



Экспертное руководство по спецификации и заказу пользовательских металлических отливок
9 важных соображений для успеха ваших проектов пользовательских металлических отливок
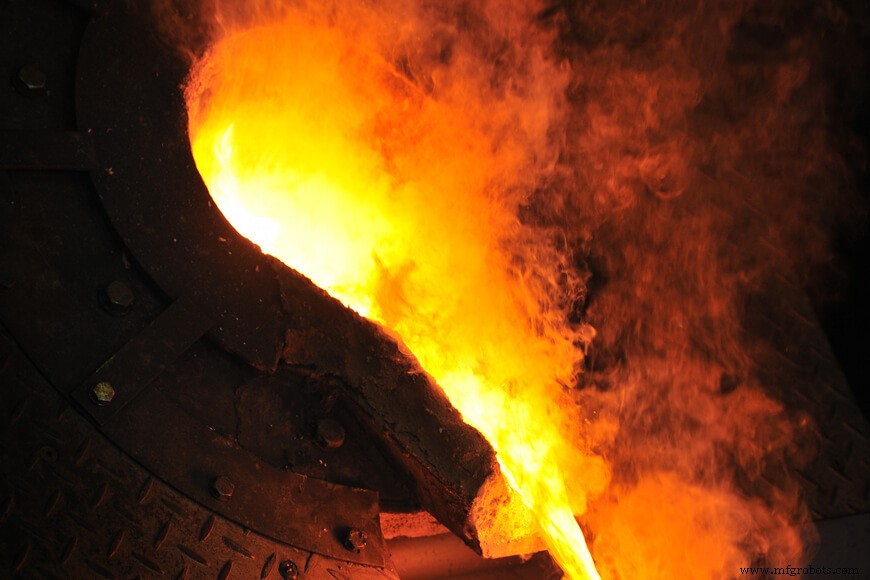
Металлическое литьё — процесс, производящий формы (отливки) заполнением полостей в формах жидким металлом. Литые металлические продукты предлагают исключительную прочность и долговечность, делая их полезными для тяжёлых машинных применений в отраслях, связанных с сельским хозяйством, автомобилями, железными дорогами, бытовыми приборами, строительной архитектурой, судостроением, нефтегазовой добычей, водной обработкой, лесозаготовками и горнодобычей — чтобы назвать лишь некоторые.
Квалификация поставщика-литейного цеха и заказ металлических отливок может быть трудоёмким испытанием, но не должен быть. Дорогие ошибки можно избежать, понимая процесс котировки и литья. Чёткое и тщательное общение с поставщиком-литейным цехом приведёт к хорошо спроектированному и экономичному конечному продукту.
Запрос котировки
Цель запроса котировки для отливки — установить оптимальный баланс стоимости закупаемой отливки, качества и срока поставки. Хотя может быть соблазном автоматически выбрать самую низкую цену, это может привести к задержке поставки или более низкому качеству отливки — оба могут быть дороже в долгосрочной перспективе.
Проницательный клиент должен взвесить все положения полученной котировки, включая требования к инструментарию, допуски и допуски на финиш, а также любые исключения, принятые к чертежам, спецификациям и требованиям обработки. Другие факторы, такие как сокращение механической обработки, улучшение условий поставки, опыт и надежность поставщика-литейного цеха, особенно важны для определения фактической стоимости против ценности отливки.
Есть как минимум девять важных соображений, которые должны быть адресованы при запросе цены на металлические отливки у поставщика-литейного цеха:
- Предварительный дизайн отливки
- Количество
- Спецификации
- Качество (Soundness)
- Тестирование и инспекция
- Вес
- Модели (Patterns)
- Механическая обработка
- Производственные и графики поставки
1. Предварительный дизайн отливки
Литая металлическая деталь должна быть спроектирована для полного использования процесса литья. Для эффективного и чувствительного к затратам производства дизайн отливки должен выбирать самые простые производственные методы, которые приводят к желаемым физическим свойствам, чистой форме (net shape) и косметическому внешнему виду.
Чертежи, детализирующие точные размеры необходимой детали, должны быть включены в любой запрос котировки.
Есть несколько ключевых компонентов дизайна, где понимание литейных процессов и/или коммуникация с поставщиками-литейными цехами поможет определить наиболее рентабельные дизайны с точки зрения литейного цеха.
Минимальная толщина сечения
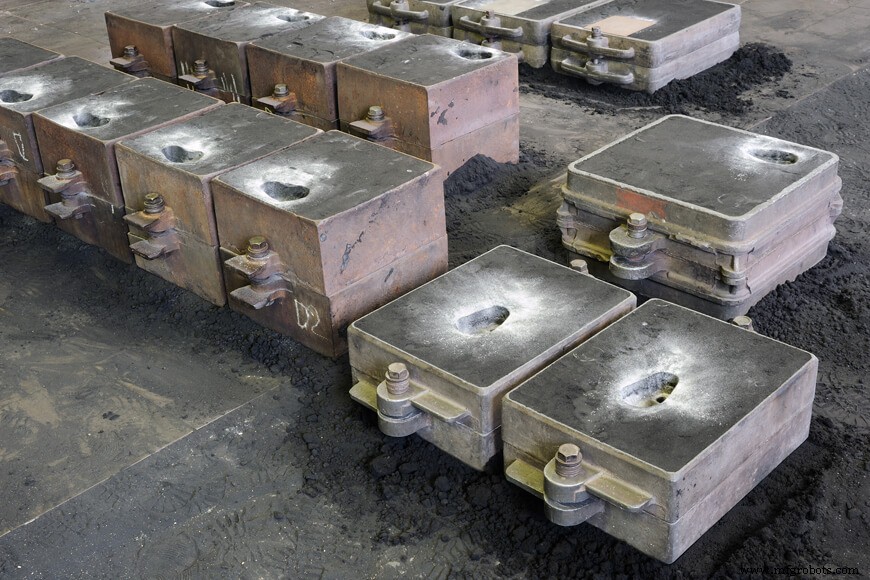
У каждой отливки есть минимальная толщина, определяемая её прочностью и жёсткостью. Дизайны тоньше спецификаций могут сделать проект нельеваемым. Для успеха дизайн отливки должен позволять расплавленному металлу заполнять форму в более тонких сечениях.
Расплавленный (расплав) металл остывает исключительно быстро. Он может остыть слишком быстро, чтобы войти в тонкие сечения, далеко от затвора формы. Как правило, дизайны не должны иметь участков тоньше 0.25 дюйма (6 мм) при использовании конвенциональных процессов. Инвестиционное литьё позволяет большую свободу и толщина стенки может падать до 0.030 дюйма (0.76 мм).
Отформовка и сердечник
Термин «отформовка» (draft) относится к коничности вертикальных граней модели. Отформовка необходима для извлечения модели из формы без нарушения стен формы. Игнорирование ограничений этих углов приведёт к разрыву формы при удалении из отливки.
Несколько факторов влияют на то, сколько отформовки требуется для каждой отливки: производственный процесс, размер отливки, и то, выполняется ли формовка вручную или машиной — всё меняет требуемую степень отформовки. Меньше отформовки требуется для машинно формоваемых отливок. Отливки, произведённые с формами из зелёного песка, однако, потребуют больше отформовки, чем обычно. Общее эмпирическое правило — допускать 3/16 дюйма отформовки на фут (примерно 1.5 градуса).
Сердечник (core) — полость, создаваемая внутри отливки куском формовочного песка. Сердечники необходимы, когда пространства или полости не могут быть созданы с моделью одной. Использование сердечников может устранить необходимость в отформовке, однако их использование должно быть ограничено, так как они добавляют к стоимости отливки.
Три фактора влияют на минимальный диаметр сердечника, который может быть помещён в отливку:
- Толщина или глубина области, в которой будет помещён сердечник,
- Длина сердечника, и
- Метод литья, который будет применять поставщик-литейный цех.
Линия разделки
Разделка в одной плоскости облегчает производство моделей, а также производство формы. Модели с прямыми линиями разделки (с линиями разделки в одной плоскости) могут быть произведены легче и по более низкой стоимости, чем те с нерегулярными линиями разделки. Формы отливок, которые симметричны, легко подсказывают линию разделки. Такой дизайн отливки упрощает формовку и сердечникование, и должен использоваться везде, где возможно. Они всегда должны быть сделаны как «разделённые модели» (split patterns) (отдельные верх и низ фляжки), которые требуют минимум ручной работы в форме, улучшают финиш отливки и снижают затраты.
Сердечники
Сердечник — отдельный кусок (часто из формовочного песка), помещаемый внутри формы для создания отверстий и полостей, которые не могут быть сделаны моделью одной. Для снижения конечной стоимости отливки каждая попытка должна быть предпринята дизайном для устранения или уменьшения количества необходимых сердечников.
Минимальный диаметр сердечника, который может быть успешно использован в стальных отливках, зависит от трёх факторов:
Толщина металлического сечения, окружающего сердечник,
Длина сердечника, и
Специальные меры предосторожности и процедуры, используемые поставщиком-литейным цехом.
Неблагоприятные тепловые условия, которым подвергается сердечник, увеличиваются в тяжести по мере увеличения толщины металлического сечения, окружающего сердечник, и уменьшения диаметра сердечника. Эти увеличивающиеся количества тепла от тяжёлого сечения должны рассеиваться через сердечник. По мере увеличения тяжести тепловых условий, очистка отливок и удаление сердечника становится гораздо более трудной и дорогой.
Толщина металлического сечения, окружающего сердечник, и длина сердечника оба влияют на изгибающие напряжения, индуцированные в сердечнике силами плавучести, и, следовательно, способность поставщика-литейного цеха получить требуемые допуски. Если размер сердечника достаточно большой, стержни часто можно использовать для укрепления сердечника. Естественно, по мере увеличения толщины металла и длины сердечника, количество необходимого усиления для сопротивления изгибающим напряжениям также увеличивается. Следовательно, минимальный диаметр сердечника также должен увеличиться для размещения дополнительного усиления.
Стоимость удаления сердечников из полостей отливки может стать запретительной, когда области для очистки недоступны. Дизайн отливки должен предусматривать отверстия достаточно большие для удаления сердечника.
Менее доступные области в отливке делают труднее удаление сердечников и влияют на экономическую целесообразность проектов. Отливки всегда должны проектироваться с отверстиями достаточно большими для удаления сердечников.
Отливки обычно отправляют с необработанными, как отлитыми поверхностями, если не указано иное. Чтобы воспользоваться процессом литья, поставщик-литейный цех должен знать, какие поверхности в конечном счёте будут механически обработаны (см. «8. Механическая обработка» ниже для деталей) и где расположены базовые точки (datum points). Допустимые размерные допуски должны быть указаны при предоставлении чертежа. Допуски обычно согласовываются между поставщиком-литейным цехом и клиентом.
Тёсное сотрудничество между инженерами-конструкторами клиента и поставщиком-литейным цехом необходимо для оптимизации дизайна отливки. Все дизайны отливок должны проверяться профессионалом литейного цеха перед производством для определения реализуемости проекта отливки.
2. Количество
Количество отливок для производства, или длина серии, должно быть чётко заявлено. Количество заказа будет иметь значительное влияние на цену, с более длинными сериями, соответствующими более низкой стоимости за отливку.
Количество необходимых деталей не является незначительным соображением; не только потребление проекта деталью определит типы требуемого инструментария, но также определит способность конкретных литейных цехов удовлетворить потребности в производственном объёме.
Многие литейные цехи специализируются на производстве краткосрочных, коротких серий «подрядной» работы, в то время как другие фокусируются на высоковолновом производстве. Определение ваших потребностей рано поможет гарантировать, что вы общаетесь с правильными производственными объектами.
3. Спецификации
Отраслевые стандартные спецификации предоставляют клиенту отливки инструменты, необходимые для установления критериев для почти любого литейного применения. Эти специции не исключают специальных требований, которые технический персонал клиента может требовать. Отклонения от стандартных спецификаций могут привести к недопониманию, более высоким затратам и дисквалификации потенциальных поставщиков-литейных цехов. Если исключение принимается к положению в основной части требования спецификации (в отличие от исключения к дополнительному требованию спецификации), полученная отливка не может считаться соответствующей этим спецификациям.
Точный металлический сплав для литья должен быть указан с использованием международно признанного стандарта, такого как ASTM. Отливки производят из двух категорий металлов: ферристых (на основе железа) и неферристых (не на основе железа).
Литая сталь — самый распространённый ферристый литейный металл, однако другие металлы могут использоваться в зависимости от желаемых физических свойств, включая нержавеющую сталь, вязкий чугун и вязкий чугун. Алюминий и медь — самые распространённые неферристые металлы, используемые в литье.
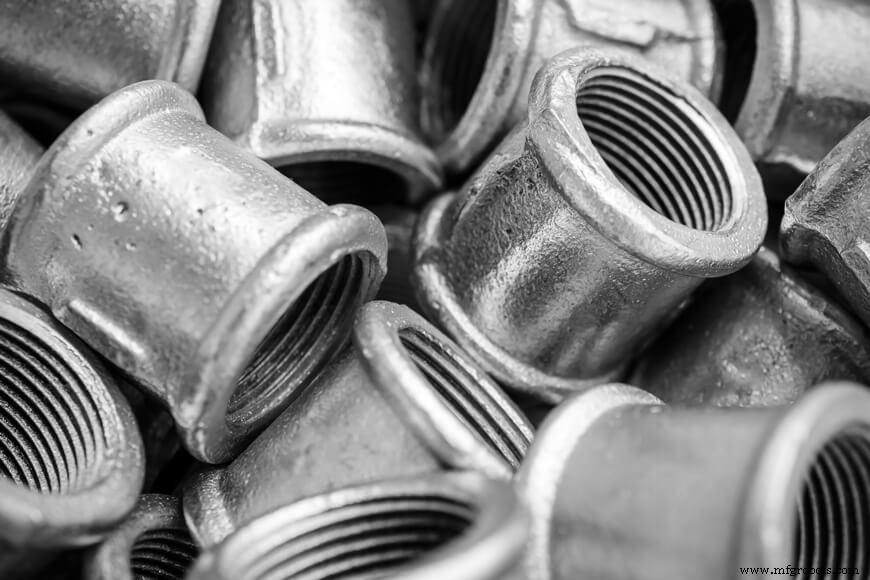
Механические свойства могут быть верифицированы использованием тестовых прутьев, отлитых отдельно или прикреплённых к отливкам. Полученные механические свойства представляют качество металла, но не обязательно представляют свойства самих отливок, которые влияют условиями затвердевания и скоростью охлаждения во время термической обработки — которые в свою очередь влияют толщиной, размером и формой отливки. Способность к закалке некоторых марок может ограничивать максимальный размер, при котором достижимы требуемые механические свойства.
Термическая обработка
Термическая обработка используется для стандартизации, гомogeneзации и улучшения свойств конкретных сплавов. Для многих сплавов термическая обработка — рутинный процесс, применяемый для обеспечения достижения минимальных физических свойств, указанных в конечных литых продуктах. Устройства контроля температуры и даже передовое оборудование записи температуры рутинно находятся на современных термических печях для обеспечения последовательности и качества шагов термической обработки.
В некоторых случаях специализированная термическая обработка (такая как пламенная закалка, закалка корпуса и т.д.) может быть указана как дополнительный процесс, проводимый поставщиком-литейным цехом.
4. Качество (Soundness)
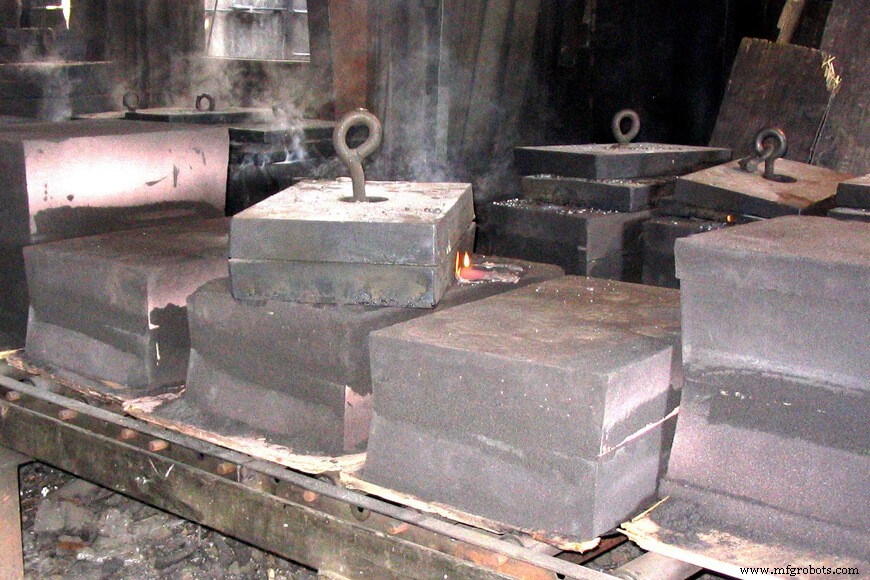
Качество (soundness) металлических компонентов относится к уровню свободы от примесей и/или разрывов, таких как песочные включения, шлаковые включения, макропористость и усадка. Невозможно произвести бездефектную отливку — только отливки с дефектами разной степени. Принятие или отбраковка отливок определяется осмотром деталей (в соответствии с международно признанными стандартами, такими как ASTM) на основе формальных инженерных требований клиента; критерии принятия и отбраковки определяются соглашением между поставщиком-литейным цехом и клиентом до производства. Эти критерии влияют как на стоимость отливки, так и на производственные процессы.
5. Тестирование и инспекция
После производства все отливки должны быть протестированы для обеспечения соответствия требованиям спецификаций. Отливки также инспекционируют на размерную точность, состояние финиша поверхности, физические свойства, внутреннее качество и трещины. Во многих применениях тестирование обязательно; дополнительные тесты могут требоваться для обеспечения соответствия материаловым спецификациям или другим общим требованиям.
Условия тестирования и принятия должны быть чётко переданы и согласованы до производства. Более строгие условия тестирования увеличат общую стоимость. Для оставаться рентабельными, условия тестирования и принятия должны основываться на точных требованиях каждого применения.
Существует два типа тестов, используемых для инспекции отливок: разрушительное тестирование и неразрушающее тестирование.
Разрушительное тестирование
Разрушительное тестирование требует отдельную тестовую отливку отлить в дополнение к требуемой детали. Тестовая отливка затем подвергается разрушению для визуального определения внутреннего качества (объём включений, усадки или газа). Разрушительное тестирование говорит только о состоянии протестированного куска, и не гарантирует, что другие не протестированные куски будут качественными, но широко используется на практике. Если тестовая отливка приемлема, производство может продолжаться под предположением, что отливки, произведённые тем же способом, будут демонстрировать тот же уровень качества.
Неразрушающее тестирование
Неразрушающие методы тестирования применяются на самой отливке для верификации внутреннего и внешнего качества без повреждения продукта. Методы включают визуальную инспекцию, размерную инспекцию, инспекцию жидким проникающим красителем (LPI), магнитнчастичную инспекцию (MPI), ультразвуковое тестирование (UT) и рентгеновскую инспекцию (X-Ray).
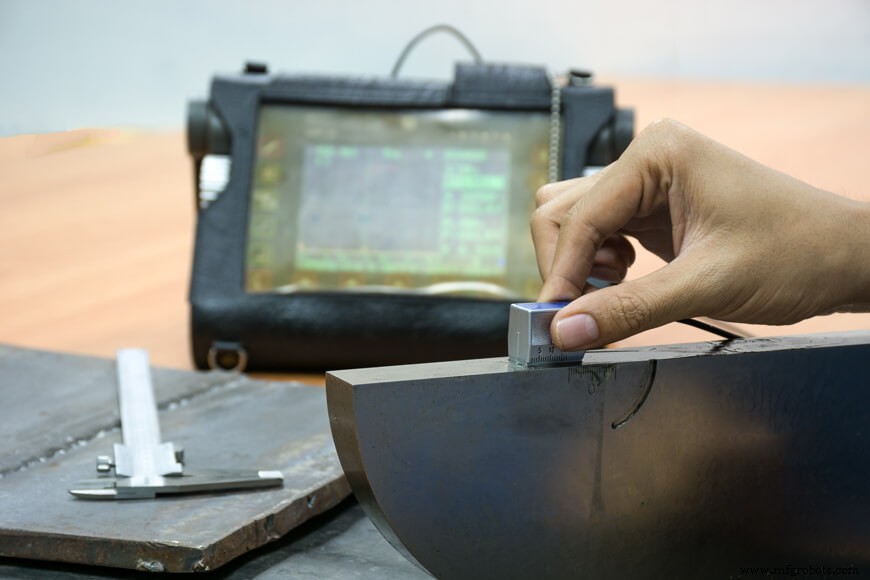
После завершения инспекций, инспектированные и принятые отливки иногда используются как есть и отправляются клиентам, но чаще они подвергаются дальнейшей обработке. Это может включать специализированную термическую обработку, покраску, антикоррозийные масла, другие поверхностные обработки (такие как горячее цинкование) и механическую обработку.
6. Вес
Значительный компонент стоимости для любой отливки — материал. Чем выше вес отливки, тем выше материаловая стоимость для этой отливки. Чем более детальные данные о весе можно предоставить литейному цеху о деталях в вопросе, тем более точные и надёжные расчёты цены могут быть сделаны.
Литейные цехи не только заботятся о нетто (результирующем) весе отливки; они в основном заботятся о брутто-весе отливки. Брутто-вес измеряется весом расплавленного металла, необходимого для заполнения формы, состоящей из результирующей отливки, и всего питательного материала (заливы, risalеры и т.д.), необходимого для обеспечения качественной отливки из процесса литья. Цена литейного цеха за отливку будет существенно затронута выходом отливки (эффективностью процесса литья и весом результирующей отливки, делённым на вес залитого питательного металла в форму), который они достигают.
7. Модели (Patterns)
Модели необходимы для изготовления форм, и моделирование — процесс и ремесло для производства моделей. Поскольку модели — формы для отливок, отливка не может быть лучше моделей, из которых она сделана. Где желаются близкие допуски или гладкие финиши отливок, особенно важно, чтобы модели тщательно проектировались, конструировались и финишировались.
Дизайн модельного инструментария и результирующие затраты могут составлять главный источник недопонимания между клиентом и поставщиком-литейным цехом. Необходимость построить новый модельный инструментарий для производства машины литейного цеха, хотя существующий/старый инструментарий доступен, требование полного разделённого коробка сердечника вместо полу-коробка, необходимость металлических моделей вместо деревянных, и/или потребности в монтированных моделях вместо свободных — это лишь несколько из многих областей обсуждения, влияющих на стоимость инструментария. Неизменно, самая низкая стоимость отливки и наивысшее качество отливки эволюционируют из более изощрённого модельного инструментария, который генерирует наивысшую стоимость модели.
8. Механическая обработка
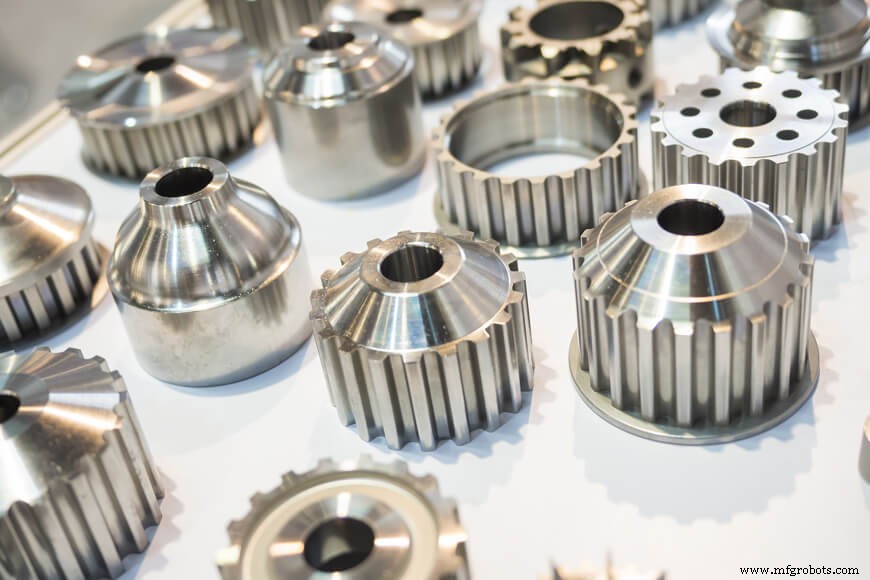
Процесс механического удаления лишнего ненужного материала называется механической обработкой, и это жизненно важный процесс, когда нужен высокий уровень размерной точности. Как таковой, определённое количество дополнительного материала должно быть выделено на допуск механической обработки, когда нужно, особенно когда деталь или продукт, отлитый, имеет тесный допуск.
Допуск (Tolerance) относится к размерной точности, достижимой для данного производственного метода. Расширение формы, усадка затвердевания и термическое сокращение все влияют на допуск готовой детали в процессе литья в зелёный песок. Следовательно, есть пределы допусков в детали как отлитой. Последующая механическая обработка обычно применяется, когда требуется более тесный допуск.
Не все поставщики-литейные цехи предлагают механическую обработку внутри, но они ответственны за производство литого продукта, способного быть преобразованным механической обработкой для встречи его специфических требований для детали. Для достижения этой цели, тёсные отношения должны поддерживаться между инженерным и закупочным персоналом клиента и производителем отливок. С кооперативным подходом, следующие пункты должны рассматриваться:
- Процесс литья, вместе с его преимуществами и ограничениями,
- Заготовка на механическую обработку (количество материала, оставленного для финиша после грубой резки) для обеспечения чистоты на всех механически обрабатываемых поверхностях,
- Дизайн продукта в отношении применения зажимных и приспособовочных устройств, фиксирующих деталь во время обработки,
- Выбор материальной спецификации и термической обработки, и
- Количество деталей для производства.
Каждый дизайн отливки при первом производстве должен быть проверен для определения, достижимы ли все требования механической обработки. Один метод для достижения этого — создать полную раскладку образца отливки и проверить, существует ли адекватная заготовка на механическую обработку на всех поверхностях, требующих процедуру механической обработки.
Для более простых дизайнов полная раскладка отливки может быть не необходима. Но в других случаях, где размеры механической обработки более сложны, рекомендуется отливку проверить тщательно. Это можно сделать через разработку целевых точек и разметку линий для указания всех механически обрабатываемых поверхностей, обеспечивая последовательность во всех стадиях производства.
9. Производственные и графики поставки
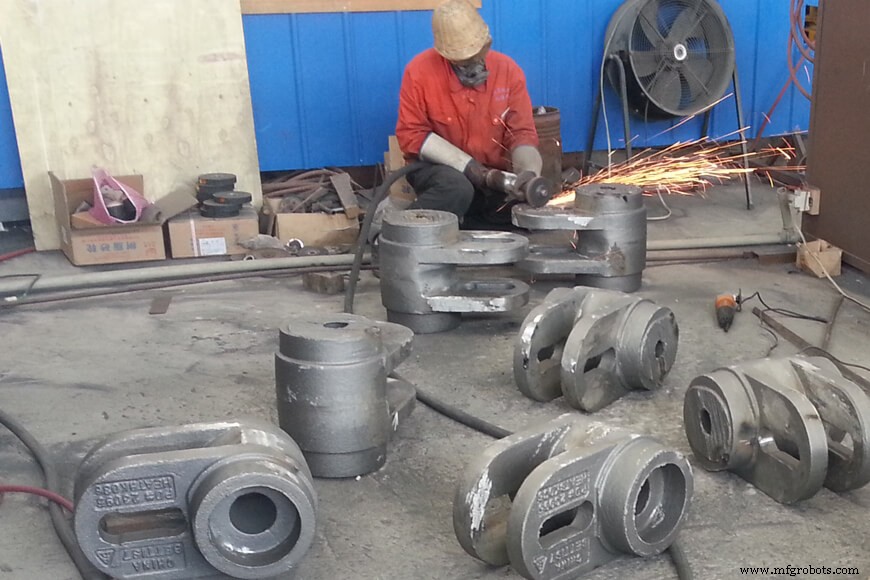
Коммуникация требований поставки и спроса необходима для нахождения правильного цеха для удовлетворения как краткосрочных, так и долгосрочных потребностей.
Помимо всех вышеуказанных соображений, императивно для обоих клиентов и поставщиков быть осведомлённым о потребностях производственного графика. Например, если клиент требует поставку производственных деталей за шесть недель, это значительно ограничит количество литейных цехов, готовых или способных даже котировать такую работу — не говоря уже о надежном запуске производства в такие сжатые сроки. И наоборот, если клиент ищет заинтересованные литейные цехи для рассмотрения их детальных, долгосрочных потребностей (например, 600 штук в год детали «x», производимых партиями по 150 штук на заказ, с начальными производственными запусками не ранее чем через шесть месяцев), тогда они найдут гораздо больше заинтересованных и способных сторон для решения их потребностей.
Запрос котировок должен быть сделан задолго до требуемой даты поставки. Из-за сложности процесса металлического литья, временные затраты проекта могут легко достигать 24 недель, ведущих к полному производству и поставке после заказа отливок. Это время может включать коммерческие соображения (финансовое администрирование), строительство модели и инструментария, отбор проб, инспекции, изменения модели, (полную) производственную настройку, производство, пост-производственные процессы и больше.
Заказ отливок
Кооперативные усилия необходимы для успешного аутсорсинга проекта металлического литья — поставщик-литейный цех должен быть вовлечён от ранних стадий дизайна через производство и доставку продукта.
После того как поставщик-литейный цех рассматривает запрос котировки, они будут работать рядом с клиентами для оценки всех затрат и определения целей продукта. Хорошее планирование окупается для обоих литейного цеха и клиента, так как эксперты литейного цеха оценивают проект перед производством и рекомендуют лучшие материалы и методы для достижения наиболее экономичного решения.
Предоставляя литейным цехам наиболее точную и детальную информацию возможную о своих литейных потребностях, клиенты могут ожидать получить много обратной связи, вопросов и — после подтверждения деталей — ценообразование от заинтересованных сторон. Правильная подготовка упрощает процесс заказа, экономя время и снижая вероятность ошибок продукта.
Производственный процесс
- Песок литьё: процесс, особенности и промышленное применение
- Литье металлов: определение, виды, процесс и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Быстрое литье металлов: ключевые преимущества и промышленные применения
- Полное руководство по точному литью: технологии и применение
- Калибры листового металла и конвертация: практический справочник
- Превратите лом и остатки в кастомные сплавы: экономичное, надежное решение
- Повысьте качество резки металла и дерева с высокопроизводительной ленточной пилорамой
- Потерянная восковая литья: технологии и история
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель