



Экспертное руководство по литейным моделям и моделированию
Литейные цехи изготавливают и используют модели как образцы для литых металлических объектов
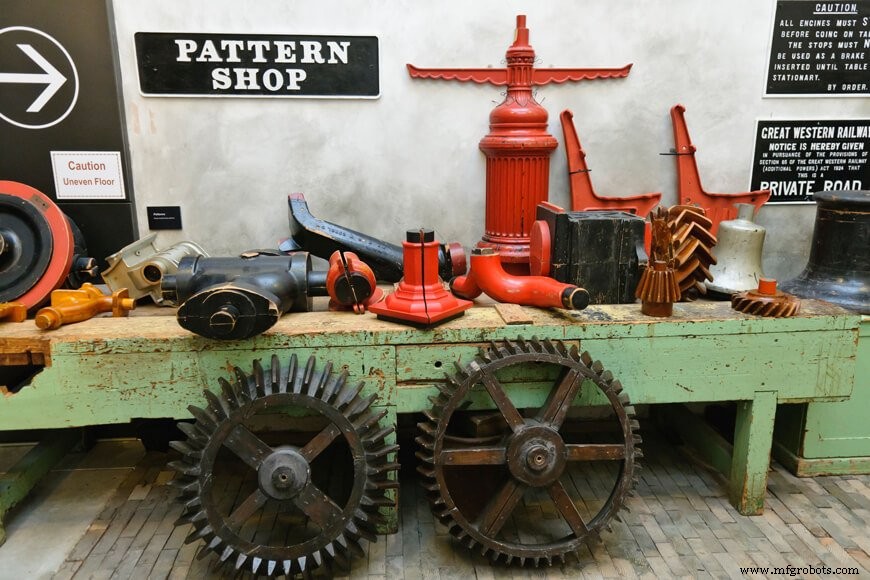
Литьё — процесс заливки жидкого металла в форму, где он остывает и затвердевает. Процесс литья может производить всё — от арт-объектов до деталей двигателей. Форма определяется формовочной полостью, но что-то должно формировать форму — тут на сцену выходит модель.
Модели — это модели для объекта, подлежащего литью. Модель делает отпечаток на форме, жидкий металл вливается в форму, и металл затвердевает в форме оригинальной модели.
Моделирование не так просто, как подразумевает определение. Помимо формирования формовочной полости, модель должна обеспечивать точные размеры, иметь средства выхода из формовочной полости без её разрушения, компенсировать усадку затвердевания и искажение, и включать систему питания из заливов и risalеров для доставки жидкого металла в форму. Любой дефект может привести к неудачной отливке.
Получение всех этих факторов правильно требует точности и более чем нескольких расчётов. Каждая модель тщательно проектируется и конструируется.
Модели включают допуски
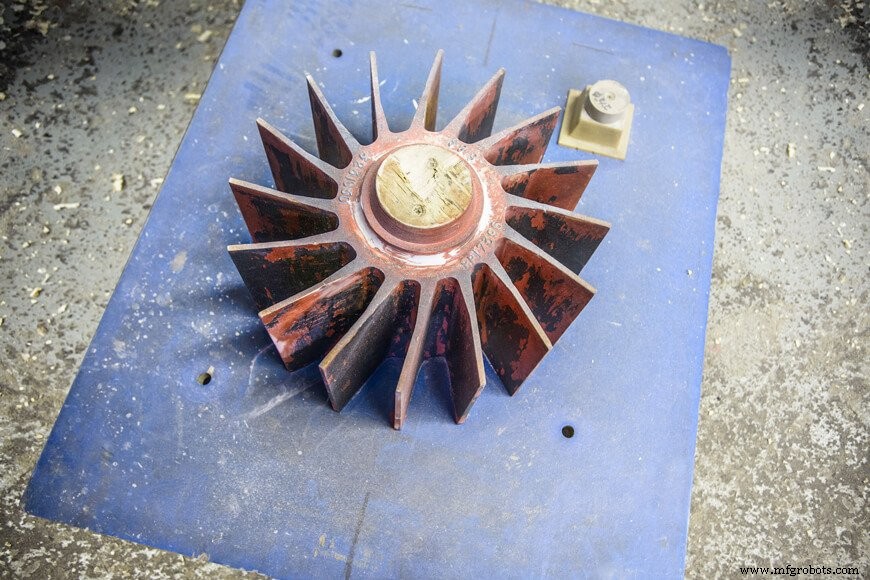
Моделирование — искусство проектирования моделей. Это первый и наиболее важный этап процесса литья.
В моделировании гораздо больше, чем просто создание точной реплики формы, которую вы хотите отлить — модельер должен учитывать тип формы и характеристики литейного металла. Эти допуски встраиваются в модель:
-
Отформовка (Draft)
Модель должна быть извлечена из каждой формы, которую она формирует, без ломки или искажения её. Отформовка — это коничность, облегчающая извлечение модели. Точный угол коничности зависит от сложности модели, типа формы и типа поверхности.
-
Допуск на усадку (Shrinkage allowance)
Как и все материалы, металл сокращается при охлаждении. Если бы модель была сделана в точных размерах, указанных для конечного продукта, отливка была бы меньше требуемой. Допуск на усадку компенсирует количество, на которое металл усаживается при охлаждении. Точный допуск зависит от отливаемого металла.
-
Допуск на искажение (Distortion allowance)
Модели могут намеренно искажаться для компенсации ожидаемого охлаждающего искажения.
-
Допуск на механическую обработку (Machining allowance)
Некоторые отливки доводятся механической обработкой. Модели для механически доводящихся отливок намеренно включают излишек материала для компенсации материала, потерянного на стадии финиша.
Все модели нуждаются в заливочной системе
Каждая модель включает заливочную систему, доставляющую жидкий металл в формовочную полость. Заливочная система также регулирует скорость, с которой металл входит в форму — слишком быстро, и турбулентный жидкий металл может эродировать форму; слишком медленно, и он может остыть перед полным заполнением полости.
Система включает несколько взаимосвязанных частей:
-
Заливная чаша (Pouring cup)
Жидкий металл вливается прямо в заливную чашу/бассейн. Она помогает отделить шлак от металла, уменьшает турбулентность и помогает поддерживать правильную скорость потока.
-
Шпрур и желобок (Sprue & runner)
Металл течёт из заливной чаши в конический шпрур, затем через желобок, который в свою очередь питает заливы.
-
Заливы (Gate(s))
Металл течёт через заливы для заполнения формовочной полости. Малые заливы используются для отливок, которые застывают медленно, в то время как более крупные заливы используются для отливок, которые застывают быстро. Заливы должны быть размещены тщательно для продвижения направленного затвердевания.
-
Ризер (Riser)
Ризер — резервуар, предотвращающий усадочные полости. Для правильной работы risalера он должен остывать медленнее отливки.
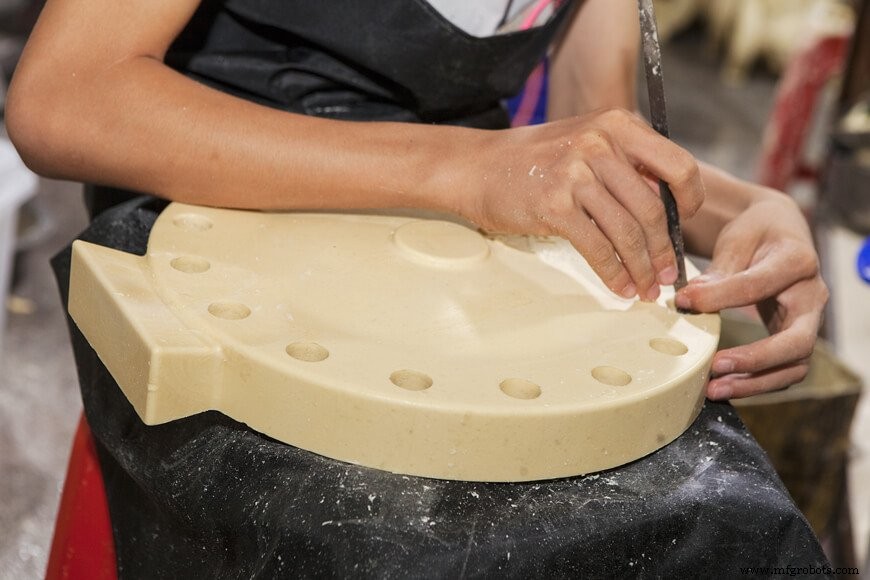
Заливочные модели (Gated patterns) включают заливочную систему в основное тело модели. Альтернативно, заливочная система может быть добавлена ручным вырезанием или с отдельными частями модели.
Существуют разные типы моделей
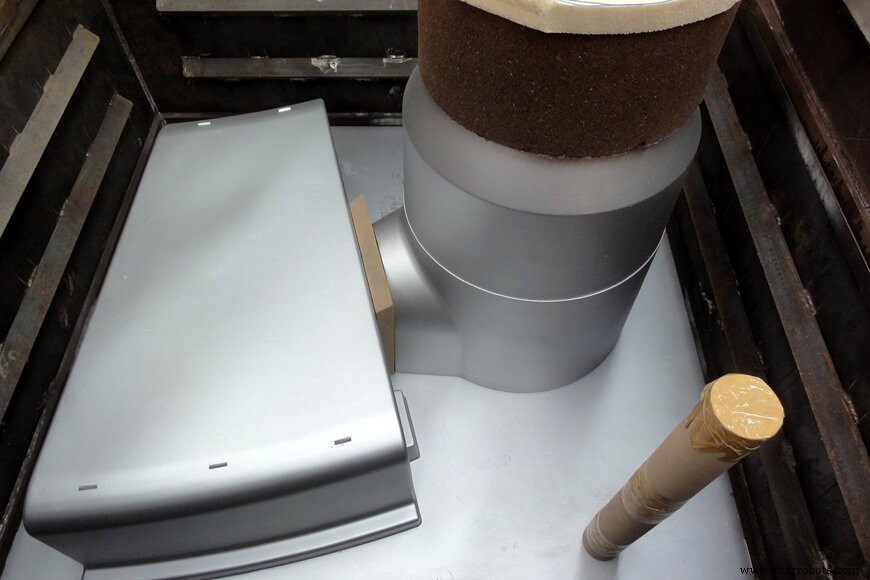
Модели бывают из многих материалов, включая дерево, металл, пластики и воск. Материал модели выбирается на основе объёма литья и используемого процесса. Деревянные и металлические модели обычно используются с песочным литьём, в то время как воск редко используется для чего-либо, кроме инвестиционного литья.
Модели варьируются в сложности в зависимости от размера, формы и количества получаемых отливок. Есть много типов моделей в использовании в литейных цехах сегодня; некоторые из более распространённых включают следующие:
-
Свободные модели (Loose patterns)
Обычно производятся из дерева, это единичные представления отливки, нужной для производства, и используются только когда нужно несколько отливок, так как продуктивность, связанная с более сложными моделями, вероятно не является проблемой. При формовке с свободными моделями система питания для отливки (заливы, risalеры и т.д.) обычно вырезается в песке вручную. Некоторые свободные модели могут быть разделены на две половины для облегчения формовки.
-
Заливочные модели (Gated patterns)
Часто более сложные, чем свободные модели, заливочные или «монтированные» модели обычно монтируются для включения заливочной и пробежной системы вместе с моделью для облегчения продуктивности (устранением ручного вырезания и других шагов формовки) и улучшения воспроизводимости форм, что улучшает общее качество отливок.
-
Модели на сопряжённой пластине (Match-plate patterns)
Хотя эти обычно производятся из дерева, эти модели также часто отливают с верхом (cope) и низом (drag) частями модели, смонтированными на противоположных сторонах пластины для ускорения процесса формовки. Заливочные системы обычно встраиваются в сопряжённую пластину также, вместе с приспособлениями/монтажными деталями, используемыми для монтирования этих моделей на специальные типы формовочных машин. Эти модели обычно применяются там, где большие производственные объёмы оправдывают дополнительные, более высокие затраты на создание таких моделей, и где производственная последовательность крайне важна.
-
Штампы для инвестиционного литья (Investment casting dies)
Восковые отпечатки потерянного воска — это фактические модели, используемые для изготовления форм в литейных цехах инвестиционного литья. Но откуда берутся эти отпечатки? Штампы для инвестиционного литья используются для производства восковых моделей, которые в конечном счёте сформируют формы литья потерянного воска. Поскольку каждый восковый образец уничтожается в процессе литья потерянного воска, нужен один для каждой отливки, и эти восковые модели производятся в штампах. Штампы часто являются сложными металлическими инструментами с как минимум двумя частями, где внутренняя полость механически обработана для принятия формы желаемой восковой модели. Воск впрыскивается в эти штампы, и после охлаждения штамп разделяют и извлекают единую восковую модель. Как и с песочным формованием, металлические сердечники и другие детали могут быть собраны в эти штампы для инвестиционного литья для формирования внутренних полостей и других сложных частей желаемой отливки.
Производственный процесс
- Топ-15 моделей для литья металлов, которые должен знать каждый технологи
- 10 основных типов литейных моделей для оптимального металлопроизводства
- Литье металлов: определение, виды, процесс и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Быстрое литье металлов: ключевые преимущества и промышленные применения
- Повысьте качество резки металла и дерева с высокопроизводительной ленточной пилорамой
- Потерянная восковая литья: технологии и история
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы
- Выпарная модельная литьевая технология (Lost Foam / Full Mold): принцип, преимущества, применение