



Понимание дефектов восковых моделей в литье в оболочке: причины и стратегии предотвращения
Изготовление восковых моделей — важный процесс в производстве литья в оболочке и первичное условие для получения высококачественных отливок. Однако из-за пренебрежения этим процессом, неквалифицированные восковые модели попадают в процесс изготовления оболочки и даже в процесс литья, приводя к неисправимому браку. Поэтому решение поверхностных дефектов восковых моделей — одна из главных задач литья в оболочке.
В общем, поверхностные дефекты восковых моделей в основном включают текучие текстуры (см. Рисунок 1) и заусенцы (см. Рисунок 2).
Текучие текстуры
На локальной поверхности восковой модели есть неправильные текучие текстуры.
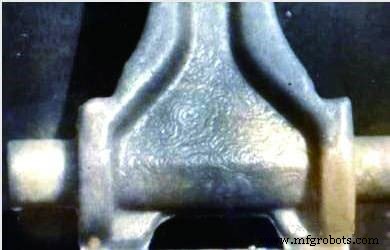
Причины
- Избыточное количество разделительного агента в полости или локальное накопление из-за неравномерного покрытия, приводящее к текучим текстурам на восковой модели. В производстве, чтобы восковая модель не прилипала к поверхности полости и облегчить извлечение восковой модели, слой разделительного агента или разделительного средства часто наносится на поверхность полости перед прессованием восковой модели.
- Неправильный выбор разделительного агента или просроченное ухудшение. Для парафин-стеаратиновых восковых моделей обычно выбирают 100% трансформаторное масло или 100% теребину. По сравнению с двумя, трансформаторное масло легче закупать.
- Низкое давление впрыска и низкая скорость впрыска. Давление впрыска — один из главных параметров процесса изготовления восковой модели. При прессовании восковой модели из-за низкого давления впрыска и низкой скорости впрыска текучесть и способность заполнения воскового материала снижаются, так что восковому материалу нелегко быстро заполнить полость, приводя к текучим текстурам восковой модели.
- Низкая температура формы. Температура формы — один из главных параметров процесса изготовления восковой модели. При прессовании восковой модели из-за низкой температуры формы текучесть и заполняющая способность воскового материала снижаются, так что восковой материал нелегко быстро заполнить полость, приводя к текучей текстуре восковой модели.
Превентивные меры
- Прежде чем прессовать восковую модель, после очистки остатков и грязи на поверхности полости, нанесите 적절한, тонкий и равномерный слой разделительного агента на поверхность полости и разделительную поверхность кистью или марлей для предотвращения накопления разделительного агента на поверхности полости или разделительной поверхности.
- Выбирайте разделительный агент, подходящий для парафин-стеаратинового воска, обычно используя 100% трансформаторное масло. Проводите инспекции в соответствии с соответствующими стандартами для обеспечения его качества. Укрепляйте управление запасами трансформаторного масла, его нельзя использовать для производства, как только обнаружен ухудшенный разделительный агент.
- Для прессования восковых моделей с отличным качеством поверхности и высокой размерной точностью давление впрыска должно быть строго контролировано. Давление впрыска связано со свойствами воскового материала, температурой впрыска воска и структурой восковой модели. При использовании пневматического воскового пресса для впрыска восковой модели, для парафин-стеаратинового воска, из-за его низкой вязкости и хорошей текучести, обычное давление впрыска должно быть 0,2 ~ 0,6 МПа.
- Температура формы напрямую влияет на качество поверхности восковой модели. Когда давление впрыска 0,2 ~ 0,6 МПа, будет ли выбранная температура формы уместной, напрямую влияет на качество восковой модели. Для парафин-стеаратинового воска обычно температура формы 18 ~ 25 °C.
Заусенцы
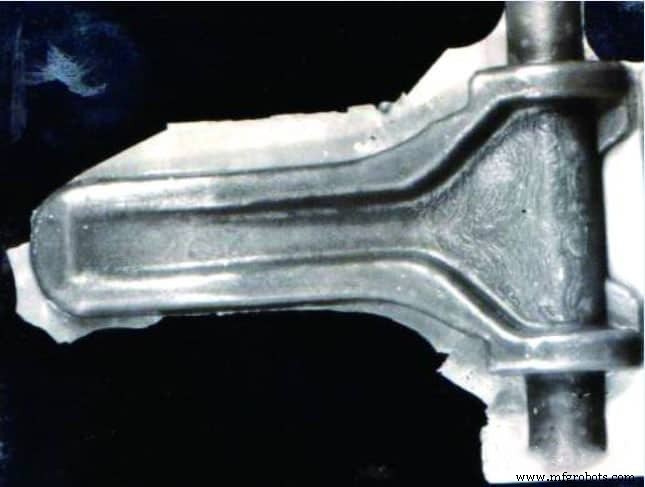
Причины
- При изготовлении восковых моделей температура и давление впрыска воска слишком высоки. Высокая температура улучшает текучесть и заполняющую способность воскового материала. Если давление слишком высоко, это еще больше способствует проникновению воскового материала в разделительную поверхность формы, образуя заусенцы.
- При изготовлении восковых моделей на разделительной поверхности формы есть грязь, или форма не заперта, что легко заставляет восковой материал проникнуть в разделительную поверхность формы и формировать заусенцы на восковой модели.
- Неправильный дизайн формы, плохое качество производства, неравномерная разделительная поверхность, высокая шероховатость поверхности, наличие зазоров, неспособные соответствовать требованиям качества поверхности восковой модели, которые легко формируют заусенцы на поверхности восковой модели.
- Слишком долгое время службы формы, разделительная поверхность частично изношена и имеет зазоры, что легко формирует заусенцы на поверхности при изготовлении восковой модели.
- Неправильный выбор материала формы, плохая жесткость или неправильная запирающая и позиционирующая форма, приводящая к зазорам в форме, которые легко формируют заусенцы на поверхности при изготовлении восковой модели.
Превентивные меры
- При изготовлении восковых моделей температура воска должна быть строго контролирована при 48 ~ 52 °C, и давление впрыска 0,2 ~ 0,6 МПа.
- Перед закрытием формы тщательно проверьте разделительную поверхность и очистите ее, и одновременно хорошо заперть форму.
- Снизьте шероховатость разделительной поверхности формы и улучшите качество ее производства, чтобы обеспечить ровность и шероховатость разделительной поверхности, способные соответствовать требованиям изготовления восковой модели.
- Сформулируйте разумный срок службы формы, укрепите шаг инспекции перед использованием и своевременно исправляйте найденные проблемы, чтобы гарантировать, что форма в квалифицированном состоянии.
- Улучшите дизайн формы, сделайте разумный выбор материалов формы, увеличьте жесткость формы и при необходимости скорректируйте позицию запирания для обеспечения качества формы.
Оптимизация размещения внутреннего впуска: ключевые принципы и частые ошибки в точном литье
Освоение температурного контроля в литье под давлением для оптимального качества
Промышленные технологии
- Инвестиционное литье: преимущества, недостатки и ключевые соображения
- 10 основных типов литейных моделей для оптимального металлопроизводства
- Дефекты литья: виды, причины и способы устранения
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей
- Быстрое прототипирование революционизирует литейное производство по выплавляемым моделям для авиации, авто…
- Литье по выплавляемым моделям против литья в пени: сходства и ключевые отличия
- Достижение превосходной отделки поверхности с литьем в оболочках
- Инвестиционная литья (Investment Moulding): надежный метод литья точных металлических компонентов
- Литье в выплавляемые модели (Investment Casting): пошаговая технология
- Инвестиционное литье: объяснение векового производственного процесса