



Оптимизация размещения внутреннего впуска: ключевые принципы и частые ошибки в точном литье
Режим кристаллизации питания точного литья тесно связан с расположением внутреннего впуска. Обычно место установки внутреннего впуска должно соответствовать режиму кристаллизации питания отливки.
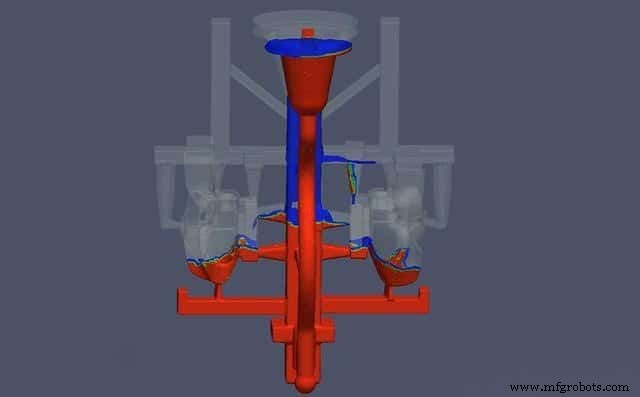
Принцип установки места внутреннего впуска
- Для точных отливок, требующих одновременной кристаллизации, внутренний впуск должен быть установлен на тонкой стенке отливки, с большим количеством и рассеянной раскладкой, чтобы расплавленный металл мог быстро и равномерно заполнить полость формы и избежать локального перегрева печной формы рядом с внутренним впуском.
- Для точных отливок, требующих направленной кристаллизации, внутренний впуск должен быть установлен на толстой стенке отливки. Если есть питательный разер, лучше установить разер между отливкой и внутренним впуском, чтобы расплавленный металл мог быть введен в полость формы через разер, чтобы улучшить питательный эффект разера, например, чугунный коленчатый вал, стальная шестерня и т.д.
- Для точных отливок со сложными структурами, часто используется так называемый принцип «слабой направленной кристаллизации», комбинирующий направленную кристаллизацию и одновременную кристаллизацию для размещения внутреннего впуска.
То есть, внутренний впуск устанавливается для каждой питательной зоны согласно требованиям направленной кристаллизации, в то время как вся отливка заполняется множественными внутренними впусками согласно требованиям одновременной кристаллизации. Эта установка не только позволяет каждому толстому и крупному участку отливки быть полностью питаемым без сужения и пористости, но также снижает напряжение и деформацию до минимума.
- Когда толщина стенки точной отливки сильно варьируется и необходимо установить внутренний впуск для введения расплавленного металла с тонкой стенки, следует обратить внимание на использование холодильников для ускорения кристаллизации на толстой стенке и увеличения разера. Во время литья технологические меры, такие как зажигание разера, также должны быть приняты для обеспечения питания на толстой стенке.
Частые проблемы места установки внутреннего впуска
- Из-за крупных зерен рядом с внутренним впуском, он не может быть установлен в областях с высокими требованиями к качеству отливки, и лучше не устанавливать его на необрабатываемой поверхности, чтобы избежать влияния на внешнее качество отливки. Для трубных отливок с требованиями к давлению внутренний впуск часто устанавливается в области фланца для предотвращения сужения на стенке трубы.
- Внутренний впуск не должен напрямую направляться на печную форму, печной сердечник или другие слабые выступающие части для предотвращения смывания песка. Для отливок с телом вращения внутренний впуск должен вводиться касательно, и направление должно быть согласовано, чтобы примеси концентрировались и сбрасывались в разер или соответствующий технологический упиратель.
- Внутренний впуск не должен быть установлен рядом с холодильником или сердечником сердечника, чтобы избежать снижения эффекта холодильника или преждевременного плавления сердечника.
- Внутренний впуск должен заставлять расплавленный металл втекать вдоль стенки формы, и не заставлять расплавленный металл падать на поверхность стенки формы долго для локального перегрева печной формы.
- Установка внутреннего впуска должна способствовать стабильному заполнению формы, выхлопу и удалению шлака. Направление потока расплавленного металла, входящего в полость формы из каждого внутреннего впуска, должно быть согласовано, чтобы избежать неблагоприятного для удаления шлака и газа из-за путаницы направления потока.
- Для сплавов с большой склонностью к усадке, таких как стальные отливки, установка внутреннего впуска не должна препятствовать усадке отливки, чтобы избежать больших напряжений или трещин из-за препятствия усадке.
- Внутренний впуск должен быть установлен на разделительной поверхности как можно больше для облегчения формовочной операции.
- Место установки внутреннего впуска должно быть удобным для открытия песочницы, очистки отливки и удаления литейной системы, не влияя на использование и внешний вид отливки.
- При условии выполнения требований к отливке, металлопотребление литейной системы должно быть минимизировано, и размер песочницы должен быть как можно меньше для уменьшения потребления формовочного песка и расплавленного металла.
- Поперечное сечение на стыке внутреннего впуска и отливки обычно должно быть меньше половины толщины стенки отливки и не более двух третей максимум. При использовании закрытой литейной системы в внутреннем впуске должна быть установлена ломаная желобка для предотвращения повреждения отливки при очистке.
Комплексный контроль качества литья: поверхностные, внутренние и неразрушающие методы испытаний
Понимание дефектов восковых моделей в литье в оболочке: причины и стратегии предотвращения
Промышленные технологии
- Литье под давлением: преимущества, вызовы и ключевые инсайты для производителей
- Ковка, штамповка и литье: понимание их ключевых различий
- Сертификация NADCAP: Повышение качества и доверия в точной обработке
- Инструменты точного измерения: использование цифровой метрологии для=data-driven контроля качества
- Основные подводные камни проектирования печатных плат: Комплексный анализ
- Литье бронзы: процесс, применения и промышленное использование
- Профилактика поломок трансмиссии полуприцепов: ключевые причины и решения
- Проблемы промышленных генераторов: выявление и устранение частых неисправностей
- Топ-6 техник точной ЦНЦ-обработки, которые должен знать каждый производитель
- Эффективные решения частых проблем с соединением электродов