



Комплексный контроль качества литья: поверхностные, внутренние и неразрушающие методы испытаний
Контроль отливок в основном включает размерный контроль, визуальный контроль внешнего вида и поверхности, анализ химического состава и испытание механических свойств. Для отливок с высокими требованиями также требуется неразрушающий контроль. Например, неразрушающие методы контроля качества чугунных отливок включают капиллярный контроль, вихретоковый контроль, магнитопорошковый контроль, рентгеновский контроль и ультразвуковой контроль.
Испытания поверхностных и подповерхностных дефектов отливок
Капиллярный контроль
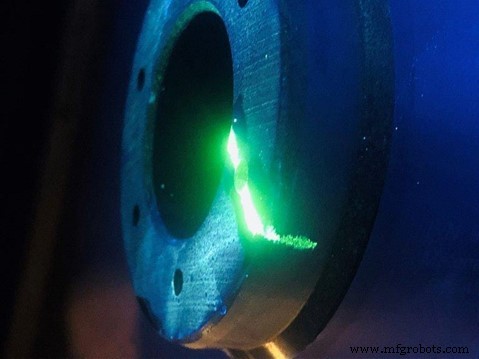
Капиллярный контроль используется для осмотра различных раскрытых дефектов на поверхности отливок, таких как поверхностные трещины, поверхностные пористости и другие дефекты, трудно обнаруживаемые невооруженным глазом.
Обычно используемый капиллярный контроль — это окрасочный контроль, который заключается в смачивании или распылении высокопроницаемого проникающего вещества на поверхность отливки, проникновении проникающего вещества в раскрытые дефекты, быстром удалении слоя проникающего вещества и затем распылении легкосыхающего разработчика на поверхность отливки. После того как проникающее вещество, оставшееся в раскрытых дефектах, высасывается, разработчик окрашивается, чтобы отразить форму, размер и распределение дефектов.
Указывается, что чем гладче поверхность для испытания, тем лучше эффект капиллярного контроля. Поверхность, отшлифованная шлифовальным станком, имеет высшую точность испытаний, и даже интеркристаллитные трещины могут быть обнаружены.
Помимо окрасочного контроля, флюоресцентный капиллярный контроль также часто используемый метод капиллярного контроля. Он требует оснащения ультрафиолетовой лампой для облучения наблюдения, и чувствительность испытания выше, чем окрасочного контроля.
Вихретоковый контроль
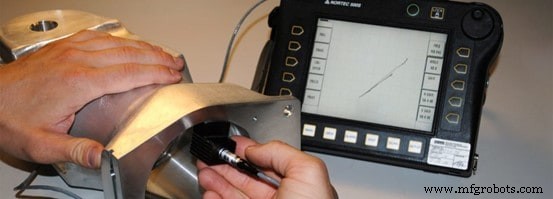
Вихретоковый контроль подходит для испытания дефектов ниже поверхности, которые обычно не более 6-7 мм глубины. Вихретоковый контроль делится на два типа: метод установленной катушки и метод проходной катушки.
Когда испытуемый образец помещается рядом с катушкой с переменным током, переменное магнитное поле, входящее в испытуемый образец, может индуцировать вихретоковый ток, текущий в направлении перпендикулярном возбуждающему магнитному полю в испытуемом образце. Вихретоковый ток произведет магнитное поле, противоположное направлению возбуждающего магнитного поля, которое частично уменьшит оригинальное магнитное поле в катушке, приводя к изменению импеданса катушки.
Если есть дефекты на поверхности отливки, электрические характеристики вихретокового тока будут искажены, таким образом обнаруживая существование дефектов. Главные недостатки вихретокового контроля: он не может прямо отображать размер и форму обнаруженных дефектов. Обычно он может только определить поверхностную позицию и глубину дефектов. Кроме того, его чувствительность к испытанию малых раскрытых дефектов на поверхности отливки не так высока, как капиллярного контроля.
Магнитопорошковый контроль
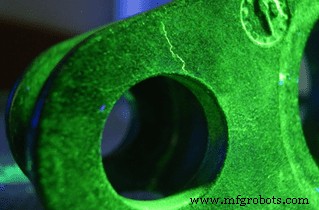
Магнитопорошковый контроль подходит для испытания поверхностных дефектов и дефектов несколько миллиметров глубоко ниже поверхности. Он требует оборудования для постоянного (или переменного) намагничивания и магнитопорошка (или магнитной суспензии) для испытания.
Оборудование для намагничивания используется для генерации магнитного поля на внутренних и внешних поверхностях отливки, и магнитопорошок или магнитная суспензия используется для раскрытия дефектов. Когда магнитное поле генерируется в определенном диапазоне отливки, дефекты в намагниченной области генерируют утечку магнитного поля. Когда магнитопорошок или суспензия распыляется, магнитопорошок притягивается, так что дефекты могут быть отображены.
Дефекты, раскрываемые магнитопорошковым контролем, в основном те, что пересекают линию магнитной силы, но длинные полосчатые дефекты, параллельные линии магнитной силы, не могут быть отображены. Поэтому необходимо постоянно менять направление намагничивания во время операции, чтобы гарантировать, что каждый дефект в неизвестном направлении может быть протестирован.
Испытания внутренних дефектов отливок
Для внутренних дефектов частые неразрушающие методы испытаний — рентгеновский контроль и ультразвуковой контроль. Среди них эффект рентгеновского контроля лучший. Он может получить интуитивное изображение, отражающее тип, форму, размер и распределение внутренних дефектов. Однако для толстых крупных отливок ультразвуковой контроль очень эффективен, который может точно измерить расположение, эквивалентный размер и распределение внутренних дефектов.
Рентгеновский контроль
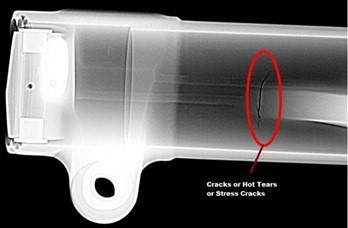
Рентгеновский контроль, обычно рентгеновское или гамма-излучение как источник луча, нужны лучогенерирующее оборудование и другие вспомогательные средства. Когда отливка подвергается лучевому полю, интенсивность излучения луча будет затронута внутренними дефектами отливки. Интенсивность излучения, прошедшая через отливку, локально варьируется с размером и природой дефектов, формируя рентгеновское изображение дефектов, которое образуется и записывается рентгеновской пленкой.
Метод записи рентгеновским пленкообразованием — самый частый метод, который обычно называют рентгеновским контролем. Изображение дефекта, отраженное рентгенографией, интуитивно, и форма, размер, количество, плоская позиция и диапазон распределения дефектов могут быть представлены.
Ультразвуковой контроль
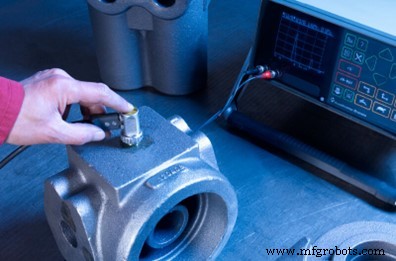
Ультразвуковой контроль использует распространение звуковых лучей с высокочастотной звуковой энергией внутри отливки для генерации отражений, когда они ударяют во внутренние поверхности или дефекты. Величина отраженной акустической энергии является функцией прямого действия и свойств внутренних поверхностей или дефектов и акустического импеданса такого рефлектора. Акустическая энергия, отраженная от различных дефектов или внутренних поверхностей, может таким образом применяться для обнаружения расположения дефектов, толщины стенки или глубины дефектов ниже поверхности.
Как широко используемый неразрушающий метод испытаний, ультразвуковой контроль имеет главные преимущества: высокая чувствительность испытаний, которая может тестировать малые трещины; большая проникающая способность, которая может обнаруживать толстые сечения отливок. Его главные ограничения: трудно интерпретировать отраженные волновые формы для дисконтинуальных дефектов с сложными контурными размерами и плохой прямой способностью; нежелательные внутренние структуры, такие как размер зерна, микроструктура, пористость, включения или тонко диспергированные выделения, также мешают интерпретации волновой формы.
Промышленные технологии
- Повышение прослеживаемости продукта: укрепление качества и безопасности
- Почему испытания и инспекция оборудования необходимы: 4 ключевые причины
- Контроль качества сварки: 10 частых дефектов и методы их обнаружения
- Полное руководство по методам тестирования печатных плат: Обеспечение качества и надежности
- Неразрушающий контроль литьев: обеспечение качества и надежности
- Контроль качества в CNC-обработке: методы, этапы и лучшие практики
- Вращающийся шлифовальный станок поверхности: точная поверхностная отделка для высокого качества
- Комплексное тестирование печатных плат: внутрицеховое и функциональное обеспечение надежности
- Продвинутые методы внутреннего шлифования для точных металлических деталей
- Роботизированное тестирование и инспекция деталей: повышение качества и пропускной способности