



Точное литье: ключевые идеи в плавке, дегазации и газопроницаемости оболочки формы
Газопроницаемость — важный показатель производительности оболочек форм точного литья. Газопроницаемость оболочки формы оказывает большое влияние на точные отливки. Например, часто обнаруживается, что недостаточное наполнение отливок (включая неполную форму и скругленные углы) может быть вызвано плохой газопроницаемостью оболочки формы. Кроме того, газопроницаемость оболочки формы также важный фактор, влияющий на качество ее развощивания.
Источник газа
Газы, которые могут растворяться в металлах, в основном водород и кислород. Во время процесса плавки основными источниками газа являются:
- Печная газа: при невакуумной плавке печная газа — главный источник газа в металле. Помимо кислорода и азота, печная газа также содержит водяной пар, водород, угарный газ, углекислый газ, сернистый газ и углеводороды. Состав печной газы варьируется с используемым топливом и условиями сгорания; например,.reflectory печь или тигль печь, отопляемые тяжелым маслом или газом, часто содержат 5-10% водяного пара и больше водорода, угарного газа и т.д.
- Печной заряд: большинство поверхностей электролитического металла остаются остаточными электролитами, и большинство возвращенных материалов из обработки цеха содержат масло, воду, эмульсию и т.д. Большинство внешних отходов идут с водной коррозией, ржавчиной и т.д. Особенно при открытом хранении и влажных сезонах влага адсорбируется на поверхности заряда. Это заставит металл поглощать больше водорода во время плавки.
- Огнеупоры: влага, содержащаяся в огнеупорах, также может способствовать вдыханию металла, особенно когда новая печь начинает производство.
- Флюс: Многие флюсы содержат влагу, некоторые из них (например, угля, рисовая отрубь и т.д.) содержат адсорбированную влагу, и некоторые флюсы (например, боракс) содержат кристаллическую воду. Для уменьшения источника газа в процессе плавки флюс должен быть сушен или обезвожен.
- Рабочие инструменты: неполный предварительный нагрев рабочих инструментов также увеличит газовое содержание металла.
Процесс растворения и растворимость газа
Растворимость газа в металле: когда металл твердый, растворимость газа очень мала. С подъемом температуры растворимость увеличивается медленно, и растворимость резко возрастает, когда достигается температура плавления. Продолжайте повышать температуру расплавленного металла, растворимость газа продолжает увеличиваться до предела. Затем она начинает падать, и когда температура достигает точки кипения металла, растворимость газа почти равна нулю.
Cu+Ni > Cu+Pb > Cu+Ag > Cu+Au > Cu+Sn > Cu+Al
Разные легирующие элементы оказывают разное влияние на растворимость газа в сплаве. Некоторые элементы, такие как никель, имеют большую связывающую способность с газом, что увеличивает растворимость газа в сплаве. Другие элементы, такие как алюминий и олово, могут уменьшить растворимость газа в сплаве. Для медного сплава эффекты легирующих элементов на растворимость водорода следующие: Cu+Ni > Cu+Pb > Cu+Ag > Cu+Au > Cu+Sn > Cu+Al
Методы дегазации
Газовая дегазация: используют инертный газ (например, N2) или активный газ (например, Cl2). Чем меньше пузырьки, тем больше их количество, и тем более выгодно для дегазации. Однако из-за высокой скорости всплытия пузырьков, время прохождения через расплав коротко, и пузырьки не могут быть равномерно распределены во всем расплаве, поэтому этим методом не легко дегазировать полностью. С уменьшением содержания водорода в расплаве, способность дегазации значительно снижается.
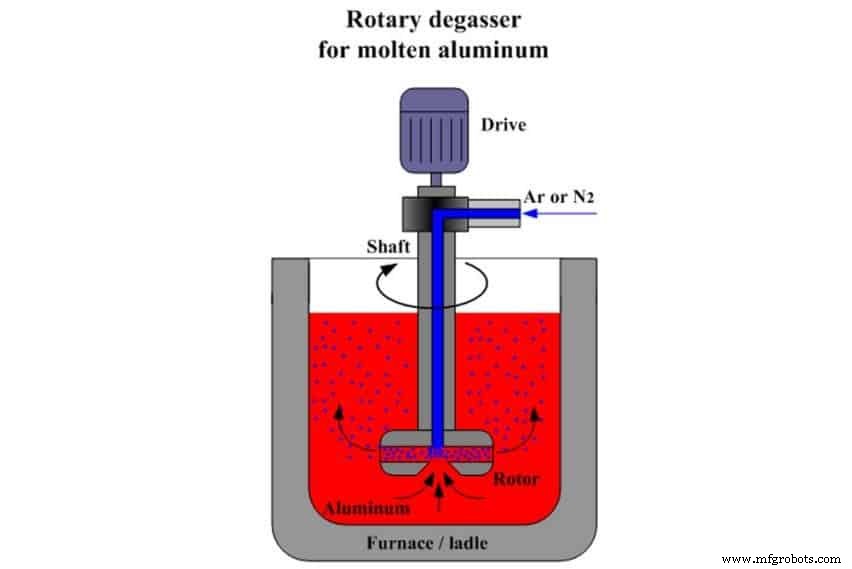
Флюсная дегазация: флюсная дегазация — использование термического разложения расплавленной соли или реакции замещения с металлом для генерации летучих пузырьков, нерастворимых в расплаве, для удаления водорода. Например, флюс криолита обычно используется для дегазации алюминиевой бронзы; флюорит, боракс, карбонат кальция и другие флюсы обычно используются для дегазации медянника и никелевых сплавов. Для улучшения дегазации сухой азот может использоваться для продува порошкового флюса в расплавленную ванну, флюс может удалять шлак одновременно с дегазацией.
Другие методы дегазации: конденсационная дегазация, осцилляционная дегазация, электролитическая дегазация постоянным током.
Промышленные технологии
- Литье в пени: преимущества, недостатки и когда использовать
- Комплексный обзор резисторов, катушек и конденсаторов в цепях переменного тока
- Формовочный песок в металлургическом литье: виды, состав и ключевые характеристики
- Песчаные формы: определение, классификация и основы питания металла
- MIG-варик: что это такое и как освоить процесс
- Газовая сварка: процесс, части и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Полное руководство по точному литью: технологии и применение
- Внутри литья и механической обработки: точная обработка — часть 3
- Экспертное литье в смольный песок: продвинутые возможности и точные процессы