



Передовое производство нержавеющей стали: от ЭЛТ к современным кислородным технологиям
Процессы производства нержавеющей стали
Нержавеющие стали содержат от 10% до 30% хрома. Эти стали также содержат переменные количества никеля, молибдена, меди, серы, титана, ниобия и др.
Большинство производства нержавеющей стали осуществлялось в электродуговой печи (ЭЛТ) до примерно 1970 года. С использованием тоннажного кислорода в производстве стали практика ЭЛТ для нержавеющей стали изменилась. Кислородный газ мог использоваться для повышения скорости декарбуризации. Это можно было достичь путем вдувки высокого кислородного потенциала, но это сопровождалось неблагоприятной реакцией экстенсивного окисления хрома в шлак. Это потребовало четко определенного периода восстановления, в котором ферросилиций использовался для восстановления окисленного хрома из шлака.
Производство нержавеющей стали дуплексным процессом началось с успешной разработки процесса аргон-кислородной декарбуризации (АКД) в конвертере. Хотя дуплексный процесс с АКД-конвертером является основным, сегодня для производства нержавеющих сталей используются несколько дуплексных процессов. В этих процессах ЭЛТ или аналогичная печь расплавляет лом, ферросплавы и другое сырье для получения жидкой стали. Эта жидкая сталь, содержащая больший Teil хрома и никеля, а также некоторые другие легирующие элементы, является зарядом для конвертеров. Конвертеры используются для получения низкоуглеродистых нержавеющих сталей. Универсальность дуплексного процесса ЭЛТ-АКД заставила сталеплавильщиков пересмотреть использование различных конвертеров для плавки нержавеющих сталей. Это привело к разработке нескольких других конвертеров для дуплексных процессов.
Работа по производству нержавеющих сталей с использованием конвенционального конвертера основного надува (BOF) началась в конце 1950-х и начале 1960-х годов. К середине 1960-х некоторые сталеплавильщики использовали существующие BOF-конвертеры для частичной декарбуризации с последующей декарбуризацией в ковше под вакуумом для производства низкоуглеродистых нержавеющих сталей. Эти процессы известны как триплекс-процессы, так как задействованы три технологических узла: ЭЛТ, конвертер для предварительного надува и вакуумный декарбуризатор для финальной очистки. Сталь проходит обработку для финальной декарбуризации, финальной доводки, гомогенизации и флотации включений перед тем, как ковш отправляется на литьевую операцию. Почти во всех этих триплекс-процессах вакуумная обработка стали в литейном ковше является финальным шагом перед литьем. Рис. 1 показывает сравнение дуплексных и триплексных маршрутов.
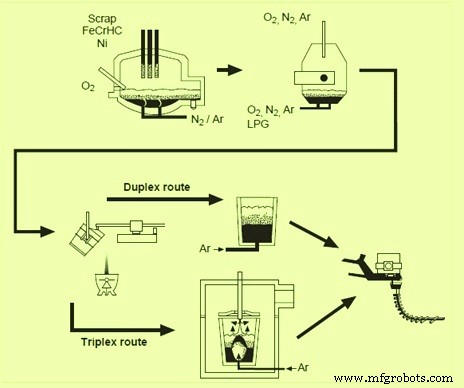
Рис. 1 Сравнение дуплексных и триплексных технологических маршрутов
Со всеми этими разработками в настоящее время доступны различные процессы производства нержавеющих сталей. Доступные процессы делятся на три группы: конвертерные процессы, конвертерные с вакуумом и вакуумные процессы.
Общие принципы производства нержавеющих сталей
Декарбуризация нержавеющей стали должна минимизировать окисление хрома. Общепризнано, что при вдувке кислорода в нержавеющую сталь окисляется смесь хрома и железа. Декарбуризация происходит, когда растворенный углерод восстанавливает образующиеся оксиды хрома и железа. Последовательность декарбуризации такова:
3O₂ (г) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (г)
Декарбуризация происходит на поверхности восходящих пузырьков, образующихся либо от вдувки инертного газа, либо на поверхности частиц оксида хрома, которые восстанавливаются и генерируют CO.
Декарбуризация включает методы минимизации окисления хрома. Существует три основные техники: температура, разбавление и вакуум.
Техника температуры использовалась в ЭЛТ для нержавеющей стали до разработки дуплексных процессов. По мере повышения температуры равновесное содержание углерода при определенном содержании хрома уменьшается. Однако это приводит к эксплуатационным трудностям и высоким затратам.
Техника разбавления используется в АКД и всех конвертерных процессах. Вдувка инертного газа (аргона или азота) снижает парциальное давление CO в ванне, позволяя более высоким содержаниям хрома находиться в равновесии с более низкими содержаниями углерода.
Применение вакуума к металлической ванне также удаляет CO, позволяя высоким содержаниям хрома быть в равновесии с низкими содержаниями углерода. Это особенно эффективно при низком содержании углерода.
Тщательный контроль шлака, образующегося в реакции, важен. Любой оксид хрома, не восстановленный углеродом, попадает в шлак, где может образовывать комплексный спинель. Последующая обработка (называемая восстановлением) требуется для восстановления окисленных элементов, таких как хром, железо, марганец и др. Эффективность этапа восстановления зависит от многих факторов, включая щелочность и температуру шлака, условия перемешивания в конвертере и кинетику растворения твердых добавок.
Выбор технологических маршрутов
Существует множество различных технологических маршрутов для производства нержавеющей стали. Необходимо выбирать из них на основе множества факторов, определяющих капитальные и эксплуатационные затраты. Выбор маршрута влияет доступность сырья, желаемый продукт, последующая обработка, существующая логистика цеха и капитальная экономика. Также желательна определенная гибкость технологического маршрута, так как эти факторы могут меняться со временем. В общем, поток процесса производства нержавеющей стали можно классифицировать как дуплексный или триплексный. Дуплексный процесс, где плавка в ЭЛТ сопровождается очисткой в конвертере, склонен быть гибким в отношении выбора сырья. Триплексный процесс, где плавка в ЭЛТ и очистка в конвертере сопровождаются очисткой в вакуумной системе, часто желателен, когда конечный продукт имеет очень низкие спецификации по углероду и азоту. Триплексный процесс, как правило, имеет более длинные общие циклы, чем дуплексный, потому что есть дополнительная перемешка из конвертера в вакуумный блок. Он также, как правило, имеет немного более высокие затраты на огнеупоры, потому что две печи выполняют декарбуризацию.
Для максимальной гибкости цех должен иметь технологический поток, который может включать как дуплексные, так и триплексные маршруты. Это обеспечивает максимальную гибкость в сырье, производственных возможностях и технологическом потоке. В этом случае только продукты, требующие вакуумной очистки по экономическим и/или качественным причинам, будут использовать триплексный маршрут.
Процессы очистки разбавлением
В конвертере декарбуризация осуществляется по принципу разбавления. Существуют различные конвертеры в зависимости от используемых газов. Конвертеры также бывают бокового или нижнего надува. Пользователи конвертеров бокового надува утверждают, что боковой надув дает более высокие коэффициенты удаления углерода (количество кислорода, реагирующего с углеродом, деленное на общее количество надуваемых газов) в диапазоне 0,1–0,005% углерода, благодаря более длительному времени пребывания инертных пузырьков в ванне, и улучшенную десульфуризацию в диапазоне 0,005% до менее 0,001% серы благодаря улучшенному перемешиванию. Ниже описаны наиболее популярные конвертерные процессы разбавления:
- Процесс АКД-конвертера — процесс описан в отдельной статье по ссылке https://www.ispatguru.com/argon-oxygen-decarburization-process/
- K-BOP и K-OBM-S — процесс K-BOP компании Kawasaki Steel Corporation начался как конвенциональный конвертер верхнего надува BOF. Он был модифицирован для наличия семи нижних дюйер типа OBM (Q-BOP). Эти дюйеры могли надувать кислород с пропаном для охлаждения дюйер. Известь в порошке также могла вводиться через эти дюйеры. Процесс K-OBM-S, разработанный Voest Alpine Industrieanlagenbau (ныне Siemens VAI), развился из процесса K-BOP Kawasaki. Процесс K-OBM-S начался с дюйер в дне конвертера. Однако некоторые установки являются боковыми реакторами. Таким образом, конвертер K-OBM-S — это верхний надув ланцой и нижний или боковой надув дюйерами. Он очень похож на современный АКД. Однако в процессе K-OBM-S углеводороды, такие как природный газ или пропан, используются для защиты дюйер, что может способствовать увеличению ресурса огнеупоров.
- Конвертер процесса MRP (Metal Refining Process) — конвертер MRP разработан Mannesmann Demag Huttentechnik (ныне SMS Siemag). Жидкая сталь, содержащая хром и никель, заряжается в конвертер MRP. Декарбуризация осуществляется с использованием кислорода и инертных газов. На ранних стадиях развития газы поочередно надувались через дюйеры в дне конвертера. Кислород надувается в расплав без разбавления инертным газом. Желаемый кислородный надув следует за надувом только инертным газом. Цикл кислородного надува, за которым следует инертный надув, называется циклической очисткой или пульсацией, и разработчики утверждают, что промывка чистым инертным газом может привести к достижению низкого парциального давления CO и более быстрой декарбуризации, а значит, более низкому окислению хрома и потреблению кремния для восстановления. Оригинальная версия конвертера теперь эволюционировала в процесс MRP-L, в котором весь кислород надувается сверху, а инертный газ вводится через пористые элементы в дне. Нижние дюйеры могут быть легко заменены за счет использования заменяемого дна. С нижними дюйерами менее вероятно эродирование боковых стенок конвертера. В последние годы блоки MRP-L соединялись с вакуумным блоком как часть триплексного процесса для производства нержавеющих сталей, особенно тех, которые требуют более низких уровней углерода и азота.
- Конвертер Creusot-Loire-Uddeholm (CLU) — процесс CLU похож на процесс АКД для производства нержавеющих сталей. Он также использует жидкую сталь из ЭЛТ. Главным стимулом для его разработки была идея заменить пар в качестве разбавляющего газа вместо аргона. Конвертер является нижнедувным, что отличает его от боководувного конвертера АКД. Первый коммерческий завод по процессу CLU был построен в 1973 году. Период декарбуризации состоит в впрыске смеси кислорода и пара. Процесс энергонеэффективен, так как реакция пара с расплавленной стальной ванной эндотермична. Окисление хрома выше, чем в процессе АКД, когда декарбуризация продолжается ниже примерно 0,18% углерода. Хотя исходная цель снижения потребления аргона может быть достигнута, увеличенное требование к кремнию для этапа восстановления не обязательно ведет к общей экономии затрат. Кроме того, использование пара на протяжении всего периода приводило к нежелательным содержаниям водорода в очищенной стали. Поэтому практики эволюционировали в сторону использования различных количеств пара, аргона и азота в процессе.
- Процесс Krupp combined blowing-stainless (KCB-S) — производство нержавеющих сталей в конвертере BOF с верхней ланцой практиковалось до появления процесса АКД. После внедрения процесса АКД Krupp Stahl AG модифицировала конвертер так, чтобы можно было практиковать комбинированный надув через ланцу и дюйеры для очистки нержавеющих сталей. Процесс получил название Krupp combined blowing-stainless или KCB-S. Одновременное введение процессных газов помогло им увеличить скорость декарбуризации. Надув через верхнюю ланцу и через дюйеры под поверхностью ванны помог достичь очень высоких скоростей декарбуризации. Повышенная скорость декарбуризации привела к сокращению времени очистки до 30% по сравнению с конвенциональным только АКД. Жидкая сталь из ЭЛТ заряжается в конвертер. В начале надува чистый кислород вводится одновременно через ланцу и боковые дюйеры. После достижения желаемой процессной температуры в течение надува делаются различные добавки. Добавки состоят из извести, ферросплавов и лома. После достижения критического уровня углерода кислородное содержание процессного газа снижается за счет использования инертных газов, таких как азот или аргон. Соотношения кислород/инертный газ 4:1, 2:1, 1:1, 1:2 и 1:4 используются по мере снижения декарбуризации до более низких уровней. Когда содержание углерода достигает 0,15%, использование ланцы прекращается, и процессные газы вводятся только через дюйеры. Когда достигается целевой уровень углерода, кислородный надув прекращается, и кремний добавляется в виде ферросилиция для восстановления оксида хрома в шлаке и достижения требуемой спецификации по кремнию. Добавка извести и других флюсирующих агентов с ферросилицием приводит к снижению растворенного кислорода и усиливает десульфуризацию.
- Конвертер Argon Secondary Melting (ASM) — этот процесс разработан MAN GHH в Германии. Он похож на процесс АКД, за исключением того, что дюйеры находятся в дне сосуда. При использовании верхнего надува кислородом он идентифицируется как процесс ASM-L.
- Конвертер Sumitomo top and bottom blowing process (STB) — Sumitomo Metal Industries разработала процесс верхнего и нижнего надува (STB). Он был разработан для преодоления недостатков чисто верхнего или чисто нижнего надува путем объединения двух концепций в один процесс. Он также пытался преодолеть два недостатка процесса АКД того времени: эрозию дюйер и ограниченный расход кислорода. Дополнительная подача газов, богатых кислородом, с верхней ланцы привела к сокращению времени декарбуризации.
- Конвертер Top mixed bottom inert (TMBI) — в этом процессе конвертер оснащен нижними дюйерами для впрыска только инертных газов, таких как аргон или азот. Большая часть процессного газа вводится через верхнюю ланцу. Верхняя ланца может использоваться для введения желаемой смеси газов. Процесс называется top mixed bottom inert (TMBI). Процесс похож на другие процессы, использующие комбинированный газовый надув в конвертере. Завод, эксплуатируемый Allegheny Ludlum с этим процессом, имеет безъядерные индукционные печи, которые плавят углеродистую сталь и поставляют хром-свободный горячий металл в конвертеры BOF.
- Комбинированные конвертерные и вакуумные установки — обсуждаемые выше конвертерные процессы имеют один недостаток: производство нержавеющих сталей с очень низкими остаточными содержаниями углерода и азота становится затруднительным. Период декарбуризации становится длиннее, в то время как окисление хрома и потребление аргона увеличиваются по мере снижения желаемых уровней углерода и азота. Некоторые сталеплавильщики пытались преодолеть этот недостаток, применяя вакуум к конвертеру на очень поздних стадиях процесса декарбуризации. Концепция также продвигалась Leybould-Heraus как альтернатива АКД или VOD. Концепция применения вакуума к конвертеру реализуется установкой AOD/VCR компанией Daido на заводах Shibukawa и Chita и Nippon Steel на заводе Hikari. AOD-VCR работает как конвенциональный АКД до 0,08–0,10% C. Процесс останавливается для пробы, и вакуумная крышка устанавливается на место. Крышка герметизируется на фланце, расположенном примерно на половине конического сечения конвертера. Вакуум создается и используется для оставшейся декарбуризации и восстановления. Десульфуризация проводится в транспортном ковше до зарядки в АКД. Основные преимущества этого процесса относительно конвертерных процессов — снижение потребления аргона и кремния. Недостатки включают более высокое потребление огнеупоров, сниженную способность плавки лома и дополнительное обслуживание и затраты, связанные с производством пара. По сравнению с отдельными конвертерными и VOD установками, AOD-VCR имеет более высокие эксплуатационные затраты (кремний, огнеупоры, аргон), более низкую производительность и более высокие содержания азота. Капитальные затраты могут быть несколько ниже, чем при наличии двух отдельных узлов.
Вакуумные процессы очистки
Использование вакуума для декарбуризации сталей было разработано в Германии. Ранние процессы включали дегазирование RH, DH и процесс вакуумной очистки Allegheny (AVR) как второй этап дуплексного процесса. Эти процессы включают снижение давления над стальной ванной для способствования эволюции газа оксида углерода. Жидкие нержавеющие стали, поступающие в вакуумный процесс, обычно содержат углерод около 0,5% или ниже. Большинство вакуумных процессов выполняются в камере с ковшом, полным металла, в отличие от отдельного рафинирующего сосуда, используемого в процессах разбавления/конвертера.
В середине 1960-х годов концепция вакуумной декарбуризации была использована корпорацией Allegheny Ludlum Steel Corporation для разработки процесса вакуумной очистки Allegheny. Этот процесс стал неконкурентоспособным с внедрением процесса АКД и был прекращен.
Ранние дуплексные процессы, где вакуумная обработка использовалась как второй этап, были слишком медленными и имели очень ограниченную гибкость по отношению к сырью, которое можно было использовать. Вакуумные процессы не могли удерживать темп улучшения производительности ЭЛТ, и эксплуатационные затраты были высоки. Поэтому последующие разработки сфокусировались на использовании конвертеров для декарбуризации жидкой стали из ЭЛТ как второго этапа, с последующим вакуумным дегазированием для финишного этапа. Такие процессы известны как триплексные процессы производства нержавеющих сталей, так как они используют три процесса для достижения желаемой финальной химии.
Корпорация Nippon Steel представила процесс RH-OB для производства нержавеющих сталей. Горячий металл из доменной печи подавался в конвертер BOF, где металл легировался хромом и надувался до уровня углерода 0,5–0,6%. Финальная декарбуризация проводилась с использованием процесса RH-OB. Nippon Steel переработала существующий дегазер RH, который использовался для углеродистых сталей, так что кислород мог вводиться под вакуумом.
Thyssen в Германии разработала процесс вакуумно-кислородной декарбуризации (VOD) в середине 1960-х. На ранних стадиях развития VOD использовался для декарбуризации расплава из ЭЛТ. Позже предварительная декарбуризация выполнялась в BOF, и триплексный процесс ЭЛТ-BOF-VOD стал более продуктивным. В начале 1970-х Kawasaki Steel Corporation модифицировала процесс VOD, используя множественные пористые пузырьковые впуски в ковше. Они назвали это процессом SS-VOD (strong stirring VOD). В 1988 году ALZ в Бельгии модифицировала объекты для производства нержавеющих сталей триплексным процессом, состоящим из плавки в ЭЛТ, конвертера MRP-L и процесса VOD.
Основные преимущества вакуумных процессов включают низкое потребление аргона и низкое окисление хрома во время финальной декарбуризации до низких уровней углерода. Последнее привело к снижению потребления восстановительных элементов для восстановления хрома из шлака. Литье стали из ковша, используемого в вакуумных процессах, исключает захват азота и кислорода из воздуха, связанный с отпивом конвертеров. Процесс SS-VOD, благодаря интенсивному перемешиванию, достигаемому множественными пузырьковыми впусками в ковше, еще больше усилил способность производить еще более низкие уровни углерода, азота и водорода при более высоких уровнях хрома.
Главный недостаток процесса VOD — он менее гибок, чем АКД или другие конвертерные процессы, по отношению к использованию сырья.
Многие сталеплавильщики также осознали, что вакуумные процессы часто имеют высокие эксплуатационные затраты и не могут конкурировать с легкостью эксплуатации конвертерного процесса при атмосферном давлении. Однако вакуумные процессы, особенно SS-VOD, имеют уникальную способность достигать более низких уровней углерода и азота в нержавеющих сталях, которые не могут быть легко достигнуты процессом АКД или другими конвертерными процессами.
Прямое производство нержавеющей стали
В последние годы предпринимались попытки использовать руды хрома и никеля для производства нержавеющей стали вместо ферросплавов. В Японии ряд компаний разработали и коммерчески используют такие процессы.
Процессы прямого производства нержавеющей стали требуют меньше лома и ферросплавов и могут рассматриваться, когда стальной лом и ферросплавы для нержавеющей стали не доступны в достаточных количествах. Однако нужны руды хрома и никеля и могут использоваться в интегрированных металлургических комбинатах, где доступен горячий металл. Эти процессы более капиталоемкие, чем другие процессы. Поэтому их внедрение в других заводах и локациях, вероятно, будет ограничено.
Производственный процесс
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Как производится нержавеющая сталь: от плавки к готовым изделиям
- Аустенитная нержавеющая сталь: структура, преимущества и применения
- Нержавеющая сталь: свойства, производство и будущие применения
- Инконель против нержавеющей стали: выбор правильного сплава для высокотемпературных, коррозионно-стойких пр…
- Нержавеющая сталь: свойства, виды, преимущества и применение
- Monel vs нержавеющая сталь: какой сплав выигрывает в коррозионной стойкости?
- Мягкая сталь против нержавеющей стали: ключевые отличия объяснены
- Нержавеющая сталь: состав, преимущества и применение
- Медное antibактериальное нержавеющее: повышенная безопасность и коррозионная стойкость