



Продвинутый процесс аргон-кислородной декарбуризации (AOD) для производства высококачественной нержавеющей стали и высоких сплавов
Процесс аргон-кислородной декарбуризации (AOD)
Аргон-кислородная декарбуризация (AOD) — это процесс, который в основном используется для производства нержавеющей стали и других высоких сплавов, таких как кремнеистые стали, инструментальные стали, никелевые и кобальтовые сплавы с окисляющимися элементами (хром, алюминий). Процесс был изобретен в 1954 году подразделением Lindé корпорации Union Carbide, ставшей в 1992 году Praxair. На рис. 1 показан AOD-конвертер.
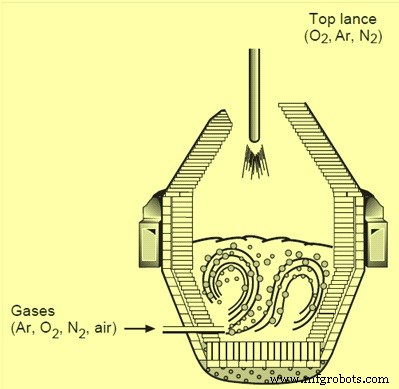
Рис. 1 AOD-конвертер
Общие сведения
Сегодня более 75 % мировой нержавеющей стали производится по процессу AOD. Его популярность обусловлена сочетанием высокого металлического выхода с низкими материальными затратами. Процесс обеспечивает экономичное производство нержавеющей стали с минимальными потерями драгоценных элементов. AOD является частью дуплексного процесса: шрот или первичное сырье сначала плавится в электродуговой печи (EAF) или индукционной печи (IF), а затем расплав декарборизуют и очищают в AOD-конвертере до углерода менее 0,05 %. Ключевая особенность — кислород для декарбуризации смешивают с инертным газом (аргон или азот) и вдувают через погруженные туйеры. Разбавление аргоном снижает нежелательное окисление хрома и других ценных элементов.
Другие преимущества: высокая точность контроля химического состава (до 0,01 % C и ниже), быстрая десульфуризация (менее 0,001 % S) и удаление свинца (менее 0,001 % Pb). Результат — более чистая сталь и повышенная производительность.
Принцип разбавления
Внедрение инертного газа снижает парциальное давление CO в ванне, позволяя держать более высокое содержание хрома при равновесии с низким углеродом. Энергия перемешивания от газа через подповерхностные туйеры и образование CO глубоко в ванне делают AOD-конвертер одним из наиболее интенсивно перемешиваемых металлургических реакторов. Тесный контакт газ-металл и отличное перемешивание шлак-металл способствуют очистке.
Основные этапы очистки
- Декарбуризация
- Редукция
- Финальная корректировка химизма и температуры
Декарбуризация
Вход в AOD — расплав из EAF или IF. Жидкая сталь (1500–1600 °C), содержащая основной хром и никель, переливается в конвертер. Конвертер можно наклонить, чтобы туйеры оказались выше уровня ванны при зарядке.
После переливки добавляют высокоуглеродистый феррохром и начинают дутье смесью инертного газа и кислорода. Начальное соотношение O₂:Ar — 5:1 – 3:1. По мере снижения углерода отношение понижают. При достижении 30 % от исходного углерода соотношение делают 2:1. Главное преимущество проявляется при соотношении 1:1: окисление углерода продолжается, а окисление хрома ограничено из-за низкого кислородного потенциала. Дутье продолжают до 0,09–0,012 % C.
Процессные газы вводятся через погруженные туйеры в стенке или дне. Боковая вдувка дает максимальную энергию перемешивания, нижняя — улучшает износостойкость бочки. Число и расположение туьер зависят от размера конвертера, диапазона масс зарядок, расходов газов и типов сплавов.
Система управления газами подает их со скоростью 1,0–3,0 нм³/мин/тонн, точно контролируя расходы и общий вдутый объем.
Реакции декарбуризации
Растворенный углерод восстанавливает оксиды хрома и железа:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
Декарбуризация происходит на поверхности восходящих пузырьков (от инертного газа или от восстанавливающихся частиц Cr₂O₃).
Загрузка легирующих добавок
Во время декарбуризации вносят добавки для целевого состава: высокоуглеродистый феррохром, нержавеющий и углеродистый лом, никель, железо, высокоуглеродистый ферроманган, оксид молибдена. Они также охлаждают ванну (окисление C и Cr — экзотермично). Температуру держат ниже 1720 °C. Общий вес добавок — 5–30 % от веса переливки. На финальной стадии дутья соотношение O₂:Ar меняют на 1:3 – 1:2 для достижения целевого углерода (< 0,03 %).
Редукция
Заряжают восстановительную смесь (феррокремний, хромокремний, алюминий) и флюсы (известков, доломитовую известь, флюорспат). Ванну перемешивают инертным газом 5–8 минут. Реакция:
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
Дополнительный кремний вносят при необходимости. Важно управление шлаком: невосстановленный Cr₂O₃ переходит в шлак, образуя спинели. Эффективность зависит от основности шлака, температуры, перемешивания и кинетики растворения добавок.
Известков/доломитовую известь добавляют перед дутьем для флюсирования переносного шлака и кремния. Во время дутья Si окисляется раньше C. Иногда флюсы добавляют перед концом дутья для охлаждения и уменьшения объема восстановительных добавок. Расход флюсов — 3–7 % от веса ванны.
Десульфуризация
Высокая основность шлака и низкий кислородный потенциал металла благоприятны для удаления серы. Пример: начальное S 0,03 %, обработка 2–3 кг Al/т, 2–3 кг флюорспата/т, конечная основность ~1,7, температура 1700 °C дают S 0,003–0,005 %. Для ультра-низкой серы применяют двойную шлаковую практику: после редукции скидывают шлак, заряжают новый основный шлак, перемешивают — достигают S ≤ 0,001 %. Летучие примеси (Pb, Zn, Bi) удаляются в период декарбуризации.
Контроль азота
В зависимости от спецификации по азоту, на начальной стадии используют азот вместо аргона (экономия аргона). После достижения определенного уровня углерода переключаются на аргон — азот удаляется из ванны выходящим CO и аргоном.
Продолжительность дутья и взятие проб
Длительность дутья определяется начальными C и Si. В современных конвертерах декарбуризация занимает 20–35 мин (старт 1,5–2,5 % C, цель 0,04 %). Конвертер поворачивают в горизонтальное положение, берут пробу при ~0,1 % C.
Фосфор в конвертере не удаляется (требует окислительных условий).
Финальная корректировка и слив
После достижения целевого серы шлак скидывают, ванну готовят к сливу. При необходимости вносят микрозагрузки для точной корректировки химизма. После слива чашу часто перемешивают для гомогенизации и выплавления включений (в чаше с перемешиванием, с или без кузничной печи). Затем сталь идет на разливку.
Ранние AOD-конвертеры наклоняли для зарядки, проб и замеров температуры. Стремление к производительности привело к непрерывной зарядке во время дутья и редукции. Современная приборная оснастка позволяет брать пробы и замерять температуру суб-лансом в вертикальном положении конвертера.
AOD-конвертер
Конвертер грушевидный, выстелен основным огнеупором, имеет съемный конический кожух. Главная особенность — боковая вдувка. Для марок, допускающих азот, можно дуть смесью O₂+N₂. Поскольку расплавы нержавейки не пенятся, а процессы боковые/нижние, размеры конвертера меньше, чем у BOF. Типичные внутренние объемы — 0,4–0,8 м³/тонну ванны.
Для слива в чашу на кране используют срезанный конический верх; для слива в чашный вагон — концентрический конус типа BOF.
Высокопроизводительный цех обычно имеет три взаимозаменяемых конвертера для 100 % доступности: один в колесе для плавки, второй — нововыстеленный на прогреве, третий — на перевыстойке. Замена конвертера в колесе занимает < 1 часа.
Туйеры
Туйеры монтируют в стенке или дне. Обычно это медная труба во внешней нержавейке — между ними аннулярный зазор для охлаждающего газа (шурф), образующего на кончике «грибок» (нагар), защищающий туйеру и огнеупор. Процессные газы идут через внутренний аннуляр. Специальные дизайны нормализуют поток в зазоре. Размер и число туьер (обычно 2–9) зависят от процессных параметров.
Боковые туйеры погружены при плавке; при повороте конвертера они выходят над ванной — газ отключают, малый охлаждающий поток защищает туйеры.
Нижнедувные конвертеры имеют 2–4 туйеры с различными конфигурациями.
Модификации процесса
- Верхняя ланза (топ-блоуинг) — дополнительная вдувка кислорода для ускорения декарбуризации и/или послегорения. Ланза может дуть смеси инертного газа с кислородом. Установка ланзы сокращает время плавки, повышает производительность (тонн/час). Большинство новых конвертеров включают верхнюю ланзу.
- AOD-VCR (вакуум) — наложение вакуума на конвертер для снижения расхода аргона, кремния и времени плавки при производстве низкоуглеродистых марок.
Огнеупоры AOD-конвертера
Высокие температуры у кончиков туьер и интенсивное перемешивание создают высокие требования к огнеупорам. Если кампании BOF длятся месяцы/годы, то нержавейные конвертеры — дни/недели. Стоимость огнеупоров — существенная часть операционных затрат.
Два основных выбора: магнезит-хромит и доломит. Выбор зависит от режима работы, спецификаций продукта и экономики.
- Мagneзит-хромит — высокая износостойкость, но выше стоимость. Возможен захват хрома из кирпича. Кирпичи одновременно кислотные и основные — требуется строгий состав шлака для предотвращения быстрого износа.
- Доломитовые — дешевле, захват хрома исключен. Глубокая десульфуризация проще, так как можно использовать сильно основные шлаки без вреда для кирпичей.
Конвертеры зонируют по толщине и качеству: зоны высокого износа (туйерная стенка, шлаковая линия, подкладка) делают толще и из лучшего огнеупора.
Производственный процесс
- Производство кислородных баллонов: от сырья к качественному контролю
- Кислород: от древнего открытия к современному промышленному гиганту
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Газовое плазменное резание (Oxy-Fuel Cutting): процесс, преимущества и недостатки
- Точное литье пластиков под давлением: эффективное производство долговечных компонентов
- ЧПУ-нарезание резьбы: точное нарезание резьбы для качественных сборок
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей
- Трение сварка: принцип, виды, преимущества, недостатки и применение
- Газовая сварка: определение, принцип, применение, преимущества и недостатки
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение