



Продвинутая чашная металлургия: точная очистка для высококачественной стали
Чашная металлургия
После слива стали из первичной печи (BOF, EAF, EOF) расплав для высококачественных или специальных применений подвергается дополнительной очистке в ряде процессов, совместно называемых чашной металлургией (также — чашная очистка или вторичная сталелитейка). Тщательный контроль чашной металлургии связан с производством высоких марок стали с узкими допусками по химизму и повторяемости.
Цели чашной металлургии
- Гомогенизация — выравнивание химического состава и температуры расплава в чаше.
- Деоксидация (успокоение) — удаление кислорода.
- Корректировка перегрева — нагрев расплава до температуры, подходящей для непрерывной разливки.
- Загрузка ферросплавов и углерода — точная корректировка химизма.
- Вакуумная дегазация — удаление водорода и азота.
- Декарбуризация — удаление углерода для определенных марок.
- Десульфуризация — снижение серы до 0,002 % и ниже.
- Микрокистотность — удаление нежелательных неметаллических включений.
- Морфология включений — изменение состава остаточных примесей для улучшения микроструктуры.
- Механические свойства — повышение вязкости, пластичности и поперечных свойств.
Основные процессы чашной металлургии
В зависимости от требуемой марки стали применяют один или несколько процессов:
- Промывка/перемешивание (rinsing/stirring)
- Чашная печь (ladle furnace)
- Чашная инъекция (ladle injection)
- Чашная очистка (ladle refining)
- Дегазирующие процессы
- AOD-процесс
- CAS-OB (корректировка состава герметичным аргоновым пузырением с кислородной вдувкой)
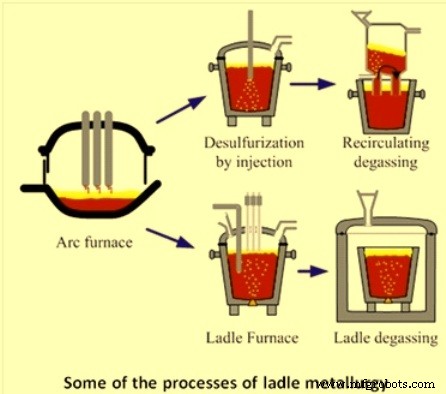
Рис. 1 Некоторые процессы чашной металлургии
Исторический экскурс
Обработка стали в чаше началась ~45 лет назад с первых вакуумных дегазаторов чаша-чаша и чаша-инготная форма для удаления водорода. В конце 1950-х стали популярны более эффективные дегазаторы: Dortmund-Hörder (DH) и Ruhrstahl-Heraeus (RH). В середине 1960-х внедрили VAD (вакуумно-дуговая дегазация), процесс ASEA-SKF и VOD (вакуумно-кислородная декарбуризация) для высокохромистых сталей. Конвертерные процессы вроде AOD появились в начале 1970-х.
В начале 1970-х началась гранулированная флюсная инъекция с аргоновым перемешиванием, за ней последовала коревидная зарядка легирующих элементов для точного контроля состава и морфологии включений.
Промывка / перемешивание
Для однородной температуры и состава расплав в чаше промывают аргоновым пузырением. При умеренных расходах (< 0,6 нм³/мин) используют пористые огнеупорные пробки в дне чаши. Пробки обеспечивают газовое перемешивание для гомогенизации. Сегодня большинство чаш оснащены нижними пробками; предусматривают также верхнюю ланзу как резерв.
Чашная печь (Ladle Furnace)
Чашная печь снимает с первичной сталелитейки многие операции вторичной очистки. Основные функции:
- Перегрев расплава электрической мощностью через графитовые электроды.
- Гомогенизация температуры и химизма инертным промыванием.
- Формирование шлакового слоя: защита огнеупора от дуги, концентрация и передача тепла, захват включений и оксидов, средство для десульфуризации.
- Загрузка ферросплавов для массовой и тонкой химической коррекции.
- Коревидная зарядка для тонкой коррекции и контроля морфологии.
- Глубокая десульфуризация.
- Дефосфоризация.
- Буфер для последующего оборудования и процессов.
Крышка чашной печи обычно водохлаждаемая с огнеупорным центральным/дельтовым участком, полностью закрывающая чашу в рабочем положении.
Чашная инъекция
Перегрев расплава возможен окислением алюминия/кремния кислородом через ланзу. Практикуется подповерхностная кислородная инъекция. В процессе RH-OB достигают тепловой эффективности 20–30 %, сообщается о ~80 % для RH-OB. В RH-KTB кислород подают верхней ланзой, а не через погруженные туйеры — эффективность аналогична. Сравнение общего кислорода в отливной стали из перегретых и не перегретых плавок не показало значимых различий.
Чашная очистка
Очистка в чаше включает деоксидацию, десульфуризацию, дефосфоризацию, контролируемую загрузку легирующих элементов и модификацию включений.
Деоксидация обычно: частичная — ферроманган, феррокремний, силикоманган; финальная — алюминий. Преимущества: минимизация захвата азота, возврата фосфора, потерь алюминия в первичной плавке. Синтетические шлаки (кальциево-алюмосиликаты) стали неотъемлемой частью — способствуют растворению продуктов деоксидации. Частично деоксидированную сталь можно доп. деоксидировать силицием кальция (Ca-Si) через коревидную зарядку. Алюминиевые убитые стали имеют < 5 ppm растворенного O₂.
Десульфуризация
Для очень низкой серы (≤ 20 ppm) нужна десульфуризация в чаше в присутствии кальциево-алюминиевого шлака при полностью убитой стали. Необходимо хорошее перемешивание стали и шлака. Скорость удаления серы сильно зависит от расхода газа при промывке. Альтернатива — инъекция флюсов (тип. 70 % CaO + 30 % CaF₂). Порошковая инъекция на ~15 % быстрее, чем верхний шлак + газовое промывание. Десульфуризация снижает температуру ванны — требуется перегрев.
Дефосфоризация
Нужна при высоком фосфоре в первичном чугуне. Удаление фосфора в чаше — обработка известковыми окислительными шлаками с оксидом железа.
Кальциевая обработка (модификация включений)
Преобразует оксиды алюминия и кремния в жидкие кальциево-алюминаты или кальциевосиликаты (шарообразные за счет поверхностного натяжения). Это — контроль морфологии включений. Кипение Ca — 1491 °C, поэтому Ca пар при температуре плавки. При введении Ca в расплав нужны меры для удержания: загрузка на максимальную глубину (ферростатическое давление предотвращает испарение). Удельный улов Ca падает с увеличением дозы; дозу подбирают по чистоте стали и общему кислороду.
Вакуумная дегазация жидкой стали
Вакуумная дегазация — важный процесс вторичной сталелитейки. Изначально для удаления H₂, сейчас — также для вторичной очистки и производства ультранизкоуглеродистых (ULC) сталей (C ≤ 30 ppm).
При плавке в сталь растворяются O₂, H₂, N₂. Дегазация удаляет N₂ и H₂. Изначально — в основном H₂. За последние 20 лет возросло применение для ULC сталей.
Дегазация: нерециркулирующие системы (чаша под вакуумом) и рециркулирующие (перекачка расплава в вакууме). Рециркулирующие: RH, RH-OB, RH-KTB, DH. Нерециркулирующие: чашные/ танковые дегазаторы (VAD, VOD), струйные дегазаторы.
В чашной дегазации эффективность снижается сверху вниз — нижние слои под ферростатическим давлением. Перемешивание ванны помогает воздействовать на весь объем.
В обоих типах системы аргон — подъемный/перемешивающий газ. В рециркулирующих — подъемный газ для понижения видимой плотности и подъема металла в вакуумный сосуд. В нерециркулирующих — для промывки и гомогенизации.
Эффективность удаления H₂/N₂ у обоих типов сопоставима. Выбор определяется соответствием плавки/разливке, капитальными и операционными затратами.
Одна из целей RH/RH-OB — снижение растворенного O₂ карбонатной деоксидацией перед финальной алюминиевой деоксидацией — экономия алюминия.
Частичное удаление азота возможно при полностью убитой стали с низкой серой.
Процесс аргон-кислородной декарбуризации (AOD)
AOD — в основном для нержавеющей стали и высоких сплавов с окисляющимися элементами (Cr, Al). После первичной плавки металл перекладывают в ACD-сосуд для трех стадий: (1) декарбуризация, (2) редукция, (3) десульфуризация. Изобретено в 1954 г. Lindé/Union Carbide (Praxair с 1992).
Расплав декарборизуют до < 0,05 % C. Ключевая особенность — кислород смешан с аргоном/азотом вдувается через погруженные туйеры. Разбавление аргоном минимизирует окисление ценных элементов (Cr). AOD широко используется для нержавейки, кремнеистых, инструментальных, никелевых и кобальтовых сплавов. Преимущества: высокий металлический выход, низкие материальные затраты, точность контроля C до 0,01 %, быстрая десульфуризация < 0,001 %, удаление Pb < 0,001 %. Результат — чистая сталь и высокая производительность.
Процесс CAS-OB
Разработан Nippon Steel. Позволяет вводить легирующие добавки в инертной аргоновой среде. Одновременная подача Al и O₂ верхней ланзой образует Al₂O₃ с выделением тепла (экзотермическая реакция) — химический нагрев расплава. Нагрев комбинируют с коррекцией химизма ферросплавами и карбуризатором. В процессе непрерывно загружают гранулированный Al, ферросплавы, карбуризатор. Фактическая скорость нагрева немного ниже расчетной из-за потерь тепла в паузах между зарядками и замером температуры.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- От древних фибул к современному производству: история булавки-английки
- Цинк: свойства, применение и производственный процесс
- Шаровые подшипники: эволюция, производство и контроль качества
- Нержавеющая сталь: свойства, производство и будущие применения
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Выбор правильных марок инструментальной стали для оптимальной производительности