



Экспертное точение нержавейки AISI 304: бесподобная коррозийная стойкость и производительность
AISI 304 (0Cr18Ni9) — аустенитная нержавейка с хорошей коррозийной стойкостью, теплостойкостью, низкотемпературной прочностью и комплексной механическими свойствами. Применяется в пищевом, химическом, атомном оборудовании. Хорошая межкристаллитная стойкость, отличная в окисляющих кислотах (HNO₃), сильная в щелочах, большинстве органических/неорганических кислот, атмосфере, воде, паре. Относительная технологичность Kr ≈ 0,4 — типичный труднообрабатываемый материал.
Особенности точения AISI 304
Низкая технологичность: большие режущие силы, сильная закалка, высокая локальная температура в зоне реза, склонность к присыпке и износу инструмента.
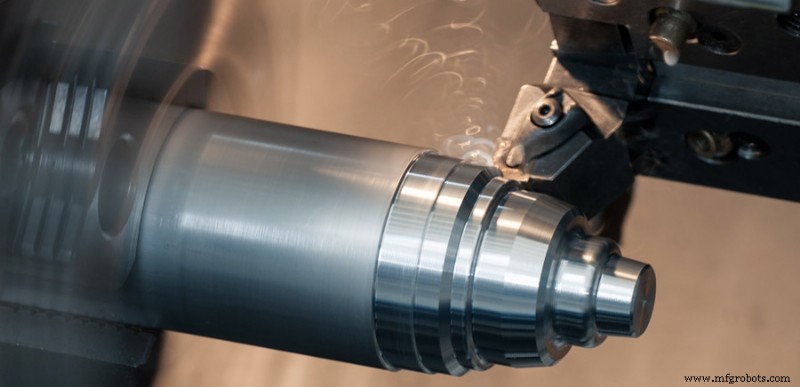
(1) Большие режущие силы
Низкая твердость (≤187 HB), высокая пластичность (δ₅≥40%, ψ≥60%) из-за Cr, Ni, Mn. Большая пластическая деформация при резе, прочность сохраняется при высоких температурах (у обычной стали падает) — большие силы. При обычных режимах удельная сила реза 2450 МПа — на 25% выше стали 45.
(2) Сильная закалка при деформации
Явная пластическая деформация — сильное искажение решетки. Нестабильность аустенита — часть переходит в мартенсит. Примеси распадаются при нагреве, дисперсные включения образуют закаленный слой. Закалка ярко выражена: σB до 1500 МПа, глубина слоя 0,1–0,3 мм.
(3) Высокая температура в зоне реза
Большие силы + трудноудалимая стружка = больше работы на разделение стружки = больше тепла. На 50% выше, чем у низкоуглеродистой стали. Низкая теплопроводность (16,3–21,5 Вт/м·К — 1/3 от стали 45). Тепло концентрируется в зоне реза и контакте «резак-стружка», до 20% тепла уходит в инструмент (у углеродистой — 9%). Температура реза на 200–300 °C выше стали 45.
(4) Склонность к присыпке и износу инструмента
Высокая термическая прочность и закалистость аустенита — большая нагрузка на резак. Сродство аустенита с инструментом/стружкой усиливает адгезию, диффузию — присыпка, износ. Твердые карбидные включения ускоряют износ, вызывают сколы — резкое падение ресурса и качества поверхности.
Выбор рационального технологического процесса точения
Из-за низкой технологичности — рациональный выбор материала резака, геометрии, режимов, СОЖ для эффективности и качества.
(1) Материал резака
Ключевое значение для эффективной обработки. Анализ свойств AISI 304: резак должен иметь высокую прочность и вязкость, хорошую износо- и теплостойкость, малое сродство с нержавейкой. Основные материалы — твердые сплавы и высокоскоростные стали.
① Твердые сплавы
Большие силы, короткий контакт стружки с передней гранью — сила сосредоточена у кромки, риск сколов. Подходят ВГ-сплавы (ВГ6, ВГ8): высокая вязкость, износостойкость, краснота, теплопроводность. ВГ8Н (с ниобием) — режущая способность в 1,5–2 раза выше ВГ8, эффективно при черновой и получистовой.
② Высокоскоростные стали
Эффективно избегают ломки твердых пластин из-за формы/размера заготовки. Традиционные (Р18) не выдерживают по долговечности. Новые: алюминиевые (Р6М5К5, В6М5КР4В2Ал) и нитрированные (В12М3КР4В3Н) — высокая режущая способность.
(2) Геометрические параметры резака
Разумная геометрия — ключ к долговечности и качеству. Требуются большие γ, α, острая кромка.
(3) Режимы резания
AISI 304 — типичный труднообрабатываемый материал, режимы выбирать обоснованно. Наибольшее влияние на температуру и долговечность — скорость резания (vc), затем подача (f), наименьшее — азад (ap).
(4) СОЖ
Плохая технологичность требует СОЖ с лучшим охлаждением, смазкой, проникающей способностью (антиприсыпка). Эмульсии и сернистые масла с ВП-добавками (S, Cl).
- Эмульсия — хорошее охлаждение, для чернового точения.
- Сернистое масло — охлаждение + смазка, низкая стоимость, для получистовой/чистовой.
- С ВП/масляными добавками — усиленная смазка, для чистовой.
- Смесь CCl₄ + керосин + олеиновая кислота — высокая проникающая способность, идеально для чистовой AISI 304.
Из-за большого тепла — распыляемое/высоконапорное охлаждение для максимального эффекта.
Производственный процесс
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Как производится нержавеющая сталь: от плавки к готовым изделиям
- Аустенитная нержавеющая сталь: структура, преимущества и применения
- Нержавеющая сталь: свойства, производство и будущие применения
- Инконель против нержавеющей стали: выбор правильного сплава для высокотемпературных, коррозионно-стойких пр…
- Нержавеющая сталь: свойства, виды, преимущества и применение
- Мягкая сталь против нержавеющей стали: ключевые отличия объяснены
- Медное antibактериальное нержавеющее: повышенная безопасность и коррозионная стойкость
- Точная резка стали высокодавлением водоабразивной струей
- Нержавеющие пневматические цилиндры: функция, преимущества, применение