



Освоение закалки: полное руководство по закалке металлов
Закалка — термическая обработка металла: нагрев до определенной температуры, выдержка, быстрый охлаждение в закалочной среде. Повышает твердость и износостойкость — широко применяется для инструментов, matriz, измерительных средств, деталей с требованием к поверхностной износостойкости.
Что такое закалка?
Тепловая обработка стали: нагрев выше критической температуры, выдержка, охлаждение со скоростью выше критической для получения несбалансированной структуры с преобладанием мартенсита (или баинита, или однофазного аустенита по требованию). Закалка — самый распространенный процесс термообработки стали.
Четыре базовых процесса термообработки стали: отжиг, нормализация, закалка, отпуск.
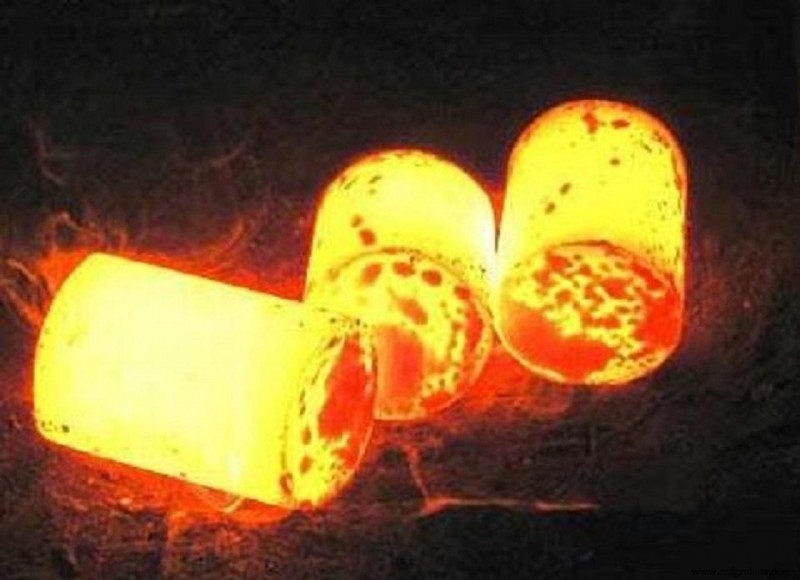
Цель закалки
Превратить переохлажденный аустенит в мартенсит или баинит, затем отпуск при разных температурах — резкое повышение жесткости, твердости, износостойкости, устойчивости к усталоте, вязкости для удовлетворения требований механических деталей и инструментов. Также дает спец. физ.-хим. свойства: ферромагнетизм постоянных магнитов, коррозийную стойкость нержавеек.
Процесс: нагрев заготовки, выдержка, погружение в закалочную среду (раствор соли, вода, минеральное масло, воздух). Закалка повышает твердость и износостойкость — широкая сфера: инструменты, матрицы, измерительные приборы, детали с требованием к поверхности (шестерни, валы, цеementeрованные детали). Закалка с последующим отпуском при разных температурах 크게 улучшает прочность, вязкость, устойчивость к усталоте, гармонизируя свойства (комплексные мех. свойства).
Кроме того, закалка дает спец. свойства: усиление ферромагнетизма магнитных сталей, повышение коррозийной стойкости нержавеек. Основное применение — стальные детали. При нагреве выше критической точки исходная структура полностью/преимущественно превращается в аустенит. Быстрое охлаждение в воде/масле превращает аустенит в мартенсит. Мартенсит — максимальная твердость среди структур стали. Быстрое охлаждение вызывает внутренние напряжения, при больших — искажение или трещины. Нужен подходящий способ охлаждения. По способу охлаждения: односредственная, двухсредственная, поэтапная (мартенситная), изотермическая (баинитная) закалка.
Методы закалки
Односредственная закалка
Охлаждение в одной среде (вода, масло). Преимущества: простота, механизация, широкая область применения. Недостатки: в воде большие напряжения — деформация, трещины; в масле — низкая скорость, малый диаметр закалки, крупные детали не закаляют сквозь.
Двухсредственная закалка
Охлаждение до ~300 °C в сильной среде (вода), затем в слабой (масло) — вода-масло. Эффективно снижает внутренние напряжения мартенситного превращения, тенденцию к деформации и трещинам. Для сложной формы и неравномерного сечения. Недостаток: сложно попасть в момент перехода — рано: непрозакалка, поздно: трещины. Для преодоления — поэтапная закалка.
Поэтапная закалка
Закалка в низкотемпературной солевой/щелочной ванне. Температура ванны около Ms-точки. Выдержка 2–5 мин, затем охлаждение на воздухе. Цель: выравнивание температуры внутри/снаружи, одновременное мартенситное превращение — резкое снижение напряжений, предотвращение деформации/трещин. Раньше температура ставили чуть выше Ms, сейчас — чуть ниже Ms. Практика показывает: закалка ниже Ms лучше. Пример: высокоуглеродистые инструментальные стали закаляют в щелочной ванне 160 °C с малой деформацией.
Изотермическая закалка
Закалка в изотермической солевой ванне. Температура в нижней части баинитной зоны (чуть выше Ms). Длительная изотермическая выдержка до завершения баинитного превращения, затем охлаждение на воздухе. Для сталей выше среднеуглеродистых для получения нижнего баинита — повышение прочности, твердости, вязкости, износостойкости. Низкоуглеродистые стали обычно не изотермически закаляют.
Производственный процесс
- Основы вертикального токарного станка: профессиональное руководство по эксплуатации и выбору
- Освоение растачивающих станков: технологии, применение и точное машиностроение
- Чугунные литья: основы и промышленное значение
- Мастерство проводниковой резки: всеобъемлющее руководство по Wire EDM
- Станки с ЧПУ для фрезеровки: полный обзор
- Профессиональное руководство по электроэрозионным сверлильным станкам — точность и эффективность
- Понимание стоек амортизаторов: функция, размещение, обслуживание
- Вертикальные расточные станки: принцип работы и промышленное применение
- Основы сервопрессов: мощность, точность и эффективность
- Бесколлекторные двигатели постоянного тока (BLDC): профессиональное руководство