



ТМТ-арматура: закалка и отпуск для максимальной прочности и долговечности
Закаленные и отпущенные арматурные стержни
Арматурная сталь (арматура) в настоящее время производится с применением технологии закалки и отпуска стержней в процессе прокатки на прокатном стане. Арматура, полученная этой технологией, широко известна как ТМТ-арматура (термомеханически обработанная).
Состав и требования
ТМТ-арматура изготавливается из низкоуглеродистых сталей и регламентируется по пределу текучести, пластичности, углероду (или углеродному эквиваленту) и соотношению предела текучести к временному сопротивлению. Установленные максимальное и минимальное содержание углерода обеспечивают сварнивасть и закаляемость. При слишком низком содержании углерода закаляемость стали может быть недостаточной, что требует более интенсивной закалки и влияет на конструкцию прокатного стана (скорость прокатки, длина и эффективность камеры охлаждения). Оптимальным балансом считается углеродистая сталь с содержанием углерода 0,13–0,24% и углеродным эквивалентом (CE) менее 0,48%.
Применение и преимущества
ТМТ-арматура идеально подходит для армирования бетонных конструкций, так как её коэффициент теплового расширения близок к бетону, а сцепление с бетоном высокое. Она воспринимает максимальные растягивающие напряжения в конструкции. Помимо строительной отрасли, ТМТ-арматура используется в обществех машиностроения, где требуются гибка, механическая обработка и сварка.
Экономичность процесса
Производство ТМТ-арматуры экономически выгоднее по сравнению с холодно-скрученной арматурой (CTD): исключается дорогостоящая механическая скрутка, особенно для мелкодиаметровой арматуры. Дополнительные экономии достигаются за счет снижения потребности в легирующих добавках, уменьшения брака, затрат на хранение и других факторов сталелитейного производства. Единственный фактор роста затрат — прокатная операция, связанная с установкой и эксплуатацией закалочного оборудования.
Основные технологические процессы
Существует два основных процесса производства ТМТ-арматуры: Tempcore и Thermex. Оба разработаны в 1970-х годах: Tempcore — Центром металлургических исследований (CRM, Бельгия), Thermex — немецкой инженерной фирмой Hennigsdorfer Stahl Engineering (HSE).
Принцип термомеханической обработки
Процесс объединяет пластическую деформацию с термическими операциями: термической обработкой, водяной закалкой, нагревом и охлаждением разной интенсивности. В отличие от механической обработки холодной скруткой (торсталь), термомеханическая обработка обеспечивает высокую прочность за счет закаленного мартенситного слоя на поверхности и пластичность — за счет ферритно-перлитного ядра.
Быстрое охлаждение поверхности образует мартенсит, а остаточное тепло ядра самовоспринимает этот слой. В результате образуется комбинированная микроструктура: закаленный мартенсит на периферии, переходная зона из перлита и bainита, и мелкозернистый феррит-перлит в центре (Рис. 1). Поэтому такую арматуру также называют закаленной и самовоспринятой (QST).
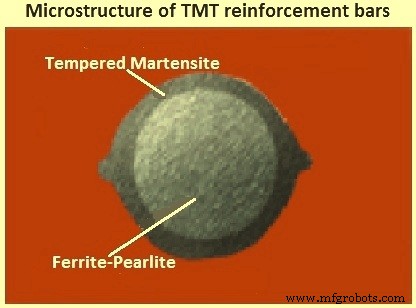
Рис. 1 Микроструктура ТМТ-арматуры
Разница между процессами: в Tempcore вода течет через закалочный ящик, в Thermex — распыляется на горячий стержень. Схемы процессов на диаграмме непрерывного охлаждения (CCT) показаны на Рис. 2.
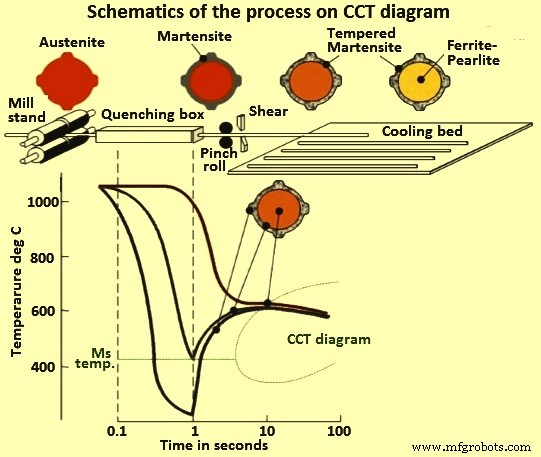
Рис. 2 Схема процесса на CCT-диаграмме
Технологические стадии
Термомеханическая обработка проводится после прокатки нагретых блूमов до конечного сечения. Ключевые параметры: температура окончания прокатки, скорость охлаждения, длительность быстрого охлаждения, химический состав стали. Процесс состоит из трех стадий:
- Закалка: сразу после последнего стана стержень интенсивно охлаждается водой. Скорость охлаждения поверхности должна превышать критическую для образования мартенсита. В конце стадии структура: аустенитное ядро, окруженное слоем мартенсит-аустенитной смеси.
- Самовоспринятие: после выхода из закалочного ящика тепло от ядра течет к поверхности, отпуская мартенситный слой. Ядро остается аустенитным. Эта стадия обеспечивает пластичность при сохранении высокой прочности. Название Tempcore происходит от «TEMPered by CORE».
- Охлаждение на подостовочной: аустенит ядра превращается в пластичный феррит и перлит. Итоговая структура: прочный закаленный мартенсит на поверхности и пластичный феррит-перлит в центре.
Морфология структурных компонентов зависит от химического состава, диаметра стержня, времени и интенсивности охлаждения. Типичная схема водоподачи для закалки показана на Рис. 3.
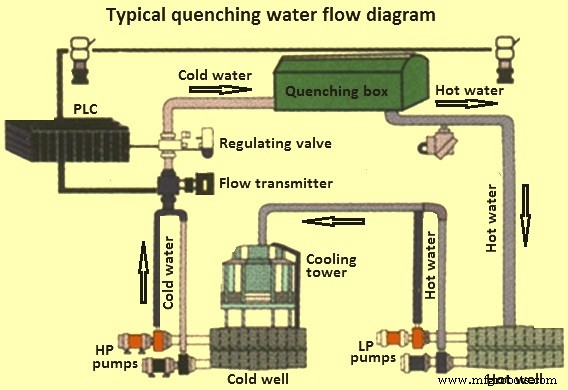
Рис. 3 Типичная схема водоподачи для закалки
Свойства ТМТ-арматуры
ТМТ-арматура превосходит CTD-арматуру по совокупности свойств:
- Высокая прочность за счет закаленного мартенситного периферийного слоя; прочность регулируется толщиной этого слоя.
- Высокая пластичность (феррит-перлитное ядро) — легкая гибка на стройплощадке, возможность многократной гибки,оцинковки и выпрямления без потери свойств (Рис. 4).
- Хорошее сцепление с бетоном.
- Высокая вязкость при низких температурах даже при механических повреждениях или дуговых ожогах при сварке.
- Отсутствие значимого старения деформации после гибки и оцинковки.
- Полная сварниваемость (низкий углеродный эквивалент).
- Совместимость со всеми типами механических муфт для сжатия и растяжения.
- Сохранение прочности при высоких температурах: при пожаре удерживается >70% предела текучести для класса 415 Н/мм² и 40% для 500 Н/мм².
- Соответствие требованиям к устойчивости к усталочке (европейские стандарты).
- Сдвиговая прочность в верхнем диапазоне (60–80% от временного сопротивления).
- Отсутствие торонапряжений (в отличие от CTD) — лучшая коррозионная стойкость; сохранение синего вторичного оксидного слоя защищает от атмосферной коррозии.
- Превосходная сейсмостойкость: при циклической обратной нагрузке рассеивание энергии стабильно, равномерная пластичность до разрушения.
- Хорошая низкотемпературная вязкость, низкая чувствительность к поверхностным дефектам.
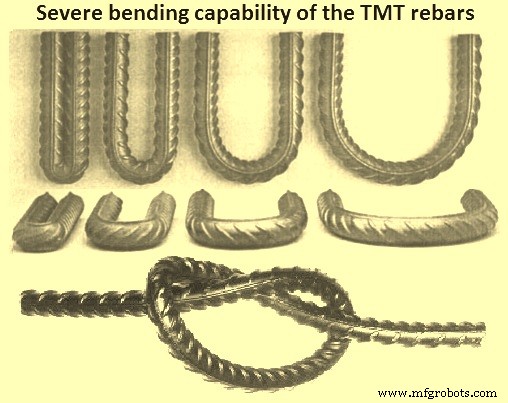
Рис. 4 Способность ТМТ-арматуры к сильной гибке
Типичный химический состав поперечного сечения показывает три зоны: закаленный мартенсит (тонкие пластины), промежуточный слой (баинит + полигональный феррит), ядро (полигональный феррит + перлит). Микроструктура мелкозернистая благодаря быстрому охлаждению.
Толщина мартенситного слоя определяет свойства: более толстый слой — выше предел текучести, ниже относительное удлинение. На толщину влияют: продолжительность закалки, температура окончания прокатки, интенсивность закалки, содержание углерода и марганца (повышают закаляемость). Прочность закаленного мартенсита растет с увеличением углерода.
Диапазон предела текучести: 415–550 Н/мм², относительное удлинение на базе 5d: 30% → 25%. Соотношение предела текучести к временному сопротивлению ~0,85.
Преимущества
- Стабильное качество за счет непрерывного онлайн-процесса.
- Сочетание высокой прочности и пластичности — безопасность конструкций.
- Простота монтажных работ (гибка, сварка).
- Экономия металла благодаря высокой прочности.
Производственный процесс
- Сталь EN 10137-2 S890QL — высокопрочная закаленная и отпущенная сталь для ответственных конструкций
- EN 10137-3 Сталь S500A: Закалённая и отпущенная мелкозернистая сталь для строительных конструкций
- Сталь DIN 1.5217 (закаленная и отваренная): Ключевые свойства и производительность
- JIS G4311 SUH600: Мартенситная нержавеющая сталь, закаленная и отпущенная
- JIS G4311 SUH616: Премиальная мартенситная сталь, закаленная и отпущенная
- Нержавеющая сталь JIS G4311 Grade SUH1: Спецификации закалки и отпуска
- JIS G4303 Grade SUS 431 Закалённая и отпущенная – Премиальная мартенситная нержавеющая сталь
- Мартенситная нержавеющая сталь JIS G4303 SUS403: закаленная и отпущенная
- Нержавеющая сталь ASTM A541 Grade 1A (закалённая и отпущенная) – Высокая прочность, ударная вязкость и коррозионная ст…
- ASTM A288 Класс 4 (Закаленная и отпущенная): Спецификации и свойства конструкционной стали