



Оксид магния: ключ к продлению жизни выкладки ККД и снижению коррозии
Роль MgO в предотвращении коррозии выкладки в конвертерах основного кислородного дутья
Цель огнеупорной выкладки в конвертере основного кислородного дутья (ККД) — обеспечить максимальную доступность печи во время работы конвертера для выполнения производственных требований и обеспечить минимально возможный удельный расход огнеупоров. Увеличение срока службы выкладки ККД улучшает ее доступность и тем самым положительно влияет на производительность ККД и снижение удельного расхода огнеупоров.
В современной практике сталелитья в ККД для выкладки используются магнезит-углеродистые (MgO-C) смольно-связанные кирпичи с металлическими добавками. Эти кирпичи изготавливаются из смеси плавленого и синтерированного высокочистого MgO, высокочистого графита с содержанием углерода 5–15%. Зональная выкладка ККД обычно выполняется различными марками кирпичей для получения желаемой экономичной выкладки. Стальной шлак стремится быть насыщенным MgO. Шлаковое брызговидное покрытие (slag splashing) — обычная практика для увеличения срока службы выкладки. Лазер также используется для измерения толщины выкладки на 360 градусов. Обслуживание толщины/профиля выкладки регулярно проводится с MgO-зашлаковочными смесями. Для удовлетворительного выполнения своих ролей состав шлака должен быть совместим с огнеупорами, используемыми в ККД.
Температура в ККД при производстве стали повышается из-за экзотермических реакций в процессе сталелитья. Температура разлива жидкой стали обычно поддерживается на уровне 1660 °C и выше. При этих температурах сталелитейный шлак, если он ненасыщен MgO, забирает MgO из материала выкладки ККД в процессе сталелитья и стремится насытиться. В процессе он истощает MgO из выкладки и приводит к более быстрому износу. Для минимизации химического износа MgO-основанной огнеупорной выкладки необходимо, чтобы сталелитейный шлак был насыщен или даже пересыщен MgO за счет зарядки материалов, богатых MgO, в ККД в процессе сталелитья. Наиболее распространенные материалы, содержащие хороший процент MgO — обожженный доломит и обожженная магнезит. MgO-содержащие материалы, заряжаемые в ККД, должны быть высокореактивными и не быть пережженными, чтобы быстро растворяться в шлаке.
Взаимодействующие параметры, влияющие на срок службы выкладки
Срок службы выкладки отличается от завода к заводу из-за существования различных взаимодействующих параметров на разных заводах. Эти взаимодействующие параметры связаны с: (1) процессом сталелитья, (2) свойствами огнеупоров, (3) практиками обслуживания огнеупоров, как показано на рис. 1.
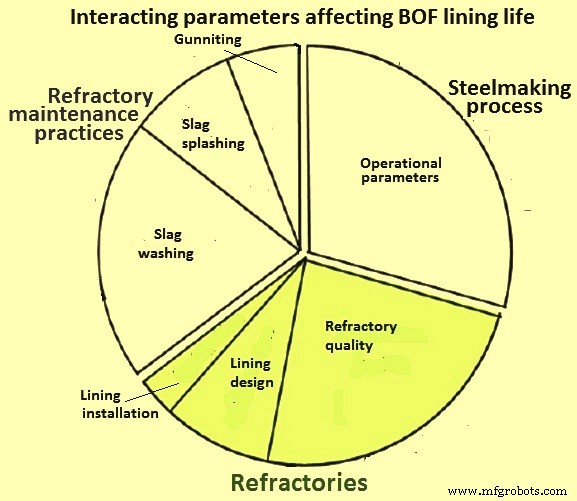
Рис. 1 Взаимодействующие параметры, влияющие на срок службы выкладки ККД
Влияние различных параметров на срок службы выкладки показано в табл. 1.
| Табл. 1 Влияние различных параметров на срок службы выкладки ККД | |||
|---|---|---|---|
| № | Параметр | Влияние на срок службы | Степень влияния |
| 1 | Горячий чугун | ||
| Si | Отрицательное | Среднее | |
| Mn | Положительное | Низкое | |
| Ti | Отрицательное | Низкое | |
| 2 | Стальной шлак | ||
| Общее содержание Fe | Отрицательное | Высокое | |
| Щелочность (CaO/SiO₂) | Положительное | Среднее | |
| Добавка CaF₂ | Отрицательное | Среднее | |
| Содержание MgO | Положительное | Высокое | |
| Содержание Al₂O₃ | Отрицательное | Низкое | |
| Добавка извести | Положительное | Среднее | |
| 3 | Операционные параметры | ||
| Конечная температура | Отрицательное | Высокое | |
| Длительность дутья | Отрицательное | Среднее | |
| Производительность (нагревов/день) | Положительное | Среднее | |
| Объем шлака | Отрицательное | Низкое | |
| Атмосфера (CO/CO₂) | Положительное | Среднее | |
| Задержка зарядки извести | Отрицательное | Среднее | |
| 4 | Конструкция ККД | ||
| Объем конвертера | Положительное | Низкое | |
| Угол конуса | Положительное | Низкое | |
| Многоотверстной копий | Положительное | Высокое | |
Взаимосвязь между различными параметрами, влияющими на срок службы выкладки ККД, показана на рис. 2.
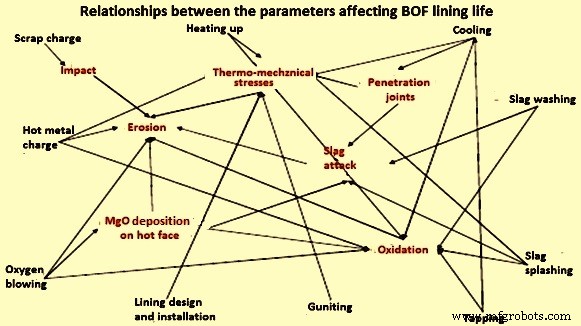
Рис. 2 Взаимосвязь параметров, влияющих на срок службы выкладки ККД
Основные механизмы износа огнеупоров
Основные механизмы износа огнеупоров в ККД — удар, коррозия, термомеханические напряжения и эрозия в процессе сталелитья. Хотя все параметры важны, коррозия из-за растворения огнеупорного материала в шлаке оказывает главное влияние на срок службы выкладки. Когда сталь производится в ККД, образуются различные оксиды, которые флюсируются обожженной извести для получения сталелитейного шлака. Этот шлак коррозионен по природе и находится в постоянном контакте с поверхностью конвертерной выкладки. Если шлак несовместим с материалом выкладки, и когда условия благоприятны, то растворение выкладки происходит на поверхности выкладки, где шлак контактирует с выкладкой.
Химизм шлака и насыщение MgO
Химизм шлака важен в нескольких отношениях. MgO-C кирпичи — основные огнеупоры и требуют основного шлака, который также необходим для удаления фосфора. Отношение щелочности (CaO/SiO₂), требуемое в шлаке, зависит от содержания фосфора в горячем чугуне и марки производимой стали. Обычно поддерживается в диапазоне 3–3.5.
Физико-химические свойства шлака сильно влияют на производительность сталелитейных процессов. Быстрое образование физически и химически активного шлака облегчает удаление серы и фосфора из расплава. Оно снижает потери металла и образование металлического регулюса в шлаке; кроме того, уменьшает износ огнеупорной выкладки. Вязкий шлак физически не очень активен и имеет низкую очистную способность, поэтому реакционные процессы шлака с металлом замедляются. Такой вязкий шлак приводит к увеличению потерь металла из-за образования регулюса и брызг шлака. Часто приводит к забиванию копия и образованию черепа на горлышке сосуда.
Очень высокая подвижность шлака также нежелательна из-за увеличенного износа огнеупорной выкладки ККД. Поэтому необходимо получить в конце дутья достаточно подвижный, физически и химически активный однородный шлак с отношением щелочности 3–3.5 в процессе сталелитья в ККД.
Известно, что химический состав шлака ККД и интенсивность разрушения выкладки варьируются на разных стадиях сталелитейского процесса в ККД. Наиболее высокая скорость разрушения выкладки наблюдается при формировании шлака с отношением щелочности 1–1.5 и высокой степенью окисления (до 30% FeO). Поэтому необходимо сформировать шлак с максимальной концентрацией MgO, близкой к насыщению для желаемых температурных условий в начальном периоде дутья.
Повышение содержания MgO в шлаке
Для увеличения содержания MgO в шлаке необходимо использовать флюсы, содержащие MgO. Расход шлакообразующих материалов определяется расчетом в соответствии с составом сырья (горячий чугун и лом) и желаемым шлаком. В процессе плавления состав пробы шлака может отличаться от расчетного значения, и в пробе шлака могут присутствовать кускинерастворенной извести. Также может случиться, что плавка завершена, а шлак желаемого состава не сформирован и вредные примеси не полностью удалены.
Моделирующее исследование кинетики насыщения шлака MgO и процесса взаимодействия огнеупорного материала MgO-C и шлака с добавкой MgO-флюса показало значительное снижение скорости растворения MgO из кирпичей в шлаке с увеличением процента MgO в шлаке. Это снижение составляло 2–2.25 раза.
Образующийся основной шлак также пытается растворить до своего уровня насыщения MgO из кирпича. Типичное насыщение MgO происходит на уровне около 8% MgO в шлаке, что зависит от температуры и степени окисления в ККД. Следовательно, если MgO добавляется (обычно в виде обожженного доломита или обожженной магнезита), то предпочтительное растворение MgO из выкладки шлаком во многом снижается и даже не происходит вовсе, если все условия благоприятны в ККД. Это тем самым уменьшает износ выкладки ККД. Химизм шлака снова связан со степенью окисления и температурой, так как щелочность и содержание MgO шлака разбавляются высокими уровнями FeO, а температура увеличивает кинетические скорости реакций.
Промышленные исследования
Одно из промышленных исследований позволяет оценить степень растворения основного огнеупора в шлаке в зависимости от содержания MgO в огнеупоре. В этом исследовании доля MgO, переходящей в шлак из выкладки, определяется путем расчета материального баланса шлака. Исследование показало явную тенденцию к снижению растворения MgO из выкладки в шлаке с увеличением насыщения шлака MgO.
В другом исследовании скорости растворения MgO в шлаке добавляли различные оксиды, содержащие MgO, в расплав и определяли изменение содержания MgO. Было установлено, что твердое образование MgO и FeO происходит на границе раздела шлака FeO–CaO–SiO₂ и синтерированного MgO.
Нормировка зарядки MgO-содержащих материалов
Количество MgO-содержащих материалов для зарядки зависит от температуры разлива. Чем выше температура, тем выше процент MgO нужен для насыщения шлака. При температуре разлива 1660–1680 °C лучше держать MgO в сталелитейном шлаке выше 10%.
Добавка обожженного доломита в конвертер имеет и другие преимущества, так как снижает расход обожженной извести при сталелитье. Кроме того, 10–12% MgO в шлаке не оказывают заметного влияния на вязкость шлака. Однако увеличение вязкости шлака, если оно есть, можно контролировать с помощью разжижителей шлака. Единственный опасаемый негативный эффект высокого MgO шлака на сталелитье — плохое удаление фосфора при сталелитье.
Производственный процесс
- Конвертерное производство стали: как работает ведущий мировой процесс
- Производство кислородных баллонов: от сырья к качественному контролю
- Кислород: от древнего открытия к современному промышленному гиганту
- Понимание основных и прямых красителей: их влияние на целлюлозные волокна
- Предотвращение перенапряжения: 4 главных правила защиты оборудования
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Коррозия: причины, последствия и методы защиты
- Экономия $2,2 трлн в год: как полиуретановые покрытия предотвращают коррозию
- Эффективные стратегии предотвращения коррозии при проектировании легких автомобилей