



Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
Огнеупорная выкладка конвертера основного кислородного дутья
Цель огнеупорной выкладки в конвертере основного кислородного дутья (ККД) — обеспечить максимальную доступность печи во время работы конвертера для выполнения производственных требований и обеспечить минимально возможный удельный расход огнеупоров. Для достижения этого необходимо: (1) оптимизировать дизайн выкладки, (2) оптимизировать практику обслуживания выкладки, (3) соблюдать хорошую технологическую дисциплину при эксплуатации конвертера. Типичная огнеупорная выкладка показана в поперечном сечении конвертера на рис. 1.
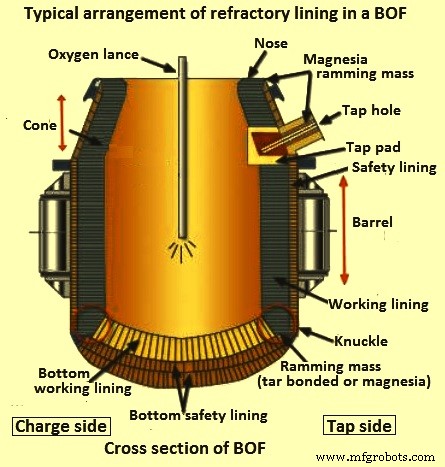
Рис. 1 Типичная расстановка огнеупорной выкладки в ККД
Проектирование выкладки
Износ огнеупорной выкладки ККД обусловлен индивидуальным или комбинированным действием нескольких агентов, влияющих на механизм износа. Эти агенты: (1) продолжительность нагрева, определяющая время нахождения шлака и металла в конвертере; (2) коррозия из-за химической атаки шлака из-за его химизма; (3) температура жидкой стали и шлака; (4) коррозия из-за степени окисления расплава; (5) эрозия из-за шлака и металла при дутье кислородом (O₂) и наклонении ККД; (6) ударное воздействие и абразивное изнашивание пыли и газами; (7) ударный удар лома и металла при зарядке; (8) удар и проникновение кислородной струи; (9) тепловое циклирование во время нагрева; (10) механическое повреждение при обезглавливании конвертера. Из-за варьирующего действия этих агентов в конвертере существует множество зон износа.
Эксплуатация конвертера и конфигурация выкладки оказывают огромное влияние на срок службы выкладки. Температура разлива жидкой стали значительно варьируется в зависимости от перегрева, необходимого для литья определенной марки стали, и вторичных сталелитейных агрегатов, доступных на конкретном заводе. Степень окисления расплава в конвертере крайне значима с точки зрения износа выкладки ККД и усугубляется высокой температурой. Химизм шлака важен в нескольких отношениях. Магнезит-углеродистые (MgO-C) кирпичи — основные огнеупоры, которым требуется основной шлак. Образующиеся основные шлаки также пытаются растворить до своего уровня насыщения оксид магния (MgO) из кирпича. Типичное насыщение MgO происходит примерно на уровне 8% (снова в зависимости от температуры и степени окисления), поэтому, если MgO не добавляется (обычно в виде обожженной доломита), шлак предпочтительно растворяет выкладку, тем самым увеличивая ее износ. Химизм шлака снова связан со степенью окисления и температурой, так как щелочность и содержание MgO разбавляются высокими уровнями FeO, а температура увеличивает кинетические скорости реакций. Эффекты эрозии и абразии во многом связаны с практиками, применяемыми при сталелитье.
Сбалансированный дизайн выкладки
Теоретически огнеупорная выкладка конвертера должна быть спроектирована по типу огнеупоров и разной толщине так, чтобы к концу кампании конвертера ни один материал не был бы потрачен впустую. Это означает, что все зоны (рис. 2) конвертерной выкладки должны износиться до предельной толщины одновременно. Но на практике это не происходит, и огнеупоры в некоторых зонах изнашиваются быстрее, чем в других. Сбалансированный дизайн выкладки всегда направлен на улучшение срока службы выкладки при оптимальной стоимости огнеупоров. Сбалансированная выкладка — это выкладка, где используются огнеупоры разного качества и толщины в разных зонах конвертера после тщательного изучения образа износа огнеупоров в конвертере. Этот тип выкладки также называется зональной, так как в такой выкладке огнеупоры зонируются так, что данному сегменту выкладки с меньшим износом назначается огнеупор более низкого качества или меньшей толщины. Аналогично, огнеупоры с большей износостойкостью и обычно более высокой стоимостью назначаются тем сегментам конвертерной выкладки, которые имеют более высокую интенсивность износа, чтобы обеспечить более долгий срок службы этих зон жесткого износа.
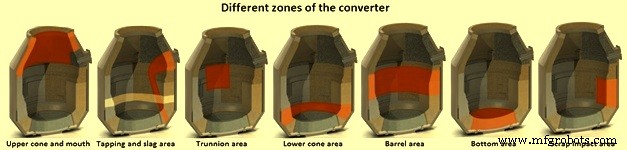
Рис. 2 Различные зоны конвертера
Качество огнеупоров для выкладки конвертера
Качества огнеупоров, обычно используемых для выкладки конвертера, варьируются от смольно-связанного доломита, пично-связанного доломита и пично-связанной магнезии до продвинутых огнеупоров, изготовленных со смоляными связями, металлами, графитами и термообработанным/плавленым MgO с чистотой 99%. Огнеупоры изготавливаются с комбинацией свойств для выдерживания высоких температур и быстро меняющихся условий среды во время нагрева в конвертере. Ожидается баланс свойств: горячая прочность, окислительное сопротивление и шлакостойкость. В настоящее время MgO-C огнеупоры — самые популярные для выкладки конвертера.
MgO-C огнеупоры
Различные переменные, связанные с MgO-C огнеупорами для улучшения качества с целью повышения срока службы выкладки конвертера: (1) тип зерна магнезии: химизм, размер кристалла, плотность; (2) тип связующего и размер пресса для кирпичей (трение/гидравлика); (3) связующее вещество: пичь, смола, количество, повторная импрегнация; (4) тип графита: чистота, фракция, количество; (5) антиокислители: тип, количество, фракция; (6) физические свойства кирпича: плотность, пористость, прочность (горячая и холодная). Тип и размер пресса — трение или гидравлика — влияют на свойства кирпича.
Зерно магнезии
Поскольку крупнейшим компонентом MgO-C кирпича является зерно MgO, его состав и свойства играют важную роль в характеристиках кирпича. Существует несколько типов зерен MgO. Зерна MgO более высокого качества необходимы для выдерживания основных шлаков, эрозии, абразии, температур и т.д. Плотность зерна, размер и химизм жизненно важны. В терминах химизма отношение CaO/SiO₂ зерна важно. Отношение CaO/SiO₂ должно быть равно нулю или превышать 2:1 для обеспечения образования дикальциевого силиката, высокоплавкой фазы. Некоторые зерна MgO имеют отношение CaO/SiO₂ до 6:1, но тогда они становятся более восприимчивыми к гидратации. Низкое отношение CaO/SiO₂ приводит к низкоплавким фазам, и потеря горячей прочности может быть катастрофической. Количество вторичных минералов, образующихся в зерне, также важно, поэтому содержание SiO₂ должно быть максимально низким (менее 0.3%). Высокое содержание бора (B) также критично, так как оно разрушает горячую прочность зерна.
Плотность зерна
Плотность зерна может варьироваться от 3.2 г/см³ до выше 3.5 г/см³. Низкая плотность зерна означает высокую пористость, делая зерно восприимчивым к проникновению шлака.
Размер кристалла
Крупнозернистые кристаллы обычно превосходят зерна с малым размером кристалла за счет снижения интерстициальной пористости, тем самым уменьшая вероятность проникновения шлака в зерновые границы и снижая восприимчивость MgO к восстановлению углеродом, присутствующим в кирпиче при высокотемпературной эксплуатации. Процесс восстановления разрушает как углерод в кирпиче, так и MgO в зерне, производя пары магния (Mg) и газ CO. Размер кристалла обычно считается крупным, когда он выше 140 микрон. Размер плавленого зерна MgO может превышать 1000 микрон. Однако плавленый материал может иметь вариации в химизме и размере кристалла.
Связующее вещество
MgO-C кирпичи — углеродсвязанные кирпичи с остатком тонкоразделенного углерода, остающегося после коксования связующего. Этот остаток держит кирпич вместе.
Тип используемого графита
Графит не смачивается сталелитейными шлаками и поэтому предотвращает проникновение шлака в кирпич и последующее растворение зерен MgO. Графит также обладает высокой теплопроводностью, отводя тепло от поверхности кирпича, тем самым снижая кинетику агрессивных реакций. Химически все графиты — чистый углерод, но все содержат некоторую золу (глинистые минералы, найденные в месторождениях графита). Нечистый графит добавляет в кирпич флюсы, такие как SiO₂ и Al₂O₃ (оксид алюминия), которые дают только негативные эффекты. Чешуйчатый графит обычно используется, так как он имеет более высокое сопротивление окислению, чем аморфный графит, и более высокую теплопроводность. Обычно количество графита может варьировать от 5% до 25%, и при прочих равных при более высоком содержании графита выше шлакостойкость и теплопроводность кирпича.
Антиокислители
Металлические пудры добавляются в MgO-C кирпичи, так как они действуют как скангенеры O₂, задерживая окисление графита и углеродной связи. Пудры заметно улучшают горячую прочность за счет формирования сложных металл-карбид-оксидных связей в кирпиче.
Зональная выкладка конвертера
Дизайн выкладки ККД варьируется от завода к заводу, каждый с намерением создать выкладку, достигающую желаемого срока службы и доступности, и с попыткой уравнять износ от разных механизмов износа в разных областях ККД. Типичная зональная выкладка конвертера приведена на рис. 3.
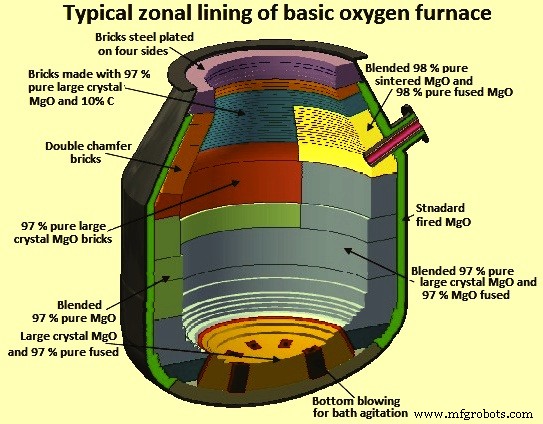
Рис. 3 Типичная зональная выкладка конвертера
Практики обслуживания выкладки
Несколько практик обслуживания выкладки применяются для увеличения срока службы огнеупорной выкладки в конвертере.
Измерение износа огнеупоров лазерным лучом
Это техника измерения толщины выкладки с помощью лазерного луча (рис. 4). В настоящее время это широко используемый метод. В технике лазерный луч отражается от откалиброванных точек на корпусе конвертера и сравнивается с точками в изношенной выкладке. Компьютерный анализ затем используется для построения графика оставшейся толщины выкладки. Эта информация также полезна для сравнения скоростей износа разных огнеупоров и предотвращения повреждения оболочки. Полезность этой техники — в определении и контроле необходимого обслуживания печи путем зашлаковки. Используя лазерный луч, можно выявить зоны, фактически требующие зашлаковочного обслуживания, для выполнения необходимого зашлаковки. Количество зашлаковочного материала также можно контролировать.
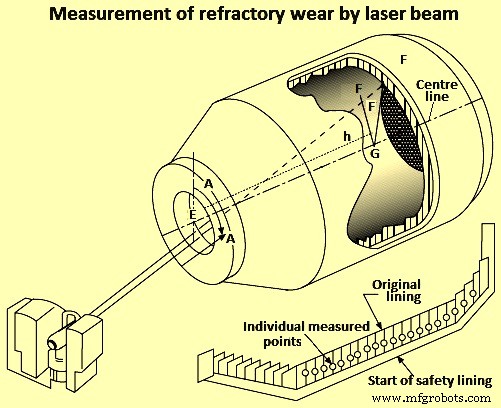
Рис. 4 Измерение износа огнеупоров лазерным лучом
Уровни MgO
Уровень MgO в шлаке — очень важный фактор для улучшения срока службы выкладки. Цель — заряжать больше MgO, чем уровень насыщения шлака при рабочей температуре. Более высокий MgO в шлаке также улучшает характеристики покрытия шлака при шлаковом покрытии и характеристики адгезии шлака при шлаковом брызговидном покрытии. Источники MgO обычно — дешевые источники магнезии. Использованный основной огнеупорный материал также может использоваться для этой цели. Уровни MgO в шлаке должны основываться на температурах разлива.
Шлаковое покрытие
Это, по сути, техника качания конвертера для создания рабочей выкладки из шлака. Это искусство, требующее значительного внимания во время работы конвертера. Требования для успешной практики шлакового покрытия: (1) выбор правильного типа шлака, (2) кондиционирование шлака правильными и надлежащими добавками, (3) правильное качание конвертера, (4) утилизация шлака при необходимости, (5) покрытие в лучшее время. Эти пункты должны быть хорошо спланированы и правильно выполнены для правильного покрытия шлака.
Шлаковое брызговидное покрытие (slag splashing)
Техника шлакового брызговидного покрытия вносит большой вклад в увеличение срока службы выкладки конвертера. Техника, как следует из названия, использует остаточный шлак из процесса сталелитья, который кондиционируется, чтобы обеспечить покрытие на поверхности огнеупора, действующее как рабочая выкладка в последующем нагреве. Жидкий вязкий шлак дуется высокого давлением азота (N₂) в разные части конвертера, где он прилипает к рабочей выкладке конвертера. Техника требует несколько минут времени конвертера после разлива предыдущего нагрева и перед началом следующего. Разработана для противодействия эрозии и создания замерзшей выкладки в конвертере. Брызговидный шлак действует как рабочая выкладка во время последующего нагрева. Стала мощным инструментом для увеличения срока службы выкладки. Подразумевает использование кислородного копия для дутья N₂ на остаточный шлак. Шлаковое брызговидное покрытие требует 2–3 минут и выполняется с конвертером в вертикальном положении. Расход N₂ контролируется на основе высоты копия и обычно автоматизирован.
Зашлаковка (Gunning)
Эта техника помогает достичь продленного срока службы выкладки. Состоит в зашлаковке огнеупорного материала, обычно монолитного, на зоны, подвергающиеся жесткому износу, такие как траппы и шлаковая линия. Зашлаковка обычно выполняется только на выборочных зонах. Для процесса зашлаковки используется пистолетный тип пушки для работы в враждебной среде процесса. Материалы для зашлаковки обычно водные. Много исследований проведено над материалами для зашлаковки, их качество постоянно улучшается. Поскольку материал для зашлаковки имеет стоимость, объем зашлаковки должен балансироваться с удельной стоимостью огнеупоров при сталелитье.
Выкладка конвертера и выкладочные материалы
В выкладке конвертера обычно используются два слоя огнеупорных кирпичей. Это состоит из более тонкого защитного слоя для защиты оболочки, обычно толщиной 150–225 мм, и более толстого рабочего слоя, обычно толщиной 450–750 мм. Большая часть защитного слоя обычно служит несколько кампаний рабочего слоя. Защитный слой удерживается на месте стальными удерживающими кольцами и раствором. Выкладка конвертера проста и состоит из следующих шагов:
- Выкладка конвертера остывает после завершения кампании, и оставшийся израсходованный рабочий слой удаляется механическими средствами, обычно с помощью машины для разборки выкладки. Удаленные огнеупоры падают при повороте конвертера в инвертированное положение.
- Ремонт поврежденного участка защитного слоя выполняется, и рабочий слой устанавливается без раствора.
- В принципе рабочий слой устанавливается с минимальной резкой кирпичей в кольцевой защелкивающей конструкции, где кирпич удерживается на месте за счет конусности кирпича (маленькое горячее лицо, чем холодное).
Условия износа в разных зонах и рекомендуемые огнеупоры
Дно
Эрозия огнеупоров в этой зоне происходит расплавленным металлом, шлаком и газами. Термомеханические напряжения возникают в случае комбинированного дутья конвертера в результате тепловых градиентов между траппами, охлаждаемыми газом, и донной выкладкой. MgO-C выкладка не обеспечивает улучшенной производительности в зоне дна конвертера. В случае глубокого дутья во время нагрева происходит более быстрый износ дна. Ремонт дна во время кампании обычно выполняется путем построения дна из вязкого шлака, обогащенного доломитом, или заплатки дна смесью жидкого шлака и разбитых основных кирпичей. Комбинированная дутье в конвертере вызывает высокое напряжение на дне, и поэтому здесь обычно используют обожженные огнеупорные блоки из MgO с модификаторами и пичной импрегнацией.
Донные траппы и их окружение
Донное дутье и перемешивание ванны через траппы способствуют локальному износу огнеупорных материалов в окружающей зоне. Износ обусловлен турбулентным потоком расплавленной стали, вызывающим эрозию огнеупора, и термическим напряжением из-за потока холодных газов. Для этого применения предпочтительны высокоплотные и с низкой пористостью пично-связанные и импрегнированные MgO-C огнеупорные блоки на основе плавленого MgO.
Зарядная площадка (Charge pad)
Зарядная площадка в конвертере обычно находится прямо напротив выхода для разлива. Она подвергается ударной нагрузке падающим ломом, иногда тяжелым, таким как концы блюмов. Расплавленная сталь также вызывает эрозию зарядной площадки. Кроме того, пробоотборные и термометрические зонды вводятся с этой стороны наклоненного сосуда, что приводит к промыванию зоны зарядной площадки шлаком высокой температуры. Первоначальные огнеупорные решения для зарядной площадки были найдены с пично-импрегнированными обожженными MgO кирпичами. Поскольку сроки службы конвертеров увеличились благодаря использованию MgO-C материалов, зарядная площадка стала основной зоной износа, и теперь используются смольно-связанные MgO-C с металлическими добавками для достижения хорошей производительности. Эти материалы предлагают хорошее сопротивление удару, обеспечивают упругость, связанную с прочностью, и сопротивление проникновению шлака благодаря наличию графита.
Зона разлива
Зона разлива подвергается эрозии жидкой сталью высокой температуры и коррозии жидким шлаком. Разработка огнеупоров в зоне разлива шла по линиям разработки зоны зарядной площадки. Ранние материалы заменяются на пично-связанные и импрегнированные MgO-C с металлическими добавками. Поскольку доминирующий процесс износа в зоне разлива включает атаку высокотемпературным шлаком, огнеупорные блоки, изготовленные из крупнозернистого MgO, быстро становятся стандартом. Пично-связанные и импрегнированные огнеупоры показали превосходную производительность в зоне разлива за счет восстановления проникающих оксидов шлака действием углерода в пористости огнеупорного блока.
Переходная зона шлака (Slag zone cross-over)
Эта зона конвертерной выкладки, расположенная на пересечении между нижней зоной разлива и верхним уровнем статической ванны, очень сложна, так как подвергается нескольким режимам атаки: атаке шлака, высокой температуре и эрозии. Все эти атаки происходят при разливе конвертера. Для выкладки этой зоны требуются огнеупорные материалы с сопротивлением атаке высокотемпературного шлака вместе с окислительной стойкостью. Пично-связанные, импрегнированные MgO-C на основе крупнозернистого MgO, высокочистого чешуйчатого графита и содержащие металлические добавки дали хорошие результаты. Использование высокочистых чешуйчатых графитов особенно полезно, так как оно ограничивает «самоокисление» примесными оксидами, неотъемлемо присутствующими в чешуйчатом графите.
Трапповая зона (Trunnion zone)
Трапповая зона конвертера — самая сложная для обслуживания, так как находится на оси вращения и поэтому неспособна к шлаковому промыванию. Износ огнеупорного материала в основном происходит за счет потери рабочей поверхности окислением углеродной связи. Зашлаковка этой зоны конвертера — единственный практичный метод обслуживания этой зоны, и предпочтительны огнеупорные блоки с высоким сопротивлением окислению.
Основной бочковой участок (Main barrel)
Основной бочковой участок конвертера можно удобно разделить на две зоны: (1) сустав (knuckle), (2) верхний боковой стенок (upper sidewall).
Суставная зона в конвертере часто является основной зоной износа, хотя изменения дизайна часто эффективны для улучшения производительности. Суставная зона в основном подвергается жесткой атаке шлака, особенно когда конвертер не дуется. Требуются огнеупорные материалы с очень хорошим сопротивлением коррозии и эрозии шлака.
Верхний боковой стенок конвертера подвергается атаке шлака, но также и экстремам температурного циклирования. В этой зоне используются материалы с хорошей шлакостойкостью. Однако огнеупорная выкладка в этой зоне также должна быть способна принимать и удерживать шлаковое покрытие.
Пробоотборная шлаковая линия (Sampling slag line)
Зоны конуса, распределенные по обе стороны от зарядной площадки, подвергаются предпочтительной атаке шлака, когда сосуд наклоняется для измерения температуры и погружения пробоотборного зонда. Пично-связанные импрегнированные MgO-C дают хорошую производительность в этой зоне конвертера.
Конус (Cone)
Конусная зона подвергается высокотемпературной эрозии высокоскоростными газами, несущими с собой запечатленные частицы. Окислительная атмосфера. Смольно-связанные MgO-C материалы дают хорошую производительность в конусной зоне.
Верхний конус (Upper cone)
В верхнем конусе, верхних шести–десяти кольцах, механизм износа модифицируется потерей огнеупорного материала при удалении черепа. Повреждение огнеупорных кирпичей в верхнем конусе происходит при механическом обезглавливании либо прогрессивно за счет потери концов кирпичей, либо выдвижением целых кирпичей. Огнеупорные материалы с высокой упругостью в сочетании с прочностью и окислительной стойкостью — предварительное условие для этой зоны конвертера. Пично-связанные импрегнированные MgO, иногда снабженные сомолотыми металлическими пластинами, которые расширяются при окислении и затягивают кольца кирпичей, — самый успешный огнеупорный материал в этой зоне.
Производственный процесс
- Конвертерное производство стали: как работает ведущий мировой процесс
- Производство кислородных баллонов: от сырья к качественному контролю
- Кислород: от древнего открытия к современному промышленному гиганту
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Оксид магния: ключ к продлению жизни выкладки ККД и снижению коррозии
- Печь энергооптимизации (EOF): передовая технология сталелитейного производства
- Продление ресурса дна доменной печи покрытиями TiO₂: проверенная защита огнеупоров
- Эффективная система восстановления и очистки газа конвертера
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности