



Consteel: запатентованная энергосберегающая технология предварительного нагрева шпата в ЭАФ
Процесс Consteel в электродуговой печи
Процесс Consteel — запатентованная инновационная технология энергосбережения для предварительного нагрева шпата в электродуговой печи (ЭДП), разработанная компанией «Intersteel Technology Inc., Charlotte, Северная Каролина (с 1994 года часть Techint, Tenova S.p.A.)». Первое промышленное применение технологии Consteel состоялось в 1989 г. на заводе Gerdau-Ameristeel Charlotte (США). С тех пор технология получила стабильное промышленное признание. Сегодня процесс Consteel в ЭДП — проверенная и надежная сталеплавная технология. Она обеспечивает эффективное использование энергии и сырья, простоту эксплуатации и обслуживания, а также экологическую чистоту.
В ЭДП с процессом Consteel применяется решение: непрерывная загрузка ЭДП шпотом, предварительно нагретым и транспортируемым конвейером, движущимся в туннеле предварительного нагрева, где выходящие из печи газы, текущие противопоточно металлическому заряду, послегорают за счет инжектируемого воздуха. Непрерывная загрузка и предварительный нагрев шпата дают потенциальные преимущества по сравнению с традиционной партияной загрузкой ЭДП.
Процесс Consteel повышает производительность и энергоэффективность с минимальным воздействием на окружающую среду. Главные моменты внедрения — меры по сохранению: (1) восстановление тепла из отходящих газов печи для предварительного нагрева шпата перед загрузкой, (2) снижение удельного электрического энергопотребления, (3) сокращение расхода кислорода (O₂) и угля (C) без расхода топлива на горелки, (4) рост производительности за счет уменьшения времени «отлив-отлив», (5) значительное снижение электрических помех в сети, (6) снижение расхода электродов и их ломов, (7) увеличение выхода металла из шпата, (8) меньше пыли уходит в фильтры, (9) снижение затрат на логистику, персонал, обслуживание и управление отходами.
Преимущества при слабой электросети и экологии
Низкое потребление мощности и стабильная работа на ровной ванне под пенным шлаком делают процесс Consteel идеальной технологией ЭДП при относительно слабой электросети, допускающей только очень малые помехи. Процесс также минимизирует шум, пыль и загрязняющие выбросы как внутри доменной печи (не требуется «догхаус» — навес над загрузочным окном), так и в газоочистной системе, которая, в отличие от обычной ЭДП, не должна быть переразмерена для обработки импульсных выбросов.
Сравнение с традиционным предварительным нагревом шпата
Традиционный предварительный нагрев шпата давно применяется в основном в странах с высокой стоимостью электроэнергии. Он предполагает использование горячих газов для нагрева шпата в ковше перед зарядкой в ЭДП. Источник горячих газов — либо отходящие газы ЭДП, либо газы от сжигания топливного газа. Традиционный нагрев можно реализовать, подавая горячие печные газы в загрузочный ковш через трубопровод из четвертого отверстия ЭДП в специальный навес над ковшом. Обычно газы покидают ЭДП при ~1200 °C, входят в ковш при ~815 °C и выходят при ~200 °C. Степень предварительного нагрева зависит от теплопередачи к шпату — функции размера шпата и времени нагрева. Обычно шпат предварительно нагревают до 350–450 °C. Это типично снижает энергопотребление на 40–60 кВт·ч/т, расход электродов на ~0,35 кг/т, расход огнеупоров на ~1,2 кг/т и время «отлив-отлив» на 5–6 мин. Недостатки традиционного нагрева: (1) неудобство эксплуатации — шпат прилипает к ковшу, короткий срок службы ковша; (2) плохая управляемость нагрева из-за вариаций температуры и расхода отходящих газов в разных фазах работы ЭДП; (3) при времени «отлив-отлив» менее 70 мин логистика традиционного нагрева дает минимальную экономию энергии, не оправдывающую капитальные затраты на систему нагрева.
Описание процесса Consteel и характеристики установки
Процесс Consteel обеспечивает непрерывную зарядку и предварительный нагрев металлического заряда в ЭДП. Шпат заряжается со шптовой площадки прямо на загрузочный конвейер, затем автоматически и непрерывно перемещается к ЭДП с предварительным нагревом в туннеле-преднагревателе.
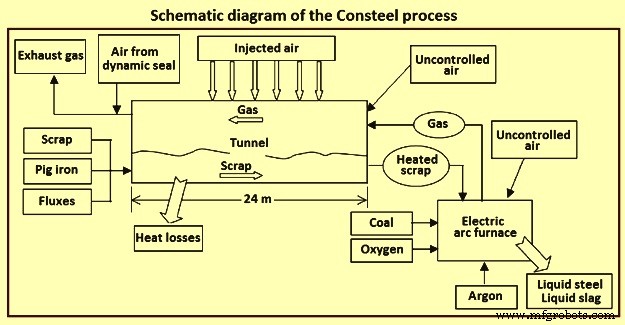
Энергия для предварительного нагрева поступает горячим газом из ЭДП, послегорающим за счет инжектируемого воздуха в туннеле через инжекторы на кровле туннеля. Вместе с инжектируемым воздухом в ЭДП и туннель попадает неуправляемый воздух. В туннеле неуправляемый воздух в основном входит в зоне соединения ЭДП и туннеля — так называемая зона соединительной тележки. Неуправляемый воздух способствует послегорению отходящих газов ЭДП.
Выходящий из туннеля газ направляется в систему газоочистки. Система вентилятора и механических занавесок в конце туннеля предотвращает всасывание воздуха — так называемая динамическая уплотнение.
Поскольку процесс Consteel основан на послегорении газа из ЭДП, он неразрывно связан со сталеплавным процессом в ЭДП, поэтому для оптимизации нужно рассматривать всю систему: ЭДП + туннель.
Управление расходом в каждом инжекторе возможно. Инжектирование воздуха может управляться автоматически или задаваться вручную. Автоматическое управление основано на измерении концентрации O₂ в газе на выходе из туннеля. Целевое значение поддерживается системой управления установкой через регулирование расходов воздуха в шести инжекторах. Рис. 2 показывает принципиальную схему процесса Consteel.
Особые черты процесса Consteel
Процесс включает непрерывную зарядку шпата в ЭДП конвейерной системой, соединяющей шптовую площадку с ЭДП. Традиционная ковшовая зарядка отсутствует. Шпот загружают на конвейеры кранами шптовой площадки; конвейеры движутся колебательно: медленное движение вперед и быстрое назад, что заставляет шпот двигаться вместе с конвейером при прямом ходе и скользить по поверхности при быстром обратном — обеспечивая чистое продвижение шпата к печи.
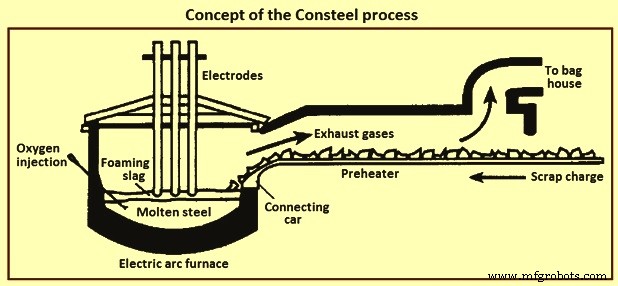
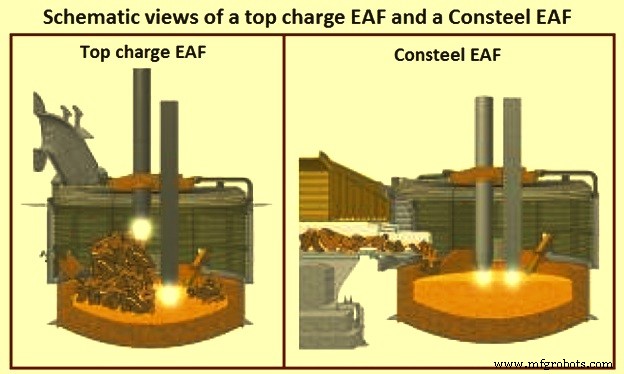
Некоторое расстояние перед печью шпот входит в секцию предварительного нагрева — туннель, через который горячие газы из ЭДП текут противоположно движению шпата. В секции предварительного нагрева CO в отходящих газах сгорает за счет автоматически контролируемой инжекции воздуха, позволяя вернуть больше энергии шпату. При непрерывной зарядке стальная ванна в ЭДП остается жидкой, а поступающий шпот плавится за счет погружения в ванну. Электрическая дуга таким образом всегда работает на жидкой ванне (условия ровной ванны), а не на твердом шпате, как при партияной зарядке.
Газы ЭДП поступают в газоочистку в условиях, пригодных для полного послегорения CO и других загрязнителей без расхода топлива. Концепция процесса Consteel показана на рис. 1.
ЭДП с процессом Consteel может использовать любой тип стального шпата и все металлическое сырье, заряжаемое в традиционной ЭДП. По максимальным размерам шпата нормальные лимиты, заданные спецификацией стального шпата (1,5 м × 0,5 м × 0,5 м), совместимы с непрерывной зарядкой процессом Consteel.
Главное правило: максимальный кусок шпата не должен превышать расстояние между концом конвейера Consteel и электродами, чтобы исключить электрическое пробое между ними. Это может ограничить максимальную длину куска на малых печах, тогда как большие печи более толерантны. На практике шпот, доступный на рынке, уже совместим с самыми малыми ЭДП Consteel.
В процессе Consteel зарядка шпата непрерывна, поэтому плотность шпата не влияет на операции так сильно, как в традиционной печи с вертикальной зарядкой, где легкий шпот требует больше ковшовых зарядок, снижая эффективность, а слишком тяжелый шпот вызывает задержки плавки и частые обрывы электродов из-за обвалов массивных кусков при начальной плавке.
Процесс Consteel осуществляется балансировкой мощности, подаваемой в печь, с массовым расходом зарядных материалов (аналогично логике управления в печах с зарядкой ДЖЖ) — требуемый массовый расход достигается автоматически логикой управления процессом, регулирующей скорость подачи конвейера: быстрее для легкого шпата, медленнее для тяжелого. Массовый расход контролируется системой взвешивания печи и/или системой отслеживания заряда в новых установках.
Шпот, сбрасываемый конвейером, плавится погружением в большой объем жидкого металла («горячая подкова»), создавая наиболее благоприятные условия для плавки тяжелых кусков шпата, типа прессованных пачек, проблематичных для обычных ЭДП. Единственное требование — равномерно распределять тяжелые куски вдоль заряда.
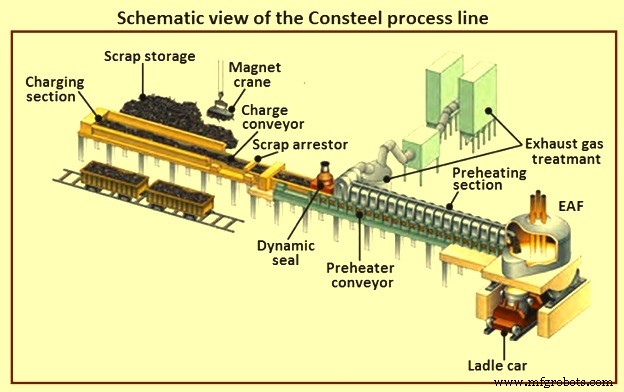
В общем, плавка тяжелых кусков шпата в ЭДП с процессом Consteel намного проще, чем в обычной ЭДП того же размера, и производительность печи повышается при правильном размере горячей подковы и комбинации с донным перемешиванием азотом (N₂) или аргоном (Ar). Обычно горячая подкова составляет 42–50 % от веса отлива. Эта масса жидкого металла сохраняется через серии отливов и работает как стабилизирующее «тепловое маховик» процесса. На первом отливе кампании горячая подкова создается плавкой ковшовой зарядки. Когда печь нужно опорожнить, зарядку уменьшают и горячую подкову используют для полного отлива. Рис. 3 показывает схему линии процесса Consteel.
Две основные характеристики отличают систему Consteel от большинства других технологий ЭДП: сочетание предварительного нагрева и, что еще важнее, непрерывной зарядки. Предварительный нагрев важен для экономии энергии, но непрерывная зарядка дала еще большие преимущества: (1) низкие производственные затраты, (2) высокая производительность, (3) гибкость, (4) снижение воздействия на окружающую среду, (5) более высокая безопасность.
Непрерывная зарядка распределяет заряд на весь период включения мощности. Ковшовые зарядки не используются, конвейер подает шпот со площадки прямо в ЭДП. Крыша печи всегда закрыта, поэтому отбор газов постоянно идет через первичный контур, а не через навесы вторичного контура. В печи шпот плавится погружением, а электрическая дуга работает на ровной ванне, покрытой пенным шлаком. Система управления ЭДП автоматически регулирует скорость конвейера для поддержания температуры ванны в заданной точке и контролирует инжекцию O₂ и C для поддержания нужного пенного шлака.
Предварительный нагрев заряда эффективно снижает энергопотребление. Экономия энергии зависит от температуры предварительного нагрева и эффективности плавки. При средней температуре предварительного нагрева 400–600 °C достигается экономия 80–120 кВт·ч/т жидкой стали. Эти значения подтверждены опытом работающих установок Consteel.
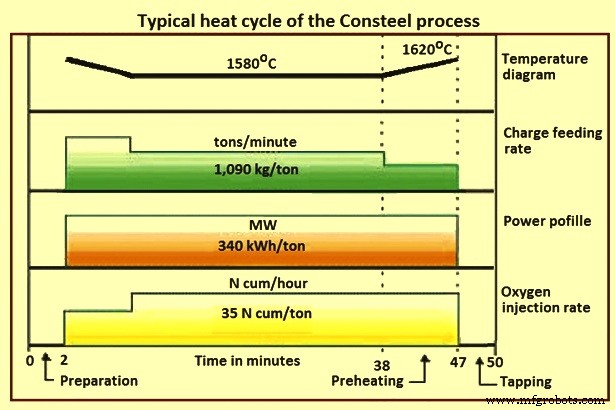
Типичный тепловой цикл ЭДП с системой Consteel показан на рис. 4. Эти характеристики дают Consteel значительные преимущества в операционной экономии и снижении экологического воздействия. Операционные особенности Consteel создают на рабочем месте более низкий шум, меньше пыль и отсутствие ковшовых зарядок с их шумом, транспортом и потерями тепла и дымовых газов при открытии крыши для зарядки.
Металлургически жидкая сталь в печи находится в лучшем равновесии и менее склонна к бурным реакциям. Охлаждаемые водой стенки, крыша и lança не страдают утечками из-за дугового удара или ударов шпата, минимизируя риск попадания воды в печь. Все это создает более безопасную и комфортную рабочую среду по сравнению с типичными стандартами стальной индустрии.
Ключевая особенность последней версии процесса Consteel — внедрение новых решений для увеличения количества и эффективности использования химической энергии в процессе. Разработка проходила через лабораторные испытания и обширное применение CFD-анализа. Новые решения включают более широкие конвейеры для увеличения площади теплообмена, другой профиль туннеля для улучшения конвективного теплообмена и новый участок туннеля с горелками для усиления химического ввода энергии. Через новые решения использование химической энергии контролируется участок за участком непрерывным измерением расхода, температуры и состава отходящего газа с автоматической оптимизацией соответствующих операционных параметров. Результаты: более эффективный предварительный нагрев заряда и снижение операционных затрат.
Сравнение с традиционным сталеплавлением в ЭДП
Главное отличие от традиционного сталеплавления в ЭДП — более высокий выход металла, хотя есть и аспекты логистики и обслуживания.
Самая важная операция — управление потоком шпата от шптовой площадки к печи. В обычной ЭДП это подготовка ковша, в Consteel — непрерывная система зарядки. Манипулирование сырьем в обычной ЭДП обычно выполняется крановыми балками в достаточном количестве для запаса надежности на случай поломок. Количество кранов зависит от числа ковшей, которые нужно подготовить за отведенное время, с учетом веса заряда печи, плотности шпата и размера ковшей. Процесс Consteel использует другую организацию шптовой площадки, обычно храня сырье сбоку от загрузочного конвейера. Размер и число загрузочных кранов зависят от максимального расхода шпата, требуемого печью (рис. 3). Процесс Consteel упрощает логистику, минимизируя перемещения шпата.
Практика обслуживания зависит от оборудования шптовой площадки, печного зала и самой ЭДП, а также утилизации шлака и пыли. Процесс Consteel использует только крановые балки для зарядки конвейера, которые могут также выполнять взвешивание каждого захвата. Что касается обслуживания ЭДП, оно сильно зависит от процесса плавки. Термические и химические напряжения, влияющие на расходные компоненты печи, определяются в основном параметрами процесса плавки (рис. 5).
Расход электродов — статья наибольших затрат на обслуживание, однако процесс Consteel дает ~15 % меньший расход за счет более низкого коэффициента окисления из-за меньшего коэффициента послегорения внутри печи. Износ электродов также зависит от производительности доменного цеха. При одинаковых условиях работы процесс Consteel имеет более высокую производительность, поэтому расход электродов можно считать таким же, как у обычной ЭДП с меньшей производительностью. Кроме того, работа на ровной ванне обеспечивает хорошую стабильность электрических дуг и практически исключает обрывы электродов.
Процесс Consteel также дает меньший износ огнеупорной облицовки, так как условия работы более плавные, чем в обычной ЭДП, и в шлаке образуется меньше оксида железа. При правильном пенировании шлака электрические дуги могут быть полностью покрыты и погружены под защитный слой, снижающий дуговую радиацию на огнеупор печи почти на весь период включения мощности. Также устраняются электрические разряды на крыше и оболочке печи, так как обслуживание панелей резко снижается.
Что касается обслуживания конвейера шпата Consteel, оно очень просто и сведено к периодическому осмотру механической конструкции, электродвигателей и гидравлики, и плановому обслуживанию самых критичных частей. Огнеупорная облицовка секции предварительного нагрева не испытывает особых напряжений и обычно перекладывается раз в год.
Соединительная тележка — наиболее напряженный компонент конвейерной системы, так как она воспринимает термическое напряжение плавильной ванны и механическую нагрузку от транспортировки шпата. Она должна входить в плановое обслуживание и, по опыту работающих установок, имеет средний срок службы четыре месяца. Подвесная тяга легко заменяется, обычно во время капитального ремонта печи. Анализ отказов показывает среднее 100 обрывов подвесных тяг в год для хорошо заряжаемого конвейера.
В вопросах утилизации пыли и шлака процесс Consteel дает меньшее образование шлака и пыли, чем обычная ЭДП, что сильно зависит от главных особенностей процесса — непрерывной зарядки и предварительного нагрева металлического заряда. Исключение ковшовой зарядки снижает пылеобразование в навесе, а секция предварительного нагрева конвейера работает как камера осаждения, где пыль оседает на шпате, способствуя переработке пыли обратно в печь. Общий выброс пыли 5–9 кг/т жидкой стали меньше, чем у обычной ЭДП.
Гибкость зарядных материалов
Для современной практики сталеплавления в ЭДП возможность легко адаптировать металлический заряд печи под изменение цен на сырье и рыночный спрос — очевидно, очень важна. ЭДП по своей природе гибка по зарядным материалам. ЭДП с процессом Consteel обеспечивает максимальную гибкость в выборе металлических зарядных материалов: шпот, чугун, ДЖЖ (DRI), горячий металл — во всех возможных комбинациях и пропорциях. Непрерывная зарядка означает отсутствие ковшей, конвейер непрерывно подает металлический заряд прямо в ЭДП.
Непрерывный процесс зарядки обычно используется ЭДП, перерабатывающими большие объемы ДЖЖ или ПЖЖ (HBI), так как партияная обработка (верхняя зарядка ковшами) этих материалов оказалась неработоспособной. Эта концепция расширена на переработку шпата с внедрением процесса Consteel. Дефицит шпата и электроэнергии в некоторых странах привел к комбинированию зарядки шпата с горячим металлом. Опыт показал, что процесс Consteel — лучший вариант для использования горячего металла в сталеплавлении ЭДП. По сути, потому что Consteel позволяет распределить декарбуризацию расплава на всё время включения мощности, часто без серьезных изменений в первичной газоочистке и без задержек декарбуризации, ограничивающих производительность традиционной ЭДП с вертикальной зарядкой когда доля горячего металла превышает ~30 % от общего заряда.
Опыт с горячим металлом в ЭДП с процессом Consteel охватывал диапазон от 20 % до ~86 %, достигая точки, когда печь может работать как конвертер основного кислородного процесса, без электроэнергии, с временем включения мощности/дутья кислорода ~32 мин, сохраняя способность работать на 100 % шпате при необходимости.
Если цена шпата падает и растет давление на снижение выбросов CO₂, горячий металл можно уменьшить, а долю шпата увеличить благодаря гибкости ЭДП с процессом Consteel. Пример гибкости Consteel — 140-тонная ЭДП Consteel в Vallourec-Sumitomo Brazil (Бразилия), введенная в 2012 г., спроектированная для работы с зарядным миксом: шпот, до 40 % чугуна и до 40 % горячего металла.
Существует ЭДП с процессом Consteel в Южной Корее, где непрерывная зарядка шпата сочетается с непрерывной подачей ДЖЖ и ПЖЖ. Таким образом, процесс Consteel бесшовно комбинирует непрерывную зарядку шпата с любой формой первичного железа: горячий металл, чугун, ДЖЖ или ПЖЖ (рис. 6).
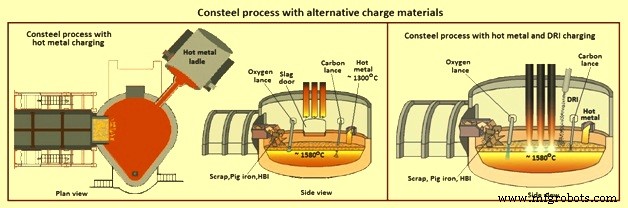
Общее правило: ДЖЖ и ПЖЖ заряжают в печь традиционным способом — прямо через крышу. Горячий металл лиют в печь через дверь или желоб в стенке, а чугун, как и шпот, можно смешивать в загрузочный конвейер. Как чугун, так и железный шпот в кусках по несколько тонн каждый можно заряжать процессом Consteel вместе с шпотом.
Преимущества процесса Consteel
Доказанные преимущества процесса Consteel включают: (1) быстрый возврат инвестиций, (2) высокая гибкость, (3) экологичность, (4) безопасность операционного персонала, (5) минимальные помехи в электросети, (6) снижение затрат на логистику, обслуживание и персонал, (7) улучшенное использование химической энергии, (8) снижение расхода электродов, (9) увеличение выхода металла из шпата по сравнению с ковшовыми печами, (10) непрерывный контроль и оптимизация операционных параметров, (11) улучшенный контроль заряда через автоматизированный учет количества и качества шпата.
Дополнительно — экологические выгоды. Выброс пыли в традиционной ковшовой ЭДП составляет ~20 кг/т жидкой стали. В эквивалентной ЭДП с процессом Consteel выброс пыли на 30–40 % ниже. Это обусловлено естественной переработкой пыли, оседающей на шпате в туннеле нагрева, и более низкой скоростью декарбуризации, допускаемой технологией. Меньше пыли — ниже затраты на утилизацию, что дорожает из-за ужесточения экологических норм.
Процесс снижает выбросы ПХДД/Ф (PCDD/F) и NOₓ. Шпот может содержать масло, краски, пластик и другие вещества, превращающиеся в загрязнители при сталеплавлении. Некоторые становятся предвестниками полихлорированных дибензо-пара-диоксинов (PCDD), полихлорированных дибензофуранов (PCDF) и полихлорированных бифенилов (PCB), выбросы которых строго ограничены новыми экологическими правилами. Выброс этих загрязнителей — сложное явление, зависящее от количества предвестников в заряде шпата, типа процесса в печи и, в конечном счете, от системы отбора отходящих газов, играющей ключевую роль, так как выбросы измеряются в трубе. Доказано, что при заряде шпата с одинаковым содержанием предвестников PCDD/F (например, поливинилхлоридный пластик) процесс Consteel выбрасывает в отходящих газах значительно меньше PCDD/F по сравнению с эквивалентным прерывистым процессом с ковшовыми зарядками.
Растет внимание к выбросам NOₓ; установлено, что электрическая дуга — основной источник этих выбросов в процессе ЭДП. Выброс NOₓ на тонну жидкой стали в обычной ковшовой ЭДП ~250 г/т, а при непрерывной зарядке — всего 120 г/т. Это обусловлено работой дуг под образующимся шлаком, уменьшающей взаимодействие дуг с атмосферным O₂ и N₂.
Использование ЭДП для плавки шпата ковшовым способом гораздо шумнее, чем плавка непрерывного заряда ДЖЖ. Это потому, что дуги горят на ровной ванне под пенным шлаком. Процесс Consteel распространяет этот режим на переработку шпата, значительно снижая акустические выбросы завода. При работе процесса Consteel уровень звуковой интенсивности рядом с печью составляет ~85 дБА, тогда как у ковшовой ЭДП обычно выше 90 дБА.
Некоторые операционные параметры, достигнутые на работающих установках: (1) снижение пылевых выбросов на 30–40 %, (2) коэффициент готовности 98 %, (3) высокая производительность 2,7 т жидкой стали/ч/МВт, (4) сниженное энергопотребление 300 кВт·ч/т жидкой стали, (5) рост выхода металла из шпата на 1–2 %, (6) рост производительности на 33 %, (7) снижение расхода электродов на 40 %, (8) снижение пылевых выбросов на ~30 %, (9) экономия электроэнергии ~60 кВт·ч/т при модернизации, (10) годовая экономия операционных затрат 1,90 $/т чугунной стали (включая рост производительности, снижение расхода электродов и увеличение выхода). Кроме этого — снижение электрических помех в сети и меньшее потребление шпата без расхода горелочного топлива.
Производственный процесс
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Использование прямого восстановленного железа для эффективного сталиварения в электродуговой печи
- Химия сталеплавиления в конвертере по методу основного кислорода
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки
- Оборудование для дуговой сварки: источник питания, кабели, держатель, электроды, инструменты, СИЗ