



Химия сталеплавиления в конвертере по методу основного кислорода
Химия сталеплавиления методом основного кислорода (Basic Oxygen Steelmaking - BOS)
Сталеплавиление по методу основного кислорода (BOS) — самый распространенный первичный процесс получения чугунной стали из горячего чугуна (HM). Агрегат — конвертер. Играет доминирующую роль в интегрированных металлургических комбинатах. Процесс: дутье кислорода (O₂) через горячий чугун верхним копием для снижения углерода (C) путем окисления. Сейчас применяют смешанное дутье, разработанное в конце 1970-х. При смешанном дутье ограниченное дутье инертным газом — аргоном (Ar) или азотом (N₂) — через дно верхнедутого конвертера обеспечивает эффективное перемешивание.
У BOS две характеристики. Во-первых, процесс автогенный — внешний источник тепла не нужен. Окислительные реакции при дутье O₂ дают энергию для плавки флюсов и шпата и достижения нужной температуры жидкой стали. Во-вторых, процесс переплавляет чугун на высоких темпах. Быстрые скорости реакций из-за большой площади поверхности для реакций. Большое количество газа выделяется при впрыске O₂ в металлическую ванну. Газ образует эмульсию с жидким шлаком и каплями металла, сдираемыми с поверхности ванны струей O₂. Большая площадь, создаваемая газ-металл-шлак эмульсией, повышает скорости рафинирующих реакций.
Так как примеси растворены в расплаве, реакции примесей с O₂ идут с растворенным O₂. Поскольку окисление C происходит при высокой температуре, окисление C в CO наиболее вероятно — большая часть C удаляется как CO.
Во время BOS примеси в чугуне (C, кремний Si, марганец Mn, фосфор P и др.) удаляют окислением для получения жидкой стали. Окисление высокочистым O₂, дуемым в конвертер. Реакции дают CO, CO₂, кремнезем (SiO₂), оксид марганца (MnO), оксид железа (FeO). CO и CO₂ газообразны, удаляются через верхушку как конвертерный газ, остальные оксиды растворяются с флюсами, образуя жидкий шлак. Жидкий шлак удаляет P и S (сера) из жидкого металла.
Категории реакций в процессе BOS
- Захват кислорода металлом: (i) O₂(g) = 2O, (ii) (FeO) = Fe + O, (iii) (Fe₂O₃) = 2(FeO) + O, (iv) CO₂(g) = CO(g) + O.
- Окисление элементов в металле: (i) C + O = CO(g), (ii) Fe + O = (FeO), (iii) Si + 2O = (SiO₂), (iv) Mn + O = (MnO), (v) 2P + 5O = (P₂O₅).
- Окисление соединений в шлаке: (i) 2(FeO) + ½O₂(g) = (Fe₂O₃), (ii) 2(FeO) + CO₂(g) = (Fe₂O₃) + CO.
- Флюсовые реакции: (i) MgO(s) = (MgO), (ii) CaO(s) = (CaO).
- Газовые реакции: CO(g) + ½O₂(g) = CO₂.
BOS — процесс очень высокой кинетики, реакции в множественных локациях. Взаимодействие струи с жидкостью и C-O реакция с газовым продуктом огромно влияют на динамику. Характеризуется высокими скоростями реакций, рафинирование завершается типично за 12–15 мин. Для контроля качества и производительности в таком коротком времени важно понимание динамики.
Конструкция типичного BOS-конвертера
Цилиндрический бочонок с округлым дном и конической вершиной (угол полуконуса 25–30°) для направления газов в газосборник. Корпус на опорах (транньоны) для поворота при зарядке, пробоотборе, выпуске, удалении шлака. Внутренняя облицовка магнезит-углеродистым огнеупором разного качества/толщины под износ. Типичный объем ~1 м³ на тонну жидкой стали. При массе шлака 100–120 кг/т свободное пространство над спокойной ванной >80% — размещает бурные реакции в середине дутья. Дно имеет 6–8 пористых элементов для пропускания Ar для перемешивания ванны и помощи шлак-металл реакциям. Отливное отверстие сбоку в нижней части конуса для слива стали. Шлак сливают с другой стороны через устье.
Динамика процесса и моделирование
BOS — сверхбыстрый рафинирующий процесс, требующий хорошего динамического контроля и модели. Реакции на множественных масштабах: масштаб металлической ванны и шлака, масштаб капель и пузырьков. Множественные реакционные зоны. Надзвуковая струя, взаимодействующая с ванной и шлаковым слоем, производящая капли разного размера в эмульсии, реагирующие на интерфейсе с обильными пузырьками, растворение извести и др. — делают описание динамики сложным.
Первичное сырье — горячий чугун ~1300–1400 °C. Поскольку выделяемое тепло избыточно, стальной шрот и железная руда используются как хладагенты. Известняк (CaCO₃) иногда добавляют как хладагент для корректировки конечной температуры. Выжженная известь (CaO) — флюс для высокой основности, нужной для удаления P. Шрот заряжают первым в пустой конвертер (после слива шлака прошлой плавки), затем требуемое количество чугуна. Железную руду добавляют распределенно, обычно в первой половине дутья.
Часть или вся известь заряжают до шрока как амортизирующую подушку для защиты облицовки от падения шрока. Остаток извести распределенно в дутье. Часть магнезии (MgO) в виде выжженного доломита (CaO·MgO) для минимизации растворения огнеупора в шлаке. Количества зарядных материалов рассчитывают теоретически моделью зарядки по материальному и тепловому балансу с учетом входных составов, температуры чугуна, выходного состава и температуры стали.
Рафинирующие реакции — окислительные. Дуют тоннажный кислород через верхнее копие с 3–6 надзвуковыми соплами (мах 2,0–2,1, под углом к оси копия). Кончик копия держат на расстоянии 1,8–2,5 м над уровнем спокойной ванны в крупном конвертере. Высота копия — один из операционных параметров контроля.
Типичный цикл тап-то-тап
- Зарядка: известь, шрот, чугун.
- После установки конвертера вертикально копию опускают к требуемой высоте (сначала максимальная, 2,2–2,5 м) и начинают дутье.
- В первой половине дутья добавляют остаток извести, железную руду, выжженный доломит, другие добавки.
- Избегают добавок с влагой во второй половине дутья для низкого водорода в стали.
- Высокое положение копия продолжают (обычно 3–4 мин) пока в шлаке достаточно FeO для растворения извести.
- Затем копию постепенно опускают для нужных скоростей рафинирования. Высота снижается 3–5 ступенями по практике завода.
- На 80–90% дутья (по расходу O₂) берут пробы для анализа и измеряют температуру, чтобы к концу дутья достичь нужного состава и температуры одновременно. Пробоотбор и замер температуры вручную (остановка дутья, поворот конвертера почти в горизонталь, ложка, термопара) или суб-копией в дующем конвертере (in-blow sampling).
- По результатам анализа и температуры завершают оставшуюся часть дутья с необходимыми дозамировками.
- После окончания дутья поворачивают конвертер к сливной стороне для вылива стали, затем к другой стороне для слива шлака. В современной практике часть шлака удерживают, конвертер вертикализуют, добавляют магнезит (MgO) и высокую скорость N₂ брызгают шлак на внутреннюю поверхность (шлаковое брызгание). Периодически пустой конвертер инспектируют на повреждения огнеупора вручную или лазерными сканерами. Ремонт пушкой огнеупорной массы. После этого конвертер готов к следующему дутью.
Схематичное представление BOS
Рис. 1 показывает схему BOS и базовые черты.
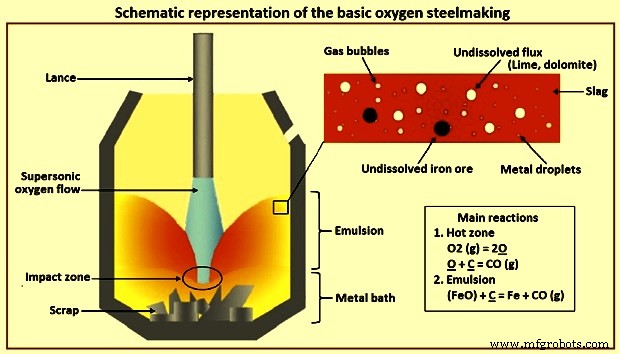
Рис. 1 Схематичное представление основного кислородного сталеплавиления
Окисление углерода (Декарбуризация)
Самая обширная и важная реакция. Три стадии: (1) Первые минуты — медленная, так как O₂ реагирует с Si ванны. (2) При высоком C — высокая скорость, контролируется скоростью подачи O₂. (3) При C ~0,3% скорость падает — меньше C для реакции со всем O₂. Скорость контролируется массопереносом C, O₂ реагирует с Fe образуя FeO. При этом падет генерация CO, пламя у устья становится менее светящимся и практически исчезает при C ~0,1%.
Окисление кремния
Благоприятные условия: (1) низкая температура, (2) малое SiO₂ в шлаке. Основной шлак способствует окислению Si. В основных шлаках Si окисляется практически до очень низкого значения, так как SiO₂ реагирует с CaO, снижая активность SiO₂. Почти весь Si окисляется и удаляется рано в дутье (первые 3–5 мин) из-за сильной аффинности O₂ к Si. Окисление Si в SiO₂ экзотермично — выдает много тепла, повышает температуру ванны. Образовавшийся силикатный шлак реагирует с добавленной известью и доломитом, образуя основной шлак. Поскольку окисление Si — главный источник тепла, его количество в чугуне определяет количество холодного заряда (шрот, чугун и др.), который можно зарядить. Также определяет объем шлака и влияет на дефосфоризацию и выход. Эмпирическое правило: больше шлак — ниже P, но и ниже выход.
Окисление железа
Самое важное для BOS, так как контролирует: (1) FeO в шлаке и O₂ в стали, (2) потери Fe в шлаке — влияет на производительность, (3) окислительный потенциал шлака, (4) FeO помогает растворению CaO в шлаке.
Окисление марганца
Сложная реакция. В верхнедутом конвертере Mn окисляется в MnO на ранних стадиях, после окисления большей части Si Mn возвращается в металл ванны. В конце дутья при избытке O₂ Mn снова восстанавливается в ванне. При нижнем или смешанном дутье паттерн похож, но остаточный Mn в жидкой стали выше, чем при верхнем дутье.
Окисление фосфора (Дефосфоризация)
Окислительные условия в конвертере благоприятствуют дефосфоризации. Реакция идет за счет взаимодействия металла и шлака в ванне. Параметры, способствующие реакции: низкая температура ванны, высокая основность шлака (CaO/SiO₂), высокое FeO в шлаке, высокая подвижность шлака, хорошее перемешивание ванны. Содержание P в металле снижается в начале дутья, затем в основном декарбуризации при снижении FeO P возвращается в металл, и снова снижается в конце дутья. Перемешивание улучшает смешивание металла и шлака, повышает скорость дефосфоризации. Хорошее перемешивание с флюсирующими добавками (флюорспар и др.) улучшает удаление P за счет увеличения растворения CaO — высокоосновный и подвижный жидкий шлак.
Реакция серы
Удаление S в BOS неэффективно из-за сильных окислительных условий. Распределительный коэффициент (%S в шлаке / %S в металле) ~4–8, гораздо ниже, чем в сталелитейной ковше (~300–500) при вторичном сталеплавилении. В BOS ~10–20% S реагирует с O₂ прямо образуя SO₂. Остаток удаляется шлак-металл реакцией S + CaO = CaS + FeO. Удаление шлаком способствуют высокая основность и низкое Fe в шлаке. Содержание S в жидкой стали сильно зависит от S в заряженном чугуне и шроте.
Масштабы реакций и динамика процесса
Реакции гетерогенны и на разных длиновых масштабах: объемная фаза металла, объемная фаза шлака, газовая фаза. Но много реакций идет на масштабе тонких капель и пузырьков в шлак/металл/газ эмульсии. Разница в длиновых масштабах дает разницу во временных. Металлическая ванна меняется за весь цикл 12–15 мин, капли могут пройти полный цикл рафинирования за ~1 мин. Картина динамики эволюционировала годами на основе наблюдений и замеров на коммерческих и пилотных установках, тщательно спроектированных экспериментах и математического моделирования.
Типичный состав чугуна: C 4,5%, Si 0,3–0,5%, Mn 0,2–0,7%, P 0,1–0,18%, S 0,02–0,03%, темп. 1350 °C. Поскольку S удаляется в шлак только в восстановленном состоянии при наличии жидкого железа, окислительный процесс BOS не удаляет значительное количество S. Общие значимые реакции: (i) [Si] + {O₂} = (SiO₂), (ii) [Mn] + ½{O₂} = (MnO), (iii) [C] + ½{O₂} = {CO}, (iv) 2[P] + 5/2{O₂} = (P₂O₅), (v) Fe(l) + ½O₂(g) = (FeO). [—], {—}, (—) — металлоиды в металле, газ, константы в шлаке. Рис. 2а — эволюция C в 200-т конвертере. Замеры в других конвертерах показывают похожие паттерны. Рис. 2б — соответствующая эволюция состава шлака.
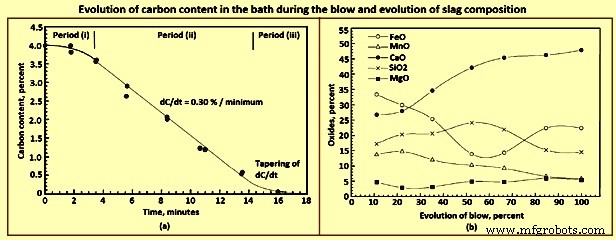
Рис. 2 Эволюция углерода в ванне при дутье и эволюция состава шлака
Заметная особенность — одновременное удаление значительных количеств C еще до падения Si до очень низкого уровня. Подтверждается наблюдением: CO-пламя у устья конвертера появляется вскоре после начала дутья O₂. В отличие от устаревшего бессемеровского конвертера или процесса OBM, где воздух/O₂ дуют снизу — там появление значимого пламени занимает время, что считалось индикатором того, что окисление C не начинается, пока Si не упадет до низких значений.
Термодинамически порядок окисления растворенных элементов при входных условиях: Si, Mn, C, P. В начальной части дутья Si окисляется перед C. Низкая начальная температура делает реакцию Si благоприятной. Продукт SiO₂ при очень низкой активности в высокоосновных условиях с начала. Частичное давление CO остается почти 0,1 МПа (1 атм). Пример: при активности SiO₂ 0,001 pO₂ в равновесии с 4,5% C и 0,5% Si составляет 1–1,7 МПа и 1–1,9 МПа соответственно. Эта особенность делает анализ динамики и механизмов реакций интересным.
Характеристики процесса
Ограниченная обратная связь требует построения модели динамики из наблюдаемых характеристик. Важные черты:
- Скорости реакций экстремально высоки. В пике декарбуризации C удаляется ~0,3%/мин, ~600 кг/мин в 200-т конвертере (рис. 2а). Реакция C показывает три периода: (1) начальный — нарастание скорости, (2) промежуточный — относительно постоянная скорость, хотя C в ванне падает с ~3,5–4,0%, (3) финальный — после критического C скорость спадает. Критический C обычно 0,2–0,5%.
- Индивидуальные плавки при идентичных условиях дутья показывают широкую невоспроизводимость. Две последовательные плавки с одинаковыми входами и параметрами могут вести себя совершенно по-разному, некоторые с «переливом» (пенообразование металл-шлак-газ эмульсии через устье) или «сухим шлаком и плюением» (налет на копие и устье). Невоспроизводимость была выше в ранние дни BOS, когда нижнее дутье инертным газом еще не внедрено. Меньший шрот как хладагент также ведет к большей воспроизводимости и меньшему переливу.
- Изучение нескольких BOS-мастерских показало: пиковая скорость декарбуризации прямо пропорциональна скорости дутья O₂. В лабораторном конвертере эффекты увеличения скорости дутья и снижения высоты копия на пиковую скорость декарбуризации похожи.
- В пилотном конвертере MEFOS (Швеция) показана концентрационная неравномерность по высоте верхнедутого конвертера — верхнее дутье не хорошо перемешивает ванну несмотря на огромный импульс струи. Разница исчезает при дутье очень малого количества инертного газа снизу.
- Шлак в BOS содержит значительную долю металла в виде капель в шлаковой фазе. Количество меняется при дутье, максимум в середине. Оценки 10–25%. Капли мелкие, большинство <1–2 мм. Число капель падает к концу дутья. Капли в гораздо более продвинутом состоянии рафинирования, чем объемная ванна.
- Существует шлак-металл-газ эмульсия в большей части дутья. К трети дутья высота эмульсии >2 м, погружая кончик копии и глуша звук надзвуковой струи. Иногда эмульсия заполняет всю печь, переливаясь через устье (перелив). К концу дутья после критического C эмульсия коллапсирует — эмульсия транзиторна, нуждается в непрерывной генерации газа для выживания.
- C, Mn, P окисляются одновременно с Si в начале дутья, вопреки ожиданию предпочтения Si на основе состава объемной ванны. Mn и P можно объяснить активностями в шлаке. C не объяснимо, если не использовать гипотезу, что состав объемной ванны не преобладает в зоне реакции.
- Реверсия Mn и P в середине дутья (рис. 3а). Отражается и в шлаковом пути (рис. 2б). Реверсии коррелируют с FeO в шлаке. Растворение CaO продолжается почти до конца, несмотря на зарядку извести в начале или ранней части дутья. C определяет общую динамику — реакция идет бурно. Рис. 3а — изменение состава расплава при дутье.
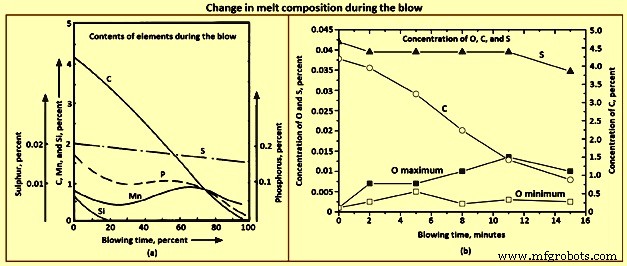
Рис. 3 Изменение состава расплава при дутье
Динамика BOS и зоны реакций
Динамика зависит от бурной реакции C. Можно разделить на несколько зон. O₂ струя почти чистая, молекулы достигают поверхности ванны напрямую без существенного барьера массопереноса. При ударе молекула может:
- Реагировать с C в зоне удара: [C] + ½{O₂} = {CO}, [C] + {O₂} = {CO₂}.
- Раствориться в металле как [O]. Может перенестись и реагировать с другими окисляемыми элементами: O₂ = 2[O].
- Реагировать с Fe в ванне давая FeO: Fe + ½{O₂} = (FeO). FeO может перейти в шлаковую фазу и реагировать с металлом в другом месте.
Каждый путь ведет к рафинирующим реакциям в разных возможных зонах конвертера, при перемешивании давая общую рафинировку ванны. Зоны на рис. 4.
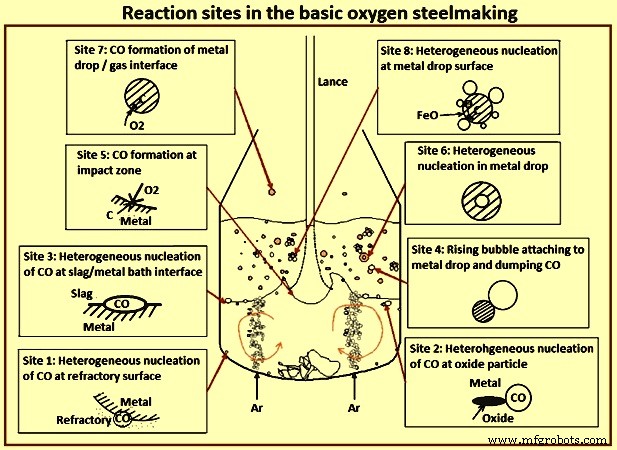
Рис. 4 Зоны реакций в основном кислородном сталеплавилении
Важно: C-O реакция гетерогенна. Есть хотя бы один этап массопереноса, может быть ограничивающим. C должен диффундировать в металле к интерфейсу. Перенос O₂ в газовой фазе, растворенного O₂ в металле или FeO в шлаке также может участвовать в зависимости от источника O₂. Растворенный O₂ может переместиться в другие части ванны и реагировать с растворенным C, выделяя CO в газонаполненные поры огнеупора (зона 1). CO может образовываться на твердых частицах, плавающих в металле, гетерогенным нуклеообразованием (зона 2). На интерфейсе шлак/металл (зона 3). Однородное нуклеообразование в ванне маловероятно, если только наднасыщение CO не очень высоко. Как описано, CO реакция может идти прямо в зоне удара (зона 5). Часть FeO, образованная в зоне удара или рядом, может попасть под поверхность ванны и двигаться вдоль интерфейса шлак/металл, реагируя с C давая эмульгированный интерфейс (зона 3). Но основная часть FeO, вероятно, переходит в шлаковую фазу.
Это дает несколько возможностей. На интерфейсе шлак/металл реакции как описано (зона 3), O₂ из шлаковой фазы, C из металла. Шлаковая фаза содержит много металлических капель, непрерывно генерируемых импульсом струи в зоне удара. Поэтому FeO в шлаке может реагировать с каплями разными механизмами: (1) CO пузыри гетерогенно нуклеообразуются на интерфейсе (зона 8), (2) CO переносится к проходящему пузырю, контактирующему с капелью (зона 4), (3) CO пузырь однородно нуклеообразуется внутри капели при очень высоком наднасыщении (зона 6). Если металлическая капля брошена в фриборд, она может реагировать напрямую с O₂ или CO₂ в газе (зона 7).
Хотя все зоны могут быть активны, нужно выявить преобладающий механизм, определяющий общую динамику. Вклад каждой зоны можно оценить по наблюдениям. Факт: ванна показывает градиент концентрации без нижнего дутья газа, который исчезает при всего 1% инертного газа снизу от верхнего газового потока — механизмы зон 1 и 2 можно отнести к неважным.
Температура поверхности в зоне удара ожидается >2120 °C. Скорости химических реакций очень высоки. Площадь зоны удара мала, скорость прибытия O₂ очень высока. Но растворители должны диффундировать к интерфейсу, тепло проводиться в металл. Свежий металл приносится к интерфейсу, сдвигаемый наружу большой поверхностной скоростью. При этом можно ожидать, что ударная поверхность испытывает дефицит растворителей, оставляя слой Fe, реагирующего с O₂. В итоге разумно предположить, что слой металла объемного состава полностью окисляется, конденсированные оксиды переходят в шлаковый слой. При C ~5% (20–25 мол.%) это означает, что ~25% поставленного O₂ расходуется на C (CO и CO₂) в этой зоне. Вклад оценивается ~40% по расчетам, предполагающим, что металлический массоперенос не ограничивает скорость. Когда-то считалось основным механизмом (теория горячей зоны/зоны удара). Металлический слой, текущий наружу в этой зоне, может также насыщаться O₂ как упоминалось.
Реакции в эмульсии, кажутся, содержат основные зоны (зоны 4, 6, 8). Капли в эмульсии имеют экстремально большую удельную площадь. При разумных количествах FeO в шлаке все рафинирующие реакции в капле могут идти за десятки секунд вместо минут. Капля 3 мм с 4,5% C может выделить ~3000 объемов CO. Это при бегстве через вязкий шлак эмульгифицирует его. Сложные взаимодействия формирования эмульсии, генерации капель, времени пребывания и др. вносят большой вклад в общую динамику. Реакции капель с газовой фазой важны в первую пару минут дутья, когда полный шлаковый слой еще не сформировался.
Комплексный взгляд на общую динамику требует фона по надзвуковым газовым струям, их взаимодействию с металл/шлак ванной, генерации капель и времени пребывания, растворению CaO, перемешиванию ванны и др.
Характеристики надзвуковой струи
Газ-в-газ струя увлекает окружающий газ по периферии. Расстроенный слой достигает оси струи через несколько диаметров сопла вниз (область потенциального ядра), после чего течь становится полностью развитой с самоподобными радиальными профилями скоростей. Осевая скорость обратно пропорциональна расстоянию для сохранения импульса. Типично струя расширяется под полууглом 10–12°, если плотность окружающего газа равна плотности газа струи. Если окружающий легче — расширение меньше по массовому эффекту.
В надзвуковых струях сжимаемость влияет на расширение. Показано, что струя не расширяется сильно, пока осевая скорость не замедлится до звуковой (надзвуковое ядро). Затем расширяется как подзвуковая струя (рис. 5). Недавнее КГД (CFD) исследование O₂ струи в BOS конвертере показало: осевая скорость почти постоянна на ~1 м, температура газа на оси ~–170 °C в этом регионе. Затем температура растет из-за увлечения горячих газов. Копия работают на выходном махе ~2, чтобы держать на дистанции и обеспечивать хорошее взаимодействие струя/металл.
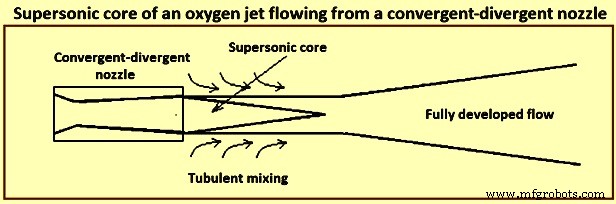
Рис. 5 Надзвуковое ядро кислородной струи из сходяще-расходящегося сопла
Заметно: если O₂ струя погружена в атмосферу CO как в BOS конвертере, концентрация O₂ может существенно снизиться.
Взаимодействие струи с металлической поверхностью
При ударе высокоскоростной струи в металлическую поверхность образуется кратер, края которого нестабильны из-за высокой скорости отраженной струи, выбрасывающей металлические капли. При достаточно высоких значениях струя становится реентрантной — некоторые капли попадают в саму струю, образуя нестабильный осциллирующий и вращающийся кратер. При наличии шлакового слоя эти капли захватываются шлаком, образуя каплю-в-шлаке эмульсию.
Глубину кратера можно рассчитать импульсным балансом в точке застоя в центре кратера. Дальнейшие исследования с константой на основе экспериментов с различными жидкостями и газами при комнатной температуре и количественным изучением эмульгификации с помощью 2D двухфазной модели ртуть-глицерин показали: капли в эмульсии увеличиваются с расходом газа и обратно пропорциональны стойке копии от жидкой поверхности (высоте копии). Эксперименты с 3D водной моделью для определения скорости генерации капель с верхним слоем, представляющим шлак, выявили два региона: при низком расходе скорость растет нелинейно с расходом, во втором — почти линейно. Число Вебера использовано для характеристики течения. Скорость генерации капель (кг/с) коррелирована экспериментально как функция номера дутья. Показано, что одновременное нижнее дутье газа может увеличить генерацию капель, особенно когда они почти коаксиальны с верхней струей. Наличие шлаковой фазы может существенно изменить скорость генерации.
В надзвуковой струе, скажем мах 2, выходная температура газа ~–100 °C. Далее увлекает менее плотный конвертерный газ. Температура, скорость, состав газа меняются при ударе в ванну. Поэтому корреляция имеет большие неопределенности, полезность в BOS модели менее адекватной. Поскольку другой корреляции нет, обычно используют вышеуказанную для генерации капель и настраивают по необходимости.
Размеры капель и скорости реакций
Скорости реакций зависят от размеров капель. Несколько исследований получали образцы эмульсии из рабочих конвертеров или лабораторных горячих моделей. Обычно размеры 0,05–3 мм. В эксперименте с чугуном и O₂ были крупные куски жидкости, проводящие пренебрежимое время в эмульсии. Хотя аппроксимации и корреляции явно неадекватны, большинство моделей используют их за отсутствием лучших.
Одно исследование обнаружило большие количества металлических капель в пенистом шлаке при рафинировании высокофосфористого железа. Другое сделало похожие наблюдения, собирая образцы, выброшенные через сливное отверстие 230-т конвертера и анализируя их. Несколько других исследований подтвердили.
Как упоминалось, капли в различных состояниях продвинутого рафинирования, некоторые почти полностью рафинированы, хотя ванна все еще содержала много C. Доля металла в эмульсии оценена большой, почти 25% веса ванны. Это соответствует площади ~40 000 м² при среднем размере 1 мм. Предложено в одном исследовании: рафинирование в конвертере идет преимущественно в эмульсионной фазе, ванна рафинируется разбавлением от падающих обратно капель (теория эмульсии). Эмульсия в конвертерах — шлак-металл-газ система. Можно представить как шлак-газ пену с распределенными металлическими каплями.
Сообщалось, что некоторые капли показывают высокое наднасыщение O₂, что postulирует, что более мелкие капли могли быть сгенерированы однородным нуклеообразованием CO с разрывом капли. Некоторые капли показывают признаки присоединения к газовым пузырям, некоторые даже полые. Проводились эксперименты с магнитно левитирующимися и свободно падающими каплями, реагирующими с окислительными газами. Результаты интересны. При высоком C видны реакции на поверхности — горение CO. При снижении C выбрасываются мелкие капли — субповерхностное нуклеообразование. Еще ниже C — капли иногда лопаются, указывая на наднасыщение O₂ и нуклеообразование глубоко внутри капли. Наднасыщение ~5 МПа (для равновесного CO) сообщалось в момент лопания капли.
В одном исследовании время пребывания капель в конвертере измерено радиоактивным изотопом золота. Максимальное время пребывания капель в продвинутом состоянии декарбуризации оценено ~2 мин. Время пребывания по свободному падению — порядка секунд даже с учетом эмульгифицированного шлака до большой высоты. Высокое время пребывания требует объяснения.
Несколько экспериментов с рентгеновской визуализацией одной Fe-C капли в расплавленном окислительном шлаке показали: капля подталкивается к поверхности как только начинается декарбуризация и остается там, пока не утихнет пузырение CO. Показано, что время пребывания капли зависит от образования пузырей, удерживающих каплю на плаву.
Два взгляда на то, как CO образование держит каплю на плаву. Одно исследование сформулировало теорию «раздутой капли»: CO образуется однородно внутри капли, полая капля имеет низкую видимую плотность, поэтому остается на плаву. Другой взгляд: пузыри образуются гетерогенно на интерфейсе капля/шлак и пока остаются присоединенными, держат каплю на плаву. Рентгеновские визуальные данные не могут четко различить эти две. Факт: не кажется барьером нуклеообразования при бурной деоксидации, очевидном обильном пузырении — указывает на интерфейсное нуклеообразование.
При высоких концентрациях C, когда массоперенос C внутри капли не ограничивает скорость, наивысшее наднасыщение CO наблюдается на поверхности капли. Следовательно, для гетерогенного нуклеообразования на поверхности пузырь должен провести некоторое время на интерфейсе перед отрывом. Поскольку может быть несколько присоединенных пузырей, капля остается подталкиваемой. При падении C до низких значений нуклеообразование на интерфейсе становится спорадическим, и в периодах без присоединенного пузыря O₂ растворяется в металле и диффундирует внутрь. Наивысшая область наднасыщения смещается внутрь — сначала в подповерхностный, потом в глубокий слой капли. Можно видеть субповерхностное нуклеообразование, выбрасывающее мелкие капли, затем глубокое. Эти однородные события, вероятно, спорадичны, стохастичны.
Одновременно видимая плотность капли без или с малым числом пузырей становится высокой и она падает в металлическую ванну. Критическое содержание C, когда капля падает, зависит от размера капли, окислительного потенциала шлака (и скорости массопереноса FeO), и спорадического нуклеообразования на поверхности или внутри капли. Эмпирическая работа для правильного предсказания критического C отсутствует. Данные левитирующих капель также указывают на эту серию событий, хотя перемешивание электромагнитным полем делает условия отличными от конвертера, особенно по массопереносу внутри капли.
В контексте конвертера поверхность капли непрерывно нарушается пузырями. Это два противодействующих эффекта. Часть поверхности покрыта газовым пузырем и недоступна для массопереноса из шлака в каплю. Поверхность также активно перемешивается образованием и отрывом пузырей, улучшая локальный массоперенос. Несколько косвенных оценок сделаны. В одном исследовании косвенная оценка коэффициента массопереноса FeO в шлаке для скорости переноса P в высокотемпературных одно-капельных экспериментах дала значения (10)⁻⁵–(10)⁻⁴ м/с. Другое дало похожие значения. Необходимы надлежащие экспериментальные исследования на холодных и горячих моделях для получения разумных корреляций в безразмерных переменных.
Хотя шлак хорошо перемешивается в конвертере из-за газовой струи и большого количества газа, металлическая ванна в верхнедутых конвертерах сравнительно слабо перемешана. Время перемешивания (t95 — время для 95% однородности) в верхнедутом конвертере может быть 150–180 с, против 10–20 с в нижнедутых OBM конвертерах. Это влияет на динамику реакций, так как металлические капли удаляются из верхнего слоя, а рафинированные капли из эмульсии падают обратно наверх. Поскольку много тепла выделяется в шлаке, шлак и падающие капли тоже горячее. Может быть стратификация по составу и температуре из-за шрока на дне, медленно растворяющегося в жидком металле.
Высокие времена перемешивания соответствуют высокой невоспроизводимости времен перемешивания, ведущей к невоспроизводимому поведению дутья без нижнего дутья. Например, большой вихрь жидкого металла с более высоким C изнизу, принесенный на поверхность ванны, может внезапно увеличить скорость декарбуризации, вызывая нестабильность. Поэтому инертное газовое дутье снизу конвертеров для снижения времени перемешивания стало стандартной практикой.
Поскольку скорость нижнего дутья и положение пористых элементов, через которые газ вводится, влияют на динамику реакций, необходимо количественно определять перемешивание для количественных предсказаний эволюции состава и температуры. Единое среднее t95 неадекватно для комплексной модели конвертера, так как две разные кривые перемешивания могут дать похожие t90 (время 90% однородности) и разные t95. Компромисс — двухпараметрическая модель на основе оценки двух времен перемешивания (t90 и t95). Можно идеализировать металлическую ванну как два идеально перемешиваемых реактора (STR), непрерывно обменивающихся металлом. Нижняя часть видит только плавление шрока, верхняя — все остальные явления. Два параметра модели — отношение размеров реакторов и скорость обмена металлом — подбираются к временам перемешивания конвертера при различных условиях.
Формирование шлака и растворение флюсов
Флюсы (известь и выжженный доломит), заряженные рано в дутье, растворяются с развивающимися оксидами, образуя жидкий шлак. Скорость растворения сильно влияет на шлак-металл реакции в дутье. В начале дутья высота копии над ванной высока, что дает начальный шлак, богатый SiO₂ и FeO. В этот период заряжают большие количества флюсов. Затем копию опускают и шлак начинает пениться на трети дутья из-за восстановления FeO в шлаке вместе с образованием CO. По мере продвижения дутья CaO растворяется в шлаке, активный вес шлака растет. После трех четвертей дутья FeO в шлаке растет из-за снижения скорости декарбуризации.
В дутье температура жидкой стали постепенно растет с ~1350 °C до 1650 °C к концу, температура шлака ~50 °C выше. Шлак к концу может содержать областинерастворенной извести, смешанной с жидким шлаком, так как растворение извести ограничено наличием дикальциевого силиката (2CaO·SiO₂) оболочки, твердой при сталеплавильных температурах и препятствующей быстрому растворению. Наличие MgO в флюсе ослабляет эту оболочку. Поэтому ранняя зарядка MgO ускоряет формирование шлака за счет быстрого растворения извести.
Конвертер должен поддерживать хороший подвижный шлак высокой основности (высокое CaO) для обработки большого количества CO и эффективного удаления P. Поэтому оператор стремится к соотношению CaO/SiO₂ >3,0 в финальном шлаке.
Рис. 6а — ликвидусные изотермы в тернарной диаграмме CaO-SiO₂-FeO. Четко видно: CaO/SiO₂, достижимое в этой системе при 1350 °C (начало дутья), ограничено ~1,6–1,7. Небольшое улучшение возможно добавками MgO (рис. 6б) и Al₂O₃ из переносимого шлака. В финальном шлаке при 1650 °C с 25–30% FeO максимум CaO/SiO₂ тоже <3,0. Подтверждается анализами шлака, часто показывающиминерастворенную известь. Помимо растворимости CaO в конвертерных шлаках, частицы извести пассивируются в высококремнистых шлаках. Поскольку концентрация CaO максимальна на поверхности растворяющейся частицы, дикальциевый силикат образуется здесь. Это соединение не только высокорефрактерно, но образует адгезивный слой, задерживающий дальнейшее растворение.
Частица извести, долго остающаясянерастворенной при высоких температурах, синтерится и становится менее реакционной. Один способ разрушить адгезивный слой — высокое FeO в шлаке. Поэтому практикуют высокое положение копии в первые минуты дутья, когда FeO накапливают до 25–35% и выше. Хотя эффект на растворимость CaO невелик (рис. 6), это способствует разрушению адгезивного слоя дикальциевого силиката, позволяя дальнейшее растворение.
Присадки вроде флюорспата (CaF₂) дают этот эффект намного эффективнее, но в последнее время не приняты на заводах по разным причинам. Рис. 6 — фазовые диаграммы: 6а — ликвидусные изотермы CaO-SiO₂-FeO, 6б — влияние MgO на ликвидус.
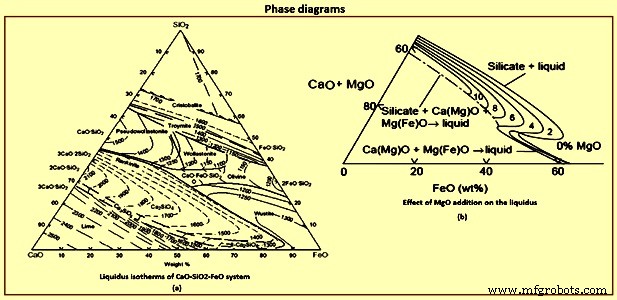
Рис. 6 Фазовые диаграммы
Течение процесса и динамика реакций
Содержимое конвертера делится на важные области: (1) металлическая ванна, делимая на нижнюю и верхнюю части с обменом металлом, (2) O₂ струя и зона удара, (3) шлаковая область, в основном в виде шлак-металл-газ эмульсии. В дутье три режима. Начальный — голая металлическая ванна с островами твердой извести и шлаком с прошлой плавки. Струя O₂ бьет в ванну и делает две вещи. Первое — окисляет почти целый слой металла давая CO, SiO₂, MnO, P₂O₅ и много FeO. Не весь O₂ расходуется здесь, газ выше может содержать высокое соотношение CO₂/CO и некоторый O₂ per анализ выхлопных газов. Струя также выбрасывает капли в газовую фазу, которые после свободного полета падают обратно. Поскольку газ окислительный, капли рафинируются в полете. На поверхности капель порядок реакций диктуется термодинамикой.
Для каждого растворителя реакция включает стадии массопереноса: CO₂/O₂ в газовой фазе и растворителей в жидкой фазе. Межфазные химические реакции ожидаются очень быстрыми при этой температуре. Порядок реакций обычно Si и Mn, затем C и P. Поскольку время полета ~1 с или меньше, капли падают обратно, вероятно завершив только часть реакции Si. Меньше капля — дальше рафинирование за счет большей удельной площади. Реакция на остальной поверхности ванны мала из-за меньшей площади по сравнению с каплями.
Массоперенос в газовой фазе легко рассчитывается корреляциями типа Ranz-Marshall. На этой начальной фазе капли богаты растворителями, газовый массоперенос ожидается ограничивающим. Малые капли можно считать жесткими и предполагать чистую диффузию растворителей внутри. Когда капли падают обратно, конденсированные оксидные продукты остаются на верхушке ванны и в сочетании с оксидами из зоны удара и заряженными флюсами начинают формировать жидкий шлак. Как упоминалось, в зоне удара образуется много FeO, поэтому жидкий шлак формируется легко. Через некоторое время образуется шлаковый слой, покрывающий ванну. Все больше капель выбрасываются в шлак. Капли, выброшенные в газ, теперь должны пройти через шлаковую фазу перед достижением металла. Дальнейшее рафинирование идет в шлаке.
Изначально, когда шлаковый слой тонок и капли высоки в Si и Mn, капли падают сквозь до начала реакции C, то есть без газообразования, особенно для крупных капель. Мелкие капли, богатые C, могут начать декарбуризацию рано, выделяя CO и медленно эмульгифицируя шлак. Эта ранняя фаза характеризуется слабым пламенем у устья — CO образуется сравнительно мало. Как только Si в ванне падает до некоторого уровня, десиликонизация продвигается значительно до падения капли. Реакция C начинается, капля теперь удерживается в эмульсии до достижения критического C как объяснялось ранее. В шлаковой фазе скорость ожидается контролируемой шлаковым массопереносом FeO, пока C в капле достаточно высок. При достижении критического C в капле пузырение замедляется и прекращается, капля падает. Критический C в основном определяется FeO в ванне. Быстро эмульсия нарастает и начинается вторая фаза реакций в эмульсии. Пламя у устья становится большим. Кончик копии погружается в эмульсию.
Во второй фазе почти все капли выбрасываются в эмульсию, газовые реакции становятся неважны. Время пребывания спокойных капель в шлаке — порядка секунд, если не начинается декарбуризация. Для максимизации рафинирования оператор должен быстро достичь стадии, где декарбуризация начинается до падения капель. Один способ ускорить реакции — держать FeO в шлаке высоким. Другая причина поднять FeO рано — иметь подвижный шлак к моменту пиковой скорости декарбуризации, так как большой объем газов должен быстро уходить из шлака. Иначе высота эмульсии неконтролируемо растет — перелив, перелив.
FeO в шлаке — баланс между генерацией в зоне удара и потреблением каплями в эмульсии. Генерация FeO слабо зависит от высоты копии, тогда как высокая копия дает меньшую генерацию капель из-за меньшей силы удара струи, и наоборот. Поэтому практика поднятой копии («мягкое дутье») ведет к быстрому росту FeO в шлаке. Это способствует растворению CaO и формированию подвижного шлака. Начальное мягкое дутье, обычно 3–4 мин — нормальная заводская практика.
В оптимальный момент копию опускают для индукции высоких скоростей реакций. Скорости генерации капель высоки, ванна уже десиликонизирована, капли проходят бурную декарбуризацию до низких C перед падением. В этот период пиковых скоростей большая часть металлической ванны остается в эмульсии как капли. Капли провели разное время в эмульсии и находятся в разных стадиях рафинирования. Степень рафинирования также зависит от размера капли. Капли характеризуются двумя переменными: временем образования (возрастом) и размером. Капля начинает падать обратно при достижении характерного C, зависящего от размера, FeO шлака, температуры. В этой финальной фазе капли окислительный потенциал на интерфейсе высок, P также удаляется при благоприятных условиях. Падающие капли дают видимое рафинирование верха металлической ванны, при перемешивании — рафинирование остальной ванны. Поскольку время рафинирования капли ~0,5–2 мин, видно падение C, Mn, P в объемном образце даже если Si в образце еще значительно (рис. 3а).
Общая скорость реакции до некоторой степени самоскорректирующаяся. Если число капель в эмульсии падает, снижая скорость, уровень металлической ванны растет, уменьшая эффективную дистанцию копии, что увеличивает генерацию капель. Это одна из причин почти постоянной скорости декарбуризации в середине дутья. Однако C капель, входящих в эмульсию, продолжает падать, и их время пребывания. Оператор должен соответственно увеличивать генерацию капель, постепенно опуская копию. Рис. 7а — изменение высоты копии в типичном дутье.
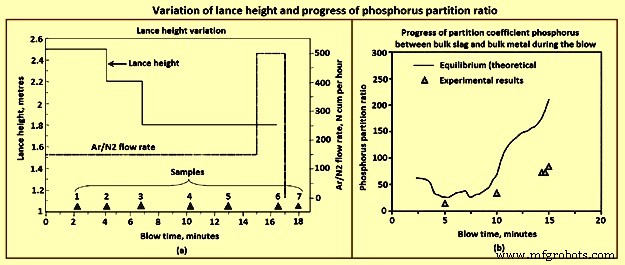
Рис. 7 Изменение высоты копии и прогресс коэффициента распределения фосфора
Когда ванна становится бедной C в финальной фазе дутья, скорость ограничивается диффузией C внутри капли еще при входе в эмульсию. Генерация CO низка и не может держать капли на плаву. Время пребывания падает до секунд, число капель в эмульсии снижается даже при минимально допустимой для здоровья копии высоте. Эмульсия угасает. В это время падает скорость декарбуризации и быстро нарастает FeO в шлаке. Поскольку скорости низки, FeO и растворенный O₂ в стали растут далеко за пределами, диктуемых C-O равновесием. Поэтому оператор повышает скорость аргонового перемешивания, увеличивая генерацию капель без добавки O₂. Это помогает до известной степени.
Удаление фосфора иногда проблема в BOS, может приводить к повторному дутью, особенно при высоком P в чугуне (~0,2%). Хотя условия в финальном шлаке обычно благоприятны с высоким FeO и основностью, оператор может попасть в неблагоприятную ситуацию, если шлаковый режим не тщательно управляется в течение всего дутья. Термодинамика P хорошо известна. Реакция пишут в молекулярной или ионной форме: 2P + 5/2 O₂(g) = P₂O₅(l), P + 5/4 O₂(g) + 3/2 (O)²⁻ = (PO₄)³⁻. В первом случае пишут константу равновесия, выражают коэффициент активности Раульта как функцию состава шлака. При ионной форме пишут уравнение для фосфатной емкости шлака и коррелируют эмпирически с составом. Оба подхода концептуально похожи. Частичные давления P и O₂ легко конвертируют в % в металле или активность FeO в шлаке по термодинамическим данным. Шлаковые данные как функция состава (активность Раульта или фосфатная емкость) эмпирически определены в нескольких исследованиях. Прогресс коэффициента распределения P между объемным шлаком и металлом можно рассчитать, когда известен анализ шлака в дутье.
В начальном периоде дутья C в ванне высок, также есть Si. На интерфейсе шлак/металл O₂ потенциал низок. Очень высокая скорость дефосфоризации на объемном интерфейсе не ожидается. Металлические капли, с другой стороны, сильно рафинируются за 1–2 мин и перед возвращением в металл имеют высокий O₂ потенциал на интерфейсе. Коэффициент распределения высок — FeO высоко из-за мягкого дутья, температура низка, хотя CaO еще не полностью растворился. Число капель в эмульсии очень велико. Следовательно, скорость дефосфоризации очень высока — видно на рис. 3а. К концу дутья условия в шлаке снова благоприятны — высокое FeO и основность, но температура существенно выросла. Скорость удаления P не очень высока — число капель невелико, площадь поверхности мала, все реакции медленны.
Интенсивное аргоновое перемешивание помогает в это время дутья и некоторое время после остановки O₂, хотя ограниченно. В середине дутья оператор имеет наивысшую возможность для эффективной общей дефосфоризации. После мягкого дутья при постепенном опускании копии для высоких скоростей декарбуризации FeO в шлаке значительно падает и остается низким до коллапса эмульсии. Шлак становится сравнительно «сухим». Коэффициент распределения становится неблагоприятным, легко получается реверсия P в металл. Чем ниже FeO, тем выше реверсия. Эта реверсия увеличивает нагрузку на последнюю часть дутья, где скорости реакций все равно низки.
Следовательно, тесный контроль FeO в середине дутья необходим, если оператор должен производить низкофосфористую сталь. Преждевременное опускание копии на каждой стадии может привести к очень низкому FeO (<12–15%). FeO определяется балансом между скоростью генерации капель (потреблением) и генерацией FeO. Очень низкое FeO также снижает скорость декарбуризации. Очень высокое FeO ведет к переливным условиям.
Высокий FeO можно достичь модификацией практики копии. Высота копии для промежуточных уровней можно держать чуть выше нормальной. Оператор может немного задержать опускание копии, следя, чтобы это не привело к неконтролируемому нарастанию эмульсии. Также можно достичь распределенной добавкой руды в этот период.
Резюме химии сталеплавиления в BOS конвертере
С термодинамики процесса O₂ сталеплавиления: в начале дутой O₂ на горячий чугун предпочтительно реагирует с растворенным Si, образуя SiO₂, плавающую на поверхности металла. Из кинетики ожидается, что часть O₂ реагирует с растворенными C и Fe атомами. Образование CO газа происходит мгновенно при зажигании процесса. Выжженую известь добавляют для нейтрализации кислого шлака, изначально включающего жидкую смесь FeₓOᵧ и SiO₂. Несколько химических реакций в BOS конвертере. Главные: растворение O₂ в металле из O₂ газа, декарбуризация через растворенный O₂, окисление Fe, [Si], [Mn], [P], [V], [Ti]. Твердые или жидкие оксиды образуются как продукты реакций при дутье и связываются с известью, заряженной в начале дутья, образуя жидкий шлак в конвертере. Из-за интенсивного образования CO газа капли жидкого металла вводятся в шлак, который пенится. Следовательно, шлак в конвертере при дутье O₂ — это эмульсия жидкого шлака и металлических капель, пенащаяся под влиянием газовых пузырьков. Эмульсия — благоприятная зона для реакций. Например, значительная доля окисления C может происходить в металлических каплях эмульсии, хотя большинство — в зоне удара O₂ струй. Остаток O₂ сжигает Fe в FeₓOᵧ. При дутье O₂ проникает в металлические капли и может реагировать с CO газовой фазой. Вся шлак-газ система ведет себя как пена и быстро поднимается к конусу конвертера. Поэтому приток O₂ и скорости реакций должны регулироваться так, чтобы пена не выливалась из конвертера. Переливы случаются часто, хотя внутренний объем конвертера почти в 9 раз больше объема неактивной металлической и шлаковой ванны.
Производственный процесс
- Конвертерное производство стали: как работает ведущий мировой процесс
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Комбинированный процесс пурга: улучшение перемешивания и качества в конвертерном сталеливании
- Эффективная система восстановления и очистки газа конвертера
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
- Оптимизация производства железа: химия доменного процесса
- Продвинутый процесс аргон-кислородной декарбуризации (AOD) для производства высококачественной нержавеющей с…
- Комплексный обзор методов сталеплавиления