



Комбинированный процесс пурга: улучшение перемешивания и качества в конвертерном сталеливании
Неоднородности в химическом составе и температуре возникают в жидкой стали во время кислородного (O₂) пурга в верхнепурговых конвертерах из-за отсутствия перемешивания в ванне жидкой стали. Существует относительно мертвая зона непосредственно под полостью струи в конвертере. Необходимость улучшить процесс сталелитья в верхнепурговом конвертере привела к разработке комбинированного процесса пурга.
Комбинированный процесс пурга, также известный как верхний и нижний пург или смешанный пург, характеризуется наличием верхней пурговой ланцы и способом создания перемешивания снизу. Конфигурационные различия в смешанном пурге заключаются преимущественно в нижних туерах или продувочных элементах. Они варьируют от полностью охлаждаемых туер до неохлаждаемых туер и проницаемых элементов. Необходимость системы нижнего перемешивания необходима для производства ряда высококачественных и требовательных марок стали и обязательна для экономичности процесса. Поэтому надлежащая функциональность перемешивания должна обеспечиваться на протяжении всей кампании основного кислородного конвертера (ОКК). Рис. 1 показывает процессы верхнего пурга и комбинированного пурга в сталелитии.
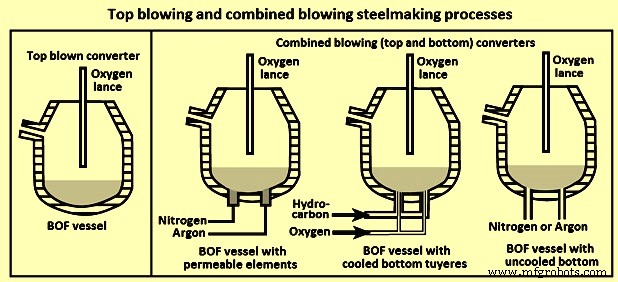
Рис. 1 Процессы сталелитья верхним пургом и комбинированным пургом
В настоящее время верхне- и нижнепурговые конвертеры широко используются в первичных сталелитейных цехах. В комбинированном пурговом конвертере агитация и перемешивание ванны принудительно осуществляются верхнепурговыми O₂-струями и нижними потоками инертного газа, что обеспечивает высокую эффективность перемешивания ванны. В редких случаях O₂ также впрыскивается снизу через концентрические двухтрубные туеры вместе с обмуровочными газами для контроля температуры на выходе туеры и износа дна. Однако, поскольку инертная продувка обеспечивает в целом более высокий контроль износа, срок службы продувочных элементов и дна, большинство конвертеров оснащены нижним перемешиванием газовыми продувочными пробками.
Первой коммерчески принятой практикой комбинированного пурга был процесс LBE (Lance Bubbling Equilibrium), разработанный ARBED-IRSID. Этот процесс гораздо ближе к процессу ОКК, так как весь O₂ поставляется через верхнюю ланцу. Комбинированный аспект пурга достигается за счет набора пористых элементов, установленных в дне конвертера, через которые пургается аргон (Ar) или азот (N₂). В процессе LBE газ N₂ обычно используется почти исключительно для большей части пурга в диапазоне 3–11 норм. куб. м/мин (Н м³/мин). Однако в последней части пурга, когда поглощение N₂ может создать проблему, для перемешивания используется газ Ar. Кроме того, Ar используется почти исключительно как инертный газ для послепургового перемешивания, при этом расход увеличивается до 10–17 Н м³/мин. Рис. 2 показывает LBE-конвертер с элементом нижнего пурга.
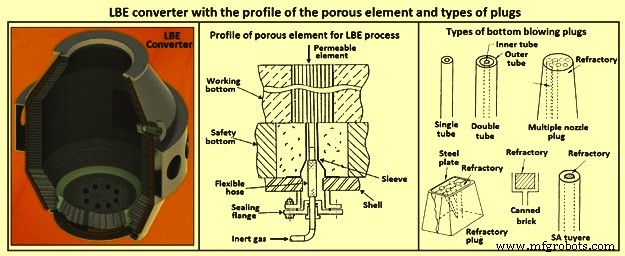
Рис. 2 LBE-конвертер с профилем пористого элемента и типами пробок
В комбинированном процессе пурга нижнее перемешивание осуществляется с использованием инертных газов, таких как N₂ и Ar, которые широко применяются для улучшения условий перемешивания в ОКК. Инертные газы вводятся в дно печи посредством проницаемых элементов (процесс LBE) или туер. В типичной практике газ N₂ вводится через туеры или проницаемые элементы в первые 60–80% O₂-пурга, а газ Ar включается в последние 40–20% пурга. Быстрое выделение CO в первой части O₂-пурга предотвращает поглощение N₂ в стали. Профиль пористого элемента показан на Рис. 2.
Основная проблема этого процесса — нагар дна и последующая потеря пористого элемента. Трудности в поддержании работоспособности элементов LBE привели к поиску применения неохлаждаемых туер. Здесь также O₂ поставляется через верхнюю ланцу, а инертный газ вводится в ванну из дна конвертера через элементы трубчатой конструкции, обычно состоящие из шести мелких труб, закрепленных в огнеупорной матрице. Из-за большей площади сечения для поддержания работоспособности туер требуются большие расходы газа.
Конфигурации нижней пробки/сопла
Начальная разработка комбинированного пурга основывалась на трех основных типах нижних пробок для нижнего пурга. Первый — огнеупорный элемент, поведение которого похоже на пористые пробки. Этот элемент изготовлен из прессованных кирпичей с тонкими щелями. Как и большинство туер, он требует достаточного газового давления для предотвращения проникновения стали. Этот элемент более проникающий, чем пористые пробки. Второй — неохлаждаемая туера для введения больших объемов инертных газов на сопло. Это создает локальное интенсивное перемешивание, которое легче проникает через нагар. Воздух или O₂ нельзя использовать, так как без охлаждения выделяемое тепло делает срок службы туеры слишком коротким для практического применения. Третий тип — полностью охлаждаемая туера. Здесь можно пургать как инертный газ, так и O₂, вызывая очень сильное перемешивание и практически без проблем проникать через нагар дна. Во всех случаях газопроводка прокладывается через трунны печи с использованием вращающихся соединений или уплотнений для обеспечения полного вращения печи. Различные типы нижних продувочных пробок, разработанные для комбинированного пурга, показаны на Рис. 2.
Современное состояние конструкций пробок для нижнего пурга инертного газа основано на конструкциях однозаливных пробок (SHP) и многоразливных пробок (MHP). Эти конструкции пробок утвердились как широко принятые современные конструкции для нижних продувочных пробок. И SHP, и MHP продувочные пробки проектируются с оптимизированными по расходу диаметрами труб и их количеством. Однако MHP для инертной продувки дна более популярны. Оба типа продувочных пробок с конструкциями SHP и MHP основаны на магнезийно-углеродистых (MgO-C) огнеупорах и обычно изготавливаются из 100% высококачественного сплавленного магнезита, высококачественного графита, оптимизированного зернового распределения и иногда с добавками.
Эффективная продувка до конца кампании облицовки ОКК — цель всех газовых продувочных пробок в ОКК-цехах и зависит от применяемого диапазона расходов газа, потенциала закупорки и скорости износа при конкретных процессных условиях. Высший стандарт безопасности — обязательное требование для нижней продувки.
Потенциал закупорки
Сниженная доступность продувочных пробок из-за нагара дна часто является причиной низкой эффективности продувки. Это увеличивает расход деоксидизатора, снижает выход и приводит к менее эффективному процессу пурга. Основные причины закупорки: нагар дна из-за очень липкого шлака или высокой частоты брызговивания шлака, проблемы с подачей инертного газа или неадекватная конструкция продувочной пробки. Тогда как высокий расход газа через SHP может помочь снизить потенциал закупорки шлаком при низких частотах брызговивания шлака, высокие частоты брызговивания с потенциальным нагаром дна или недостаточная подача инертного газа вызывают глубокую инфильтрацию SHP с очень низкой вероятностью повторного открытия. Эффективность продувки MHP, однако, повышается за счет множественных труб с оптимизированным по расходу числом, диаметром и расположением. Скорость повторного открытия MHP регулярно сообщается и не подвержена колебаниям газового давления и подачи инертного газа.
Безопасность
Высшие стандарты безопасности обычно обеспечиваются конструкциями MHP. Газовые трубки непосредственно впрессовываются в MgO-C кирпич. Если подача газа на MHP снижается или становится нулевой по любой причине, стальная инфильтрация распространяется лишь на несколько миллиметров в продувочной пробке. Риск пробоя стали через MHP минимален.
Продувочные характеристики и скорость износа
Режим течения SHP находится в переходной зоне между пузырьковым и струйным или полностью в струйной зоне, что приводит к большим объемам газа над единственной трубой и последующему распаду на более мелкие пузырьки газа с большим распределением размеров. Этот режим течения характеризуется в целом повышенными скоростями износа, например 0,4–0,7 мм/плавка. Конструкция MHP обеспечивает гораздо более подходящее распределение газовых пузырьков над продувочной пробкой с большей долей мелких пузырьков. Более высокая удельная поверхность мелких пузырьков увеличивает продувочную и металлургическую эффективность. Скорость износа обычно ниже в результате уменьшенных феноменов обратной атаки и турбулентности при более низких скоростях газа. Рис. 3 показывает SHP и MHP с эволюцией газовых пузырьков в водной модели.
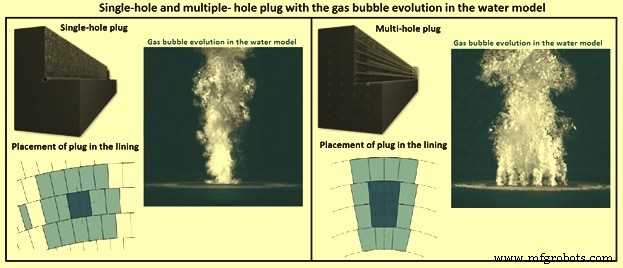
Рис. 3 SHP и MHP с эволюцией газовых пузырьков в водной модели
Процесс комбинированного пурга
В комбинированном процессе сталелитья O₂, необходимый для очистки стали, пургается через верхнюю ланцу, а инертный газ (N₂ или Ar), нужный для процесса нижнего перемешивания, вводится в расплав через нижние продувочные кирпичи для улучшения процессных условий за счет оптимизированного перемешивания. Расход и тип перемешивающего газа зависят от процессной фазы и марки стали. Быстрее и лучше достигается равновесие металл-шлак благодаря нижнему перемешиванию. Равновесие и время перемешивания зависят от типа, количества, расположения перемешивателей и расхода газа. Более интенсивное перемешивание смещает термодинамическое равновесие в желаемом направлении и сокращает время перемешивания. Переключение с N₂ на Ar обычно требуется в зависимости от конечной химии стали. Клапанная станция как центральная часть системы нижнего перемешивания позволяет индивидуальный контроль расхода на каждую отдельную продувочную пробку.
Как в процессе верхнего пурга, O₂ впрыскивается через многосопловую ланцу в ванну расплавленной стали в комбинированном процессе пурга. Металлические капли генерируются в результате удара струи и сдвигающего действия газового потока из зоны удара, где струя ударяет в поверхность металла, и газы отклоняются вверх. Этот эффект взаимодействия струи с жидкостью описывается в терминах трех режимов: (1) вдавливание, (2) брызговивание, (3) проникновение.
Количество железных капель, разбрызгиваемых в газ и шлак, влияет на металлический выход, износ огнеупоров и ход декарбуризации. Существует влияние свойств газа и жидкости на глубину впадины ванны, а критическая глубина отмечает начало брызговивания. Брызговивание увеличивается до определенного импульса струи, после чего уменьшается. Направление брызг зависит от угла сопла ланцы, высоты ланцы, профиля полости струи (оцененного по глубине и диаметру) и перекрытия O₂-струй.
Много экспериментов проводилось для модификации кончиков ланц для контроля брызговивания или плюения в конвертере ОКК. Важность правильного проектирования диаметров сопл и углов наклона необходима для оптимального распределения давления O₂-струи. Различные исследования показали, что верхний пург с нижним перемешиванием ванны конвертера дает превосходные результаты по сравнению с только верхним пургом в конвертере ОКК по отношению к брызговиванию и плюению.
Применялись различные методы нижнего пурга для перемешивания. Керамическая пробка со встроенными множественными мелкими трубками или множественными щелями используется в нижних туерах. Перемешивание выполняется специальными огнеупорными продувочными элементами или через мелкие незащищенные туеры, расположенные в дне конвертера.
Процесс нижнего пурга эффективно повышает высоту ванны и показывает другие профили износа огнеупоров по сравнению с профилями, полученными в верхнепурговом конвертере ОКК. Износ туер и окружающих зон часто тяжел в этом типе процесса и требует использования эрозионностойких высокоплотных материалов для сопротивления турбулентному течению расплавленной стали.
Комбинированный процесс пурга использует дорогие газы (O₂, Ar, N₂), и точное измерение и суммирование этих газов способствует экономичной эксплуатации и строгому качественному контролю за счет использования этих значений в формировании ежедневных отчетов для управленческого контроля. Для перемешивания ванны конвертера Ar или N₂ газ впрыскивается через ряд продувочных пробочных кирпичей в дне конвертера. Общий расход и тип газа для каждого последовательного шага заранее определены из загруженного меню для текущего пурга. Общий расход равномерно распределяется на ряд контроллеров, по одному на каждую продувочную пробку для поддержания равномерного распределения, и становится удаленной уставкой контроллера. Измеренный расход массо-компенсируется по температуре и давлению для каждой продувочной пробки и типа газа и вводится в модуль управления. 4–20 мА выход управления модулирует положение регулирующего клапана.
Если продувочная пробка покрыта тяжелым шлаком, давление вниз по течению увеличивается. Если оно превышает предустановленный предел, управление переключается с расходного на давленческое, и регулирующий клапан начинает отвечать другому алгоритму управления. При снижении давления (менее значения гистерезиса) управление возвращается к расходному. Переключение между режимами управления должно быть автоматическим, так как неактивный контур отслеживает выход активного контура.
Для оптимизации расхода газа и диапазона расходного управления устанавливается дополнительный входной давленческий контроль. Комбинация давленческого контроля в питающей линии и индивидуального расходного контроля в продувочных линиях поддерживает постоянные расходы отдельных перемешивателей, избегая закупорки пористых пробок вязким шлаком. Подходящая инструментация обеспечивает оператора индикацией состояния пористых пробок. Процессная надежность очень важна. Философия безопасной работы обычно обеспечивается для питающих линий (переключение газа при низком входном давлении) и индивидуальных потоков (аварийное открытие при отказе среды и питания). Схематическое представление комбинированного процесса пурга показано на Рис. 4.
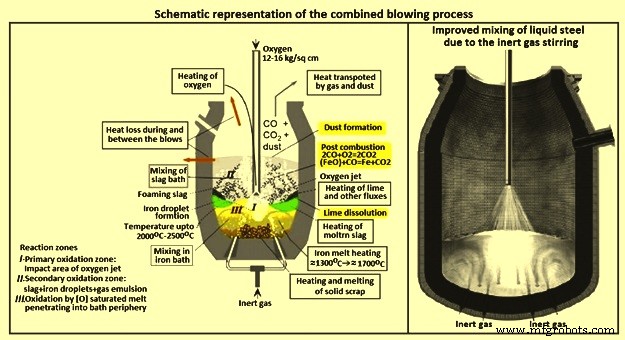
Рис. 4 Схематическое представление комбинированного процесса пурга
Система нижнего перемешивания конвертера управляется через ПЛК (программируемый логический контроллер), установленный либо как автономный блок с индивидуальной станцией HMI (человеко-машинный интерфейс), либо предусмотренный для интеграции в новые или существующие сети. Эксплуатация требует гибкости. В зависимости от выбранной марки стали, программное обеспечение следует продувочным паттернам (таблицам уставок параметров) для расходов Ar и N₂ в течение всей плавки как функции общего количества продуваемого O₂. Изменения уставок и контрольные действия происходят в автоматическом режиме без участия оператора, на основе полевых сигналов.
Во время выпуска, дешлакирования и зарядки должны обеспечиваться предустановленные расходы для снижения износа огнеупоров и высокого срока службы пористых пробок. Конструкция продувочных пробочных кирпичей должна обеспечивать долгий срок службы за счет низкой скорости эрозии, продвинутой устойчивости к отслаиванию и гибкой длины кирпича.
Позиционирование продувочных пробочных кирпичей относительно O₂-струй очень важно для эффективности системы нижнего перемешивания. Для оптимизации расположения продувочных пробочных кирпичей учитываются: (1) влияние O₂-струй при различных процессных условиях (конструкция кончика ланцы, вариабельность высоты ланцы и т.д.), (2) соотношение высоты расплава к диаметру конвертера, (3) влияние на износ огнеупоров. Обычно используется последнее моделирование CFD (вычислительная гидродинамика) для оптимизации расположения продувочных пробочных кирпичей с учетом сложных условий в конвертере ОКК.
Последнее развитие в области — запатентованная технология чередующегося перемешивания. В практике чередующегося перемешивания группы перемешивающих элементов управляются с чередующимися высокими и низкими расходами перемешивающего газа. Статистическая оценка процессных результатов за несколько кампаний после внедрения этой технологии в ОКК-цех показала потенциал снижения затрат на Ar на 30% без негативного влияния на металлургические результаты.
Металлургические эффекты комбинированного пурга
Продувочные паттерны, особенно количество пробок, расходы и тип/качество продувочных газов, оказывают замечательное влияние на металлургию ОКК. Эти параметры должны быть строго скоординированы, иначе процесс может выйти за пределы контроля и запланированные металлургические результаты не будут достигнуты. Ниже приведены металлургические эффекты комбинированного пурга.
Углерод/Кислород
В результате нижней продувки кинетика декарбуризации улучшается, достигаются более низкие уровни углерода (C) в конце пурга без перекисления ванны стали. Индикатор эффективной продувочной эффективности — произведение [C] × [O], которое по сравнению с верхнепурговым конвертером значительно ниже и в среднем составляет 0,002–0,0025%. Из-за очистного процесса в ванне жидкой стали существуют неравновесные условия, а также между шлаком и ванной жидкой стали.
При соответствующей продувочной программе реакции можно приблизить к равновесию в конце пурга, тем самым усиливая эффект декарбуризации. Длительность послепургового перемешивания усиливает этот эффект дополнительно. Для достижения наименьших уровней C содержание углерода в огнеупорной облицовке также является значительным параметром.
В сравнении с верхнепурговым конвертером растворенное [O] при равных уровнях [C] при выпуске ниже, что минимизирует расход деоксидизатора в ковше. Также существует возможность отказа от дорогой RH (Rurhstahl Heraeus) вакуумной обработки из-за наименьших очищенных уровней при выпуске.
Выход железа
Нижняя продувка, состав чугуна ([Si]), шлаковая практика и пурговые программы влияют на уровень FeO в шлаке и, следовательно, на химический реакционный потенциал между шлаком и облицовкой и эффект послепургового перемешивания. ОКК с системой нижней продувки характеризуется более низким содержанием железа в шлаке и меньшими объемами шлака по сравнению с верхнепурговым конвертером ОКК. Также уровень FeO в шлаке при выпуске зависит от растворенного C в стальной ванне.
Марганец (Mn)
Выход Mn при равных уровнях C при выпуске выше, чем в обычном верхнепурговом процессе ОКК. В этом соединении меньше Fe-Mn нужно для легирования в вторичной металлургии в зависимости от марок стали. Таким образом, регулировка уровней Mn лучше контролируется.
Фосфор (P)
Нижняя продувка характеризуется лучшей способностью загрузки P₂O₅ в шлак и более быстрым растворением известка. Согласно брызжущим каплям жидкого железа в процессе очистки в конвертере ОКК, особенно в фазе жесткого пурга, температура образующегося шлака выше температуры расплава. Это приводит к более слабым условиям для дефосфоризации. Через продувку температура шлака значительно снижается благодаря отличной агитации ванны и лучшему температурному выравниванию между шлаком и стальной ванной.
Влияние послепургового перемешивания
Главная цель послепургового перемешивания — с одной стороны, достижение наименьших уровней C и P при выпуске, а с другой — быстрое и точное регулирование температуры выпуска (охлаждающий эффект). Время и интенсивность продувки — два решающих параметра для достижения определенных уровней элементов. Послепурговое перемешивание значительно усиливает эффект декарбуризации, приводя растворенные C и O₂ в стальной ванне ближе к равновесию. Послепурговое перемешивание вызывает охлаждение ванны жидкой стали, усиленное дополнительной зарядкой шлака ОКК. Это означает усиление распределения P в факторе три и снижение уровня P при выпуске до 0,005%.
Влияние расположения и количества продувочных пробок
Продувочная система влияет на равновесные условия в стальной ванне в процессе очистки и, следовательно, на металлургические результаты. Нижняя продувка позволяет приблизиться или скорее достичь равновесия в конце пурга. Эффект декарбуризации и дефосфоризации значительно улучшается. Для эффективности продувки установлен параметр Rp. Rp описывает отношение фактического условия к условию равновесия. Если равновесие достигнуто, параметр Rp равен единице. Увеличение количества пробок означает усиленную агитацию ванны и, следовательно, более высокие значения Rp, ближе к единице. Рис. 5 показывает последствия различных расположений и количества пробок на приближение к равновесию (определенное параметром продувки Rp).
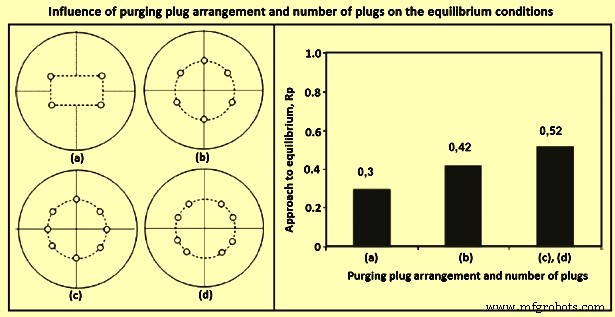
Рис. 5 Влияние расположения и количества продувочных пробок на равновесные условия
Индикатором агитации ванны или перемешивания является относительное время перемешивания. Сокращенное время перемешивания означает улучшенное перемешивание/кинетику ванны и, следовательно, ускорение химических реакций (сокращение путей реакций). Дополнительный параметр для описания ванной кинетики — энергия перемешивания. Энергия перемешивания включает высоту ланцы, геометрию, практику пурга, уровень ванны жидкого металла и для верхнепургового конвертера с системой нижней продувки — продувочные расходы.
Ключ к успешной работе нижней продувочной системы — прежде всего продувочный паттерн, количество пробок, скорости износа и доступность каждой пробки. Расположение продувочных пробок почти несущественно и является лишь элементом конструкции.
Влияние интенсивности продувки
Уровень интенсивности продувки играет решающую роль для достижения наименьших произведений [C] × [O] и железных потерь в стальной ванне. Минимальный уровень продувки приводит к значительному снижению произведения [C] × [O], особенно ниже заданного расхода 0,06 Н м³/т·мин.
Эксплуатационные преимущества
Процесс верхнего пурга с системой нижней продувки также отражается в менее турбулентном очищении и, следовательно, сниженном переливе с последствием более высоких выходов. Кроме того, общий расход O₂ примерно на 2%, а температура выпуска в среднем на 10 °C ниже по сравнению с обычным процессом ОКК. Это результат лучшей агитации ванны и однородных условий стальной ванны. Заряжаемое количество известка снижено примерно на 10–15% по сравнению с верхнепурговым конвертером.
Идеальная точка переключения с N₂ на Ar
Уровни N₂ при выпуске гибко регулируются в процессе очистки путем смещения точки переключения с N₂ на Ar и конкретных продувочных расходов. Нормальная практика — более низкие расходы N₂ в начале очистки и значительное увеличение интенсивности продувки Ar после переключения. Поэтому для достижения наименьших произведений [C] × [O] адекватна интенсивная продувка на последней трети периода очистки.
Обычно до 25% процесса очистки тип газа и интенсивность продувки не влияют на уровень N₂ в стальной ванне. Продувка Ar на этой фазе очистки нецелесообразна с точки зрения затрат и бессмысленна. Ar дороже N₂. Для достижения наименьших уровней N₂ необходимо переключиться с N₂ на Ar между 25% и 50% времени пурга. Задержанное переключение, особенно после 50% очистки, вызывает очень высокие уровни N₂ при выпуске.
Введение нижнего пурга значительно увеличивает брызговивание, особенно в нижней части конвертера. Одновременно это снижает металлические потери и нагар конуса. Успех комбинированного процесса пурга зависит от эффективности устройств нижнего перемешивания. Эти устройства должны быть надежными, вызывать эффективное перемешивание, иметь разумный срок службы и не закупоряться во время работы конвертера.
Шлаковое брызговивание и комбинированный пург
Шлаковое брызговивание — проверенная техника для увеличения срока кампаний ОКК до очень высоких уровней. После выпуска шлак в конвертере брызгуется N₂ на разные участки облицовки в течение 2–5 минут. Существуют также практики шлакового покрытия и шлаковой промывки. Эта практика удерживает небольшое количество жидкого шлака в конвертере после выпуска. Шлак обогащается доломитом или сырой доломитом. Затем конвертер качается несколько раз, чтобы покрыть дно и соседние участки тонким слоем шлака. Горячее заплатание и гуннирование — другие меры для повышения срока службы огнеупорной облицовки конвертера.
Шлаковое брызговивание работает лучше всего с кремообразным и липким шлаком. Но липкий шлак вызывает нагар дна конвертера слоями шлака, препятствующими свободной эволюции газовой струи от туер/пробок или полностью блокирующими их. Это обычно не неисправность самой системы нижнего перемешивания, но приводит к значительному ухудшению металлургических результатов из-за неблагоприятного распределения газа.
Со шлаковым слоем, покрывающим элементы нижнего перемешивания, эффективное нижнее перемешивание невозможно, так как газ не может быть впрыснут направленной струей. Он скорее просачивается между облицовкой и шлаковым слоем, пока не найдет трещину для выхода. В этом случае важный эффект перемешивания больше не может быть полностью реализован. При экстремально толстых слоях шлака газ может даже ползти по бочке к верхнему конусу или устью, не показывая никакого эффекта перемешивания и никакого металлургического эффекта. Этот феномен показан на Рис. 6. Он проверен с использованием природного газа, идентифицируемого пламенем. Обнаружено, что природный газ выходил в описанных областях. Левая часть Рис. 6 показывает ситуацию шлакового слоя, просто покрывающего дно. Правая часть — ситуацию со шлаковым слоем, покрывающим дно, нижний гнут и бочку, как создается при интенсивном шлаковом брызговивании.
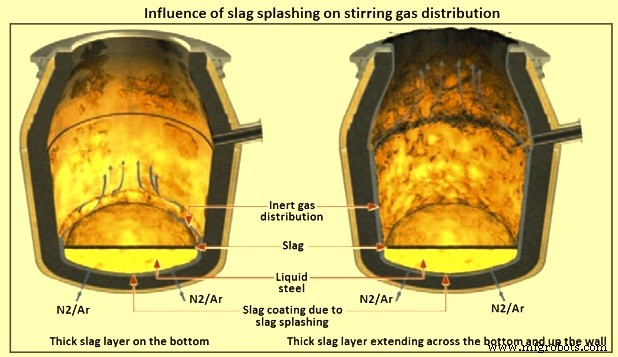
Рис. 6 Влияние шлакового брызговивания на распределение продувочного газа
Видно, что в экстремальных случаях инертные газы не имеют контакта ни с расплавом, ни со шлаком вообще. Поэтому необходимо регулярно контролировать толщину дна и начинать ранние контрмеры для поддержания функции системы нижнего перемешивания.
Преимущества комбинированного пурга
Фундаментальные причины внедрения системы нижней продувки — с одной стороны, улучшение металлургических результатов, а с другой — гарантия высококачественного экономичного O₂-сталелитья при наименьших затратах. Наиболее важные преимущества комбинированно-пургового конвертера над верхнепурговым в конвертере ОКК: (1) ускорение пургового цикла, сокращение времени от выпуска к выпуску; (2) более короткое и быстрое формирование шлака и улучшенное взаимодействие шлак-стальная ванна (лучшие условия плавки загрузки шрота/флюса, более высокое соотношение шрот/чугун); (3) снижение повторных пург и повышение попадания в состав и температуру; (4) улучшенная гомогенизация/агитация стальной ванны и распределение температуры; (5) повышенная точность достижения заданного состава; (6) улучшенное процессное управление (более высокая точность температуры выпуска и уровней элементов); (7) улучшенные выходы стали и флюсов (меньший объем шлака и меньшие потери железа в шлак и плавильную пыль); (8) меньше брызговивания, плюения и переливов; (9) более низкие (FeO), [P] и оксидление [Mn], следовательно, меньший расход O₂; (10) более низкий оксид железа в шлаке; (11) улучшенная эффективность пурга за счет сильно интенсифицированного перемешивания расплава; (12) более низкое конечное содержание O₂ в стали, поэтому нужно меньше деоксидизаторов (ферросплавов и алюминия); (13) улучшенное качество стали, так как инертный пург в конце процесса снижает концентрацию газов в металле; (14) увеличение срока службы огнеупорной облицовки за счет избегания перегретого FeO-богатого шлака.
Недостатки комбинированного пурга: (1) оборудование конвертера для комбинированного процесса сложнее, что увеличивает стоимость цеха, но это более чем компенсируется перечисленными преимуществами; (2) высокая стоимость Ar, которую во многих случаях пытаются хотя бы частично заменить N₂; (3) доступность нижних продувочных сопел или кирпичей часто менее 100% из-за более тяжелого износа кирпичей по сравнению с другой облицовкой конвертера.
Производственный процесс
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- HIsmelt: передовое прямое плавление для производства жидкого железа
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
- Передовые криогенные технологии разделения воздуха: эффективное извлечение азота и кислорода
- Продвинутые системы управления процессами для промышленной эффективности
- Точное литье пластиков под давлением: эффективное производство долговечных компонентов
- ЧПУ-нарезание резьбы: точное нарезание резьбы для качественных сборок
- Комплексный обзор методов сталеплавиления
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение