



Колючая проволока: история, конструкция и современное применение
Основы
Колючая проволока — ограждающий материал из металлического троса с регулярно расположенными острыми выступами. Трос обычно состоит из двух проводов, скрученных друг с другом для прочности и возможности расширения/сужения при температурных колебаниях без разрыва. Острые точки — шипы — представляют короткие куски проволоки, скрученные вокруг одного или обоих проводов троса.
Ограждения разного рода используются с зарождения земледелия 10 000 лет назад. Строили из дерева, земли, камня, живых растений (живые изгороди в Европе, кактусы в Латинской Америке). Металл для ограждений не использовали до появления стальной проволоки в XIX веке.
Короткие куски проволоки делали минимум 5000 лет назад ковкой ковких металлов вроде золота. К 1000 году длинные длины получали волочением стержней мягких металлов — сплавов свинца и олова — через филиру из более твердого металла, например железа. В современную эпоху до середины XIX века большинство проволоки делали из ковкого железа. К 1870 г. улучшения в сталелитье позволили производить большие объемы стальной проволоки впервые.
Стальная проволока впервые применили для ограждений при освоении Дикого Запада в районах с дефицитом древесины. Ранние проволочные заборы состояли из одиночных нитей, легко ломавшихся на морозе или от скитающегося скота. В 1860 г. француз Леонс Южен Грассин-Баледан запатентовал использование скрученных полос листового металла с выступающими точками как «защиту забора». Похожий метод запатентовал в США в 1867 г. Алфонсо Дабб. Того же года Лусьен Смит и Уильям Хант получили патенты на однинчную проволоку с шипами. В 1868 Майкл Келли изобрел первую двухниточную колючую проволоку, но первой коммерчески успешной стала патентуемая в 1874 г. Джозефом Фарвелл Глидденом из ДеКальба (Иллинойс). Того же года патенты подали Якоб Хаш и Леонард Эллууд, тоже из ДеКальба. После двадцати лет судебных битв Верховный суд США решил в пользу Глиддена, его часто считают «изобретателем» колючей проволоки.
Использование колючей проволоки взвилось в 1870–1880-х с трагичными последствиями. В суровые зимы 1885–1886 и 1886–1887 тысячи голов скота замерзли, не пробив «дрейфовые заборы» из колючей проволоки, удерживавшие их от ухода слишком далеко на юг. Конфликты между ранчовладельцами, желавшими незагороженных пастбищ, и фермерами, нуждавшимися в огороженных полях, переросли в срезку заборов, захват земли и кровавые рэндж-войны. Конфликт утих, когда стало ясно: колючая проволока необходима при росте числа людей и скота.
Колючую проволоку адаптировали для военного использования в Бурской войне и применяли в огромных объемах в Первой мировой. Хотя часто используют для безопасности, сельское хозяйство всё еще составляет 90 % потребления. Многие коллекционируют антикварную колючую проволоку, редкие экземпляры продаются за сотни долларов. Сотни коллекционеров собираются на ежегодном Фестивале колючей проволоки в Ла-Кроссе (Канзас), где находится Музей колючей проволоки.
Сырье
Колючая проволока обычно из стали — сплава железа с малой долей углерода. Сырье для стали: железная руда, кокс (углеродистое вещество от пиролиза угля) и известняк. Для защиты от коррозии стальную проволоку обычно цинкуют. Иногда покрывают алюминием, редко — сама проволока из алюминия.
Процесс производства
Плавка стальных слитков
- 1 Железная руда, кокс, известняк нагревают в доменной печи горячим прессованным воздухом. Кокс дает тепло (плавление руды) и CO (реагирует с оксидами железа, высвобождая железо). Известняк связывает примеси (сера) в шлак, который удаляют. Продукт доменной печи — чугун: ≥90 % Fe, 3–5 % C, примеси.
- 2 Для превращения чугуна в сталь удаляют примеси и большинство углерода. (Железо без углерода слабее стали, с избытком C — хрупкое.) Методов очистки много, самый частый — базовый кислородный (BOS). Кислород под давлением дуют в расплавленный чугун. Углерод уходит как CO, примеси — в шлак. Оставшийся расплав лиют в чураки, остывают в слитки весом тысячи фунтов.
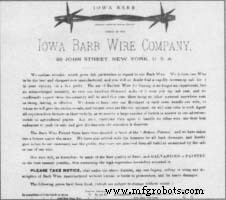 Рекламный листовка ~1800 г. сообщает, что за прошлый год установлено 100 000 миль колючей проволоки, (из собраний Музея Генри Форда и Гринфилд Виледж.)
Казалось бы простое изобретение, колючая проволока имеет интересную историю. До её появления ранние американские фермеры опирались на европейские традиции для создания адекватных ограждений. Пробовали общие поля без ограждений, заборы «д&ад» из камня или бревен, «живые» заборы из живых изгородей, или простые проволочные заборы. В итоге их заменила колючая проволока — доступная, относительно простая в установке и обслуживании, не монополизирующая дефицитные локальные ресурсы вроде древесины, и высокая эффективность в контроле скота.
Колючая проволока стала непосредственной причиной и центральным оружием в известных «вражьих войнах» между скотоводами и фермерами. Также была центром споров, когда изобретатели и производители боролися за патенты и лицензии, в итоге создав Союз производителей колючей проволоки для установки цен. Фермеры обвиняли производителей в картелях и монополии, и объединялись против них.
Заводы колючей проволоки принесли промышленность в сельскую Америку. ДеКальб, Иллинойс, был сонным фермерским хутором в 60 милях к западу от Чикаго до того, как местные изобретатели-предприниматели вроде Джозефа Глиддена и Якоба Хаша в 1870-х глубоко вовлечились в производство. Заводы с новыми промышленными рабочими местами изменили экономическую базу и демографию города, расширение ж/д сблизило с Чикаго. Открытие нормальной школы и учительского колледжа в 1890-х подтвердило трансформацию, и ДеКальб, также известный как «Barb City» , начал XX век виртуальным передовым постом большой метрополии.
Уильям С. Претцер
Плавка блюмов
- 3 Блюм — стальной брусок квадратного сечения, габариты обычно <6 дюймов (15 см) × 6 дюймов (15 см). (Если больше — это блум; если сечение прямоугольное — слэб.) Слиток нагревают до ~2192 °F (1200 °C), затем валяют между канавчатыми валами до нужного размера. Гигантские ножницы режут блюм на длину; остывает. Также можно формировать блюмы напрямую из расплава — литье через водяноохлажденную медную форму, затем опрыскивание водой для застывания.
Проволоковождение
- 4 Стальной блюм снова нагревают и валяют в круглый стержень 0,2 дюйма (5,6 мм) — пролонг. Пролонг навивают в катушку до 3969 фунтов (1800 кг), отгружают на проволокозавод.
- 5 Нагар — оксидный налет на стали при нагреве — нужно удалить. Замачивание в горячей разбавленной кислоте (серная 180 °F /82 °C или соляная 140 °F /60 °C) с промывкой — декапирование. Можно также согнуть стержень взад-вперед между колесами для сбивания нагара или сбить абразивом — песок, оксид алюминия, чугунную гранулю.
- 6 Чистый стержень покрывают известью, бурой или фосфатом. Покрытие предотвращает ржавление, нейтрализует остатки кислоты, помогает смазке при волочении.
- 7 Один конец заточают в острие. Вставляют в филиру — сверхтвердое вольфрамовое карбидное гнездо в стальном держателе — как нить в иголку. Смазывают маслом/мылом и волочат через филиру, уменьшая диаметр. Это волочение. Серия филир приводит от исходного размера к нужному диаметру проволоки. Для колючей проволоки типово 0,097 дюйма (2,5 мм). Обычно 6–7 филир.
- 8 Волочение закаляет проволоку. Для пластичности её отжигают: нагрев в расплаве соли, свинца или в азотной печи. Все методы предотвращают нагар, защищая сталь от кислорода.
Изготовление колючей проволоки
- 9 Проволоку для колючей обычнооцинковывают (покрывают цинком) для коррозионной защиты. Проволока должна быть идеально чистой и сухой. Сначала очистка в горячей разбавленной соляной кислоте, промывка горячей водой. Затем проход через раствор горячего хлорида цинка или хлорида аммония для предотвращения ржавления при сушке. После сушки — ванна расплавленного цинка. Излишки цинка сбривают, покрытая проволока остывает. (Иногда алюминирование аналогично.) Электролитическоеоцинкование: проволоке дают отрицательный заряд, проходят через раствор сульфата цинка — положительные ионы цинка оседают на проволоке.
- 10 Один автоматизированный станок выполняет все шаги превращенияоцинкованной проволоки в колючую. Две проволоки подают в станок и скручивают в трос. Третья проволока подается сбоку и скручивается вокруг одной или обеих проводов троса. Эта проволока режут под угол с двух сторон — двухзубцевый шип. Две проволоки скручивают и режут вместе для четырехзубцевых шипов. Колючая проволока тянут на заданный шаг (обычно 4 или 5 дюймов / 10 или 13 см), процесс повторяется для равномерного распределения шипов. Навивают на бобинах, режут на длины 1319 футов (402 м). Бобины погружают на грузовики и отгружают заказчику.
Контроль качества
Стандарты колючей проволоки установлены Американским обществом испытаний и материалов (ASTM). Производители используют описанные тесты для гарантии качества покупателям.
Одна бобина из 50 отбирают для тестов и осмотра. Сначала измеряют размеры. Диаметр тросовых проводов и шипов не должен варьировать более 0,5 дюйма (0,13 мм). Шипы должны выступать минимум 0,37 дюйма (9,5 мм) от центра троса. ≥93,5 % промежутков между шипами в пределах 0,74 дюйма (19 мм) от заданного. (100 % точность невозможна из-за микродисплеacements при манипуляциях.) 25-футовый (7,6 м) образец должен содержать ≥69 шипов при шаге 4 дюйма (10 см) и ≥55 — при 5 дюймах (13 см). Длина проволоки на бобине ≥1319 футов (402 м).
Прочностной тест на 4-футовом (1,2 м) образце: растяжение измеренной силой до разрыва. Должен выдерживать ≥4230 Ньютонов.
Дляоцинкованной проволоки еще один 4-футовый образец тестируют на цинковое покрытие. Взвешивают, удаляют цинк соляной кислотой, повторно взвешивают — разница дает массу цинка. Аналогично для шипов. Минимальный вес зависит от диаметра тросовых проводов. Для самого частого (0,097 дюйма / 2,5 мм) каждый тросовый провод и каждый шип должен иметь ≥3,2 унции (90 г) цинка на кв.м (11 кв.фут) для класса 1 или ≥8,6 унции (245 г) для класса 3. Стандартный класс — класс 1 или 3 на тросе и класс 1 на шипах. Класс Chain Link Fence — класс 3 и на тросе, и на шипах.
Будущее
Хотя классический забор из колючей проволоки всё еще распространен на фермах, его постепенно заменяют более продвинутыми продуктами: плетеные заборы (как куриная сетка, с перекрестными горизонтальными и вертикальными проволоками) и электрические заборы. Для военной и охранной безопасности колючая проволока может устареть с недавним развитием колючей ленты — плоской тонкой металлической полоски с вырезанными кластерами острых точек. Возможно, однажды колючая проволока останется только в музеях и частных коллекциях.
Производственный процесс
- Понимание допуска тока проводника: как размер провода, изоляция и стандарты определяют токовую нагрузку
- Искусство и ремесло тиар: история, материалы и современный дизайн
- Набор MOSMusic: MOSFET, Arduino и управление светом по музыке
- Премиальный станок для производства шестиугольной плетеной сетки для сельского хозяйства и птицеводства
- Мастерство проводниковой резки: всеобъемлющее руководство по Wire EDM
- ЧПУ проволочная резка: определение, процесс и применения
- Проволочная электроэрозионная резка: точность и надежность
- Лучшие станки с проволочной ЭРО: решения точной резки из Тайваня
- Понимание ЭДМ-производства: точность и сила в удалении материала
- Автомобильная проводка: ключевые концепции для надежной работы