



Ремесло классической бейсбольной биты: от дерева к легенде
Основы
Когда бейсбол только зародился, игроки били мяч палками. К формализации спорта каждый либо сам стручковал биту, либо покупал у местного токаря. Спецификация лиги 1863 г. была широкой: любое дерево, бита должна быть круглой, не толще 2,5 дюйма (6,5 см) в самой широкой точке, длины не ограничивали. Ранние биты весили 48–50 унций (1361–1417 г), средний обхват рукояти 4,5 дюйма (11,4 см). Тяжелый вес делал хоумы редкими. К 1960-м Хэнк Аарон перешел на более короткие легкие биты, отправляя мячи в центр-филд. Бита Аарона — 35 дюймов (89 см), 33 унции (979 г).
Сегодня правила: макс. длина 42 дюйма (107 см), диаметр 2,75 дюйма (7 см). Веса нет лимита, но бита должна быть цельным деревом — никаких металлов, пробки, усиления. За годы звезды пытались получить преимущество усиленными битами. Яркий эпизод: бита Альберта Белл конфисковали в матче 1994 г. на Comiskey Park. Бита пропала из шкафчика судей и анонимно вернулась на след. дне — с пробковой сердцевиной. Белл получил временную дисквалификацию, загадка неразгадана.
Hillerich & Sons, кентуккий токарный цех, pionерировал серийное производство бит. По легенде, в 1884 Джон «Бад» Хиллерич видел, как игрок Louisville Eclipse Пит «Олд Гладиатор» Браунинг сломал биту. Бад изготовил новую из белого ясеня. На след. дне Браунинг дал 3 хита из 3 заходов. Успех убедил отца добавить биты в семейный бизнес, первая модель — «Louisville Slugger». Компания стала Hillerich & Bradsby в 1911 г., когда спортивный магнат Фрэнк Брадсби присоединился.
Игроки всегда были придирчивы к битам. Фрэнк Фриш, 5-кратный чемпион Мировой серии, висел биты как колбасы в амбаре в межсезонье. Легенда Бостон Ред Сокс Тед Уильямс мачил биты спиртом для охлаждения во время серий и искал дерево с узкими годовыми кольцами. Бейб Рут предпочитал бочковатые стволы. Эти анекдоты иллюстрируют личные ритуалы, подчеркивающие ремесленницу спорт.
 Традиционные ясени 40–50 лет ценятся за прочность, эластичность и легкость.
Сырье
Ясени из Пенсильвании и штата Нью-Йорк снабжают большинство бит. Идеальные деревья растут в укрытых группах, вытягиваясь к солнцу прямо вверх. Через 40–50 лет ствол достигает 14–16 дюймов (36–41 см) диаметром, давая ~60 бит на дерево. Лесники помечают подходящие чурки краской; рубаки сбрасывают бензопилами, верхушки оставляют в лесу. Чурки пилят на 10–16 футов (3–5 м), инспектируют на сучки и волокнистость, режут на 40-дюймовые (101 см) чурки. Только ~50 % заготовок проходит битовый стандарт.
Процесс производства
Превращение чурок в заготовки (билеты)
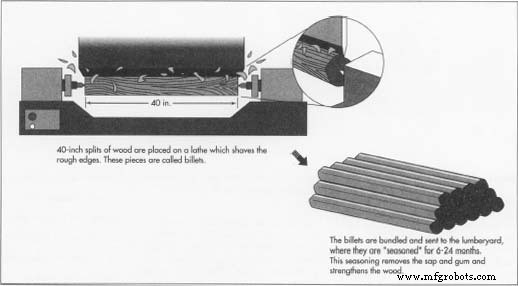
- 1 Рабочий на станке с ЧПУ снимает неровности с чурки при вращении. Полученные билеты проверяют на прямоту волокон, связывают в шестигранные пачки, красят защитным составом против расслоения. Пачки везут на лесную базу производителя бит.
Сушка (сезонирование) заготовок
- 2 Прибывающие «сырые» билеты содержат сок и смолу. Складывают на площадке и сушат на воздухе 6 месяцев – 2 года, процесс называется сезонированием, укрепляет древесину.
 Мастера-токары — высококвалифицированные ремесленники, формирующие итоговый продукт. При заказе мастер выбирает билет со склада и создает реплику запрошенной модели.
Формовка и шлифовка заготовок
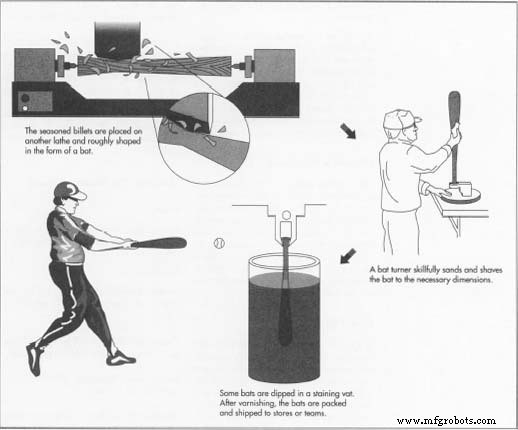
- 3 После сушки билеты взвешивают, инспектируют. Каждый на автоматическом токарном станке формируют в грубую форму биты с суженной шеей. Биту шлифуют, повторно инспектируют, сортируют по весу.
Подгонка под модель
- 4 Производитель ведет каталог каждой модели, обычно по имени заказчика-игрока. Заказ: шесть моделей Джонни Бенч, десять Хэнка Аарона, четыре Микки Мантл. Мастер выбирает билет под вес и длину, ставит на станок, использует эталонную биту-образец. Штангенциркуль и весы измеряют каждые 1–2 дюйма (2,54–5 см) до точного совпадения с прототипом.
Брендирование, тонировка и лакировка
- 5 На биту наносят товарный знак и автограф игрока, позиционированные на четверть оборота от «сладкой точки». При запросе биту окунают в красящую ванну. Все биты лакируют, упаковывают в коробки и отправляют игроку или команде.
Контроль качества
Конструктивная целостность проверяют повторными ударными тестами. Некоторые заводы используют пневматические пушки, запускающие бейсболы в точные точки биты; высокоскоростные камеры фиксируют удар, акселерометры записывают скорость. Другие — роботизированные руки, бьющие биту с увеличенных гольф-ти. Инспекторы анализируют частоту изгиба и полет мяча для консистентности.
Будущее
Несмотря на уверенность в достаточности запасов ясеня, композитные и алюминиевые биты развиваются. Типичная композитная бита — пенообразное пластиковое ядро, обмотанное смолопропитанными синтетическими волокнами. Недавние инновации — «ланоксид», керамико-усиленный материал. Сторонники утверждают: недеревянные биты не ломаются и драматически повышают бэттинг-авердж. Однако любителям и колледжам разрешены композиты и алюминий, а MLB требует все-деревянные. Глубокая традиция делает массовый переход маловероятным — это изменило бы исторические рекорды.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Ремесленство и стандарты официального бейсбольного мяча MLB
- Не только бейсболки: правильная защита головы для рабочих, где каски не обязательны