



История, производство и будущее игрушечных шариков
Основы
Шар — герметичная оболочка из легкого материала, которую можно надуть воздухом или газом. Игровые шары бывают разнообразных форм, размеров и цветов, радуя детей и взрослых на праздниках и мероприятиях.
Технология шаров уходит корнями во Францию конца XVIII века. Два бумажника, Жак и Жозеф Монгольфьеры, открыли, что бумажные мешки с горячим воздухом поднимаются, что привело к первой публичной демонстрации аэростата в июне 1783 г. 35-футовый (11 м) тканевый шар с бумажной подкладкой стал дебютом, затем в 1783 г. Жак Шарль запустил водородный шелковый шар, покрытый каучуковым лаком. Ранние достижения взволновали общество и заложили основу для будущих научных, спортивных и военных применений.
Резиновый игровой шар, знакомый нам сегодня, отличается тем, что сделан полностью из резины. Возможность такого производства возникла постепенно, начиная с открытия первой в мире резиновой фабрики под Парижем в 1803 г.
Натуральный латекс — суспензия резиновых частиц в воде — коагулирует на воздухе, при нагреве или под действием химикатов, образуя эластичный твердый материал. вулканизация, химическими добавками или термической обработкой, повышает прочность, эластичность и температурную стойкость.
Резину использовали доколумбианские южноамериканские культуры, покрывая земляные формы латексом. В 1830 г. английский изобретатель Томас Хэнкок запатентовал процесс литья или окунания латекса в формы, предвосхитив современные окунные изделия — перчатки, презервативы.
В 1921 г. разработали технику замедления коагуляции латекса, позволившую глобальный транспорт сырого латекса в жидкой форме и запустив новые производственные методы. К началу 1920-х несколько британских патентов легализовали окунание жидкого латекса. Первый современный латексный шар появился в 1931 г., когда Нил Тиллотсон создал «Tilly Cat» — шары в форме кошачьей головы с напечатанными усами — продал на параде в Массачусетсе и основал компанию, выпускающую шары до сих пор.
Хотя синтетическая резина существует, натуральный латекс остается предпочтительным за превосходную эластичность — растяжение в 7–8 раз от исходной длины с возвратом в форму — недостижимое для синтетических аналогов.
Сырье
Натуральный латекс — белесо-желтоватое непрозрачное липовидное líquido, получают из дерева гевея, основные плантации в Малайзии и Африке. Сбор: наносят надрезы на кору, собирают сок в ведра, фильтруют от мусора, смешивают с щелочью для предотвращения коагуляции перед отправкой на переработку.
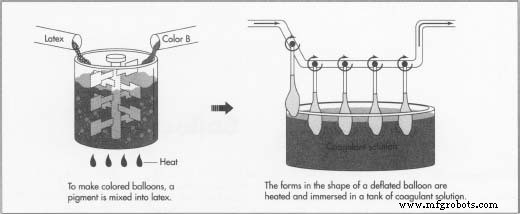
Перед использованием латекс смешивают с добавками для заданной вязкости, скорости сушки, долговечности. Антидеградаторы замедляют окисление, пигменты — оксиды металлов или органические красители — дают цвет.
Процесс производства
Производство шаров фундаментально строится на окунании формы — в виде сдутого шара — в жидкий латекс.
Ранние формы — разовые картонные и деревянные сборки; современные — многоразовые, обычно нержавейка, алюминий или фарфор, полированные для гладкости. Множество форм монтируют вверх дном на рельсах, движущихся механически по производственной линии.
Эффективность достигается высокоавтоматизированным непрерывным циклом, производящим партии идентичного цвета и размера для минимизации ручного труда, который остается на настройку, упаковку и редкое обслуживание.
Подготовка латекса
- 1. Цвет добавляют смешиванием пигмента в латекс на месте или закупают предпигментированный латекс.
- 2. Латекс разливают в термостатируемые баки с мешалками для однородности.
Окунание форм
- 3. Формы нагревают и кратко окунают в коагулянт (вода, кальциевая соль, мыло, тальк). Соль запускает геляцию; мыло способствует равномерной пленке; тальк облегчает последующее снятие.
- 4. Нагретные формы окунают в окрашенный латекс. Тайминг критичен: краткое погружение дает тонкий слой; длительное — утолщает пленку. Контролируемые скорости предотвращают пузыри и обеспечивают равномерность.
Формирование кольца
- 5. Край шара у горлышка формируют качением кромок щетками или валиками, создавая характерное кольцо.
Удаление излишков коагулянта
- 6. Формы промывают в выщелачивающем растворе — обычно просто воде — для растворения остаточного коагулянта.
Вулканизация резины
- 7. Латексный слой сушат и вулканизируют. Некоторые используют латекс с предустановленными вулканизаторами, сушат при умеренных температурах. Другие вулканизируют в печах до часа.
Снятие шаров
- 8. Шары снимают механически, часто опрыскиванием воды или воздуха и сбором в корзины/сети.
- 9. Опрыснутые водой шары центрифугируют для удаления влаги.
- 10. Финальная сушка в больших барабанных сушильщиках.
Печать и упаковка
- 11. Шары могут печатать перед упаковкой или упаковывать напрямую. При прямой упаковке конвейер проходит шары мимо счетчика, затем в мешки и герметизацию.
- 12. Печать: каждый шар надувают на приспособлении, наносят узор — логотипы, лица, иные дизайны — вручную, затем направляют на упаковку.
Контроль качества
Производственная среда строго регламентирована. Компьютерная инструментация непрерывно регистрирует и контролирует влажность, температуру окружающей среды, температуру латекса и печей, условия сушки для стабильности.
Точная формула латекса и химикатов гарантирует заданную вязкость и сушку. Баки имеют циркуляцию для предотвращения пленки и осадка.
Побочные продукты / Отходы
Минимизация резиновых отходов экономически критична — высокая стоимость латекса при низкой цене шара. Коагулянт в основном рекуператируют; нерекуперированные отходы регулируются эконормами. Хотя латекс в итоге биоразлагается, послепроизводственные отходы от утилизированных шаров все равно дают мусор.
Проблемы безопасности
Хотя шары приносят радость, они несут риски. Дети могут задохнуться на шаре, а латексные шары, попавшие в водную среду, могут принять за медуз, угрожая морской фауне — китам, черепахам.
Будущее
Конкуренция движет автоматизацию, особенно в печати и упаковке. Новые технологии нацелены на сокращение ручных операций. Металлизированные шары — из полиэстерной пленки Mylar (сэндвич) — набирают популярность. Их плоское происхождение облегчает печать, фольга дает яркие дизайны. Они прочнее и долговечнее резины, но менее универсальны — не скручиваются, не держат жидкости — и дольше разлагаются.
Производственный процесс
- Материалы прокладок: распространенные типы и их применение
- Профессиональные решения из литой резины: кастомные, водонепроницаемые, долговечные детали
- Формовка резиновой прокладкой: точная металлообработка для мягкого формования листового металла
- Что такое вулканизированная резина? Профессиональное руководство
- Шина: от сырья к передовым дизайнам — исчерпывающее руководство
- Литье жидкого силиконового каучука (LSR) — точность и качество для медицинских устройств
- Резиновые ножки для корпусов: обзор и советы по монтажу
- Запчасти грузовых железных дорог 101: полное руководство
- Мастерство шлифования резиновых валков: профессиональное руководство к высокому качеству поверхности
- Исследование передовых материалов жидкого силиконового каучука для превосходной эластичности и оптической…