



Шина: от сырья к передовым дизайнам — исчерпывающее руководство
История
Шина — надежная, гибкая резиновая оболочка, крепящаяся к ободу колеса, обеспечивающая сцепление и амортизацию для движущихся транспортных средств. Современные шины находятся на автомобилях, грузовиках, автобусах, шасси самолета, сельхозтехнике, вилочных погрузчиках, детских колясках, тележках для покупок, инвалидных колясках, велосипедах и мотоциклах.
Большинство шин пневматические — воздух под давлением внутри резины. Исторически пневматические шины использовали камеру, но современные конструкции формируют прямое давление с ободом, устраняя камеру для большей надежности.
Шотландский изобретатель Роберт Томсон впервые создал пневматическую шину с камерой в 1845 году, но редизайн Джона Бойда Данлопа в 1880-хзах привлек внимание велосипедистов и запустил массовое принятие.
<>Натуральный каучук, собираемый с дерева Hevea brasiliensis, остается первичным сырьем, хотя синтетический каучук из нефтяных полимеров также играет ключевую роль. Для достижения необходимой прочности, эластичности и износостойкости каучук химически обрабатывают и нагревают — процесс, известный как вулканизация или отверждение. Чарльз Гудйир случайно открыл эту технику в 1839 году, превращая каучук в долговечный материал.
Сегодня глобальное производство превышает 250 миллионов шин ежегодно. Хотя автоматизация движет многими этапами, квалифицированные рабочие все еще собирают готовый продукт, обеспечивая качество и точность.
Сырье
Натуральный каучук извлекают как молочный латекс с каучукового дерева, затем сковывают кислотами, прессуют в листы, сушат в дымовых сараях, прессуют в баллы и отправляют по всему миру. Синтетический каучук поступает из нефтяных полимеров. Технический углерод — мелкий сажа, производимый ограниченным кислородом сгоранием масла или природного газа — добавляют в массивных количествах — так что ж/д вагоны перевозят его, и большие силосы хранят его на заводах.
Другие химикаты, такие как сера, и различные добавки смешивают для адаптации свойств шины. Например, высокотрение составы используют для гоночных шин, а низкотрение, высокопробеговые — для легковых автомобилей. Пластификаторы держат каучук гибким при формовке, а УФ-стабилизаторы защищают от солнечного света.
Дизайн
Ключевые компоненты пассажирской шины — это протектор (дорожный рисунок), корпус (слоистая резиновая структура) и борты (проволочные пучки, фиксирующие шину на ободе). Современный дизайн сильно опирается на компьютерное моделирование, симулирующее напряжения, износ и сцепление. Инженеры тестируют до двадцати разных резиновых составов внутри одной шины, подбирая оптимальную смесь для каждой зоны — протектора, боковин и корпуса.
Когда результаты симуляции удовлетворительны, производственные и сборочные команды прототипируют шину. Успешные прототипы ведут к полноценному производству.
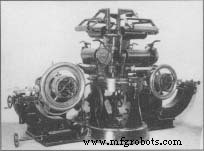 Шинозаготовительный станок, изобретенный У. К. Стэйтом из Goodyear в 1909 году, драматически повысил производительность рабочих.
Производственный процесс
Пассажирская шина строится послоеной укладкой специально сформулированной резины на металлическом барабане в шинозаготовительной машине. Пошаговый обзор:
- 1. Смешивание. Сырье — натуральный или синтетический каучук, технический углерод, сера и другие добавки — смешивают в больших миксерах, вмещающих до 500 кг партий. Компьютер-контролируемые рецепты обеспечивают последовательность.
- 2. Ремиллинг. Смесь повторно нагревают и перемешивают для размягчения каучука и равномерного распределения химикатов. Разные формулировки производят для корпуса, бортов и протектора.
- 3. Календование. Размягченную резину пропускают через календари для формирования толстых листов. Эти листы затем режут на полосы для корпуса, боковин и протектора.
- 4. Формовка бортов. Проволочные пучки навивают, формируют в кольца и покрывают резиной для создания бортов, якорящих шину к ободу.
- 5. Экструзия. Протекторная и боковинная резина экструдируют через филиры для производства требуемых форм, затем режут или календуют в окончательные формы.
- 6. Сборка шины. На шинозаготовительной машине квалифицированный сборщик укладывает корпусные корда вокруг складного барабана, интегрирует борты и крепит боковинные и протекторные секции. Результат — «зеленая шина».
- 7. Вулканизация. Зеленая шина помещают в раковиноподобную форму вокруг гибкого мешка. Пар нагревает шину до 140 °C, заставляя её прижиматься к стальным стенкам и отвердевать резину.
- 8. Инспекция и тестирование. После вулканизации шина охлаждается и проходит строгие проверки на дефекты (пузыри, пустоты, дисбаланс). Тестовые колеса с датчиками измеряют баланс и прямобежность перед отправкой шины на склады.
Корпус, борты и протектор
- Корпус включает до четырех кордов — слоев резинизированной ткани — обеспечивающих структурную целостность.
- Борты состоят из плотно навитых проволочных пучков, фиксирующих шину к ободу.
- Протекторная резина режут на полосы и хранят в больших плоских металлических ящиках, называемых «книгами». Боковинная резина защищают пластиковой пленкой и навивают в рулоны.
Шинозаготовительная машина
- Все компоненты — боковинные полосы, протекторные книги и борты — доставляют на шинозаготовительную машину. Центральный вращающийся барабан удерживает детали, пока сборщик навивает корды, закрепляет борты и крепит экструдированные резиновые слои. Готовая зеленая шина затем снимают для вулканизации.
Вулканизация
- Во время вулканизации зеленая шина помещают над мешком внутри формы. Пар расширяет мешок, формосуя шину против стенок формы и связывая все слои.
- После вулканизации шину инспектируют на структурную целостность, балансируют на тестовых колесах и затем хранят для распределения.
Контроль качества
Контроль качества начинается с поставщиков сырья. Производители партнерятся с проверенными поставщиками, предоставляющими детальные сертификаты. При приходе химики выполняют случайные тесты для подтверждения свойств вроде предельной прочности и плотности.
На протяжении процесса смешивания отборы проб анализируют. Каждый компонент отслеживают через кодовые номера и комплексную компьютерную систему учета.
Новые дизайны проходят деструктивное тестирование: выбранные шины режут для проверки внутренних пустот, проколоустойчивости и пробега под смоделированными условиями. Недеструктивные техники, такие как рентгеновская видеография, быстро раскрывают внутренние дефекты. Выводы информируют корректировки процесса для устранения повторяющихся дефектов.
Отзывы потребителей и дилеров непрерывно коррелируют с производственными данными для непрерывного улучшения.
Будущее
Постоянные достижения в резиновой химии и вычислительном дизайне производят шины, служащие до 80 000 миль и исключительно работающие в экстремальной погоде. Современные протекторные рисунки имеют асимметричные полосы для превосходного сцепления на мокрых или снежных дорогах.
Инженеры также исследуют беспарадные шины, которые не могут спуститься. Один дизайн использует толстый пластиковый брусок, крепящийся к ободу, с резиновым протектором, закрепленным к бруску. Эта конструкция предлагает более низкое сопротивление качению, лучшую топливную экономику и улучшенное управление за счет увеличенной контактной площади.
Производственный процесс
- Формовка резиновой прокладкой: точная металлообработка для мягкого формования листового металла
- Что такое вулканизированная резина? Профессиональное руководство
- Литье жидкого силиконового каучука (LSR) — точность и качество для медицинских устройств
- SIMULIA: Продвинутые решения для инженерии и проектирования шин
- Резиновые ножки для корпусов: обзор и советы по монтажу
- Запчасти грузовых железных дорог 101: полное руководство
- Мастерство шлифования резиновых валков: профессиональное руководство к высокому качеству поверхности
- Шины: полное руководство — определение, устройство, виды, материалы
- Камерные и бескамерные шины: ключевые отличия
- Устранение медленной утечки шины: быстрые и надежные способы