



Премиальная литья жидкого силиконового каучука (LSR) для долговечных, гибких компонентов
Что такое литьё жидкого силиконового каучука (LSR)?
Литьё жидкого силиконового каучука (LSR), также известное как литьё под давлением жидкого силикона (LIM), — это термореактивный процесс смешивания двух компонентов с последующей вулканизацией в форме с использованием платинового катализатора для создания гибких силиконовых деталей. Низкий остаточный сжатый набор и способность выдерживать экстремальные температуры делают LSR-изделия долговечными и идеальными для сложных применений. Эластомер LSR обеспечивает исключительную оптическую прозрачность, долговечность и свободу проектирования, сохраняя отличные механические свойства в широком диапазоне температур (от -50 °C до 250 °C).
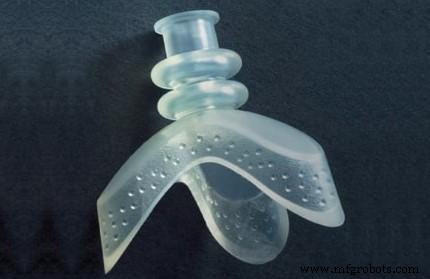
Литьё LSR подходит для изготовления сложных геометрий и позволяет объединять несколько функциональных элементов в одной детали благодаря гибкости проектирования и инструментального оснащения. В плане надежности изделия и совокупной стоимости инструментов LIM даёт значительные преимущества.
В чём отличие LSR от обычного литья под давлением?
Процесс LSR похож на обычное литьё под давлением по способу формирования детали в форме, но отличается методом отверждения.
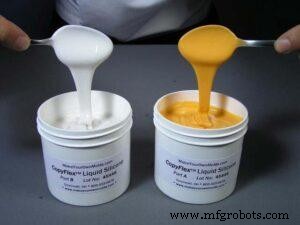
При обычном литье термопласт плавится перед впрыском и отвердевает под давлением. LSR — это двухкомпонентный термореактивный состав, который охлаждается перед впрыском в нагретой форме и окончательно отвердевает в готовой детали. Отвердевший термореактивный LSR не может быть повторно расплавлен и использован снова, в отличие от термопластов. Компоненты А и В смешиваются в соотношении 1:1 для запуска теплоускоренной реакции, превращающей жидкость в твёрдую резину.
Как работает процесс литья LSR?
Как показано на изображении ниже, машина для литья жидкого силикона состоит из пары барабанов-поставщиков (плунжеров), инжектора, дозирующего насоса, статического холодного миксера, форсунки и нагретой формы.
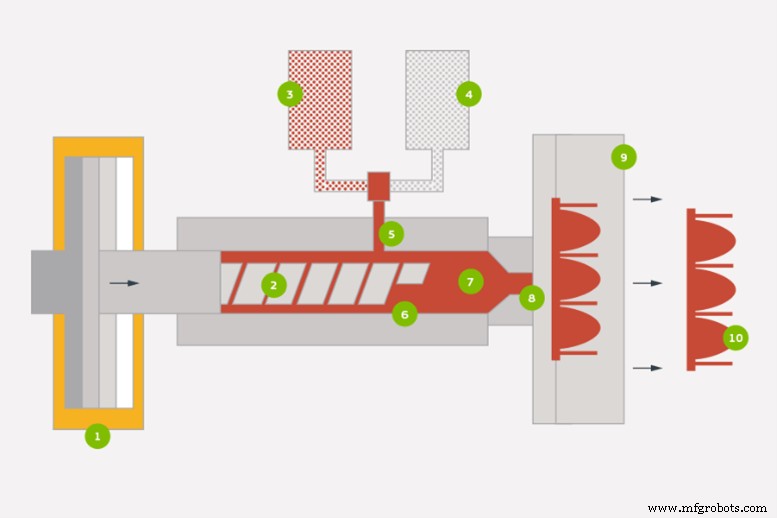
- Сначала база силикона и платиновый катализатор (компоненты А и B) загружаются в систему подачи с помощью барабанов-поставщиков. Они также называются плунжерами и служат основными емкостями для обоих компонентов. Отдельный контейнер предназначен для добавок и пигментов.
- Инжекторы создают давление для подачи жидкого силикона в дозирующие насосы машины. Давление и скорость впрыска регулируются для повышения повторяемости и точности процесса.
- Дозирующий насос (блок) смешивает два жидких компонента — катализатор и базу силикона — обеспечивая постоянное соотношение 1:1 и одновременную подачу.
- Затем база, катализатор, добавки и пигменты подаются в форсунку через холодный статический миксер.
- Из дозирующего блока и миксера готовая смесь проходит через охлаждаемые каналы через форсунку в нагретую формообразующую полость, где происходит вулканизация. Форсунка часто оснащена автоматическим запорным клапаном для предотвращения утечек и переполнения формы.
- Зажим формы удерживает форму в процессе литья и открывает её по завершении цикла.
Применение жидкого силиконового каучука
Жидкий силиконовый каучук крайне универсален и применяется в широком спектре отраслей — от потребительской электроники до экстремальных промышленных условий.
- Оптика — наружная, автомобильная и профессиональная освещение
- Автопром — линзы LED, световоды, оптическое сопряжение, уплотнительные кольца, кнопки, компоненты, прокладки, компоненты проводной арматуры
- Электроника — линзы LED, световоды, защитные чехлы
- Потребительские товары — носовые накладки,イヤホン, очки, гарнитуры
- Медицина и здравоохранение — медицинские трубки, компоненты эндоскопов, катетеры, линзы, UV-LED освещение, клапаны управления потоком, заглушки шприцев и другие компоненты
Преимущества и недостатки LSR и LIM
Ниже приведены плюсы и минусы как для LSR-изделий, так и для процесса LIM.
Преимущества жидкого силиконового каучука
- Низкая вязкость позволяет материалу легко заполнять тонкие и сложные зоны формы.
- Высокая биосовместимость с человеческими тканями и биологическими жидкостями.
- Отличная химическая стойкость.
- Подходит для серийного производства больших объёмов.
- Превосходные механические характеристики: хорошее удлинение, высокая разрывная прочность, высокая прочность на разрыв, широкий диапазон твердости (5–80 Шор А).
- Повторяемость процесса.
- Короткий цикл по сравнению с прессованием.
- Стойкость к бактериальному росту.
- Процесс легко автоматизируется.
- Возможность стерилизации делает LSR подходящим для медицинских изделий.
- Соответствует строгим требованиям FDA.
- Отличная стойкость и стабильность в большинстве потребительских сред.
- Высокая теплостойкость по сравнению с термопластами.
- Подходит для сложных и высокоточных деталей.
- Высокая разрывная и разрывная прочность.
Недостатки жидкого силиконового каучука
- После отверждения LSR нельзя переплавить и переработать — утилизация затруднена.
- Высокие затраты времени и стоимость производства.
- Липкое ощущение на необработанной поверхности, привлекающее пыль и частицы.
- Не подходит для погружённых применений в спирте или бензине.
- При контакте с серой или латексом LSR может ингибировать отверждение.
- Ограниченный выбор материалов для процесса LIM.
- Силикон представлен ограниченным числом марок.
Производственный процесс
- Что такое вулканизированная резина? Профессиональное руководство
- Резиновый клей: от древнего клея к современному 접착제
- Эволюция и мастерство резиновых штампов: от изобретения к современному использованию
- Шина: от сырья к передовым дизайнам — исчерпывающее руководство
- Литье жидкого силиконового каучука (LSR) — точность и качество для медицинских устройств
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Выбор лучшего герметика: полиуретан, силикон или каучук? Понятное руководство
- Инвестиционная литья (Investment Moulding): надежный метод литья точных металлических компонентов
- Мастерство шлифования резиновых валков: профессиональное руководство к высокому качеству поверхности
- Исследование передовых материалов жидкого силиконового каучука для превосходной эластичности и оптической…