



Ключевые преимущества электроэрозионной резки проволокой: точность, универсальность и надежность
С развитием науки и технологии технология электроэрозионной обработки проволокой (Wire EDM) превратилась в важный метод обработки в машиностроении с высокой точностью и минимальными ограничениями. Точность деталей, обработанных Wire EDM, недостижима для обычных методов. Диапазон обработки также широк: практически любой проводящий металл можно обработать независимо от его твердости.
Используя электрические разряды между проволокой и проводящим материалом (например, нержавеющей сталью), можно получить желаемую форму. Wire EDM считается одним из самых экономичных методов обработки твердых и проводящих материалов.
Wire EDM не создает нагрузки, характерных для других процессов. Момент, необходимый шпинделю станка, невелик, поэтому достаточно небольшого двигателя для нормальной работы, что соответствует повышению точности обработки.
Wire EDM становится всё популярнее благодаря своим преимуществам:
Преимущества Wire EDM
1. Повышение производственной эффективности
Электроды Wire EDM используют металлические проволоки диаметром 0,03–0,35 мм. Благодаря опытным инженерам проекты Wire EDM можно настраивать и завершать за более короткое время, быстрее получая ключевые детали. Wire EDM производит детали с высокими допусками без заусенцев и деформаций; обработка завершается за один проход, экономя время и деньги, что значительно повышает эффективность производства.
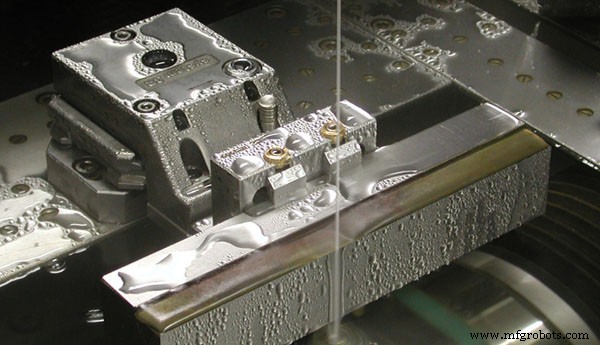
2. Отсутствие ударной нагрузки при резке
Обработка твердых материалов традиционно требует интенсивного воздействия с большой силой и ударом для придания формы. Это создает напряжения, деформирующие материал при резке и быстро изнашивающие инструмент. Традиционная обработка точных деталей становится сложной. Wire EDM обрабатывает твердые и хрупкие материалы (при условии проводимости) без ударов и напряжений. Даже сверхтонкие материалы не гнутся и не деформируются.
3. Широкий диапазон обрабатываемых материалов
Проволочная электроэрозия легко режет проводящие металлы любой твердости — от меди до самых твердых материалов, включая молибден и вольфрам. Продукты Wire EDM не зависят от твердости материала и могут обрабатывать проводящие материалы, недоступные для других процессов. Материал можно закалить термически до обработки, избегая деформаций, вызванных последующей термообработкой.
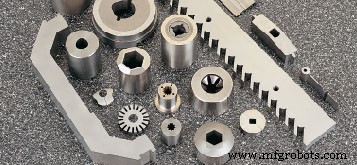
4. Низкие требования к форме детали
За исключением влияния проволоки и зазоров во внутренних углах, Wire EDM легко создает точные и сложные формы даже в самых твердых или хрупких материалах, сохраняя низкую шероховатость Ra.
5. Достижение высоких допусков
Проволочная резка точнее лазерной, плазменной или газовой резки. Она не оказывает механического воздействия на деталь, поэтому Wire EDM достигает очень высоких допусков для точных размеров и посадок. Это устраняет необходимость дополнительной обработки и отделки после основного процесса.
6. Экономия затрат
Так как Wire EDM эффективно обрабатывает любой проводящий материал, процесс занимает меньше времени. Кроме того, Wire EDM уменьшает отходы. Толщина проволоки всего около 0,3 мм, поэтому ширина реза минимальна, что значительно повышает коэффициент использования материала и снижает материальные затраты. Меньше отходов и отсутствие термообработки минимизируют затраты на уборку.
7. Высокая безопасность
Рабочая жидкость Wire EDM — несгораемая жидкость, позволяющая осуществлять беспилотную работу. Встроенная индукция и интеллектуальный автоматический контроль повышают удобство эксплуатации.
Недостатки Wire EDM
Как и другие методы обработки, Wire EDM имеет преимущества и некоторые незначительные недостатки.
Из-за природы метода — резки путем быстро повторяющихся управляемых разрядов, эродирующих материал вдоль линии реза на заготовке пучком проводов — EDM ограничен обработкой проводящих материалов. Поэтому любые композитные материалы или материалы с диэлектрическим покрытием не подходят для Wire EDM.
Необходимость сохранять электрическую проводимость при резке требует жесткой фиксации деталей. Помимо риска деформации трубки, это может привести к контакту режущей линии с заготовкой, короткому замыканию, обрыву проволоки и появлению «ступенек» на детали. Хотя трубку можно зафиксировать для вращения в EDM-станке, этот метод оптимизирован для сложных форм и нецелесообразен для простой двухосевой резки труб.
Стоит ли использовать Wire EDM в производстве?
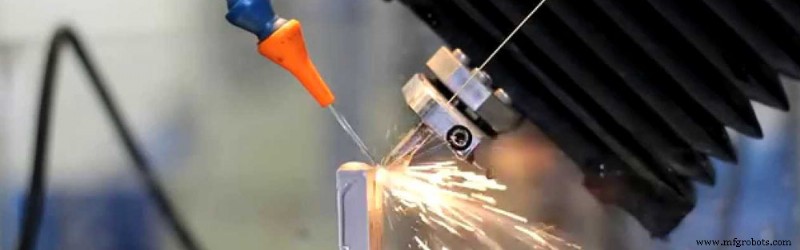
Перед выбором метода обработки для вашего проекта задайте себе несколько вопросов. Wire EDM-станки требуют значительных инвестиций и квалифицированного персонала для программирования и эксплуатации. Эти факторы нужно взвесить против более дешевых или менее точных методов CNC-производства.
Причины выбора технологии Wire EDM:
- Создание единичных высококачественных деталей для изобретений, прототипов и концептуальных моделей
- Необходимость использования различных твердых материалов и сплавов разной толщины
- Требование сверхкачественной поверхности и минимизации постобработки
- Копирование или восстановление редких или недоступных деталей для автомобилей или исторических реплик
- Производство сложных высокоточных деталей, точно повторяемых в следующих партиях
- Когда точная сборка и внешний вид критичны, избегание расхождений между партиями и производителями
- Сокращение отходов при обработке дорогих материалов (золото, серебро, дорогие сплавы)
- Изготовление тонких конических отверстий, сверхузких пазов или 3D-форм для идеальной посадки к существующим деталям
- Автоматизация сложных процессов резки и изготовления деталей через компьютерное управление
- Соответствие сверхстрогим допускам и материаловым ограничениям в авиации или медицине
- Работа с очень мелкими или хрупкими фрагментами, не выдерживающими резающее давление или напряжение
Связанные статьи: В чем разница между WEDM-LS, WEDM-MS и WEDM-HS? | Что такое EDM-обработка? Wire EDM 101
Производственный процесс
- Проводная EDM обработка: экспертное руководство по точной резке и передовым преимуществам
- ЧПУ-проводная ЭРС: FAQ — экспертные ответы и инсайты (Часть 2)
- ЧПУ-проводная ЭРС: FAQ — экспертные ответы для точной резки (Часть 1)
- Сверловка электроэрозийная (Sinker EDM) и проволочная резка (Wire EDM): ключевые отличия и применение
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Мастерство проводниковой резки: всеобъемлющее руководство по Wire EDM
- ЧПУ проволочная резка: определение, процесс и применения
- Проволочная электроэрозионная резка: точность и надежность
- Лучшие станки с проволочной ЭРО: решения точной резки из Тайваня
- Понимание ЭДМ-производства: точность и сила в удалении материала