



Технологии улавливания и хранения углерода: защита планеты и повышение энергоэффективности
Технологии улавливания и хранения углерода (CCS)
Технологии улавливания и хранения углерода (Carbon Capture and Storage — CCS), также известные как секвестрация, включают захват, транспорт, инъекцию и содержание CO₂ (углекислого газа) в геологических структурах: истощенных нефтяных и газовых месторождениях, соленых водоносных горизонтах на суше и шельфе, расположенных глубоко в земной коре, соляных кавернах или неразрабатываемых угольных пластах. Это одновременно подход к повышению добычи на существующих нефтегазовых объектах и средство сокращения выбросов парниковых газов (ПГ).
CCS предоставляет дополнительную альтернативу в использовании ископаемого топлива, выигрывая время для перехода энергетических систем к углемалым или нулевым видам топлива, таким как возобновляемые источники энергии. Среди экономических и социальных выгод CCS можно выделить: (i) сокращение выбросов CO₂ в атмосферу, что потенциально смягчает опасное изменение климата; (ii) инновации, доступ к передовым технологиям, создание рабочих мест и более устойчивое экономическое развитие; (iii) дополнительный поток дохода, так как захваченные и сохраненные выбросы ПГ могут быть превращены в торгуемый товар на международном рынке; (iv) снижение загрязнения воздуха, поскольку вредные загрязнители удаляются для обеспечения улавливания CO₂, а также возможность усиленной добычи нефти и газа.
Внедрению CCS сопутствует ряд вызовов: (i) снижение стоимости улавливания и масштабирование процессов; (ii) оценка экологического воздействия улавливания; (iii) определение последствий накопления давления в хранилищных формациях; (iv) понимание путей миграции вытесняемой воды при крупномасштабной инъекции и рисков для грунтовых вод; (v) надежное прогнозирование размера и миграции пейзажа CO₂; (vi) уверенность в выборе мест хранения; (vii) разработка экономически эффективных стратегий мониторинга и пределов обнаружения; (viii) вовлечение финансовых и страховых отраслей; (ix) большая регуляторная и политическая определенность на всех уровнях власти; (x) подготовка кадров для крупномасштабного развертывания; (xi) повышение осведомленности и принятия обществом.
Технологии CCS применимы к процессам с крупномасштабными выбросами: угольным и газовым ТЭС, переработке природного газа и производству удобрений, а также производству промышленных материалов — чугуна и стали, цемента, целлюлозы и бумаги. Применение CCS в этих процессах может сыграть ключевую роль в сокращении выбросов ПГ. Технологии разделения и улавливания углерода десятилетиями эксплуатируются в промышленном масштабе в газовой и удобрениях отраслях. CCS-система включает четыре компонента: (i) улавливание, (ii) транспорт, (iii) инъекцию и (iv) мониторинг.
Улавливание CO₂
Улавливание — это разделение CO₂ из выброса и его сжатие до жидкого или сверхкритического состояния. Обычно концентрация CO₂ составляет более 99%, хотя более низкие концентрации допустимы. Улавливание необходимо для экономически целесообразного транспорта и хранения CO₂.
Транспорт
Транспорт — перемещение CO₂ от источника к хранилищу. Газ сушат и сжимают для повышения эффективности перевозки. CO₂ коммерчески используется в пищевой промышленности и для усиленной нефтеотдачи (EOR). Перевозка авто-, ж/д- и морским транспортом возможна, но для крупных объемов наиболее экономичен трубопровод. Строительство магистральной трубопроводной инфраструктуры — серьезный вызов для массового внедрения CCS.
Инъекция
Инъекция — закачка CO₂ в хранилищный пласт. Подземные хранилища зависят от геологических формаций. Безопасность хранения — приоритет. Локальные риски: (i) утечка CO₂ с места хранения; (ii) изменение химии грунтовых и питьевых вод; (iii) вытеснение потенциально опасных жидкостей, присутствующих в пласте. Потенциальные хранилища включают глубокий океан, океанические осадки или минерализацию (превращение CO₂ в минералы). Коммерческое использование CO₂ ничтожно мало по сравнению с объемами выбросов.
Мониторинг
После инъекции объект мониторят для подтверждения сохранения CO₂ в пласте. CO₂ нетоксичен и негорюч, поэтому риски для экологии, здоровья и безопасности минимальны. Главная цель мониторинга — гарантировать эффективность секвестрации: почти весь CO₂ должен оставаться в пласте веками. Программа мониторинга начинается до инъекции для создания базовых данных. Операционный мониторинг фиксирует динамику поведения CO₂ при закачке и в пласте. После прекращения инъекции мониторинг обеспечивает соответствие экологическим и требованиям безопасности. Программа охватывает три домена: (i) подповерхностный (пласт), (ii) близкоповерхностный (мелкие зоны и почвы), (iii) атмосферный, включая скважины, разломы и другие геологические объекты.
Технологии улавливания CO₂
CO₂ улавливают из крупных стационарных источников: объектов добычи природного газа (где CO₂ уже отделяется в процессе), ТЭС на ископаемом топливе, металлургических и цементных заводах, некоторых химических производствах. В отличие от транспорта и геологического хранения, улавливание — почти полностью технологически зависимый и самый затратный этап CCS. Технологии адаптируются из газовой промышленности, аммиачного производства и разделения воздуха; разрабатываются и новые решения.
Основные технологии разделения для улавливания CO₂: (i) поглощение жидким растворителем (абсорбция); (ii) адсорбция твердыми материалами; (iii) мембранное разделение. Другие технологии: химическое зацикливание (металлический оксид реагирует с топливом, образуя металл, CO₂ и водяной пар), криогенное разделение при низких температурах (на основе разницы температур фазовых переходов) и сухие регенерируемые твердые процессы.
Главные конкурирующие технологии улавливания CO₂ при сжигании ископаемого топлива: (i) послегорное улавливание (Post-Combustion Capture — PCC) из дымовых газов; (ii) догорное улавливание из сингаза при газификации; (iii) оксисгорание — прямое сжигание топлива в кислороде. Большинство современных процессов сгорания используют воздух, дымовые газы содержат низкую концентрацию CO₂ (<20%), поэтому больше подходят для послегорного улавливания.
Технологии послегорного улавливания
Послегорное улавливание можно рассматривать как очистку дымовых газов. Процесс добавляется в конец установки, после систем очистки от других загрязнителей. Для экономической эффективности необходима тепловая интеграция с установкой. По данным EPRI (2009), разрабатывается более 50 концепций послегорного улавливания CO₂, сгруппированных в: (i) химическое поглощение, (ii) адсорбцию, (iii) мембраны, (iv) биологические, (v) другие. Наибольший прогресс в первых двух группах.
Процесс химического поглощения
Включает обратимые химические реакции между CO₂ и водным раствором поглотителя: моноэтаноламина (MEA), высокопроизводительных аминов (активированный метилдиэтаноламин, aMDEA). При нагреве связь поглотителя с CO₂ разрывается, выдавая поток, обогащенный CO₂. Процесс заимствован из газоперерабатывающей промышленности. Аминовые процессы коммерчески используются для удаления кислотных примесей (CO₂, H₂S) из технологических потоков газа — проверенная и хорошо известная технология.
Формула MEA: H₂NCH₂CH₂OH. Амины — органические соединения, производные аммиака (NH₃) заменой атомов водорода на органические радикалы. Замещающие группы (R) могут быть алкил, арил или аралил. Если R — алкил, амин называется алканоламином. Гидроксильная группа снижает паровое давление и повышает водорастворимость, аминовая — обеспечивает щелочность для поглощения кислотных газов. Алканоламины удаляют CO₂ из отходящих газов экзотермической реакцией CO₂ с аминовой функцией. Амины коммерческого интереса водорастворимы.
Амины классифицируют по числу замещенных атомов водорода: (i) первичные (RNH₂) — один атом; (ii) вторичные (R₂NH) — два; (iii) третичные (R₃N) — все три.
Первичные амины: MEA, дигликоламин (DGA). MEA — традиционный растворитель для абсорбции CO₂ и удаления кислотных газов. Наименее дорогой из алканоламинов. Быстрая кинетика реакции, хорошо работает при низком давлении и низкой концентрации CO₂. Недостатки: (1) высокая теплота реакции с CO₂ — большой расход энергии на регенерацию; (2) низкая абсорбционная способность — 2 моль MEA на 1 моль CO₂ (образуется карбамат); (3) коррозия ограничивает концентрацию MEA 20% по массе в присутствии O₂; (4) высокое паровое давнение — потери растворителя, нужна водяная промывка очищенного газа; (5) необратимая реакция с микропримесями (COS, CS₂) — деградация растворителя; (6) пенообразование из-за накопления примесей.
В современных системах скорости абсорбции и десорбции высоки, но наполнение абсорбера (контактеры для массопереноса) — существенная статья затрат, энергопотребление велико. Температура стриппинга не должна превышать ~150 °C, иначе димеризация карбамата ухудшит абсорбционную способность.
Вторичные амины: диэтаноламин (DEA), диизпропиламин (DIPA). Преимущество — ниже теплота реакции (360 против 455 кал/г), меньше тепла на регенерацию. Остальные проблемы первичных аминов сохраняются.
Третичные амины: триэтаноламин (TEA), метилдиэтаноламин (MDEA). Реагируют медленнее — нужен больший расход жидкости. Улучшается промоутерами. Преимущества: ниже теплозатраты на освобождение CO₂, меньше продуктов деградации, легче регенерация, ниже коррозия. Главный недостаток — слишком низкая скорость реакции.
Типовая схема процесса химического поглощения для восстановления CO₂ из дымовых газов показана на рис. 1. В абсорбере отходящий газ и раствор амина контактируют противопоточно.
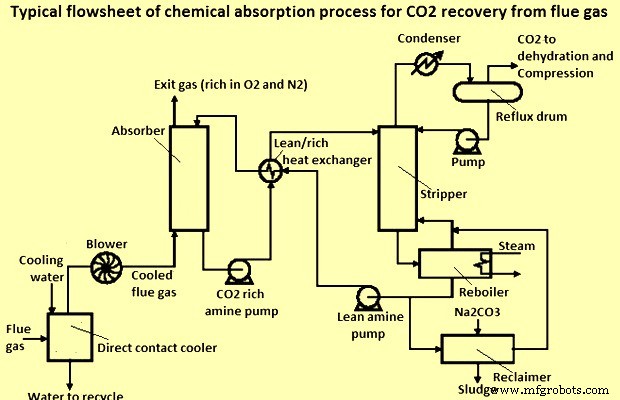
Рис. 1 Типовая схема процесса химического поглощения для восстановления CO₂ из дымовых газов
Дымовые газы из трубы горячие (~240 °Ц), атмосферное давление. Горячий газ в абсорбере деградирует растворитель и снижает эффективность. Газ охлаждают до точки росы 50 °Ц перед входом в абсорбер (работает <50 °Ц) путем распыления охлаждающей воды в прямоконтактном холодильнике.
CO₂ в дымовых газах охлаждается перед абсорбером, где реагирует с аммонийной карбонатной солью, образуя аммонийный гидрокарбонат. NH₃ выходит в газовой фазе при абсорбции CO₂, температуру держат низкой для минимизации потерь. Газы проходят водяную промывку для удаления аммиака. Аммонийный гидрокарбонат нагревают в регенераторе, отделяя CO₂. Растворитель возвращается в абсорбер. Воду и NH₃ удаляют из потока CO₂, выходящего из стриппинговой колонны.
Надувной компрессор создает давление для прохождения газа через систему абсорбции-десорбции. Газ входит в абсорбер снизу, выходит сверху; растворитель — сверху вниз. Разбавление циркулирующего амина водой снижает вязкость. Богатый растворитель идет в регенератор (стриппер), где нагрев освобождает кислотные газы. Регенерация при пониженном давлении усиливает десорбцию. Часть амина выносится с кислотным газом и возвращается конденсатором. Горячий обедненный растворитель проходит теплообменник, контактируя с богатым растворителем из контактной башни, и возвращается в абсорбер.
В аминовом скруббере с высокопроизводительными аминами (aMDEA) полный процесс (амины + сжатие до 110 кгс/см²) требует ~1,6 т низкотиснового пара и 160 кВт·ч энергии на тонну улавливаемого CO₂.
Ограничения аминовых процессов стимулировали технологические улучшения. Ранее фокус был на удалении H₂S для газовой отрасли, но требования к улавливанию CO₂ из дымовых газов отличаются. Вызов — низкое давление дымовых газов. Примеси (O₂, SO₂, SO₃, оксиды азота, пыль) создают особые трудности.
Резюмируя: улавливание CO₂ из дымовых газов требует значительной предварительной обработки, чтобы избежать проблем в абсорбции, что увеличивает затраты. Однако существенные улучшения возможны за счет оптимизации состава аминов и газо-жидкостных контактеров.
Физическое поглощение
CO₂ физически поглощается растворителем по закону Генри. Способность растворителей к CO₂ растет с повышением давления и понижением температуры. Абсорбция происходит при высоких парциальных давлениях CO₂ и низких температурах. Регенерация растворителей нагревом или снижением давления. Преимущество — относительно малые энергозатраты, но требуется высокое парциальное давление CO₂.
Твердая физическая адсорбция
Процесс адсорбции состоит из двух этапов: (i) адсорбция, (ii) десорбция. Техническая реализуемость определяется адсорбцией, экономическая — десорбцией. Адсорбент должен иметь сильную аффинность к CO₂, но чем сильнее аффинность, тем труднее десорбция и выше энергия регенерации. Баланс между этапами критичен.
Адсорбционные процессы привлекательны для улавливания CO₂ несмотря на недостатки: низкая емкость адсорбентов, влияние загрязнителей (SO₂, H₂O). Преимущества: доступность, гибкость, полная автоматизация, высокая чистота продукта. Разделение осуществляется методами: качковое адсорбционное разделение (PSA) (рис. 2), вакуумно-качковое (VPSA), температурно-качковое (TSA), давление-температурно-качковое (PTSA), электрически-качковое (ESA). Установки заполнены твердыми адсорбентами. Селективность зависит от разницы в адсорбционном равновесии или скоростях, эффективность — от конфигурации цикла, времени адсорбции, давлений и температур, вида адсорбента.
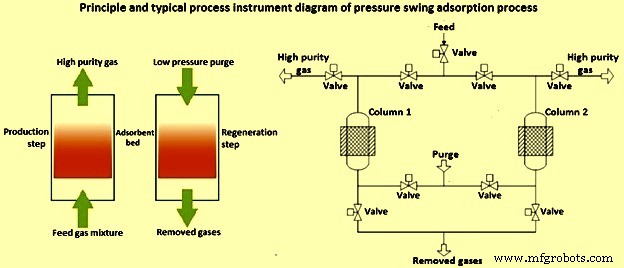
Рис. 2 Процесс качкового адсорбционного разделения
Главное преимущество физической адсорбции над химическим поглощением — простота и энергоэффективность работы и регенерации качковым циклом по давлению или температуре. PSA — коммерческий процесс разделения H₂ из смесей H₂ и CO₂ при производстве водорода.
Значительные достижения в разработке адсорбентов для удаления CO₂ из дымовых газов. Основной материал — цеолиты. Цеолиты эффективнее для разделения CO₂ от менее полярных компонентов, поэтому вода и SOₓ в дымовых газах создают проблему.
Рассматриваются и разрабатываются новые адсорбенты: углеродные, мезопористые силикоалюминататы (Zeolitic Imidazolate Frameworks — ZIFs), металло-органические каркасы (MOFs). Углеродные адсорбенты могут регенерироваться приложением электрического напряжения (ESA). Исследуются производные слоистых двойных гидроксидов (LDH, LDO). Другие достижения — функционализация пор адсорбента аминами для увеличения загрузки CO₂ (химисорбция).
Разрабатываются новые процессы для влажных дымовых газов с примесями: многослойные адсорбционные слои. Они позволяют использовать адсорбенты с высокой селективностью к CO₂, но деградирующие во влаге.
Технологии догорного улавливания
Догорные технологии удаляют загрязнители и CO₂ в апстриме обработки ископаемого топлива до сжигания для получения тепла (через пар), электроэнергии или H₂.
Недостаток послегорного улавливания — низкая концентрация CO₂ в дымовых газах, что ведет к высокой энергетической pénalти и стоимости. Догорное улавливание стремится снизить эти потери, декарбонизируя процессный поток, богатый CO₂, до сжигания оставшегося водородобогатого топлива. Для декарбонизации углеводородного топлива его сначала превращают в сингаз газификацией топлива с O₂ (или воздухом). Сингаз — смесь CO, H₂, CO₂, водяного пара в зависимости от процесса и топлива.
Сингаз — промежуточный продукт, конвертируемый в: (i) H₂, (ii) интегрированную электроэнергию через реакцию водогазового сдвига, (iii) полигенерацию — ряд энергопродуктов: энергию, тепло, H₂, синтоплива и химикаты.
Производство H₂ метановым реформированием
Наиболее распространенный метод — каталитическое паровое реформирование метана (CH₄). Реакция CH₄ + H₂O → CO + H₂ эндотермична. Проводится на Ni-катализаторе при высокой температуре в прямонагреваемой печи на CH₄. Катализатор отравляется серой, поэтому серу удаляют из сырца. Сингаз проходит через каталитический конвертер водогазового сдвига: CO + H₂O → H₂ + CO₂ (экзотермично). Побочные продукты удаляют. Выхлопной газ сохраняет калорийность, сжигают для пара или электроэнергии.
Газификация угля
Газификационные технологии дают газовый поток с высоким содержанием CO₂ при умеренном давлении. Уголь газифицируют в O₂ (или воздухе) → сингаз. Сингаз охлаждают до 200 °Ц в газоохладителях, вырабатывая высоко- и низкотемпературный пар. Далее — низкотемпературный реактор водогазового сдвига: CO + H₂O → H₂ + CO₂ (каталитически). Газ охлаждают до 35 °Ц для удаления кислотных газов. ~99% H₂S удаляют физическим поглощением и превращают в элементарную серу. PSA-блок отделяет 85% H₂ из сероочищенного сингаза. H₂ уходит под ~60 кгс/см², чистота >99,99%. CO₂ удаляют из сингаза после системы улавливания серы. Пург-газ PSA сжимают и сжигают в газовой турбине КТУ для электроэнергии.
Газификация для производства H₂ устоялась. Коммерческие заводы успешно работают на различных углеводородных сырцах для нужд НПЗ и химии (NH₃, метанол).
Интегрированная электроэнергетика
Сингаз с высоким H₂ сжигают в турбоэкспандере для электроэнергии в КТУ. При газификации схема называется IGCC (интегрированная газификация в комбинированном цикле). IGCC дает высокую КПД генерации. Поскольку газ нужно очищать для защиты газовой турбины, IGCC имеет очень низкие выбросы и расходует меньше воды. IGCC коммерчески используется глобально газификацией нефтяных остаточных продуктов для энергии, H₂, пара.
Три основных типа угольных газификаторов: (i) движущийся слой, (ii) кипящий слой, (iii) энтрейнованный поток. Для улавливания CO₂ преимущественно рассматривают энтрейнованные газификаторы. Коммерческое применение угольного IGCC ограничено высокой стоимостью, низкой доступностью и конкуренцией от порошковых угольных ТЭС. Стоимость улавливания CO₂ в IGCC сильно зависит от типа газификатора.
Для улавливания CO₂ топливный газ подают в каталитический сдвиговый реактор, где большая часть CO реагирует с паром → H₂ + CO₂. Для слюдяного газификатора пар уже есть в топливном газе (испарение воды угольной слюды, калорификационное охлаждение). Для сухозагрузочного газификатора пар берут из парового цикла и подают в сдвиговый конвертер.
IGCC дороже конвенционального сжигания порошкового угля при отсутствии улавливания CO₂ в обоих случаях.
Полигенерация
Сингаз — универсальный строительный блок для широкого спектра энергопродуктов. Максимальная гибкость — полигенерация: сингаз дает пар, электроэнергию, H₂ и химикаты (метанол, жидкости Фишера-Тропша) в одном комплексе.
Для разделения CO₂ из продуктов газификации применимы растворительные, адсорбционные и мембранные технологии.
Абсорбция
Конвенциональная технология — физическая абсорбция в двух стадиях: удаление H₂S, затем улавливание CO₂. Но газ нужно охлаждать после реакции водогазового сдвига и снова нагревать перед генерацией энергии. Это снижает КПД и повышает стоимость.
Адсорбция
Адсорбенты разделяют CO₂ из послегорных дымовых газов после реакции водогазового сдвига. Используют TSA и VSA/PSA для регенерации адсорбента и восстановления CO₂. CO₂ получают при низком давлении (VSA/PSA) — нужно сжимать для хранения.
Мембраны
Разрабатываются передовые мембранные системы разделения газов для объединения реакции водогазового сдвига и разделения H₂ в один шаг. Системы используют мембранный реактор водогазового сдвига для разделения H₂ (HSMR) для сдвига сингаза и извлечения H₂. Максимальная температура ~475 °Ц обеспечивает быструю химическую кинетику и хорошее равновесие водогазового сдвига за счет непрерывного удаления H₂.
Три основных класса неорганических H₂-проницаемых мембран: (i) керамические молекулярные сита, (ii) плотные керамические ионо-транспортные, (iii) плотные металлические.
Преимущества и недостатки догорного улавливания (декарбонизации)
Преимущества: (i) разделение CO₂ растворительной абсорбцией или PSA проверено; выхлопной газ при высоком давлении и высокой концентрации CO₂ существенно снижает затраты на улавливание; (ii) ниже затраты на сжатие, чем при послегорных источниках, CO₂ получают при умеренных давлениях; (iii) низкие выбросы SOₓ и NOₓ; (iv) основной продукт — сингаз, используемый для других коммерческих применений; (v) широкий спектр углеводородного сырца: газ, нефть, уголь, нефтяной кокс.
Недостатки: (i) сырцевое топливо нужно сначала превратить в сингаз; (ii) газовые турбины, печи, котлы требуют модификации для сжигания H₂; (iii) выше затраты и технологические риски; (iv) требует серьезных модификаций существующих заводов для ретрфита.
Оксисгорание (Oxy-fuel combustion)
Оксисгорание — новый подход к близкому к нулю выбросам и более чистому сжиганию ископаемого топлива. Сжигание происходит в чистом O₂ вместо воздуха. Исключение N₂ делает дымовые газы преимущественно из пары и CO₂. Высокочистый CO₂ получают конденсацией воды. Но пламя в чистом O₂ гораздо горячее обычного воздушного горелки, и обычные материалы не выдерживают температуру. Нужны либо улучшенные материалы, либо снижение температуры пламени. Разработка жаропрочных материалов идет медленно — серьезная НИОКР. Способы снижения температуры пламени: (1) рециркуляция CO₂ — часть CO₂-богатого дымогаза возвращается в горелку, снижая температуру до уровня воздушного горелки; (2) впрыск воды вместо рециркуляции CO₂ — «гидроксисгорание». Оба варианта позволяют использовать обычные огнеупы до появления новых материалов.
Первичное преимущество оксисгорания — очень высокочистый поток CO₂ при сжигании. После удаления слепых примесей этот поток легче очищается и удаляется, чем при послегорном улавливании. Другие выгоды: снижение образования NOₓ. При сжигании нефти или угля для совмещенного удаления всех загрязнителей достаточно двух узлов: электрофильтра (ЭФ) или мешкового фильтра и конденсационного теплообменника (ЧТО)/реагентной системы. Можно упростить реагентную систему ЧТО для полного удаления SO₂ вместе с CO₂ для геологического хранения. Это дополнительно снижает затраты на очистку. ЧТО повышает термический КПД котла в зависимости от топлива: минимум для высококачественного каменного угля, максимум для природного газа.
Другое преимущество — значительное уменьшение габаритов и капитальных затрат всего оборудования по сравнению с воздушными системами. Это из-за ~5-кратного снижения объема огневой камеры и расхода дымовых газов за счет исключения N₂.
Главный недостаток — высокие капитальные затраты (преимущественно из-за потребности в O₂) и большой расход электроэнергии в конвенциональных криогенных установках разделения воздуха для производства O₂. Оксисгорание не используется в типичных крупных системах сжигания, так как разделение воздуха дорого и нужна рециркуляция дымовых газов для умеренения температуры пламени.
Производственный процесс
- Синергия Cellular IoT и Bluetooth LE: подход к связности нового поколения
- Лучшие практики хранения и транспортировки приводных ремней
- Ученые успешно синтезировали и визуализировали Цикло[18]углерод
- Углеродное волокно: путь от истории к завтрашнему дню
- Углеродные кольца: преимущества, недостатки и почему они умный выбор для современной ювелирки
- Braskem и УИЧ развивают технологию превращения CO₂ в эко-этилен для полиэтилена
- Гиперконвергентное вторичное хранилище: движитель унифицированного управления данными для энтерпрайз IoT
- Снижение выбросов CO₂ в доменном производстве железа
- Алмазоподобное углеродное покрытие (DLC): трансформация производства штампов и матриц
- Оптимизация восстановления CO2 в пищевой и напиточной переработке