



Оптимизация работы коксовой батареи без восстановления для металлургических операций
Коксовая батарея без восстановления
Металлургический кокс — твердый углеродистый материал, производимый в процессе «сухой дистилляции» различных смесей каменного угля. Он производится коксованием угля при высоких температурах (около 1100 °C) в кислородонедостаточной атмосфере в коксовой печи.
Производство кокса нагреванием угля в недостатке воздуха имеет свои корни в начале промышленной революции, когда Абрам Дарби использовал его в выплавке железных руд в 1709 г. в Англии. Метод производства кокса изначально был таким же, как для производства древесного угля: накопление угла в круглых кучах, поджог куч, а затем покрытие сторон глиной. Это заложило основу для улейного коксоварения. Постепенные достижения привели к развитию улейных, ревербераторных и побочных печей, кульминировавших в регенеративных коксовых печах с восстановлением побочных продуктов около века назад.
Технология коксовых печей без восстановления возникла из классических улейных печей, которые снабжали коксом промышленную революцию с XVIII века. Улейные печи были ручными, с небольшим восстановлением тепла, только для нагрева печи. Сейчас печи без восстановления — современные конструкции, с высокомеханизированной эксплуатацией и автоматизированными до определенной степени. Газы, генерируемые при горении летучих веществ, отправляются через ниспадающие трубы и дополнительно сжигаются для нагрева дна и стенок печи.
Процессы производства металлургического кокса
Существует три проверенных процесса производства металлургического кокса: (i) улейные коксовые печи, (ii) побочные коксовые печи и (iii) коксовые печи без восстановления. Когда тепловая энергия дымовых газов восстанавливается в виде пара, коксовые печи без восстановления называются тепловосстановительными или энергоповосстановительными коксовыми печами. Во всех трех процессах печи обычно строятся в рядах, одна печь рядом с другой со стенами между соседними печами. Такой ряд печей называется батареей. Батарея обычно состоит из множества печей, иногда сотен, в ряд.
Улейная печа — простая огнеупорная камера с арковидной крышей, так что внутренняя форма напоминает старомодный улей. Улейное коксоварение теперь устарелый процесс из-за малого объема производства и очень большого загрязнения. Однако он все еще используется в некоторых местах.
В побочной коксовой батарее уголь коксуется в отсутствии воздуха, так как эти батареи работают с избыточным давлением в печах. Процесс коксоварения в этих коксовых батареях называется побочным коксоварением, так как отходящий газ собирается и отправляется в побочный завод, где восстанавливаются различные побочные продукты.
В процессе коксоварения в печах без восстановления летучие вещества, выделяющиеся при коксовании угля, не восстанавливаются как побочные продукты, а сгорают в самой печи в присутствии контролируемого количества воздуха, и тепло выделяющихся газов используется для коксования угольной массы в кокс, и таким образом внешний нагрев не требуется. Тепло генерируется горением летучих веществ, которое затем проникает в угольную массу через излучение от свода печи и также по теплопроводности. Более высокий уровень тепла важно используется для разрушения потенциально загрязняющих углеводородов на составляющие горючие соединения и их сжигания, тем самым избегая потенциально опасного загрязнения. Тепло, следствие горения, лишь частично используется в процессе, а баланс тепла в отходящих дымовых газах восстанавливается для генерации энергии.
Дымовые газы, выходящие из коксовой печи, несут значительное количество чувствительного тепла в добавок к некоторым горючим. Поскольку из коксовых печей, включающих эту технологию, ничего, кроме кокса, не восстанавливается, коксовые печи называются коксовыми печами без восстановления. Когда горючие, присутствующие в отходящем газе, сгорают, и генерируемое тепло вместе с чувствительным теплом дымовых газов используется для производства пара и генерации энергии, коксовые печи называются тепловосстановительными или энергоповосстановительными коксовыми печами.
Основа для коксовых печей без восстановления с тепловосстановлением — так называемая «печь Джуэлл-Томпсон». Эти печи были разработаны в 1960 г., когда три испытательных печи были успешно построены в Вансанте, штат Вирджиния. В 1972 г. построено 16 крупных печей Джуэлл-Томпсон. Первый коксовый завод без восстановления с тепловосстановлением был введен в эксплуатацию в Индиане, США, в марте 1998 г. Завод имел 268 печей с мощностью 1,3 млн тонн в год и тепловосстановительной электростанцией мощностью 100 МВт. Печь Джуэлл-Томпсон имеет форму с прямоугольным основанием. Кирпичная облицовка печи состоит из силикатного огнеупора.
Ключевые элементы технологии коксовых печей без восстановления: (i) кокс производится нагреванием угла в контролируемой атмосфере, таким образом освобождая летучие вещества (газ и влагу), (ii) газ сгорает экологически «умным» способом для производства тепла для коксования, (iii) избыточное тепло, производимое в процессе, используется для генерации электроэнергии, (iv) процесс не опирается на горение угля, только на газ, освобожденный из угля, (v) парниковые выбросы процесса типичны для простой газовой электростанции, т.е. той, которая вырабатывает пар, проходящий через турбину.
Коксовые печи без восстановления производят качественный кокс для доменных печей, куполов, ферросплавных печей и т.д. Эти печи полезны для получения высококачественного кокса для работы доменной печи с высоким впрыском пылеугольной пыли, где нужны лучшие свойства кокса, или для получения стандартного качества на основе смесей с определенной долей некоксующихся углей.
Сравнение с побочными печами
Сравнение коксоварения в побочной коксовой печи и в коксовой печи без восстановления показано на рис. 1.
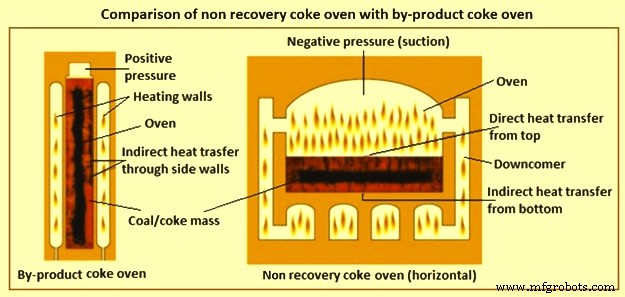
Рис. 1 Сравнение коксовой печи без восстановления с побочной коксовой печью
Сравнение различных параметров коксоварения побочной коксовой печью и коксовой печью без восстановления дано в табл. 1.
| Табл. 1 Сравнение побочных печей и печей без восстановления | |||
|---|---|---|---|
| № | Параметр | Побочная печь | Печь без восстановления |
| 1 | Давление в печи | Слабое избыточное | Слабое разреженное |
| 2 | Высота печи | Высокие печи | Горизонтально-широкие печи |
| 3 | Формы кирпичей | Большое количество | Малое количество |
| 4 | Теплоснабжение | Внешнее через топливный газ | Внутреннее частичным сгоранием летучих |
| 5 | Теплопередача | Косвенная, горизонтальная, проводимость | Прямая, вертикальная, излучение и конвекция сверху и косвенная проводимость снизу |
| 6 | Загрязнение | Экологически неблагоприятное | Практически нет загрязнения |
| 7 | Капитальные затраты | Выше | Ниже |
| 8 | Энергия | Более высокие энергозатраты | Низкие энергозатраты |
| 9 | Эксплуатационные расходы | Выше | Ниже |
| 10 | Время строительства | Дольше | Короче |
| 11 | Пусконаладочные работы | Медленные | Быстрые |
| 12 | Коксующийся уголь | Ограничения по качеству | Гибкость доступна |
| 13 | Побочные продукты | Большое количество | Нет побочных продуктов |
| 14 | Сопутствующий продукт | CO-газ | Пар/Энергия |
| 15 | Стеновое давление | Восприимчивы | Невосприимчивы |
| 16 | Температура коксования | Ниже | Выше |
| 17 | Выход кокса | Выше | Ниже |
| 18 | Качество кокса | Ниже | Выше |
| 19 | Персонал | Квалифицированный | Не такой квалифицированный |
| 20 | Обслуживание | Горячее обслуживание | Печи можно остудить для обслуживания |
Сравнение диаграмм Сэнки побочного коксового завода и тепловосстановительного коксового завода показано на рис. 2.
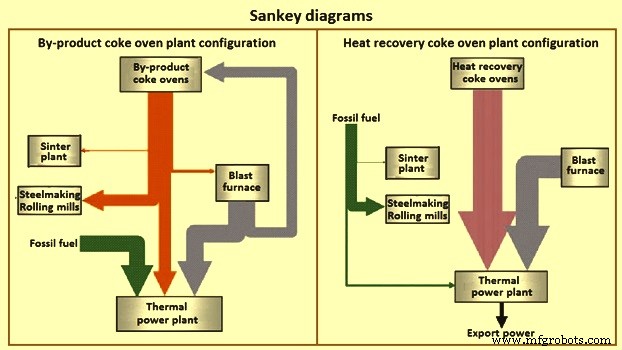
Рис. 2 Диаграммы Сэнки
Конструктивные особенности коксовых печей без восстановления
Существует несколько проектов коксовых печей без восстановления. Основные особенности некоторых проектов описаны ниже.
Коксовые печи Джуэлл-Томпсон
Типичные размеры камер коксовых печей: длина 14 м, ширина 3,5–3,7 м, высота 2,4–2,8 м. 40–50 т угля заряжается на печь. Типичная высота зарядки 1000 мм. Печи построены из 23 форм огнеупорных кирпичей. Угольная смесь заряжается с одной стороны с помощью так называемой «толкательно-заряжающей машины» (ТЗМ), движущейся по рельсам близко к печам. Сразу после зарядки угольная смесь поглощает тепло от огнеупоров, и горение летучих веществ начинается.
Под сводом печи происходит частичное горение летучих веществ поверх угольной массы. Вскоре после этого газы всасываются в подпечь печи, где вводится больше воздуха для завершения горения. Коксующийся фронт продвигается снизу и сверху, соединяясь где-то в середине. Давление не накапливается, как в побочных коксовых печах, поэтому низколетучие угли могут быть смешаны.
Температура, давление и внутреннее горение контролируются в печах. Время коксования порядка 48 часов. Выталкивание кокса осуществляется той же ТЗМ, что используется для зарядки. Кокс гасится водой. Вся вода, использованная для гашения кокса, восстанавливается, за исключением испарительных потерь. Поперечный срез коксовой печи Джуэлл-Томпсон показан на рис. 3.
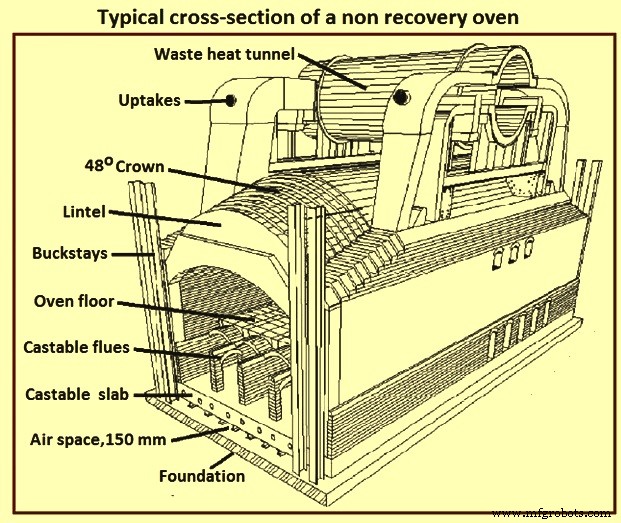
Рис. 3 Типичный поперечный срез печи без восстановления
Китайские коксовые печи без восстановления
Китайцы построили, помимо стандартных горизонтальных тепловосстановительных коксовых печей, вертикальный тип печей без восстановления. Что касается горизонтальных печей, свод печи представляет собой арковую структуру 120°. Регулируемые первичные воздухозаборники равномерно установлены в своде, образуя слой защиты от газа между углем и зоной горения в своде печи. Четыре соединенные арки используются на дне печи. На базе арк установлены регулируемые вторичные воздухозаборники для распределения воздуха в дымоходе для дальнейшего горения выходного газа для нагрева дна печи. Дымоходы внутри стен и дна могут быть координированы. Вентиляционный слой между фундаментом печи и подошвой предотвращает перегрев основной пластины. Главная стена оборудована устройствами регулирования всасывания.
Дверь печи разделена на две секции, верхняя фиксированная, нижняя подвижная, для предотвращения утечки сажи. Они сделаны из чугуна и облицованы керамическим волокном.
Размеры камеры коксования горизонтальной тепловосстановительной коксовой батареи одного из проектов состоят из: длина 13 340 мм, ширина 3596 мм, высота 2758 мм с расстоянием между центрами камер 4292 мм. Эффективные размеры угольного пирога: 1300 мм длина, 3400 мм ширина, 1100 мм высота. Насыпная плотность зарядного угля 1,0–1,5 т/куб. м. Печь имеет зарядочную способность около 50 т и время коксования 72 часа.
Доступно два других проекта. Размеры камеры коксования в этих двух проектах: длина 13 334 мм и 15 440 мм, ширина 3598 мм и 3700 мм, высота 2888 мм и 2693 мм с расстоянием между центрами камер 4530 мм и 4300 мм соответственно. Эффективные размеры угольного пирога: 12 750 мм и 14 850 мм длина, 3500 мм и 3600 мм ширина, 1050 мм и 1000 мм высота соответственно. Печи имеют зарядочную способность (на сухой основе) 42,393 т и 51,856 т и время коксования 72 и 70 часов соответственно.
Первая вертикальная коксовая батарея с тепловосстановлением построена в 2002 г. в Китае. В сравнении с горизонтальным типом, эти коксовые печи требуют меньше места и на 20–30% меньше капитальных затрат на строительство. Что важнее, говорится, что разделение камеры коксования и камеры горения избегает сжигания кокса, которое может происходить в горизонтальных печах. Тепло идет только через огнеупоры, как в обычных батареях. На дне батарей есть два слоя воздушных охлаждающих каналов. Температура фундамента между 100–150 °C, предотвращая отказ. Основные размеры и особенности вертикальных печей приведены в табл. 2.
| Табл. 2 Технические параметры вертикальных тепловосстановительных коксовых печей | |||
|---|---|---|---|
| № | Параметр | Ед. изм. | Значение |
| 1 | Камера коксования | ||
| Высота | мм | 3200–4830 | |
| Длина | мм | 12570–16940 | |
| Средняя ширина | мм | 560 | |
| Центровое расстояние | мм | 1180 | |
| 2 | Вес зарядки | т | Около 24 |
| 3 | Насыпная плотность пирога | т/куб. м | 1,0–1,1 |
| 4 | Время коксования | часов | 38 |
| 5 | Количество печей | шт | 4×35 |
| 6 | Толщина перегородочной стены | мм | 100 |
| 7 | Толщина подошвы печи | мм | 1182 |
| 8 | Полезная высота | мм | 2800–4400 |
| 9 | Центральная температура | °C | 1000 ± 50 |
| 10 | Вес выталкиваемого кокса | т | Около 18 |
| 11 | Выходной газ | Н куб. м/ч | 350 000 |
| 12 | Температура выходного газа | °C | 950 ± 50 |
Конструкция коксовых печей Sesa Goa
Коксовые печи ужеже, чем печи Джуэлл-Томпсон. Это позволяет использовать римскую арку для свода. Печи построены с алюминиевистыми огнеупорами, что подразумевает меньшую ширину. Печь имеет длину 10 760 мм и ширину 2745 мм. 21 печь соединена с трубой. Печи с верхней зарядкой. Использование алюминиеватых огнеупоров вместо силикатных связано с их лучшим поведением в окислительной атмосфере, лучшей устойчивостью к термическим шокам и меньшими объемными изменениями при охлаждении, когда есть задержка в перезарядке печи. Печи эксплуатируются с уплотненной угольной зарядкой.
Конструкция Uhde
В нынешней конструкции Uhde коксовые печи заряжаются штамповкой. Но зарядочная машина не входит в печь. Размеры печей: ширина 3,8 м, длина 15 м. Облицовка силикатными кирпичами. Туннель для отходящего газа проходит боково под уровнем пола печи, а не над печами.
Коксовые печи SJ 96
Эта печь разработана внутри компании Shanxi Sanjia и характеризуется исключительным весом угольной зарядки — 120 т. Следовательно, требуется длительное время коксования — десять дней по сравнению с 48–72 часами типичного времени коксования других процессов. Высота угольной массы 1,8 м, выравнивание на уровнях 90 см и 180 см. И зарядка, и разрядка ручные и с охлажденной печью. Температуры порядка 1200 °C в верхнем угольном слое и 1150 °C в нижнем. Газ полностью сгорает в подпечных дымоходах под печью, и его температура используется для производства пара для генерации энергии.
Процесс коксоварения в печах без восстановления
В коксовых печах без восстановления все летучие вещества угля сгорают внутри печи для обеспечения тепла, необходимого для процесса коксоварения. Печь работает под разреженным давлением. Первичный воздух для горения вводится через порты в дверях печи, частично сжигая летучие вещества в камере печи. Вторичный воздух вводится в подпечные дымоходы, которые проходят змеевидно под угольной массой. Конструкция дымоходов и контроль воздушного потока позволяют уравнять скорость коксования как сверху, так и снизу угольной массы.
В отличие от побочного процесса коксоварения, в котором кокс нагревается косвенно горением газа в нагревательных дымоходах снаружи камеры печи исключительно, при коксовании без восстановления необходимое тепло передается как прямо, так и косвенно в камеру печи.
Уголь заряжается на пол печи в начале цикла. Процесс коксования запускается теплом, существующим от предыдущего цикла коксования. Зарядка угля в печи осуществляется через открытую дверь толкательной стороны. Очень часто уголь предварительно штампуется, а затем заряжается в горячую камеру печи. Типичные уровни зарядки составляют 1000 мм.
Выделяющийся сырой коксовой газ частично сгорает в своде за счет подачи атмосферного воздуха через двери печи, и газы проходят через ниспадающие трубы в нагревательные дымоходы, расположенные в подпечи печи. Эта дымоходная система находится под полом печи, и здесь за счет дополнительной подачи атмосферного воздуха происходит полное горение сырого газа при температурах 1200–1400 °C. Газы затем проходят в послегорелочный туннель, где любые оставшиеся не сгоревшие газы окисляются. Система послегорелочного туннеля направляет горячие газы к парогенераторам тепловосстановления.
Во всех недавних установках горячий отходящий газ используется для генерации энергии, а затем подвергается десульфуризации перед выбросом в атмосферу. Время коксования варьируется в зависимости от типов печей и составляет от 48 до 72 часов в зависимости от конструкции коксовых печей. После завершения времени коксования кокс выталкивается и обычно влажно гасится.
Из-за разреженного давления, под которым идет процесс коксования, выбросы от утечек у дверей избегаются в принципе. Пылевые выбросы при выталкивании кокса отсасываются через навес на стороне кокса. Очень часто на стороне толкателя также устанавливаются всасывающие устройства для захвата выбросов при зарядке.
Техники контроля выбросов при зарядке, выталкивании и гашении аналогичны применяемым к побочным печам.
Из-за генерируемых температур все токсичные углеводороды и побочные продукты летучих веществ сжигаются внутри печи. Горячие газы проходят в дымовый туннель к парогенераторам тепловосстановления, где производится высоконапорный пар для отопления или генерации энергии. Охлажденный отходящий газ очищается в установке десульфуризации дымовых газов перед сбросом в атмосферу. Схема процесса показана на рис. 4.
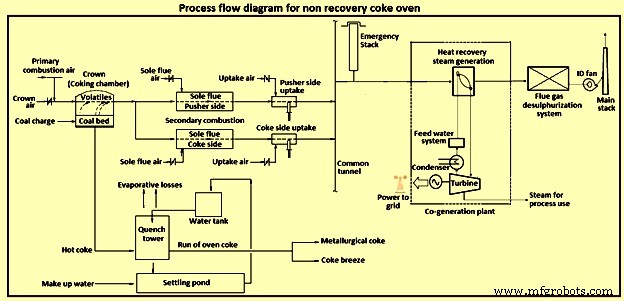
Рис. 4 Схема процесса для коксовой печи без восстановления
Преимущества коксовых печей без восстановления
Различные преимущества печей без восстановления включают: (i) не нужна установка очистки сточных вод, (ii) нет чистого сброса сточных вод, так как все сточные воды используются для гашения кокса, (iii) более высокая гибкость в выборе угольной смеси из-за устранения ограничений стенового давления, (iv) улучшенная прочность кокса обусловлена медленным нагревом при более высоких температурах и более длительным временем пропарки, вызывающим согласованный рост кристаллов, (v) требуют меньше места по сравнению с коксовой печью и побочным заводом, (vi) завод можно строить модульной конструкцией, (vii) так как печи без восстановления работают под разреженным давлением, это приводит к всасыванию атмосферного воздуха в коксовую печь в любую доступную точку всасывания и тем самым исключает любые беговые выбросы, (viii) опасные загрязнители воздуха уничтожаются в печи термическим окислением, и (ix) меньше точек процессного контроля.
Производственный процесс
- Батареи: от вольтовой стопки к современным литийным элементам
- Микроволновая печь: конструкция, производство и инновации будущего
- Оптимизированные решения питания для проектов на Arduino
- UltraV: Переносной УФ-индексометр для безопасного загарения
- Робот-компаньон ASI (Ананси) на Arduino Nano с LED-дисплеем
- Свой FM-радио на RDA5807 и Arduino Pro Mini
- Электрические или газовые промышленные печи: как выбрать для вашего цеха
- Эффективное восстановление аммиака при производстве кокса из коксующегося угля
- Газовые vs электрические духовки: ключевые различия и как выбрать
- Автомобильный аккумулятор: устройство, типы, характеристики, обслуживание