



Как коксовые батареи побочных продуктов производят кокс для сталеварения
Кокс — один из основных материалов, используемых в доменных печах для превращения железной руды в горячий металл (жидкое железо), большая часть которого затем перерабатывается в сталь. Основная часть производимого кокса используется для производства горячего металла. Кокс также используют в ряде других отраслей: литейные цеха, цветные металлы, химические заводы. Также применяется в сталеварении как карбурирующий материал.
Кокс и коксовые побочные продукты, включая коксовенный газ, производятся пиролизом (нагреванием в отсутствии воздуха) подходящих марок угля. Процесс также включает обработку коксовенного газа для удаления смолы, аммиака (обычно восстанавливают как сульфат аммония), фенола, нафталина, легкого масла, серы и сульфидов перед тем, как газ используется как топливо для нагрева печей.
Сектора коксовой промышленности
Коксовая промышленность состоит из двух секторов: интегрированных заводов и коммерческих заводов. Интегрированные заводы принадлежат или аффилированы с производителями чугуна и стали, производящие кокс для доменных печей преимущественно для собственного потребления. Независимые коммерческие заводы производят печный и/или литейный кокс для продажи на открытом рынке. Эти заводы продают большую часть продукции другим заводам, занимающимся доменными печами, литейными и цветно-металлургическими операциями.
Хороший качественный кокс обычно получают коксованием хорошего качественного коксующегося угля. Коксующиеся угли определяются как те угли, которые при коксовании проходят через размягчение, взбухание и повторное затвердевание в кокс. Важное соображение при выборе угольной смеси — она не должна создавать высокое давление на стенки коксовой печи и должна достаточно собираться, чтобы кокс можно было вытолкнуть из печи. (См. статьи по ссылкам https://www.ispatguru.com/coking-coals/, https://www.ispatguru.com/coal/.)
Кокс — твердое углеродистое материал, получаемый деструктивной дистилляцией (также известной как коксование) низкозольного и желательно низкосернистого битуминозного угля. Уголь дистиллируют в печах при контролируемой температуре ~1100–1200 °C, и кокс получается как горючий остаток, состоящий из остаточной золы и фиксированного углерода, а примеси в угле, такие как летучие вещества (смолы, масла и смазки и т.д.), удаляются. Считается, что уровень ~25% летучих веществ (VM) в угле хорош для коксовых целей. Процесс дистилляции при контролируемой температуре не позволяет сгоранию углерода в угле. (См. статью https://www.ispatguru.com/carbonization-of-coal-for-metallurgical-coke-production/.)
Кокс, полученный из угля, обычно серый, твердый и пористый. Кокс, также известный как низкозольный металлургический кокс (LAMC), используется в доменной печи для производства железа. Кокс действует как восстановитель и источник тепла для процесса. Также используется в ферросплавных, графитовых и технических углях промышленностях. (См. https://www.ispatguru.com/metallurgical-coke/.)
Коксовые свойства угля критичны для коксования. Коксовые свойства — существенные и уникальные свойства угля для коксования. По мере нагрева коксующийся уголь проходит через область, где он становится очень пластичным, размягчается, взбухает и затем повторно затвердевает. Повторно затвердевший остаток — клеточная коксовая масса. Некоксующиеся угли при дистилляции не образуют кокс, а просто образуют некогерентный или слабокогерентный уголь.
Свойства кокса и производительность выталкивания коксовой печи зависят от нескольких переменных качества угля и эксплуатации батареи: (1) ранг угля, (2) петрографические, химические и реологические характеристики угля, (3) размер частиц, (4) влажность, (5) насыпная плотность, (6) выветривание угля, (7) коксовальная температура и скорость коксования, (8) время выдержки, (9) практика закалки, (10) манипулирование коксом. Вариативность качества кокса низка, если все эти факторы контролируются. Производители кокса используют широко различающиеся угли и применяют многие процедуры для повышения качества кокса, производительности коксовой печи и срока службы батареи.
Уголь, заряжаемый в побочно-продуктовые коксовые печи, обычно представляет смесь двух или более низковолатильных, среднелетучих или высоколетучих углей, обычно низких по серке и золе. Смешивание обычно необходимо для контроля свойств получаемого кокса, оптимизации качества и количества побочных продуктов и избежания расширения, проявляемого некоторыми типами угля, которое может вызывать чрезмерное давление на стенки печи при коксовании.
Уголь обычно поступает в ж/д вагонах. Этапы подготовки угля для коксования включают прием, предварительное дробление, хранение, дозирование, добавку коксовых отходов в угольную смесь, конечное дробление, смешивание и транспортировку угольной смеси в угольную башню.
Ленточные конвейеры перемещают уголь по необходимости от сырьевой кучи в дозирующие бункеры, где хранятся различные типы угля. Уголь затем переносят из дозирующих бункеров в дробарню, где его размалывают до размера минус 3,2 мм (минимум 85%). Желаемый размер зависит от отклика угля на коксовальные реакции и конечной желаемой прочности кокса. Низколетучие угли коксуются легче, если размер частиц мал, и сообщается, что более мелкие частицы повышают прочность кокса.
Размалываемый уголь затем смешивают и блендят, иногда добавляют воду и масло для контроля насыпной плотности смеси. Смешанная угольная смесь транспортируют в бункеры хранения угольной башни на вершине коксовой батареи.
Специальные техники подготовки угольной смеси для коксования включают: (1) селективное дробление угля с использованием пневматического разделения, (2) термическую обработку (преднагрев) угольной смеси перед коксованием, (3) частичное брикетирование угольной смеси, (4) подготовку угольной смеси для штамповки.
Зарядка в случае верхней зарядки обычно гравитационная с угольной зарядной машиной. В случае штампованной зарядки штампованный угольный пирог заряжают из боковой двери выталкивателя печи.
При верхней гравитационной зарядке взвешенное количество или определенный объем угля выгружают из угольной башни в зарядную машину, движущуюся по вершине батареи. Зарядная машина позиционируют над пустой горячей печью («споттинг»), снимают крышки зарядных люков, и уголь выгружается из бункеров зарядной машины в печь. Для минимизации утечки газов из печи при зарядке используют паровую аспирацию для отсасывания газов из пространства над заряженным углем в собирающий коллектор.
Пики угля формируются прямо под зарядными люками по мере заполнения печи. Эти пики выравнивают стальным выравнивающим стержнем, вставляемым выталкивающей машиной через маленькую дверцу сбоку печи, называемую выравнивающей или «chuck» дверцей. Процесс выравнивания способствует равномерному коксованию и обеспечивает чистое паровое пространство и выходной туннель для газов, выделяющихся при коксовании, для потока в газосборную систему. После заполнения выравнивающая дверца и верхние зарядные люки закрывают. Зарядные люки могут запечатывать влажной глинистой смесью, называемой лютированием. Аспирацию выключают, и газы направляют в отводную систему и собирающий коллектор.
Тепловая дистилляция (коксовальный процесс) происходит в группах печей, называемых коксовая батарея. Батарея состоит из 20–100 смежных печей со стыковыми стенами из качественного кварца и других типов огнеупорных кирпичей. Типичные отдельные коксовые печи имеют длину 11–18,74 м, ширину 0,35–0,5 м, высоту 3,0–7,4 м. Стена, разделяющая смежные печи, как и каждая торцевая стена, состоит из ряда нагревательных дымовых каналов. Большинство побочно-продуктовых батарей имеют вертикальные каналы, но несколько батарей очень старого дизайна имеют горизонтальные каналы. В отличие от вертикально-канальных батарей, включающих большое количество отдельных каналов вдоль каждой стенки печи, система горизонтальных каналов включает только небольшое количество горизонтальных каналов, передающих газы горения сверху вниз змеевидным образом.
Системы нагрева (подогрева) делятся на два общих класса: (1) подструйные (under jet), (2) пушечно-канальные (gun-flue). В подструйной системе дымовые газы вводят в каждый канал из трубопровода в подвале батареи. Расход газа в каждый канал можно измерять и контролировать. Пушечно-канальная система вводит газ через горизонтальный газовый канал, простирающийся вдоль каждой стены чуть ниже уровня пола печи. Короткие каналы ведут вверх к форовочному кирпичу внизу каждого вертикального канала. Современные батареи оснащены системой PVR с двойными вертикальными каналами с рециркуляцией отработавших газов.
В любой момент половина каналов в данной стене сжигает газ, а другая половина отводит отработавшее тепло от горения каналов в теплообменник и затем в дымовой коллектор. Каждые 20–30 минут батарея «переключается» (reverses), и бывшие каналы отработавшего тепла становятся горением, а бывшие горения — каналами отработавшего тепла. Этот процесс избегает плавления кирпичной кладки батареи (температура пламени выше температуры плавления кирпича) и обеспечивает более равномерный нагрев угольной массы. Каждая печь вмещает 15–50 т угля в зависимости от объема печи.
Отводные каналы удаляют газы, выделяющиеся в процессе деструктивной дистилляции. Процессное тепло поступает от сжигания газов между коксовальными камерами. Работа каждой печи в батарее циклична, а время цикла называется коксовальным периодом. Батареи обычно содержат достаточное количество печей, чтобы выход побочных продуктов был по существу непрерывным. Отдельные печи заряжают и разряжают через примерно равные интервалы времени в течение коксового цикла. Коксование продолжается 15–18 часов для производства доменного кокса и 25–30 часов для литейного кокса. Коксовое время определяется угольной смесью, влажностью, скоростью подогрева и желаемыми свойствами кокса.
Когда отвод кокса низок, коксовое время могут продлить до 24 часов для доменного кокса и до 48 часов для литейного. Коксовые температуры обычно 900–1100 °C и на верхней границе диапазона для производства доменного кокса.
Во время коксования угольный заряд находится в прямом контакте с нагретыми стенками и развивается в агрегатную «пластиковую зону». По мере поглощения тепловой энергии пластиковая зона утолщается и сходится к середине заряда. Летучие газы уходят впереди развивающейся зоны из-за прогрессии тепла от боковых стенок. Максимальная температура в центре коксовой массы обычно 1100–1500 °C. При этой температуре все летучие вещества из угольной массы испаряются и образуют высококачественный металлургический кокс.
Воздух предотвращают проникновением в печи поддержанием положительного избыточного давления ~10 мм вод. ст. Газы и углеводороды, выделяющиеся при тепловой дистилляции, удаляют через отводную систему и отправляют в побочно-продуктовый завод для восстановления.
Каждая печь запирается от собирающего коллектора ближе к концу коксового периода, обычно когда третья или четвертая в очереди к выталкиванию. После запорки печи крышка стойки открывают для снижения давления. Летучие газы, выходящие через открытую стойку, поджигают, если не самовоспламеняются, и позволяют гореть до выталкивания печи. На некоторых батареях создают тягу через вершину печи открытием обеих стоек (на батарее с двойным коллектором) или зарядного люка пока стойка открыта. Эта практика, известная как «beehiving», может приводить к густым темным эмиссиям, если печь не полностью прококсована.
В конце коксового периода удаляют двери с обоих концов печи, и раскаленный кокс выталкивается с коксовой стороны печи тараном, выдвинутым из выталкивающей машины. Кокс проходит через коксовую желобку в специальный вагон, называемый закалочным вагоном (quench car), который проходит по коксовой стороне батареи. Закалочный вагон везет кокс в закалочную башню, обычно расположенную в конце ряда батарей. Внутри закалочной башни горячий кокс обливают водой, чтобы он не продолжал гореть после контакта с воздухом. Закаленный кокс сбрасывают на наклонный «коксовый причал» для слива излишков воды и охлаждения кокса до разумной температуры. Затворы вдоль нижнего края причала контролируют скорость падения кокса на конвейерную ленту, несущую его в дробно-просеивательную систему.
В случае сухого охлаждения кокса (CDC) закалочный вагон известен как коксовый ковшовый вагон. Система CDC включает двухстадийную камеру CDC (содержащую предохлаждающую и охлаждающую камеры), котел и пылесборную сеть. Горячий кокс выталкивают в ковшовый вагон, который транспортирует кокс на завод CDC. Кокс заряжают в предохлаждающую камеру наверху камеры CDC. Излишки пыли выводят из зоны предохлаждения, и горячий кокс заряжают партиями в охлаждающую камеру ниже. Инертный газ (обычно азот) циркулирует в замкнутом контуре между охлаждающей камерой и котлом, где тепло от кокса восстанавливается и передается в пар через теплообменники. Охлажденный кокс выгружается изнизу охлаждающей камеры. (См. https://www.ispatguru.com/dry-cooling-of-coke/.)
Сырой коксовенный газ, собранный с батареи, обрабатывают для удаления смолы, аммиака (обычно восстанавливают как сульфат аммония), фенола, нафталина, легкого масла и серы перед использованием газа как топлива для нагрева печей.
Газы, выделяющиеся при коксовании, покидают коксовую печь через стойки, проходят в гусиные шеи и двигаются через запорный клапан в газособирающий коллектор, направляющий газы в побочно-продуктовый завод. Эти газы составляют 20–35% по массе от исходного угольного заряда и состоят из водяного пара, смолы, легких масел, тяжелых углеводородов и других химических соединений.
Сырой коксовенный газ выходит из печей при температуре ~760–870 °C и шоково охлаждается распылением переработанной промывочной жидкости в гусиной шее. Этот распыл охлаждает газ до 80–100 °C, выпадает смолу, конденсирует различные пары и служит переносящей средой для конденсированных соединений. Эти продукты отделяют от жидкости в декантере и затем перерабатывают для получения смолы и производных смолы.
Газ затем проходит либо в конечный смолеэкстрактор, либо в электростатический преципитатор для дополнительного удаления смолы. Когда газ покидает смолеэкстрактор, он переносит 75% аммиака и 95% легкого масла (преимущественно бензол, толуол, ксилол), изначально присутствовавших в сырой коксовой газе.
Аммиак восстанавливают либо как водный раствор водным поглощением, либо как соль сульфата аммония. Сульфат аммония кристаллизуют в насытителе, содержащем раствор 5–10% серной кислоты, и удаляют воздушным инжектором или центробежным насосом. Соль сушат в центрифуге и удаляют.
Газ, покидающий насытитель при ~60 °C, ведут в конечные охладители или конденсаторы, где обычно охлаждают непрямым теплообменом до ~24 °C. Охлажденный газ проходит в легкомасляный или бензольный скребок, через который циркулирует тяжелая нефтяная фракция — масляное масло или смоляное масло, служащее абсорбирующей средой. Масло распыляют в верхушке набитой абсорбирующей колонны, пока газ течет вверх через колонну. Промывочное масло абсорбирует ~2–3% своего веса в легком масле, с эффективностью удаления ~95% паров легкого масла в газе. Насыщенное промывочное масло пропускают через противопоточную паровую стриппинговую колонну. Пар и пары легкого масла проходят вверх из куба через теплообменник в конденсатор и водоразделитель. Легкое масло могут продать как сырье или переработать для восстановления бензола, толуола, ксилола и растворительного нафталина.
После удаления смолы, аммиака и легкого масла газ проходит конечную десульфуризацию на многих коксовых заводах для удаления H₂S перед использованием как топливо. Коксовенный газ имеет довольно высокую теплотворную способность, порядка 4400 ккал/м³. (См. https://www.ispatguru.com/coke-oven-by-product-plant/, https://www.ispatguru.com/coke-oven-gas-generation-and-usage/.)
Типичная схема побочно-продуктового коксового завода на рис. 1.
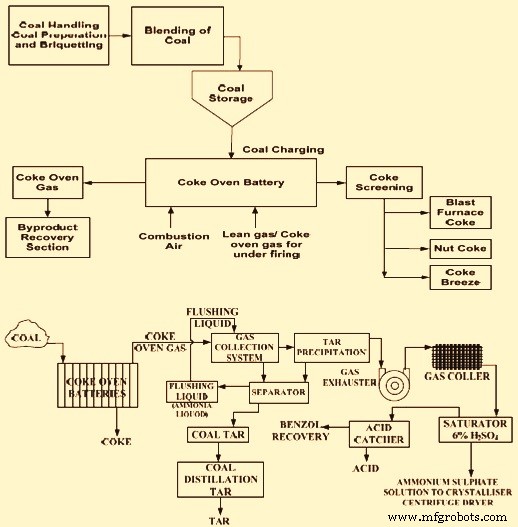
Рис. 1 Типичная схема побочно-продуктового коксового завода
Экологические вопросы
Коксовая печь — крупный источник беговых выбросов в атмосферу. Коксовальный процесс эмитирует твердые частицы (PM), летучие органические соединения (VOCs), полициклические ароматические углеводороды (PAHs), метан (~100 г/т кокса), аммиак, угарный газ, сероводород (H₂S) (50–80 г/т кокса от операций выталкивания), синильный водород (HCN), оксиды серы (SOx) (высвобождают 30% серы из сырья). Значительное количество VOCs может также выделяться при операциях восстановления побочных продуктов. На каждую тонну производимого кокса в атмосферу может выделяться ~0,7–7,4 кг PM, 2,9 кг SOx (0,2–6,5 кг), 1,4 кг оксидов азота (NOx), 0,1 кг аммиака (NH₃) и 3 кг VOCs (включая 2 кг бензола), если нет системы восстановления паров.
Операции по манипулированию углем могут составлять ~10% частичной нагрузки. Зарядка угля, выталкивание кокса и закалка — основные источники пылевых выбросов.
Сточные воды образуются со средней скоростью 0,3–4 м³/т переработанного кокса. Основные сточные потоки — от охлаждения коксовенного газа и обработки аммиака, смолы, нафталина, фенола и легкого масла. Процессные сточные воды могут содержать 10 мг/л бензола, 1000 мг/л BOD (4 кг/т кокса), 1500–6000 мг/л COD, 200 мг/л взвешенных твердых веществ, 150–2000 мг/л фенолов (0,3–12 кг/т кокса). Сточные воды также содержат PAHs в значительных концентрациях (до 30 мг/л), аммиак (0,1–2 кг азота/т кокса), цианиды (0,1–0,6 кг/т кокса).
Коксопроизводственные объекты генерируют процессные твердые отходы, кроме коксовой крошки (в среднем 1 кг/т продукта). Большинство твердых отходов содержат опасные компоненты: бензол и PAHs. Потоки отходов, вызывающие опасение: остатки восстановления угольной смолы (0,1 кг/т кокса), смолистый декантер (0,2 кг/т), смолистое хранилище (0,4 кг/т), обработка легкого масла (0,2 кг/т), очистка сточных вод (0,1 кг/т), сбор и восстановление нафталина (0,02 кг/т), дистилляция смолы (0,01 кг/т), ил от биологической очистки сточных вод.
Производственный процесс
- Батареи: от вольтовой стопки к современным литийным элементам
- Микроволновая печь: конструкция, производство и инновации будущего
- Оптимизированные решения питания для проектов на Arduino
- Продвинутые системы автоматизации и управления для коксовых печей
- Образование и использование коксового газа в железопроизводстве
- Угазификация угля: превращение угля в чистый синтез-газ
- Оптимизация работы коксовой батареи без восстановления для металлургических операций
- Эффективное восстановление аммиака при производстве кокса из коксующегося угля
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Автомобильный аккумулятор: устройство, типы, характеристики, обслуживание