



Продвинутые системы автоматизации и управления для коксовых печей
Металлургический кокс широко используется в железной и сталелитейной промышленности (прежде всего в доменных печах) для восстановления железной руды в чугун, а также в литейном производстве. Более 90% всего произведенного кокса направляется на доменные печи. Литейный кокс составляет основную часть остатка и используется литейными печами для плавки металла для отливки. Производство литейного кокса требует другого состава коксующихся углей, более длительного коксования и более низких температур по сравнению с металлургическим коксом.
Кокс составляет до 50% затрат при производстве горячего металла. Стоэффективное производство высококачественного кокса поэтому имеет первостепенное значение для конкурентоспособности железопроизводства. Большинство кокса в мире производится в коксовых батареях с восстановлением побочных продуктов, а большинство коксовых заводов интегрированы с заводами по производству железа и стали. В условиях острой конкуренции и нестабильного сырьевого базиса снижение себестоимости кокса — одна из важнейших задач железно-сталелитейной отрасли.
Особенности коксового производства
Базовый процесс производства кокса в коксовом цехе (КЦ) достаточно сложен. Термическое дистилляция происходит в группах печей, называемых батареями. Батарея состоит из ряда смежных печей со общими боковыми стенками из высококачественного динаса и других типов огнеупорных кирпичей. Стена, разделяющая смежные печи, а также торцевые стены состоят из системы нагревательных каналов. В любой момент времени половина каналов в данной стене сжигает газ, а вторая половина отводит отработавшее тепло от горючих каналов в «шахтный» теплообменник, а затем в дымоход. Каждые 20–30 минут батарея «переворачивается»: каналы отвода тепла становятся горючими, а горючие — каналами отвода тепла. Этот процесс обеспечивает более равномерное нагревание угольной загрузки.
Работа каждой печи циклична, но батарея содержит достаточное количество печей для обеспечения практически непрерывного потока сырого коксового газа. Отдельные печи заряжаются и разгружаются через примерно равные промежутки времени в течение коксовательного цикла. Коксование обычно длится 15–18 часов для производства доменного кокса. В этот период летучие вещества угля дистиллятятся в виде коксового газа. Длительность коксования определяется составом угольной загрузки, влажностью угля, интенсивностью поджогом и требуемыми свойствами кокса. При низком спросе на кокс время коксования может увеличиваться до 24 часов. Температуры коксования обычно находятся в диапазоне 900–1100 °C и держатся в верхней части диапазона для производства доменного кокса. Проникновение воздуха в печи предотвращается поддержанием положительного избыточного давления в газовом коллекторе. Печи поддерживаются под положительным давлением около 10 мм вод. ст. в батареях за счет высокого гидравлического давления в шламовом баке. Газы и углеводороды, выделяющиеся при термическом дистилляции, удаляются через систему отбора и направляются в цех побочных продуктов для восстановления.
Коксование считается завершенным, когда центральная температура в печи достигает 950–1000 °C. В этот момент печь изолируется от гидравлических магистралей, после надлежащей вентиляции остаточных газов двери открываются для проталкивания кокса. К концу коксовательного периода коксовая масса имеет большой объемный усадок, что приводит к отделению массы от стенок и обеспечивает легкое проталкивание.
Ключевые характеристики процесса коксования
- Коксование — пакетный процесс; работа каждой коксовой печи должна основываться на комплексном операционном планировании.
- Процесс требует значительного минимального времени, поэтому коксовый цех обладает высокой инерцией.
- Процесс имеет направленный характер и зависит от температуры и времени.
- Существует множество переменных, влияющих на коксование.
- Процесс нелинеен, с множеством параметров, влияющих на его ход.
- Коксование происходит в закрытой камере с непрямым нагревом через нагревательные стенки, что делает замер температур очень сложным.
Роль автоматизации, управления и измерений
Коксовый цех — важная единица, производящая кокс для восстановления железной руды в доменной печи, а также коксовый газ, используемый как топливный газ в различных единицах интегрированного металлургического комбината. Качество и выход продуктов КЦ важны для стабильной работы всего завода. Кроме того, КЦ является высокоэнергозатратным и сопряжен с рядом экологических проблем. Для достижения оптимальной эффективности КЦ должен быть оснащен системой автоматизации, процессного управления и измерений. Модульная конструкция такой системы обеспечивает гибкость для удовлетворения специфических требований конкретного КЦ. Автоматизация технологических последовательностей также облегчает длительные настройки для соблюдения экологических нормативов.
Система автоматизации, управления и измерений — современный удобный инструмент, повышающий производительность и стабильность КЦ. Она улучшает работу цеха, стабилизирует производство коксовой печи, помогает достигать планируемых результатов и имеет огромную практическую ценность. Её преимущества включают: снижение энергопотребления за счет уменьшения расхода топливного газа, стабилизацию условий и работы коксовой батареи, производство кокса стабильного качества, снижение вредных выбросов, увеличение срока службы батареи, упрощение отчетности и анализа операционных и ремонтных данных.
Иерархия системы автоматизации
Система автоматизации, управления и измерений построена по классическим уровням: от уровня 0 (полевой уровень) до уровня 3 (уровень управления). Проектирование автоматизации КЦ обычно делится на шесть базовых оборудовательных уровней. Рисунок 1 показывает иерархию системы автоматизации коксового цеха.
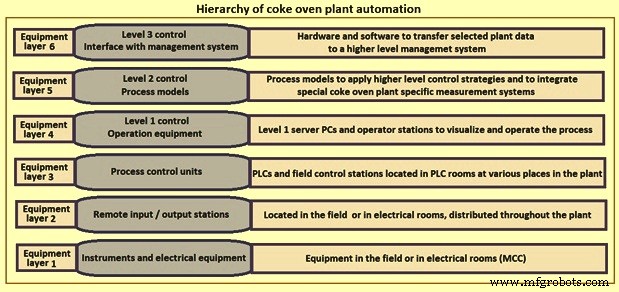
Рис. 1 Иерархия автоматизации коксового цеха
Электрооборудование, элементы управления и приборы обычно подключены к резервированным удаленным модулям ввода/вывода (I/O) через стандартные интерфейсы 4–20 мА и 24 В постоянного тока. Интеллектуальные подсистемы обычно связываются через Profibus или Modbus. Всё автоматическое оборудование подключено через оптоволоконную заводскую сеть, проходящую через все участки размещения соответствующего оборудования. Все данные собираются и распределяются через эту сеть, где источник и приемник данных могут гибко соединяться как физически (через патч-панели и коммутаторы), так и логически (через систему управления сетью). Через эту сеть все системы могут обмениваться данными.
Современные приборы и оборудование управления, подключенные к программируемым логическим контроллерам (ПЛК) или системам распределенного управления (СРУ) (уровень 1) с операторскими станциями — стандартное оборудование современных КЦ. Некоторые КЦ имеют дополнительную автоматизацию для функций продвинутого управления и оптимизации. Автоматизация цеха побочных продуктов (ЦПП) обычно выполняется другой СРУ, специализированной на непрерывных функциях управления. Обе системы обычно связаны через Modbus и спроектированы как интегрированные системы управления для управления как электрическим, так и приборным оборудованием.
Система автоматизации позволяет управлять КЦ через операторские станции, расположенные в отдельных пультах управления. Помимо операторских станций для всех основных единиц цеха, обычно существует несколько пультов управления, оснащенных большими видеорэкранами (включая разделенный экран), системами звуковой связи и доступом к интрасети. Полная «конфигурация сети и системы» для КЦ и ЦПП включает уровень удаленного I/O КЦ, уровень ПЛК КЦ, операторский уровень КЦ и уровень системного администрирования с серверами и сетевым оборудованием. Также предусмотрен интерфейс к системам уровня 3.
В зоне КЦ на уровне процессного управления используется интегрированная СРУ. Многие приложения в КЦ — это функции последовательного управления, которые лучше всего выполняются ПЛК. Автоматизация и процессное управление нагревом коксовой батареи и механизмами осуществляется с помощью системы управления уровня 2, которая проводит различные расчеты процессных моделей на основе обработанных данных, собранных от системы автоматизации уровня 1. Система уровня 2 предоставляет операторам коксовой печи продвинутый, точный и удобный вспомогательный инструмент, который можно успешно использовать для улучшения как операционных, так и экологических показателей завода. Рисунок 2 показывает систему автоматизации и процессного управления уровня 2 для КЦ.
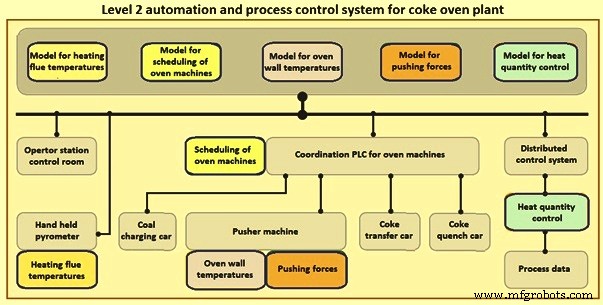
Рис. 2 Система автоматизации и процессного управления уровня 2 для коксового цеха
Основные технологии процессного управления
Система регулирования давления в печи
В любой момент времени давление внутри отдельных печей отличается, так как они находятся на разных стадиях коксовательного периода. Известно, что только что заряженные печи испытывают наивысшее давление, а печи, приближающиеся к концу коксования — наименьшее. Это имеет два последствия: (1) печи с давлением выше давления в газовом коллекторе более склонны к беговым выбросам; (2) смежные печи, работающие при разных давлениях, создают разные напряжения в стенках камер печей, что значительно снижает срок службы огнеупоров. Для устранения этих серьезных проблем важно регулировать давление в отдельных печах для поддержания слегка отрицательного давления на протяжении всего коксовательного периода. Это легко достигается установкой системы регулирования давления в печи.
В 1990-х годах компания DMT (Deutsche Montan Technologie GmbH) в Германии разработала первую версию системы регулирования давления отдельной печи. С тех пор система непрерывно улучшалась на основе практического опыта. Улучшенная система регулирования давления в печи способствует снижению беговых выбросов на КЦ. Система регулирования давления в печи признана «лучшей доступной технологией» (BAT).
Наиболее важные технологические улучшения благодаря системе регулирования давления в печи: (1) давление в печи отделено от давления в коллекторе; (2) коллектор работает при отрицательном давлении; (3) давление внутри каждой печи контролируется индивидуально; (4) зарядочные газы отсасываются отрицательным давлением коллектора; (5) обычный клапан заменяется так называемым «фиксированным чашкой» (fix cup).
В системе регулирования давления в печи «фиксированная чашка» устанавливается между стояной трубой и сырой газовой магистралью. Заслонка замыкания оснащена регулирующим устройством и соединена с штангой управления. В продолжении колена стояной трубы заканчивается так называемой корончатой трубой, выступающей с корончатыми щели в «фиксированную чашку». Также в колене стояной трубы установлены две форсунки для распыления, которые с одной стороны обеспечивают охлаждение горячего сырого газа, а с другой — увлажнение газовой магистрали для предотвращения отложений смол и других нагаров. Кроме того, через быстрый заполнительный клапан «фиксированная чашка» может быть быстро зафлудована, пока коксовая печь отключена от газовой магистрали. Рисунок 3 показывает систему регулирования давления в печи.
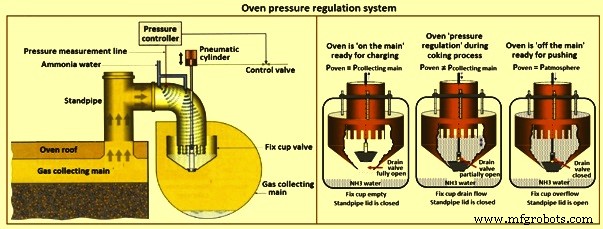
Рис. 3 Система регулирования давления в печи
Регулировка давления в печи осуществляется за счет переменного пневматического сопротивления для генерируемого сырого газа, создаваемого щелями в корончатой трубе. Щели открываются больше или меньше с помощью переменного уровня воды в «фиксированной чашке». Уровень воды влияет на переливное регулирующее устройство, которое поддерживает определенный уровень воды в «фиксированной чашке» в зависимости от заданной уставки давления в камере печи. Уровень воды в «фиксированной чашке» напрямую связан с положением поршня переливного регулирующего устройства. Привод переливного регулирующего устройства — пневматический цилиндр, соединенный с устройством штангой. Пневматический цилиндр управляется двусторонним позиционером, получающим информацию от системы управления, обрабатывающей замеры давления в печи.
Давление в печи измеряется в колене стояной трубы, откуда передается в систему управления. В течение коксовательного времени давление в печи пошагово увеличивается от ~+3 мм вод. ст. (0,3 мбар) в начале коксовательного периода, когда объем генерируемого сырого газа и опасность выбросов максимальны, до ~+16 мм вод. ст. (1,6 мбар) в конце коксовательного периода, когда объем генерируемого сырого газа падает почти до нуля, и опасность выбросов очень мала. Финальная настройка уставок обычно выполняется после замеров давления за дверями печи на уровне подошвы в пусконаладочное время КЦ. Цель — отрегулировать давление в печи так, чтобы достичь наименьшего возможного давления в печи во все времена без создания вакуума за дверями на уровне подошвы.
Газовая магистраль обычно расположена на стороне проталкивателя коксовой батареи. Она состоит из трех секций. Каждая секция магистрали обычно оснащена двумя газовыми сливными клапанами для аварийного сброса сырого газа непосредственно на батарее. Водозапорные клапаны образуют замыкание между газовой магистралью и атмосферой. Сливные клапаны пневматически приводятся и автоматически открываются при заданном максимальном давлении в газовой магистрали. Поджиг сырого газа осуществляется системой электрической дуги, которая начинает поджиг непосредственно перед открытием сливных клапанов. Давление в магистрали контролируется регулирующим клапаном в каждой отборной магистрали. Вакуум, создаваемый эксгаустером, дросселируется перед регулирующим заслоном так, что отводится лишь столько сырого коксового газа, сколько необходимо для поддержания заданного давления в газовой магистрали.
Интерфейс оператора (HMI) системы регулирования давления в печи состоит из нескольких операторских дисплеев, позволяющих оператору батареи мониторить и настраивать систему (в автоматическом режиме) и при необходимости управлять ею вручную (например, в аварийном случае). Отображаются все технологические значения: давление в печи, уровень воды в фиксированной чашке, состояние всех элементов управления, последнее время коксования, статусные сообщения и т.д. При переключении на ручное управление все операционные функции («подключить к зарядке», «вернуться к регулированию», «закрыть крышку стояной трубы» и др.) могут быть запущены вручную в правильной операционной последовательности. Некоторые блокирующие последовательности остаются активными для предотвращения опасных операционных ошибок. Ручное управление без ПЛК и блокирующих последовательностей возможно только с пневматической пультовой панели, расположенной непосредственно перед соответствующей стояной трубой. На HMI можно выбрать трендовый дисплей для каждой печи, показывающий основные технологические параметры во времени.
Анализатор влажности угля
Существует несколько систем измерения влажности. Однако надежный метод онлайн-измерения влажности угля — использование «микроволн с компенсацией площадной массы». Микроволны — высокоточный способ измерения влажности, так как они высокоселективны к воде. Они проникают в измеряемый материал. Молекулы воды естественным образом полярны, что заставляет микроволны ослабевать и замедляться значительно. Диэлектрическая проницаемость материала указывает на влияние на микроволны. Диэлектрическая проницаемость воды в 20 раз больше по сравнению с другими материалами. Это приводит к сильному взаимодействию микроволн с водой, которое измеряется как затухание и сдвиг фазы.
Для обеспечения того, чтобы отражение и резонанс не влияли на измерение, используются и оцениваются множественные частоты. Таким образом, неравномерные влияния геометрических изменений, как толщина слоя материала, несмотря на компенсацию площадной массы, практически исключаются. Измерение сдвига фазы дополнительно необходимо, так как оно меньше подвержено влиянию нескольких помех и дает лучшую точность. Поэтому комбинация измерения затухания и сдвига фазы дополнительно снижает помехи, что еще больше повышает точность. Комбинируя измерение сдвига фазы и затухания, можно достичь точности лучше 0,2%, что с «точки зрения измерения» достаточно для использования значения влажности в управлении нагревом.
Если насыпная плотность варьируется (что происходит при работе с разными угольными смесями и разными гранулометрическими составами), необходим дополнительный радиометрический измерительный блок. Толщина слоя и насыпная плотность влияют на результаты измерения. Это влияние можно во многом исключить путем нормализации затухания и сдвига фазы к массе на единицу площади, которая определяется измерениями прохождения гамма-излучения. В этом измерении прохождения ослабление интенсивности гамма-излучения, зависящее от площадной массы, измеряется. В результате получается сигнал влажности, не зависящий от плотности, обеспечивающий максимально возможную точность для оптимального процессного управления. Если одновременно толщина угольного слоя измеряется близко к источнику гамма-излучения, например, ультразвуковым датчиком уровня, можно определить насыпную плотность угля (площадная масса, умноженная на толщину слоя, дает насыпную плотность). Установка системы измерения влажности угля показана на рисунке 4. Помимо показанного оборудования, для работы системы необходимы некоторые дополнительные элементы.
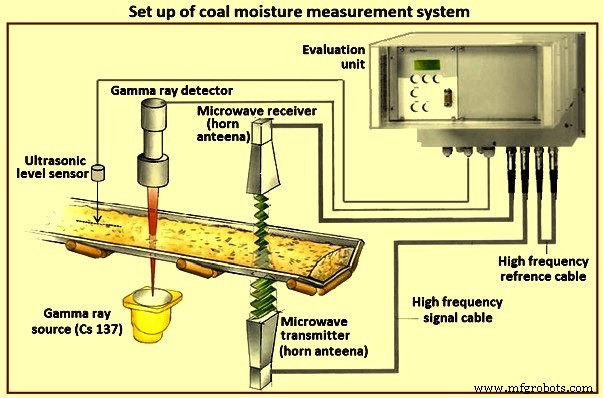
Рис. 4 Установка системы измерения влажности угля
Микроволны передаются с помощью пары так называемых роговых антенн. Одна установлена над лентой, другая — под лентой. Благодаря этой геометрии передачи измеряется большой процент всего объема. Это обеспечивает очень точное представление о содержании влаги во всем слое угля. Таким образом, измеряется влага внутри всего угольного слоя, а не только поверхностная влага.
Источник гамма-излучения (нуклид Cs-137) установлен под лентой. Он должен быть максимально близко к роговой антенне-излучателю микроволн, чтобы одна и та же порция угля в одном месте и в одно время относилась к обоим измерениям (затухание и сдвиг фазы коррелируют с площадной массой в реальном времени). Вертикально по центру от источника гамма-излучения над лентой установлен детектор гамма-излучения (цинлляционный детектор). Две роговые антенны, источник гамма-излучения и детектор соединены специальными высокочастотными сигнальными кабелями с блоком оценки, который коррелирует и рассчитывает влажность и насыпную плотность в реальном времени. Эталонные кривые, полученные из множественных калибровочных тестов (онлайн-влажность против лабораторной влажности), хранятся в блоке оценки для множества угольных составов или смесей. Эти интегрированные эталонные линии обеспечивают надежную компенсацию экологических влияний. Таким образом, содержание воды и насыпную плотность угля можно определить с высокой точностью.
Измерение работает лучше всего, если поверхность угля ровная и плоская. Поэтому необходимо установить выравнивающее оборудование перед измерительной установкой. Выравнивание угольной поверхности выполняется в два этапа. Сначала тяжелая стальная пластина используется как скребок. Максимальный вылет скребока ограничен цепями, чтобы избежать контакта скребока с резиновой лентой. К скребку можно добавлять веса для установки силы скребу и настройки павировочного пути. Во-вторых, санки, также ограниченные в движении цепями, выравнивают оставшиеся неровности. Если уровень угля на ленте очень высок или приближаются кучи угля, скребок или санки могут сыпать уголь с ленты. Поэтому с каждой стороны ленты устанавливаются бортики из резиноволокнистого материала. Ровная угольная поверхность необходима для получения надежных сигналов.
Автоматическая система измерения температуры камерных стенок
Автоматическая система измерения температуры камерных стенок состоит из системы измерения температуры стенок коксовой камеры через воздухоохлаждаемые волоконно-оптические кабели и прикрепленных пирометров, смонтированных на «холодном» заднем балоке тарана проталкивателя. Температуры стенок измеряются, когда таран проходит через печь. Они преобразуются и оцениваются для контроля температуры и теплового распределения батареи в продольном, поперечном и вертикальном направлениях. Это можно выполнить, проверяя поперечные температуры стенок, продольные температуры батареи, вертикальное тепловое распределение, температурное развитие во времени, проверки нагрева стенок и т.д. Рисунок 5 показывает принцип автоматической системы измерения температуры камерных стенок.
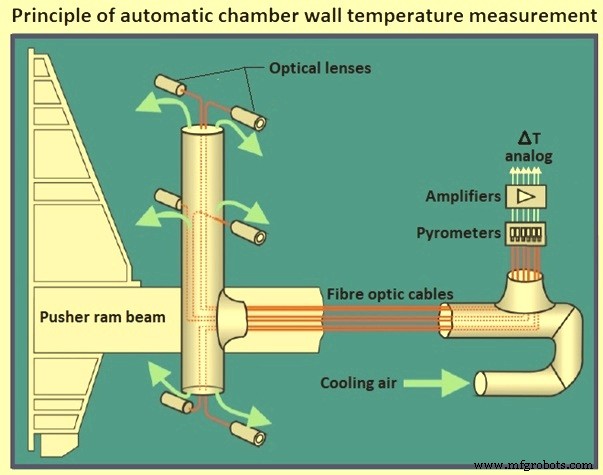
Рис. 5 Принцип автоматического измерения температуры камерных стенок
Световая интенсивность, излучаемая стенкой печи, детектируется волоконно-оптическим кабелем в каждой точке измерения. Эта точка измерения состоит из корпуса, термически изолированного от излучения и теплопроводности тарановой головы. Корпус вмещает держатель волоконно-оптического кабеля, систему воздушной маршрутизации для оптимального охлаждающего эффекта, волоконно-оптический кабель и соединение для подачи сжатого воздуха. Волоконно-оптический кабель постоянно закреплен относительно тарана. Сжатый воздух проходит вдоль волоконно-оптического кабеля, защищая его от перегрева и загрязнения, и очищает проход между корпусом световода, выдуваясь в камеру печи.
Несколько сотен точек данных (сырых данных) измеряются каждым пирометром во время одного процесса проталкивания, передаются в ПЛК в электростанции проталкивателя и коррелируются с соответствующей информацией о расстоянии от привода тарана. Сырые значения сжимаются для построения одного среднего значения температуры на каждый нагревательный канал для каждого пирометра. Эти значения (всего 6 × число нагревательных каналов) вместе с номером печи соответствующего проталкивания, временем проталкивания и выравниванием временно сохраняются в накопителе обозначенной станции ПЛК автоматической системы измерения температуры камерных стенок на проталкивателе. Определенные значения передаются через волоконно-оптические линии от проталкивателя в ПЛК КЦ для печных механизмов, который принимает данные и сохраняет их в базе данных.
Когда необходимо, оператор может выбрать и оценить температурные данные из архива, используя комплексную меню-систему, интегрированную в HMI ПЛК КЦ для печных механизмов, доступную на всех серверных клиентских ПК. Автоматические аварийные сигналы генерируются при превышении пороговых значений. Оператор может проверять на регулярной основе или в случае тревоги температурное распределение внутри батарейного блока для обнаружения нарушений регулировки системы поджога, которые могут привести к недококсованию угля в отдельных участках коксовой массы, результатом чего становятся плохое качество кокса и загрязнение при проталкивании.
Помимо оповещения о проблемах в поперечных стенках, вертикальное температурное распределение особенно важно для высоких камер печей. Оно достигается длинным пламенем на всю высоту канала. Пламя влияет распределение газа и воздуха к нагревательному каналу, которое должно быть правильно отрегулировано. Изменения в распределении воздуха (например, изменения в тяге дымохода) без соответствующих контрмер могут иметь сбивчивое влияние на длину пламени (вертикальное тепловое распределение) и в конечном счете привести к неравномерному коксованию, нагару на своде и, в худшем случае, к «липким печам». Автоматическая система измерения температуры камерных стенок способна быстро обнаружить проблемы вертикального нагрева, замеряя температуры на трех уровнях камеры печи при каждом проталкивании. Обнаружение этих проблем помогает улучшить систему нагрева, что ведет к лучшей экологической защите, более высокому качеству кокса, более высокой производственной эффективности (экономия газа/энергии) и меньшим напряжениям в кирпичной кладке (более долгий срок службы батареи).
Оценка нагрева отдельных стенок или печей на основе температур стенок от автоматической системы измерения температуры камерных стенок может быть сведена к средней температуре батареи, которая может использоваться как входное значение для управления нагревом батареи.
Автоматическая система мониторинга проталкивающего усилия
Вместе с измерением температур камерных стенок, пока таран проталкивает кокс из печи, одновременно измеряется крутящий момент, необходимый для этого действия, на двигателе привода тарана. Эти значения измеряются, пока таран проталкивает горячий кокс из печи. Крутящий момент предоставляется от частотного преобразователя, который управляет скоростью и моментом двигателя, и преобразуется в ПЛК для печных механизмов в проталкивающее усилие. Система называется «автоматическая система мониторинга проталкивающего усилия» и предоставляет выдающуюся информацию о механическом обслуживании привода тарана и коксовательном состоянии коксового пирога. Если тарановое усилие увеличивается за период времени, можно ожидать механическую или нагревательную проблему, требующую внимания и дальнейшей оценки для устранения неисправностей.
Графики автоматического мониторинга проталкивающего усилия могут быть вызваны на HMI ПЛК для печных механизмов операторами для процессного управления и как инструмент устранения неисправностей. Руководители завода выбирают данные автоматического мониторинга проталкивающего усилия из долгосрочного архива для процессного мониторинга, оптимизации и исторических обзоров. Кривые проталкивающего усилия показывают один и тот же профиль: пик проталкивающего усилия в начале для отрыва кокса от стенки и разгона коксового пирога. После этого начального пика проталкивающее усилие значительно ниже, достаточно лишь для поддержания движения коксового пирога вдоль длины печи. Как только башмак тарана входит в печь, развивается новый, но меньший пик. Этот опорный башмак скользит по подошве печи и создает дополнительное трение на кирпичах, которое должно быть компенсировано приводом тарана, приводя к увеличению необходимого проталкивающего усилия. Это нормальная ситуация при каждом проталкивании.
Если график выходит за пределы регулярного профиля с множественными пиками проталкивающего усилия вдоль пути проталкивания, то первый пик повторяется многократно за одно проталкивание. Причина может в том, что проталкивание останавливалось несколько раз и возобновлялось снова, пока таран двигался через печь. Механические проблемы на коксоводящем желобе требуют этих остановок. При каждом перезапуске привод тарана должен восстанавливать силу для разгона коксового пирога снова. Четыре пика указывают на то, что таран останавливался и перезапускался четыре раза после начального «пика отрыва». Этот пример показывает, что измерение проталкивающего усилия — полезный инструмент для обнаружения и документирования операционных проблем при проталкивании.
Автоматическая система планирования и управления печными механизмами
Процессное управление и мониторинг работы КЦ также включают подготовку графика проталкивания и экранное отображение операционной эффективности печных механизмов. Для этого используется очень продвинутая программа графика проталкивания и зарядки, называемая «автоматическая система планирования и управления печными механизмами», как часть системы автоматизации КЦ. Время проталкивания и зарядки для каждой печи рассчитывается и оптимизируется, передается печным механизмам и сигнализируется операторам. Фактические данные операций проталкивания и зарядки возвращаются в систему планирования для обновления расчетов.
«Автоматическая система планирования и управления печными механизмами» может обрабатывать нормальное производственное планирование, а также все типы специальных операций (например, компенсация поломок или снижения производства). Перерасчет может быть запущен и выполнен в любой момент при изменении производственных данных или возникновении эксплуатационных проблем. Доступно несколько стратегий для обработки потери производства. Потеря может быть принята или компенсирована увеличением производства путем осторожного и безопасного сокращения времени коксования для сохранения лучшей нагревательной эффективности и производства. Таким образом, изменения в графике автоматически влияют на расчетную номинальную тепловую нагрузку в модели управления нагревом.
График проталкивания и зарядки может быть рассчитан на несколько дней вперед в специальном режиме симуляции для передового производственного планирования. Система заблокирована (интерлокирована) с системой регулирования давления в печи для обработки отключения от коллектора для проталкивания и повторного подключения к коллектору для зарядки. Рисунок 6 показывает основные функции и философию операционной системы, а также операторские дисплеи. Компьютерный экран справа обычно имеет три дисплея. Первый дисплей называется «Статус печей», который отображает для каждой печи следующее время проталкивания/зарядки, последнее время проталкивания/зарядки, время в цикле в виде цветных столбчатых диаграмм, вес зарядки и т.д. Второй дисплей предназначен для расчетного графика, показывающего циклы проталкивания и зарядки в хронологическом порядке на ближайшие несколько дней вперед. Третий дисплей показывает историю проталкивания и зарядки в виде отчета.
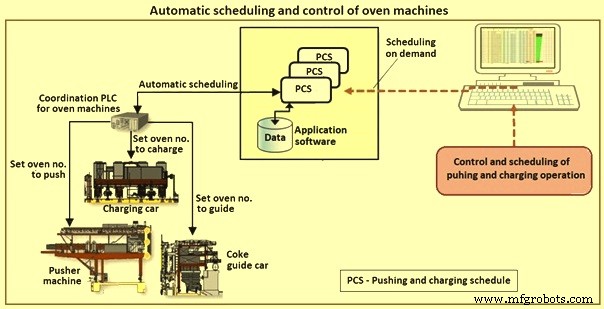
Рис. 6 Автоматическое планирование и управление печными механизмами
Автоматическая система управления нагревом батареи
Автоматическая система управления нагревом батареи — теоретическая расчетная модель, определяющая необходимую энергию для нагрева батареи. Модель динамически обновляется фактической производственной эффективностью (адаптируясь к задержкам, «ускорению», потерям производства и т.д.) и фактической нагревательной эффективностью (адаптация основана на фактических температурах нагревательных каналов, кокса или стенок, выходящих за целевой диапазон). Энергетические потребности, определенные моделью «автоматической системы управления нагревом батареи», являются уставкой для нагревательной системы. Необходимая для нагрева батареи энергия в данном случае контролируется изменением времени нагрева (вариацией паузы между переворотами).
Автоматическая система управления нагревом батареи показана на рисунке 7. На рисунке также показан трендовый график результатов управления нагревом. Всякий раз, когда меняется время коксования (зеленая стрелка), количественное управление энергией реагирует созданием новой уставки энергоподачи (желтая стрелка), в основном путем изменения времени паузы (синяя стрелка). В приведенном примере время паузы увеличено с ~200 секунд до ~275 секунд моделью для соответствия снижающемуся энергопотреблению (красная кривая) из-за общего увеличения времени коксования (зеленая кривая) с 28,9 часов до 30,1 часов. Рост «средней температуры батареи», измеренной автоматической системой измерения температуры камерных стенок (розовая пунктирная стрелка), также требует снижения тепла, что еще больше понижает энергетическую уставку. Общее снижение энергии (желтая кривая) приводит к снижению «средней температуры батареи» (розовая стрелка). Однако это происходит с временной задержкой из-за времени реакции, необходимого для переноса энергии от нагревательного канала к коксу.
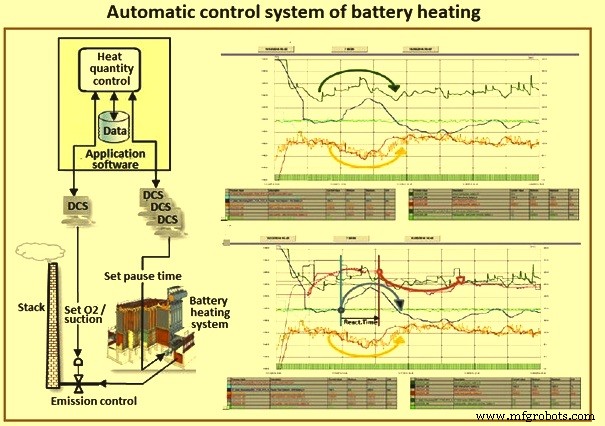
Рис. 7 Автоматическая система управления нагревом батареи
Для сопоставления температур, измеренных в разных местах кирпичной кладки, температуры нагревательных каналов экстраполируются по коэффициенту теплопередачи к температурам камерных стенок. Модель «автоматической системы управления нагревом батареи» способна держать количество нагревательной энергии под контролем, обеспечивает меньшее энергопотребление и быстрый автоматический отклик на эксплуатационные неполадки, что удерживает температуры батареи в балансе, снижает нагревательные проблемы и выбросы при проталкивании.
Производственный процесс
- Biosignal PI: надёжная, доступная открытая платформа для мониторинга ЭКГ и дыхания
- Мастерство управления датчиками и исполнительными механизмами на Raspberry Pi: акселерометр, сервопривод и потоко…
- Глобальная автоматизация Hotraco: Бесшовный удаленный контроль с IXON Cloud
- Fluke 772/773 зажимные мультиметры: современный подход к устранению неисправностей автоматических контуров
- ISA выпустила обновленное третье издание книги «Оценка безопасности и надежности систем управления»
- Мастеринг автоматизации в литье под давлением: пошаговое руководство для буста продуктивности
- Стратегическое проектирование и планирование модернизации систем управления
- Раскрытие потенциала блокчейна в промышленной автоматизации: возможности и препятствия
- Простое руководство по настройке и эксплуатации системы управления SYNTEC
- Экспертная автоматизация завода: дизайн, внедрение и готовые решения