



Коксование угля: производство кокса и управление побочными продуктами
Коксование угля для производства кокса
Коксование угля — это процесс нагревания угля с отгоном летучих продуктов (жидких и газообразных), в результате чего образуется твердый остаток — кокс. Коксование осуществляется путем нагревания угля до высоких температур либо в отсутствии кислорода (O₂), либо в контролируемом его количестве. Газообразный побочный продукт, известный как коксовый газ (КГ), вместе с аммиаком (NH₃), водой и сернистыми соединениями также термически удаляется из угля. Оставшийся после дистилляции кокс в основном состоит из углерода (C) в различных кристаллографических формах, но также содержит термически модифицированные остатки минералов, присутствовавших в исходном угле. Эти минеральные остатки, обычно называемые золой кокса, не сгорают и остаются в виде остатка после сжигания кокса.
До недавнего времени коксование угля считалось «разрушительной дистилляцией», но с ростом значения продуктов коксования этот термин выходит из употребления. Сейчас коксование угля рассматривается как физико-химический процесс, зависящий от скорости коксования, эксплуатационных параметров, свойств угольной шихты и переноса тепловой энергии. Скорость нагревания угла влияет на прочность и растрескаемость кокса. Для получения однородного качества нагревание угольного пирога в коксовой печи должно быть равномерным по всей длине и высоте печи. Кроме того, скорость миграции пластического слоя влияет на уровень термических напряжений в перезастывшей массе и, следовательно, на степень растрескаемости.
Процесс коксования угля начался в начале XVIII века путем коксования качественного коксующегося угля в кучах на земле, что впоследствии привело к развитию пчелиных печей различных форм и размеров для удовлетворения растущего спроса на твердый кокс, необходимый для плавки железа.
Температурные режимы коксования
Коксование угля может проводиться в трех температурных диапазонах:
- Низкотемпературное коксование — в диапазоне 500–700 °C. Дает более высокий выход жидких продуктов и меньший выход газа. Полученный кокс содержит больше летучих веществ и является свободно горючим.
- Среднетемпературное коксование — около 800 °C. Производит дымный мягкий кокс. Побочные продукты похожи на продукты высокотемпературного коксования. В настоящее время практически не применяется.
- Высокотемпературное коксование — выше 900 °C. Дает более высокий выход газообразных продуктов и меньший — жидких. Производит твердый кокс из коксующихся углей.
Низкотемпературное коксование
Изначально низкотемпературное коксование разрабатывалось для производства городского газа для бытовых нужд и уличного освещения, а также для получения бездымного топлива для отопления. Побочные смолы имеют экономическое значение и часто служат незаменимым сырьем для химической промышленности или перерабатываются в бензин, отопительные масла и смазочные материалы. Предпочтительными углями для низкотемпературного коксования являются бурый уголь, суббитуминозный уголь или высоколетучий битуминозный уголь, которые при пиролизе при 500–700 °C дают пористый углерод с реакционной способностью, не намного меньшей, чем у исходных углей. Эти реакционноспособные угли (i) легко воспламеняются и используются как бездымное топливо или сырье для газификации, (ii) смешиваются с углями для загрузки в коксовые печи, или (iii) используются как топливо на ТЭЦ.
Смолы, образующиеся при низкотемпературном коксовании, существенно отличаются от смол высокотемпературного коксования. Последнее дает преимущественно ароматические соединения, тогда как при низкотемпературном коксовании преобладают алифатические соединения, что определяет разное применение смольных побочных продуктов. Выход и состав газа также различаются: газовыделяемость составляет около 25 % от высокотемпературного коксования, но газ содержит больше метана (CH₄) и меньше водорода (H₂), что придает ему более высокую теплотворную способность.
Главное применение низкотемпературного коксования — производство бездымного топлива для домов и малых промышленных котлов в густонаселенных районах, использующих уголь с высоким содержанием летучих веществ.
Высокотемпературное коксование
Основная цель высокотемпературного коксования — производство металлургического кокса для использования в доменной печи (ДП) и литейном производстве. Часть кокса идет на производство карбида кальция (CaC₂) и электродного угля. Более 90 % произведенного кокса используется в ДП для плавки железной руды и получения чугуна.
Существует три типа процессов высокотемпературного коксования: (i) пчелиные печи, (ii) коксовые печи с восстановлением побочных продуктов, и (iii) беспобочные/тепловозвращающие коксовые печи.
Пчелиные печи
Пчелиная печь — это простая куполовидная кирпичная конструкция, в которую уголь загружается через отверстие сверху и распределяется через боковую дверь, образуя слой толщиной 600–900 мм. Тепло поставляется за счет сжигания летучих веществ, выделяющихся из угля, и коксование идет сверху вниз через заряд. Заряжается 5–6 тонн угля, период коксования составляет 48–72 часа. Некоторые пчелиные печи все еще работают благодаря усовершенствованиям и установке утилизационных котлов для восстановления тепла продуктов сгорания.
Коксовые печи с восстановлением побочных продуктов
Первые коксовые печи с восстановлением побочных продуктов, давающие удовлетворительный кокс для ДП или литейный кокс как основной продукт, а также смолу, аммиак и позже бензол как побочные, были построены около 1856 г. Конструкция дорабатывалась, но базовая схема современной коксовой печи была завершена к 1940-м годам. Горизонтальные шlitzовые коксовые печи (с восстановлением побочных продуктов), позволяющие достигать более высоких температур и лучше контролировать качество кокса, вытеснили другие конструкции и используются для коксования битуминозных углей.
Современные коксовые печи с восстановлением побочных продуктов состоят из камер длиной 15–20 м, высотой 6–9 м, шириной 500–600 мм и толщиной стенок около 100 мм. Число камер (от 20 до 100), чередующихся с аналогичными ячейками для нагревательных каналов, образует батарею. Уголь, дробленый до 80 % минус 3 мм с верхним размером 15 мм, загружается по верху печей зарядной машиной на рельсах и выравнивается выдвижным ползуном.
Работа каждой печи циклична, но батарея содержит достаточное количество печей для обеспечения практически непрерывного потока сырого коксового газа. Отдельные печи заряжаются и разгружаются через примерно равные промежутки времени в течение коксования. Коксование длится 15–18 часов для получения кокса для ДП. В этот период летучие вещества угля дистиллируют в виде коксового газа. Длительность коксования определяется угольной шихтой, влажностью, интенсивностью подогрева и требуемыми свойствами кокса. При низком спросе на кокс время коксования могут увеличить до 24 часов. Температура коксования обычно 900–1100 °C, поддерживается в верхней части диапазона для получения кокса для ДП. Проникновение воздуха в печи предотвращается поддержанием положительного избыточного давления в собирающем коллекторе. Печи держат под положительным давлением за счет высокого гидравлического давления в шламовом баке около 10 мм вод. ст. Газы и углеводороды, выделяющиеся при термической дистилляции, удаляются через систему отборов и направляются в побочный цех для восстановления.
Коксование считается завершенным, когда центральная температура в печи достигает 950–1000 °C. В этот момент печь отключается от гидравлического бака, после надлежащего проветривания остаточных газов двери открываются для выдавливания кокса. К концу коксования масса кокса имеет большой объемный усадок, что приводит к отделке массы от стенок и обеспечивает легкое выдавливание. Коксование происходит в полностью герметичных печах; по завершении угледистилляции двери открываются, и таран с одной стороны выдавливает раскаленный кокс в охлаждающую тележку.
Побочный газ и пары смолы, выходящие из коксовой печи, проходят процесс разделения для удаления смолы из газа. Затем газ обрабатывают для восстановления NH₃ в виде сульфата аммония, а смолу фракционируют дистилляцией на три нефтяные фракции: легкую, среднюю (или смолнокислую) и тяжелую. Газ, состоящий в основном из смеси H₂ и CH₄, имеет хорошую калорийность и используется как топливо.
Беспобочные/тепловозвращающие коксовые печи
В беспобочных (тепловозвращающих) коксовых печах тепловая энергия дымовых газов восстанавливается в виде пара. При коксовании в таких печах летучие вещества, выделяющиеся при коксовании угля, не восстанавливаются как побочные продукты, а сгорают в самой печи в присутствии контролируемого количества воздуха, а тепло эволюционирующих газов используется для коксования угольной массы в кокс, поэтому внешний нагрев не требуется. Высокий уровень тепла важно используется для разрушения потенциально загрязняющих углеводородов на горючие компоненты и их сжигания, тем самым избегая опасного загрязнения. Тепло, возникающее при сгорании, лишь частично используется в процессе, а остаточное тепло в отходящих дымовых газах восстанавливается для выработки энергии.
Беспобочные печи обычно имеют горизонтальную конструкцию и работают под отрицательным давлением, в отличие от печей с восстановлением побочных продуктов, работающих под положительным давлением. Первичный воздух для сгорания подается через отверстия в дверях печи и частично сжигает непосредственно летучие вещества (включая смолу и бензол) в пространстве печи над углем. Это генерирует тепло, необходимое для процесса. Смесь сырого и отработанных газов проходит через вертикальные каналы в боковых стенках в систему нагревательных каналов под подошвой печи. Вторичный воздух вводится в подошвенные каналы, которые змеевидно проходят под угольным ложем и завершают сгорание газов. Конструкция каналов и контроль воздушного потока позволяют уравнять скорость коксования в верхней и нижней частях угольного ложе. Благодаря возникающим температурам все углеводороды и побочные продукты сгорают внутри печи. Время коксования варьируется от 48 до 72 часов в зависимости от конструкции беспобочных коксовых печей. Горячие газы проходят в отходящий туннель к парогенераторам утилизации тепла (ПГУТ), где производится высоконапорный пар, обычно используемый для выработки электроэнергии.
Процесс коксования
Когда уголь загружается в горячую коксовую печь, та часть угля, которая непосредственно контактирует со стенками, нагревается очень быстро. При достижении температуры плавления тонкий слой нагретого угля размоляется и плавится. Реакции разрушительной дистилляции идут быстро в пластическом слое с обильным выделением летучих продуктов. Газ и конденсируемые пары задерживаются в пластической массе и, расширяясь, стремятся ее разбухать. По мере протекания реакций и повышения температуры пластической зоны пластичность заряда начинает уменьшаться. При продолжении нагревания и выделении газа плавившийся слой постепенно перезастывает в типичную ячеистую структуру кокса. Характерные температуры и стадии коксования угля показаны на рис. 1, а развитие пластического слоя и его перемещение — на рис. 2.
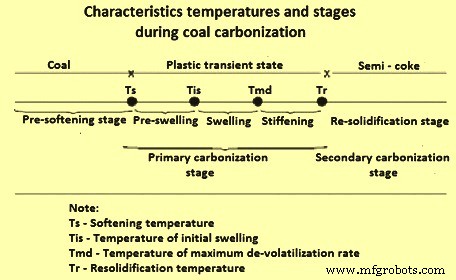
Рис. 1 Характерные температуры и стадии коксования угля
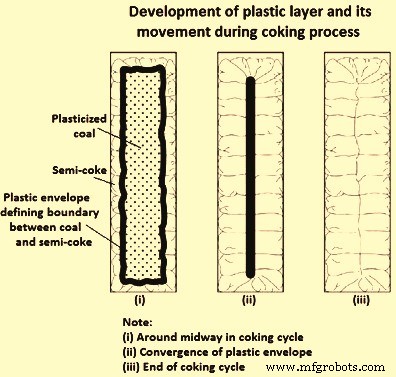
Рис. 2 Развитие пластического слоя и его перемещение при коксовании
Кокс, оставшийся после застывания пластической зоны, все еще содержит значительное количество летучих веществ. По мере дальнейшего повышения температуры реакции разрушительной дистилляции продолжаются с выделением газа и небольшого количества смолы. Финальные реакции, происходящие в коксе, представляют собой в основном отщепление H₂ от чрезвычайно сложных высокомолекулярных углеводородов, из которых он состоит. С повышением температуры кокс стремится отходить от стенок печи, и образуются усадочные трещины, идущие от стенок к центру коксовой массы. Две пластические зоны медленно движутся от противоположных стенок печи навстречу друг другу и наконец встречаются в центре печи. Стык зон выглядит как вертикальная трещина, идущая вдоль печи в центре заряда. При выдавливании печи кокс раскалывается вертикально по этой трещине.
По мере движения пластических зон внутрь их скорость снижается из-за увеличивающихся расстояний, через которые должен проводиться тепло. Увеличение сенсибельного тепла, уносимого газом, проходящим вверх через кокс, и тепло, поглощаемое реакциями раскалывания в газовой фазе, также замедляют движение зон. Температура и поведение зарядов в разных зонах печи различаются в разные моменты коксования.
Трансформация угля в кокс происходит при нагревании. При достижении состояния плавления слой нагретого угля размоляется и плавится. При 375–475 °C уголь разлагается с образованием пластического слоя. Реакции разрушительной дистилляции идут быстро в пластическом слое с выделением летучих продуктов. При 475–600 °C отмечается интенсивное выделение смолы и ароматических углеводородов. Газ и конденсируемые пары задерживаются в пластической массе и, расширяясь, разбухают ее. По мере протекания реакций и повышения температуры плавившейся зоны пластичность угля снижается. При продолжении нагревания и выделении газа плавившийся слой постепенно перезастывает в полукокс с типичной ячеистой структурой кокса. Кокс на этой стадии все еще содержит значительное количество летучих веществ. При дальнейшем повышении температуры выше 600 °C реакции разрушительной дистилляции продолжаются с выделением газа и малого количества смолы. Стабилизация кокса происходит при повышении температуры от 600 до 1100 °C. Это характеризуется усадкой коксовой массы, структурным развитием кокса и финальным выделением H₂. На этой стадии проходят финальные реакции, отщепляющие H₂ от сложных высокомолекулярных углеводородов. С повышением температуры масса кокса усаживается с образованием усадочных трещин.
Механизм коксования
В процессе коксования порошковидный уголь превращается в пористый, растрескавшийся, серебристо-черный твердый кокс. Микроскопически кокс состоит из твердой матрицы, органических и неорганических включений в матрице, пор и микротрещин. Процессы развития пористой структуры и микротекстуры кокса происходят преимущественно в пластическом диапазоне. Структура, образованная газовыми пузырьками, занимает почти половину объема кокса и влияет на два свойства: механическую прочность и насыпную плотность.
Твердое материалы, образующее стенки пор, состоит из оптически анизотропных сущностей, обычно наблюдаемых в поляризованном свете. Микротекстура кокса влияет на свойства кокса, существенные для его использования в ДП.
В процессе коксования металлургические (коксующиеся) угли размоляются, становятся пластичными, разлагаются, разбухают, агломерируются и наконец перезастывают. Пластический температурный диапазон обычно составляет 350–500 °C. Таким образом, при коксовании образуются два вертикальных пластических слоя, параллельных нагревательным стенкам, которые движутся к центру, где срастаются (рис. 2). При коксовании некоторые угли создают внутренние газовые давления и оказывают измеримое давление на стенки печей, иногда опасно высокое.
В пластическом температурном диапазоне происходят два процесса: развитие пористой структуры кокса и упорядочивание углерода угля в графитообразные слоистые плоскости, упорядочение которых приводит к оптической анизотропии кокса. Вариации размеров анизотропных единиц порождают текстурные компоненты в коксе. Соотношение различных компонентов составляет текстуру кокса.
Существует несколько исследований механизма коксования при высокотемпературном коксовании, и предложено несколько гипотез. Две из них: механизм пластического коксования и механизм коксования через мезофазу.
Механизм пластического коксования
Считается, что существует три непрерывные реакции превращения угля в кокс через пластическую фазу. Когда коксующиеся угли нагреваются выше 350 °C в отсутствии воздуха, органическое вещество угля начинает термическое разложение. Смесь газа, жидкости и размоленного угля, являющаяся термически разложенной формой угля, называется пластической массой. Коксующиеся угли размоляются, плавится, сплавляются, разбухают и срастаются в пластической стадии. При повышении температуры до 450–550 °C часть пластической массы выходит в виде газа и конденсируемых пар, а другая часть перезастывает в полукокс. При дальнейшем повышении температуры выше 550 °C органическое вещество полукокса дальше разлагается и конденсируется, выделяются CH₄ и H₂, углеродистые пластинки полукокса непрерывно увеличиваются, и наконец образуется кокс. Две основные стадии превращения угля в кокс — это фаза коксования с образованием пластической массы и фаза усадки полукокса.
Механизм коксования через мезофазу
По механизму мезофазы образование анизотропного углерода из изотропной расплавленного угля, пичи или выбранных модельных органических соединений впервые приписывается развитию характерной фазы жидких кристаллов. При коксовании угля сначала образуется пластическая масса оптически изотропная, затем постепенно формируются пластинчатые нематические жидкие кристаллы. Эта полимерная фаза называется мезофазой. Это промежуточная фаза между изотропной жидкой массой угля и твердой анизотропной полукоксовой массой, которая в конечном счете формируется из мезофазы и обладает свойствами, промежуточными между твердыми телами и жидкостями. Если подвижность промежуточной фазы достаточно высока, мезофазы сразу коалесцируют в более крупные единицы. В диапазоне повышающихся температур мезофаза непрерывно формируется, растет в размерах и в конечном счете соприкасаются друг с другом. Таким образом, мезофаза может застыть и превратить уголь в оптически анизотропные текстуры кокса.
Значительное достижение в понимании процесса коксования связано с открытием мезофазы в пластической стадии коксования, ведущей к графитизуемым углеродам, наблюдаемым в оптической микроскопии. Развитие сферических частиц мезофазы из изотропной массы и их прогрессивный рост и коалесценция, в конечном счете образующие анизотропные структуры, хорошо изучены для пичеподобных предшественников. По сути, в процессе коксования происходит дегидрогенирующая полимеризация ароматических молекул с последующим увеличением средней молекулярной массы. Финальная структура кокса связана со свойствами мезофазы в момент застывания, которые, в свою очередь, доминирующе зависят от химических свойств исходного материала. Улучшение качества кокса диктуется качеством исходного сырья, которое предопределяет оптическую текстуру результирующего кокса.
В отличие от пичеподобных материалов, коксование угля производит мезофазу в виде сильно искаженных сфер, которые не демонстрируют наблюдаемой коалесценции из-за их высокой вязкости. Эти различия в поведении можно отнести к ингибирующим эффектам элементов, таких как N₂, O₂ и S (сера), и влиянию частиц инертного вещества в угле.
Образование пор в полукоксе
Механизм и основные факторы, влияющие на образование пор в полукоксе, были предметом различных исследований. Показано, что пористая структура кокса в значительной степени определяется в пластическом температурном диапазоне коксования. Наблюдалось, что поры изначально появляются в крупных частицах при температуре, близкой к точке размоления, в то время как частицы среднего размера становятся пористыми при более высоких температурах. Образование пор не обнаруживалось ни при какой температуре в частицах размером менее 125 микрометров (микрон). Повышение температуры вызывало увеличение как числа, так и размера пор. Больше частиц имело поры, и крупные частицы становились многопористыми. С повышением температуры частицы становились более округлыми и разбухали в межчастичные пустоты.
В случае углей нулевой подвижности вышеуказанная стадия отмечала конец наблюдаемых изменений. Однако для углей более высокой подвижности повышение температуры, в конечном счете достигающее температуры максимального сокращения, приводило к продолжению разбухания крупных частиц и концентрации мелких в уменьшающихся пустотях. Разбухание более подвижных углей продолжалось до тех пор, пока все мелкие частицы не были включены в расширяющиеся клеточные стенки крупных частиц, что вело к потере их отдельной идентичности. Выше этой температуры полного плавления средний размер пор увеличивался, достигая пикового значения, а затем падал до размера, практически не меняющегося при более высоких температурах. Увеличение числа пор с температурой прерывалось переходным минимумом при температуре, соответствующей максимальному размеру пор. Уменьшение размера этих крупных пор происходило до температуры перезастывания, оставляя более связную структуру. Рост мелких почти сферических пор и сплавление матрицы вблизи этой температуры обычно приводит к образованию взаимосвязанных пор.
Выше температуры перезастывания незначительных изменений не наблюдается, кроме незначительного уменьшения среднего размера пор. Уплотнение полностью расплавленных структур, происходящее вблизи температуры перезастывания, вызвало большой интерес. Объяснение заключается в том, что большое расширение слегка более холодной зоны может давить уплотняющийся слой к более жесткому полукоксу. Взаимосвязь пор, возможно, происходящая на этой стадии, может способствовать этому процессу. Это объяснение дополнительно подтверждается наблюдением развития анизотропии формы пор, с наибольшим измерением вдоль изотерм.
Дальнейшее изучение влияния плотности заряда и размера частиц на развитие пористой структуры показало, что как средний размер пор, так и размер стенок пор достигают максимальных значений в пластической зоне. Новые выводы объясняются предложением двух дополнительных процессов: (i) разрыв некоторых тонких стенок пор на стадии послеплавленного расширения, и (ii) вторичная нуклеация пор при более высоких температурах в процессе уплотнения. Показано, что увеличение плотности заряда снижает пористость, в основном средний размер пор результирующего кокса, тогда как средний размер стенок пор практически не меняется. Эффект плотности заряда приписывается ограничению расширения по горизонтальному направлению, перпендикулярному стенке печи. Не найдено доказательств систематического изменения пористой структуры кокса вследствие вариаций в распределении размеров частиц угля в рассматриваемом диапазоне.
Микроскопическое исследование превращения угля в кокс
Проведено исследование микроскопического превращения угля в кокс. Изучалась морфология пластического слоя в зависимости от ранга угля. Наблюдалось, что для углей с содержанием летучих веществ 25–30 % первый шаг превращения — образование непрерывной среды из вязко деформированных частиц угля, характеризующейся отсутствием пузырьков. Второй шаг — девольатилизация, очевидная по наличию высокопористой зоны. Вывод: образование пор начинается внезапно, когда границы отдельных частиц перестают быть идентифицируемыми. Помимо зоны плавления с отсутствием пор существует еще одна, богатая порами с очень тонкими стенками, описанная как пенистая зона.
В подобных исследованиях замечена разница между высокоранговыми и среднеранговыми углями. Для среднеранговых углей при перезастывании уплотнение пузырьков доминировало над их образованием, тогда как в предшествующей зоне максимальной подвижности происходило обратное. Существовал перенос массы в пластическом слое от области максимальной подвижности к полукоксу, что выражалось в высокой пористости, измеренной в центре пластического слоя. Для высокоранговых углей подобного максимума не наблюдалось, что указывает на иной механизм устранения пузырьков для этих углей.
Давление коксования
Давление коксования, возникающее в процессе, выражается как сила, действующая на стенку, и измеряется подходящим прибором; называется давлением на стенку. Это явление стало важным с использованием двусторонне нагреваемых вертикальных шлицевых коксовых печей. В круглых пчелиных печах уголь может свободно расширяться вверх, поэтому разбухание заряда компенсируется свободным расширением. Напротив, в шлицевых печах горизонтальное расширение угля к нагревательной стенке ограничено.
Установлено, что некоторые угли могут повреждать стенки коксовых печей из-за либо чрезмерного давления, возникающего при коксовании, либо недостаточного усадка кокса в конце процесса. Эта проблема приобрела важность из-за прогрева угля и широкого распространения высоких батарей, увеличивающих насыпную плотность угольного заряда, что влияет на коксовальное давление, усадку и срок службы коксовой печи. Эффект давления в виде нежелательных деформаций стенок более заметен в высоких печах.
Многие факторы влияют на величину давления коксования. Их можно разделить на три категории: (i) внутренние характеристики угля, (ii) подготовка угля и физические свойства, (iii) эксплуатационные условия печей.
Является ли давление чрезмерным, зависит не только от величины давления, но и от того, какое давление может выдержать стенка печи. Поэтому предпринимались усилия для оценки прочности стенок коксовых печей. Требование к прочности стенки во многом определяется пиковым неравновесным коксовальным давлением, действующим на стенки в процессе коксования. Эти неравновесные давления вызывают изгиб стенки в горизонтальном направлении, который должен стабилизироваться вертикальной гравитационной нагрузкой, включая вес крыши и стенки, так как швы в стенке не имеют постоянной растяжной прочности.
Очень низкий предел ограничивает гибкость в выборе источников угля, угольных шихт и условий коксования. В исследовании, сравнивавшем результаты коксования нескольких сотен углей в печи с подвижной стенкой и учитывавшем поведение этих углей в коммерческих печах, установлены следующие пределы безопасности для углей, коксующихся в коксовых печах:
- Угли, развивающие давление более 0,14 кгс/см² — опасные.
- Угли, развивающие давление более 0,1 кгс/см² — могут быть опасны при регулярном коксовании в печах выше 3 метров.
- Угли, дающие давление менее 0,1 кгс/см² — безопасные.
Исследование показало, что эластическое деформирование стенок коммерческих печей до 1,25 мм может происходить без появления трещин. За этой точкой дальнейшее деформирование не происходит легко и возникают трещины.
В 1960–1970-х годах строительство высоких коксовых печей (высота 6 м и выше) стало превалирующим. Эти печи эксплуатировались под предположением, что коксовальное давление ниже 0,14 кгс/см² безопасно. Результатом стало то, что в некоторых случаях эти печи пострадали от серьезных ранних повреждений огнеупоров. Сообщалось, что батарея высотой 6 м пострадала прогрессирующим повреждением и должна была быть остановлена менее чем через пять лет эксплуатации. Расследования причин преждевременного отказа включали структурный анализ стенки высотой 6 м. Математическое исследование стенки высотой 6 м, подверженной давлению с одной стороны, показало, что неравновесное боковое давление, способное вызвать обрушение, рассчитано как чуть выше 0,12 кгс/см². Учитывая рекомендуемый коэффициент нагрузки 1,7 и пригодность относительно трещин, рекомендовалось, чтобы допустимое неравновесное боковое давление не превышало 0,07 кгс/см².
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- Самодельная система термостатирования для домашнего пивоварения: мониторинг и регулирование на Arduino
- Точное измерение и логирование термопар для лабораторных и научных экспериментов
- Точный термостатируемый контейнер для перевозки образцов с датчиком PT-100 и Arduino UNO
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Эффективное восстановление аммиака при производстве кокса из коксующегося угля
- Обеспечение качества в производстве отливок: проверенные практики прослеживаемости
- Вертикально-обрабатывающие центры (VMC): повышение производства и эффективности с точными ЧПУ-решениями
- Тайваньские ЧПУ-КИМ: точность для высококачественного производства
- Точные услуги КИМ-измерений в Тайване: гарантия качества глобального производства