



Агломерация железной руды: теория, практика и технологические аспекты
Теория и практика агломерации железной руды
Агломерация железной руды — общий термин, описывающий процесс, при котором агломерационная смесь (сырая или зеленая смесь) из мелкой железной руды, флюсов, топлива (коксовой пыли) и возвратных мелких фракций завода (например, мельницей шкалы, пыли доменной печи и возвращенных агломерационных мелких) преобразуется в определенную форму агломерата. Процесс заключается в нагревании агломерационной смеси с размером частиц менее 10 мм до такой температуры, при которой поверхность каждого зерна заряда начинает плавиться, и образующийся расплав создает жидкие мостики между зернами, которые после затвердевания обеспечивают формирование твердого пористого материала — агломерата, имеющего просеянный размер обычно 5–30 мм (верхний размер может достигать 50 мм в зависимости от местных требований), и способного выдерживать рабочее давление и температурную среду внутри доменной печи (ДП).
Процесс агломерации — это термическая операция, включающая плавление и ассимиляционные реакции. Первая стадия — образование расплава, включающая реакцию между мелкими частицами железной руды и флюсами. Начальный расплав генерируется из приклеивающих мелких частиц при нагревании через реакцию между железной рудой и флюсами. Затем нуклеусные частицы частично ассимилируются или растворяются в первичном расплаве, образуя больше расплава. До достижения полного плавления температура агломерации снижается из-за короткого времени выдержки при максимальной температуре, затем расплав затвердевает и выпадают минеральные фазы, в результате чего формируются связующие фазы.
В процессе агломерации химические реакции протекают при высокой температуре, и железная руда с флюсами объединяются, образуя агломерационный пирог, состоящий из железной руды,силикоферритов кальция и алюминия (СФКА), дикальций силиката и стекловидной фазы. Реакции агломерации также регулируют объемную долю каждой минеральной фазы, что может влиять на качество агломерата и, следовательно, на работу ДП.
Первая стадия агломерации — грануляция (нудулизация или пелеттизация) агломерационной смеси, состоящая в ее гомogeneизации в барабанном смесителе в течение нескольких минут с добавлением 6–8 % воды. Гранулированная смесь загружается на проницаемую решетку агломерационного станка. Верх ложа нагревается до высокой температуры газообразным топливом, а воздух засасывается через решетку. После короткого времени поджига нагрев верха ложа прекращается, и узкая зона горения или пламя (PF) движется вниз через ложе, последовательно нагревая каждый слой. В ложе гранулы нагреваются до температуры 1250–1350 °C для их размоления и частичного плавления. В результате ряда реакций получается наплавленное материалы, которое при последующем охлаждении кристаллизуется в несколько минеральных фаз разного химического и морфологического состава.
Зоны агломерационного ложа
В процессе агломерации сгорание кокса генерирует зону высокой температуры (зона горения), которая движется вниз через агломерационное ложе. Мелкие частицы реагируют быстрее и формируют первичный расплав, который частично растворяет крупные частицы руды. Схематичное представление поперечного сечения агломерационного ложа при прерванном процессе показано на рис. 1. Движение зоны горения кокса определяет температурный профиль и формирование различных зон в ложе. По мере движения зоны горения вниз происходит затвердевание расплавленной фазы за счет засасывания воздуха, что приводит к формированию агломератированной зоны. Зона под зоной горения состоит из агломерационной смеси (нераिएровавшего материала) и может быть разделена на две области. Область непосредственно под зоной горения соответствует обезвоживанию агломерационной смеси горячим газом из зоны горения, а нижележащая зона — холодная часть агломерационного ложа, где пар конденсируется.
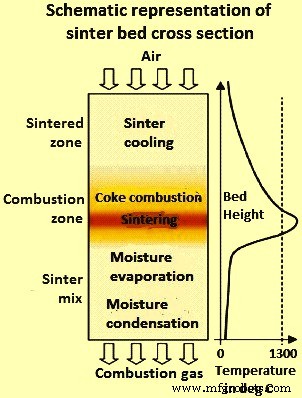
Рис. 1 Схематическое представление поперечного сечения агломерационного ложа
В принципе, реакции агломерации включают реакции мелкой руды с флюсами с образованием расплавленной фазы, которая используется в твердо-жидких реакциях для ассимиляции крупной руды. Расплав, образующийся при агломерации, выступает связующей фазой. Поскольку СФКА считается наиболее важным компонентом связующей фазы из-за его обилия в агломерате и существенного влияния на качество, реакции агломерации специально изучались с целью контроля концентрации и микроструктуры фазы СФКА, формирующейся в процессе. Объем расплавленной фазы играет главенствующую роль при агломерации. Избыточное плавление приводит к однородной стекловидной структуре, имеющей низкую восстановимость, тогда как очень низкая концентрация расплава вызывает недостаточную прочность агломерата, что приводит к большому количеству возвращаемых агломерационных мелких.
Энергия процесса поставляется сгоранием коксовой пыли. Перед зоной горения вода испаряется, и летучие вещества отгоняются. В зоне горения происходят реакции, приводящие к формированию прочного агломерата. Большая часть тепла из газов, покидающих зону горения, поглощается для сушки, кальцинации и предварительного нагрева нижних слоев ложа. Когда зона горения достигает основания ложа, процесс завершается, и горячий агломерационный пирог сбрасывается с решетки и грубо дробляется в горячей дробилке.
Агломерация — непрерывный процесс. Агломерационный станок состоит из серии паллетов, каждый из которых имеет боковые стенки и проницаемую решетку, загружаемую агломерационной смесью, проходящей под капюшоном поджига, подвергающейся засасыванию сверху вниз, сбрасываемой, а затем возвращающейся в позицию загрузки. Ветряные коробки под станком соединены с вентилятором через систему газоочистки.
Агломерационная смесь
Агломерационная смесь, образующая агломерационное ложе, состоит в основном из железной руды, коксовой пыли, флюсов и возвратных мелких. Поведение смеси при агломерации и качество агломерата во многом зависят от химического, гранулометрического и минералогического состава железной руды. Характеристики руды влияют на агломерационное поведение и поэтому являются важным аспектом производства агломерата. Проведено множество исследований влияния состава агломерационной смеси на агломерационные фазы, что в свою очередь влияет на основность (CaO/SiO₂), температуру, тепловой режим и содержание Al₂O₃ (глина) и MgO (магнезия) на содержание ферритов, общее гематит, реоксидированный гематит из магнетита, индекс восстановимости (RI), индекс деградации при восстановлении (RDI) и барабанный индекс (TI), пористость и расход кокса.
Поведение агломерационной смеси в процессе зависит от ее химического состава. Проведено несколько исследований для изучения влияния химического состава смеси на образование расплава и ассимиляционные реакции. Небольшие изменения в химическом составе железной руды могут вызвать значительные модификации в фазовом образовании при агломерации.
Качество агломерата зависит от формирования связующей фазы, которая, в свою очередь, зависит от агломерационной способности железной руды. С другой стороны, реакционная способность железной руды существенно влияет на ее зернистый размер, определяющий площадь поверхности реакции и насыпную плотность (пористость) агломерационной смеси. Следовательно, размер частиц железной руды важен для контроля реакций агломерации в процессе.
Изменение размера частиц руды влияет на процесс агломерации. Обнаружено, что ассимиляционная способность мелких частиц руды выше, чем крупных. Площадь поверхности реакции для мелких частиц велика, что приводит к высоким скоростям реакции. Однако образование более высоких концентраций расплава может привести к увеличению вязкости расплава, что снижает его подвижность. Поэтому включение крупных частиц в агломерационную смесь необходимо для улучшения проницаемости агломерационного ложа, что ассоциируется с увеличением крупномасштабных перемещений между расплавом и твердыми частицами.
Средний размер частиц железной руды влияет на проницаемость агломерационного ложа, что, в свою очередь, влияет на микроструктуру агломерата и производительность. Крупные частицы способствуют диффузионному сцеплению, а мелкие — шлаковому сцеплению в процессе агломерации. Высокая доля мелких частиц формирует избыточное количество расплава, что приводит к ухудшению качества агломерата, в то время как агломерат из большого количества крупных частиц дает снижение прочности агломерата. Обнаружено, что увеличение среднего размера частиц железной руды повышает производительность агломерации.
В исследовании агломерационной способности ложа с включением крупных частиц выяснилось, что использование более крупных частиц руды приводит к улучшению проницаемости ложа и агломерационных реакций. Когда крупные частицы размещаются в ложе, вокруг них формируются зоны низкой плотности. Из-за повышения проницаемости скорость газопотока и скорость пламени выше вокруг крупных частиц, чем при мелких. Следовательно, реакция расплава и ассимиляция могут происходить быстрее вокруг крупных частиц благодаря высокой подвижности расплава.
Распределение размеров частиц также влияет на плотность уплотнения компактированных пеллет, что влияет на скорости агломерации. Плотность упаковки смесей, состоящих из мелких частиц, улучшается за счет замены части из них крупными частицами. При уплотнении твердые частицы могут сближаться, что приводит к большому числу контактов между частицами и высокой плотности упаковки (низкой пористости). Замена мелких частиц крупными ведет к увеличению плотности упаковки до максимума, после чего она снижается при более высоких долях крупных частиц. Максимальная плотность упаковки достигается в точке, где все пустоты между крупными частицами заполнены мелкими. Наличие крупных частиц может поэтому производить компактированные порошки с более высокой плотностью упаковки (ниже пористостью), что приводит к увеличению скоростей агломерации.
Сверхмелкая фракция в рудной смеси, особенно фракция минус 50 микрометров (микрон), играет жизненно важную роль в грануляции: сначала в инициации формирования покрывающего слоя вокруг нуклеусных частиц, а затем в связывании более крупных приклеивающих мелких с покрытием.
Кокс — лучшее топливо для агломерации железной руды. Классификация по размеру — критически важный фактор. Лучшая экономичность и эффективность достигаются при размере частиц кокса менее 3 мм. Некоторые исследования показывают, что лучший размер кокса для производительности агломерации и восстановимости — между 0,25 и 3 мм. Другое исследование показывает, что хотя размер кокса менее 0,25 мм негативно влияет на производительность, он не влияет на эффективность процесса сгорания. Кроме того, более крупная фракция предпочтительнее и экономичнее в плане расхода. Сравнение различных фракций коксовой пыли показало, что лучшие результаты достигаются с грубым коксом (менее 3 мм и более 1 мм), чем с мелким (менее 1 мм). Мелкий кокс считается в основном приклеивающимися мелкими при грануляции, формирующими покрывающий слой вокруг зерен. Мелкий кокс сгорает быстро, в то время как крупный сгорает медленнее и может расширить зону пламени, приводя к возможной потере производительности. Также более крупное топливо более экономично, усиливает производство агломерата, улучшает RDI и снижает выбросы SO₂.
Влияние размера частиц кокса в агломерационном ложе на производительность, расход кокса и качество агломерата изучалось в агломерационных горшочных тестах. Эти тесты показали, что более крупная фракция коксовой пыли приводит к более высокой скорости пламени и лучшей эффективности сгорания. Мелкий кокс дает более низкую эффективность сгорания, вырабатывает меньше тепла и снижает температуру агломерации. В результате расход кокса необходимо увеличить при использовании более мелкого кокса для поддержания качества агломерата.
Грануляция агломерационной смеси
Цель грануляции — заставить мелкие частицы приклеиваться друг к другу и образовывать более крупные частицы. В результате гранулированная руда содержит более узкий диапазон размеров частиц и, следовательно, предлагает меньшее сопротивление прохождению газов.
Грануляция имеет фундаментальное значение для агломерации железной руды, так как хорошая проницаемость агломерационного ложа во многом определяет скорость процесса и, следовательно, производительность агломерационного завода. Грануляция агломерационной смеси обычно проводится в барабанном смесителе перед процессом агломерации в течение нескольких минут с добавлением 6–8 % воды. Полный процесс грануляции занимает около 30–60 минут, включая добавление влаги, грануляцию и загрузку в агломерационный станок.
Первоначальные исследования структуры гранулированных агломерационных смесей проводились в Nippon Steel Corporation (NSC). Эти исследования ввели термин «квази-частица», иногда называемую псевдочастицей (рис. 2), состоящую из нуклеуса из железной руды. При агломерации эта квази-частица остается частично неплавленной, окруженной более мелкими зернами руды с кремнеземной (SiO₂) пустой породой и при высокой основности (CaO/SiO₂).
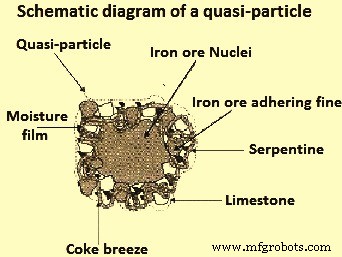
Рис. 2 Схематическая диаграмма квази-частицы
В процессе грануляции квази-частицы формируются, когда мелкие частицы (менее 0,2 мм) приклеиваются к поверхности крупных частиц (более 0,7 мм) и затем образуют гранулы. Промежуточные частицы (0,2–0,7 мм) трудно гранулировать и не имеют четко определенной роли. На практике количество промежуточных частиц необходимо минимизировать из-за их вредного влияния на грануляцию и негативного эффекта на проницаемость агломерационного ложа. Увеличение влажности агломерационной смеси может заставить промежуточные частицы действовать как приклеивающиеся мелкие, которые плохо приклеиваются к крупным частицам и могут отслаиваться на стадии сушки. Промежуточные частицы также могут выступать в роли нуклеусов и формировать квази-частицы меньшего размера по сравнению с образованными более крупными нуклеусами. Это может существенно снизить проницаемость агломерационного ложа и производительность процесса агломерации.
В процессе агломерации ферриты формируются в приклеившемся слое на нуклеусе в результате твердо-жидкой реакции между гематитом и расплавом CaO-Fe₂O₃, содержащим небольшие количества SiO₂ и Al₂O₃. Приклеивание сильно влияет на доступную для грануляции влагу. Другие факторы, такие как природа нуклеуса, форма частиц и поверхностные свойства, имеют второстепенное значение.
Содержание влаги в агломерационной смеси для агломерации — очень важный параметр грануляции. Процесс приклеивания мелких частиц к нуклеусам для формирования квази-частиц очень сильно влияет на доступную для грануляции влагу (общая влага минус влага, поглощенная компонентами агломерационного сырья). Максимальная производительность достигается при оптимальном добавлении влаги, которое меньше, чем необходимо для максимальной воздушной проницаемости. Нормально работают примерно на 0,85 от того, что нужно для максимальной проницаемости. Это связано с тем, что влага конденсируется в нижнем слое ложа после испарения из верхней части по мере приближения пламени. Конденсация обычно происходит в течение первых 2 минут агломерации до того, как агломерационная смесь достигнет точки росы.
Хороший контроль добавления влаги необходим. Добавление воды в барабанный смеситель должно регулироваться для поддержания заданного уровня влажности. Автоматический контроль предпочтительнее ручных методов, так как он обеспечивает более быстрый отклик и более стабильную подачу на агломерационный станок.
Грануляция, проводимая качанием материалов в вращающемся барабане, увеличивает размер гранул за счет адгезии, вызванной главным образом действием двух типов сил: (i) «зацепления» частиц, и (ii) притяжения за счет создания жидкофазных «мостиков» между частицами. Важность величины сил зацепления может быть изменена путем изменения последовательности формирования смеси для агломерации так, чтобы способствовать агрегирующему действию грануляционного нуклеуса, предоставляемого данным компонентом (например, возвратными агломерационными мелкими).
Величина сил зацепления также может быть изменена путем модификации последовательности формирования агломерационной смеси для включения селективной грануляции или предварительной агломерации. В таких случаях это включает обработку рудных мелких и концентратов, части возвратных агломерационных мелких и извести отдельно с использованием дополнительной технологической линии. Эти материалы смешиваются с водой и микропелеттизируются в барабане или на диске перед введением в основной грануляционный контур перед грануляционным барабаном. В этом процессе возвратные агломерационные мелкие выступают в роли нуклеуса, а известь — агломерационного агента. Эта практика позволяет использовать большее количество мелких без потери производительности.
Силы последнего типа (мостики) возникают за счет наличия воды, добавленной в смесь, и их эффект может быть усилен за счет добавок. В обоих случаях (зацепление и мостики) прочность гранулированных частиц невысока. Она лишь достаточна, чтобы обеспечить транспортировку и укладку гранулированной смеси на агломерационную решетку без разрушения. Распределение размеров гранулированной смеси при загрузке на агломерационную решетку варьируется от около 1 до 10 мм.
Изучение структуры гранул в трехмерных изображениях обычно проводится с помощью метода 3D рентгеновской томографии. В одном таком исследовании смеси рудных мелких (концентратов), возвратных агломерационных мелких и известняка готовились при соотношениях концентрат/руда 20:80, 50:50, 80:20 и 100:0, и агломерат производился с основностями 0,8; 1,4 и 2,0. Включение больших количеств концентратов в агломерационную смесь усложнило грануляцию.
Сверхмелкие частицы не только приклеиваются к крупным частицам, но также могут формировать прочные нуклеусы, связывая частицы промежуточного размера, и чем больше сверхмелких используется в агломерационной смеси, тем менее предсказуемо распределение размеров гранул. Гранулы, принадлежащие агломерационной смеси без крупной руды (соотношение концентрат/руда 100:0), не имели нуклеуса и очень мало частиц известняка прилипали к поверхности, изначально сформированной механизмом пелеттизации, и представляли структуру, похожую на пеллеты. Грануляционное поведение не может быть полностью объяснено ни одним единственным фактором, таким как соотношение концентрат/руда, и изменения в минералогии руды, составе и количестве пустой породы, теплопотреблении и содержании воды в смеси — все это очень значимые факторы.
Производительность агломерации напрямую связана с проницаемостью ложа. Проницаемость, в свою очередь, связана с распределением размеров гранул и средним размером гранул, которые зависят от добавления влаги. Проницаемость поднимается до максимального значения как функция влаги. Максимальная производительность достигается при использовании 85 % влаги, необходимой для максимальной проницаемости, из-за конденсации влаги в нижнем слое ложа.
В некоторых исследованиях для прогнозирования грануляционного поведения ряда железных руд разной природы предложено уравнение для расчета оптимальной влаги сырой смеси как функции природы, состава и гранулометрии руд. Оптимальное содержание влаги определяется как минимальное количество, необходимое для достижения максимальной проницаемости ложа. Уравнение применяется для каждой руды и рудной смеси с добавлением кокса, флюса и возвратных агломерационных мелких. Найдена хорошая корреляция между экспериментальными и расчетными значениями.
В других исследованиях на грануляцию разработано оборудование для определения влагоемкости нескольких типов железных руд и рудных смесей. Влагоемкость определена как максимальное содержание воды, которое может быть удержано между частицами руды. Установлено, что влагоемкость увеличивается пропорционально внешней поверхностной площади и уменьшается по мере роста пористости руды. Уравнение для определения соотношения между оптимальной влагой (W) и влагоемкостью (MC), которое было найдено: W = 6,94 + 0,12 MC. Экспериментальные данные указали на очень высокую корреляцию между W и MC.
На основе дальнейших исследований, а также первоначальных исследований, предложено уравнение для расчета оптимальной влаги (W) как функции природы, состава и гранулометрии железной руды: W = 2,28 + 0,427 L + 0,810 A – 0,339 S + 0,104 D + 0,036 E, где L — потеря веса руды при нагреве в граммах, A — % Al₂O₃ в руде, S — % SiO₂ в руде, D — доля руды менее 0,2 мм, E — доля руды 0,2–1 мм. Установлено, что проба с более высокой влагоемкостью требует более высокого содержания воды для достижения лучшей проницаемости ложа. Не удалось напрямую связать проницаемость с природой руды.
Проводились исследования для определения влияния добавления влаги и смачиваемости на грануляцию путем определения контактного угла между оксидом железа и водой и грануляционной пригодности железной руды. Исследование рассматривало разные типы руд для определения взаимодействия между различными параметрами: (i) природа руды (пористость), (ii) содержание влаги, (iii) время смачиваемости, (iv) измерение контактного угла руда-вода, (v) шероховатость поверхности, (vi) обороты пелеттизирующего барабана, (vii) отношение приклеивающихся мелких (AR) мелких частиц, и (viii) прочность на разрыв (FS) квази-частиц. Лучшая грануляция достигается с нуклеусом из гиттовой руды, с высокой пористостью, низкой шероховатостью и низким контактным углом (лучше смачиваемая).
Двухстадийные системы грануляции также использовались в некоторых агломерационных заводах. Двухстадийная система грануляции помогает в обработке мелких руд при увеличении скорости пламени, проницаемости и производительности процесса.
Выгодно улучшать конвенциональный процесс грануляции, особенно при использовании гиттовых и лимонитовых руд, которые обычно имеют более высокое содержание Al₂O₃, чем гематитовая руда, и приводят к ухудшению свойств агломерата. В этом отношении исследования показали, что качество агломерата улучшается, когда конвенциональная стадия грануляции в барабанном смесителе следует второй стадией. На первой стадии в барабан помещается смесь железной руды и возвратных агломерационных мелких. На второй стадии к смеси, полученной с первой стадии, добавляется кокс плюс известняк плюс доломит, и получаемая гранула формируется нуклеусом, состоящим в основном из железной руды, окруженным коксом и флюсом. Этот процесс покрывающей грануляции улучшает реакцию формирования флюса за счет сегрегации CaO (оксида кальция) из известняка на Fe (железо) из железной руды. Это приводит к агломерации при более низкой температуре, улучшает проницаемость и производительность, и снижает образование вторичного гематита, с последовательным улучшением RDI. TI и восстановимость также улучшаются благодаря формированию большего количества микропор, которые также предотвращают распространение трещин, ответственных за ухудшение RDI.
Время смешивания в барабане на второй стадии очень важно, и около 50 секунд установлено как оптимальное время. Более короткое время не позволяет нуклеусу хорошо покрыться коксом + флюсом. Более длинное время вызывает разрушение квази-частиц из-за включения кокса и флюса в гранулы (нуклеуса), и дает похожую квази-частицу, как при одностадийной конвенциональной грануляции.
Детальные исследования проводились по методу покрывающей грануляции коксом и известняком с целью улучшения производительности, восстановимости и работы ДП. Эта технология заключается в покрытии коксом и известняком поверхности квази-частиц, гранулированных в первичной части барабанного смесителя. Кокс и известняк вводится с конца барабанного смесителя ленточным конвейером на высокой скорости для достижения их покрытия на квази-частицах. Время покрывающей грануляции — самый важный контрольный фактор и регулируется изменением скорости конвейера. Нормальное время в диапазоне 40–60 секунд; при более коротких времени не все квази-частицы покрываются, а при более длинных — квази-частица разрушается.
Проводились исследования для оценки сегрегации частиц, гранулированных отдельно (покрытие коксом и покрытие известняком), и в обоих случаях производительность росла по сравнению с конвенциональной. Покрытие коксом улучшает напряжение сцепления квази-частиц и тем самым улучшает проницаемость во влажной зоне. С покрытием известняком агломерат представляет более низкое содержание вторичного гематита и структуру с толерантностью к трещинам (улучшенный RDI), больше первичного гематита и СФКА (улучшенный RI), и улучшенную подвижность расплава. В ДП эффективность коленки улучшается на 1 %, и расход восстановителя может быть снижен на 7 кг/т горячего металла.
Технология селективной грануляции также используется в некоторых агломерационных заводах Японии. Эта технология позволяет агломерацию железной руды с высоким содержанием Al₂O₃, которая в противном случае трудно агломерационна из-за низкой реакционной способности материалов, содержащих Al₂O₃, и высокой вязкости первичных расплавов. Селективная грануляция состоит в просеивании руды и направлении крупной фракции с более низким содержанием Al₂O₃ в конвенциональную грануляционную схему, в то время как мелкая фракция с более высоким содержанием Al₂O₃ пелеттизируется в гранулы размера 2–5 мм, которые включаются в конвенциональную грануляционную схему. Мелкая фракция содержит глинистые руды, высокие в Al₂O₃, и требуют более высоких температур плавления. Селективная грануляция достигает грануляционного нуклеуса с более высоким содержанием Al₂O₃, чем конвенциональная грануляция. С этим процессом мелкие, приклеивающиеся к нуклеусу с более низким содержанием Al₂O₃, реагируя с известняком, способствуют формированию первичного расплава при более низкой температуре.
Процесс селективной грануляции имеет высокую скорость обработки сырья и может непрерывно обрабатывать липкие сырья. Кроме того, достигается снижение расхода кокса-топлива и мощности надувки. Также улучшается производительность и снижается содержание FeO. Улучшение восстановимости в свою очередь приводит к снижению расхода кокса в ДП. Также наблюдается улучшение значения RDI агломерата.
Пламя (фронт пламени)
Температура фронта пламени или зоны горения имеет очень большое влияние на время агломерации и производительность, так как влияет на проницаемость фронта пламени. Обычно снижение температуры фронта пламени очень полезно для производительности, так как сопротивление фронту пламени воздушному потоку является функцией скорости газа в третьей степени. Повышение температуры фронта пламени существенно увеличивает сопротивление воздушному потоку и приводит к увеличению времени агломерации и снижению производительности. Измерение температуры на разных уровнях в агломерационном ложе позволяет следить за движением зоны горения и определять концепцию скорости фронта пламени как скорость, с которой уровень, где происходит самый быстрый рост температуры, движется через ложе. Рис. 3 показывает идеальное распределение температуры (тепла) в агломерационном ложе.
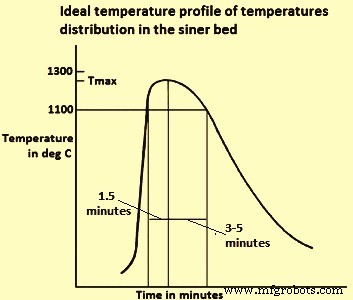
Рис. 3 Идеальное распределение температуры в агломерационном ложе
Время нагрева в зоне высокой температуры (выше 1100 °C) должно быть коротким (1,5 минуты), так как парциальное давление кислорода (pO₂) в этой зоне низко из-за сгорания кокса, и FeO, вредный для восстановимости агломерата, легко образуется. Время охлаждения (до 1100 °C) должно быть длинным (от 3 до 5 минут) для достижения прочной структуры агломерата за счет формирования гангево-матрицы, что способствует наличию SiO₂ (кремнезема). Временно-температурные профили измерялись в нескольких позициях в ложе и указывают, что ширина и Tmax зоны горения увеличиваются по мере ее движения вниз через ложе.
Для достижения равномерного Tmax в некоторых агломерационных заводах применяется двухслойная агломерация. Она состоит в подготовке ложа с более высоким содержанием кокса в верхнем слое, чем в нижнем, для противодействия тенденции Tmax к росту. Помимо двухслойной агломерации для контроля теплового распределения в ложе, разработано непрерывное измерительное оборудование, которое непосредственно сигнализирует о распределении температуры по всему ложе, а также прибор для измерения распределения объема, засасываемого через агломерационную решетку. Тепловое распределение может контролироваться путем адаптации скорости станка и содержания кокса в агломерационной смеси.
Существует связь между максимальной температурой фронта пламени и структурой агломерата. При агломерации при температуре ниже 1300 °C, около 1200 °C в агломерационном ложе генерируется расплав (состоящий в основном из Fe₂O₃ и CaO), и оксид железа и мелкие частицы ассимилируются в расплаве. Если расплав проникает в зерно гематита, происходит межфазный разрыв, оставляя первичный гематит (неплавленный), который считается полезным для агломерации, так как улучшает RI. Когда CaO и Al₂O₃ ассимилируются в расплаве, это реагирует с оксидом железа и генерирует иголообразный кальциевый феррит (размера менее 10 микрон), содержащий Al₂O₃ и SiO₂ в виде твердых растворов, согласно общей реакции Fe₂O₃ + CaO + SiO₂ + Al₂O₃ → SiO₂·CaO·(Fe, Al)₂O₃. Силикоферрит кальция и алюминия (СФКА) считается очень полезным компонентом для структуры агломерата, так как обладает хорошей восстановимостью и придает агломерату механическую прочность, улучшая индекс крушения (SI) и барабанный индекс (TI).
При агломерации при низкой температуре (менее 1300 °C) образование магнетита уменьшается (меньше FeO) и агломерация улучшает RI и снижает (улучшает) RDI. Также достигается оптимальная структура для восстановимости агломерата в ДП, формируемая ядром из гематита (неплавленного), окруженным иголообразной решеткой ферритов. При агломерации при температуре выше 1300 °C часть феррита растворяется и плавится, превращаясь в гематит или магнетит и в гангевые компоненты. Когда расплав остывает, он образует новые фазы: (i) крупные кристаллы феррита, восстановимость которых ниже, чем у иголообразного феррита, и (ii) вторичный гематит, вредный для RDI. Рис. 4 иллюстрирует схематично развитие различных структур агломерата в зависимости от достигнутой в ложе Tmax.
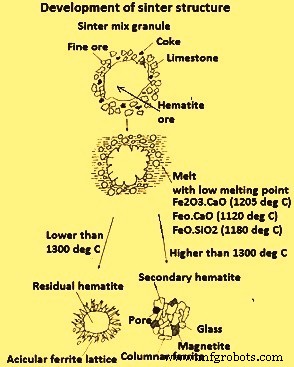
Рис. 4 Развитие структуры агломерата
Таблица 1 показывает изменение фазового состава и индексов качества агломерата в зависимости от температуры Tmax.
| Таблица 1 Типичные значения фазового состава и качества агломерата при максимальной температуре в ложе | ||||
| Показатель | Ед. | ~1200 °C | ~1250 °C | ~1300 °C |
| Первичный гематит | % | 50 | 42 | 22 |
| Вторичный гематит | % | 5 | 5 | 20 |
| Магнетит | % | 10 | 15 | 20 |
| СФКА | % | 35 | 38 | 30 |
| Стекло+2CaO·SiO₂ | % | 7 | 10 | 12 |
| FeO | % | 35 | 30 | 15 |
| Пористость | % | 3 | 4 | 5,5 |
| RDI | % | 30 | 32 | 36 |
| Индекс восстановимости | % | 72 | 70 | 64 |
| Индекс крушения (SI) | % | 93 | 94 | 95 |
Лучшие результаты получаются при температуре около 1250 °C, с максимальным процентом ферритов, высоким первичным гематитом, низким вторичным гематитом, хорошей пористостью и хорошими индексами качества (FeO, RDI, RI и SI).
Размоление и плавление агломерата в ДП
Работа ДП зависит от геометрии и состояния зоны сцепления, ограниченной изотермами размоления (ST) и плавления (FT). Зона сцепления состоит из чередующихся слоев мягкого агломерата и кокса. Последний (известный как «коксовое окно») позволяет восстановительному газу проходить в коленку ДП. Поэтому важно, чтобы зона сцепления была как можно уже, чтобы облегчить проникновение восстановительного газа, и как можно ниже в ДП, чтобы зона подготовки над зоной сцепления была достаточно большой для восстановления оксидов железа. Для выполнения обоих условий ST и FT должны быть как можно выше, а разница между ними — минимальна. Часть экономии кокса в ДП происходит благодаря улучшению качества агломерата, в частности его восстановимости и высокотемпературным свойствам.
Проведено несколько исследований фундаментального механизма размоления и плавления агломерата в ДП. Последовательность, происходящая при размолении и плавлении, состоит из (i) предразмоления, (ii) размоления, (iii) экссудации, и (iv) стадии капания. Механизм размоления связан со скоростью плавления ядра как функции температуры. Деформация считается непосредственно связанной с макропористостью, генерируемой переносом расплава из ядра во внешний слой. Начальное образование расплава играет роль в начале размоления, восстановления, задержки и капания расплава из ложа.
В одном из исследований на экспериментальной установке, достигающей максимальной температуры 1400 °C, размоление и плавление агломератов определялись для разных основностей (диапазон 1,5–3,0), содержания MgO (3,3–10 %) и многих степеней восстановимости агломерата. Диапазон размоления-плавления определен как температурный диапазон между точкой реверсии (T1 размоления) и 10 % сокращением (T2 плавления). Замечено, что поведение ДП улучшается (ниже и уже зона сцепления) по мере увеличения отношения агломерат/руда в заряде ДП.
Другое исследование для определения влияния содержания FeO в агломерате (тип А 10 % и тип B 12 %) на размоление и плавление и его влияние на работу ДП. Агломерат с большим FeO вызывал раннее размоление заряда — нежелательное явление в ДП. Нередуцированный FeO восстанавливается при более высокой температуре по уравнению FeO + C = Fe + CO, и такое прямое восстановление в больших количествах приводит к более высокому расходу кокса в процессе. Также замечены более низкий объем надува, выработка и производительность по сравнению с работой ДП при загрузке агломерата с 10 % FeO. Снижение содержания MgO в агломерате с 1,75 % до 1,5 % вызывает изменения в поведении печи, приписываемые вариациям температур размоления и плавления.
Еще одно исследование проведено для определения влияния материалового состава на свойства размоления и плавления в зарядных материалах ДП. Экспериментальная часть проведена в установке, моделирующей среду ДП, работающей под нагрузкой до температуры 1580 °C. Агломерат показал высокую температуру размоления (около 1400 °C), но относительно низкое отношение плавления и плохую высокотемпературную проницаемость. Увеличение основности агломерата замечено как вредное для подвижности расплавленного шлака и железа в ДП, что приводит к большему количеству застрявшего в коксовом слое расплавленного шлака и железа, снижая процент плавления и увеличивая газовое сопротивление образца ложа. По этой причине важно снижать основность агломерата. С другой стороны, увеличение Al₂O₃ (диапазон 0,9–2,6 %) или MgO снижает температуру плавления шлака, тем самым способствуя снижению высокотемпературного газового сопротивления. Агломерат показывает лучшие свойства размоления и плавления, чем пеллеты или руда, но хуже плавление и высокотемпературное газовое сопротивление. Установлено, что смешанный заряд, содержащий 65 % агломерата, 20 % крупной руды и 15 % пеллет, немного лучше других составов в терминах FT и ST, плавления и высокотемпературного газового сопротивления.
В другом исследовании выяснилось, что температура размоления снижается по мере увеличения содержания гангево в руде, из-за того, что гангей формирует соединения с низкой температурой плавления, такие как 2FeO·SiO₂, FeO·SiO₂·CaO и Fe₂O₃·SiO₂·CaO (рис. 5). Щелочи, содержащиеся в ганге, также могут формировать соединения с низкой температурой плавления, такие как Na₂SiO₃, K₂SiO₃ и NaAlSi₂O₆. Температура размоления агломератов, произведенных при температурах 1300–1350 °C, зависит от состава и минералогии агломерата.
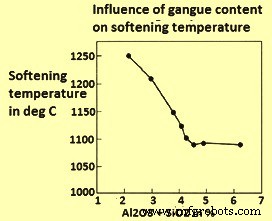
Рис. 5 Влияние гангево-материала на температуру размоления
Сопротивление проницаемости K агломерационного ложа обычно оценивается тестом на свойства размоления агломерата. Когда K строится против температуры ложа, интегрируя полученную кривую в интервале 1000–1600 °C, параметр сопротивления ложа KS при расчете показывает, что снижение содержания SiO₂ и увеличение MgO в агломерате улучшают как его проницаемость (ниже KS), так и свойства размоления агломерата. Действие SiO₂ обусловлено уменьшением расплава, заполняющего пустоты в ложе. Действие MgO — увеличением температуры плавления шлака CaO-FeO-SiO₂. Содержание Al₂O₃ мало влияет на свойства размоления агломерата.
В другом исследовании выяснилось, что при улучшении агломерата за счет снижения содержания Al₂O₃ с 1,8 % до 1,5 %, агломерат имеет лучшее восстановление и размоление-плавление в ДП. Также улучшается индекс проницаемости в зоне сцепления. Это может быть связано с тем, что количество расплава с низкой температурой плавления невелико благодаря улучшенной эффективности восстановления и более низкому содержанию Al₂O₃.
Размоление и плавление трех крупных гематитовых руд и агломерата определялись в установке, работающей под нагрузкой. Выяснилось, что ложа крупных руд сжимаются гораздо раньше агломерата за счет формирования фаялита, компонента с низкой температурой плавления около 1175–1205 °C. Фаялит не формируется в агломерате, и при более высоких температурах образующиеся расплавы оказываются более вязкими, что приводит к меньшей деформации ложа. Нет существенной разницы в температурах размоления и плавления для агломерата и для смеси 80 % агломерата и 20 % крупной руды. С этим зарядом как железнонесущий заряд в ДП проницаемость оставалась в нормальном рабочем диапазоне, как при работе ДП с 100 % агломератом, без указаний на неравномерные условия газопотока или аномальные проблемы зоны сцепления, и газовое использование даже немного улучшилось.
Важное свойство расплавов — они коалесцируют, превращая равномерно упакованное ложе гранул в частицы агломерата и очень большие каналы в ложе. Коалесцентное поведение расплавов должно иметь благоприятное влияние на свойства фронта пламени при определении проницаемости агломерационного ложа.
Реакции в процессе агломерации
В процессе агломерации происходит несколько химических реакций между железными рудами и флюсами при определенной максимальной температуре, в результате чего рыхлые материалы превращаются в твердую массу. Эти реакции определяются как реакции агломерации и включают формирование расплавленной фазы с последующей ассимиляцией крупных частиц в расплаве.
Проведены исследования последовательности формирования фаз при агломерации железной руды (рис. 6). Эти исследования обнаружили, что реакции агломерации происходили в фронте пламени и состояли в реакциях между фракцией железной руды и основным флюсом. Это приводило к образованию жидкой фазы, формирующей связующую фазу. Также установлено, что реакции агломерации начинаются в слое приклеивающихся мелких, где мелкие реакционноспособные руды и флюсы находятся в интимном контакте. Следовательно, твердо-твердые реакции — первые реакции, генерирующие первичный расплав. Однако крупные частицы почти неактивны на этой первой стадии из-за их большой площади реакции.
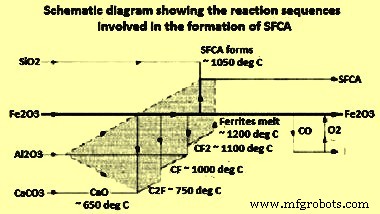
Рис. 6 Последовательность формирования фаз при агломерации железной руды
Реакции агломерации состоят из образования расплава и ассимиляционных реакций (рис. 7). Важной отправной точкой является псевдочастица, состоящая из крупной ядерной частицы (нуклеуса) и покрывающего слоя приклеивающихся мелких и флюсов. Рис. 7 (i) представляет базовую структуру псевдочастиц, формирующихся при грануляции. Реакции агломерации начинаются в слое приклеивающихся мелких, где мелкие материалы находятся в интимном контакте. С повышением температуры (приблизительно 1100 °C) кальциевые ферриты — первый продукт, образующийся твердо-твердыми реакциями между гематитом и известью. При около 1200 °C кальциевые ферриты разлагаются и образуют начальный жидкий расплав, который может растворять SiO₂ и Al₂O₃. Эта стадия процесса агломерации схематично показана на рис. 7 (ii). По мере прогресса процесса агломерации жидкий расплав начинает реагировать с нуклеусными частицами, приводя к растворению нуклеусной частицы и образованию большего количества расплава, как показано на рис. 7 (iii). Ассимиляционная реакция зависит от свойств как начального расплава, так и нуклеусной частицы. Чем более реакционноспособен расплав, тем выше его способность растворять твердый нуклеус. Аналогично, чем выше реакционная способность твердого нуклеуса, тем большее количество ассимилируется.
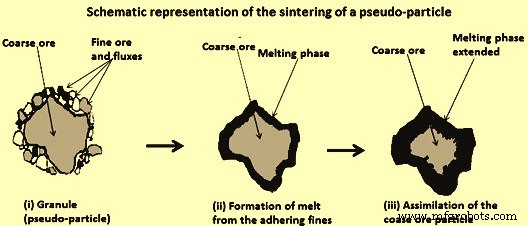
Рис. 7 Схематическое представление агломерации псевдочастицы
В принципе, реакции агломерации включают реакции мелких руд с флюсами с образованием расплавленной фазы, используемой в твердо-жидких реакциях для ассимиляции крупной руды. Расплав, образующийся при агломерации, выступает связующей фазой.
В процессе агломерации температура агломерационной смеси повышается для достижения ее частичного плавления и получения расплавленного материала, который при охлаждении кристаллизуется или затвердевает в несколько минеральных фаз, агломерирующих структуру в целом. Энергия для этого процесса поставляется сгоранием коксовой пыли.
Исследование для определения последовательности реакций формирования СФКА проведено с использованием комбинации XRD (рентгеновской дифракции), DTA (дифференциального термического анализа) и EPMA (электронно-зондовый микроанализатор). Первые реакции формирования ферритов — твердо-твердые реакции, начинающиеся в диапазоне 750–780 °C и заканчивающиеся при 1200 °C, температуре плавления этих ферритов, следуя последовательности дикальций феррита (C2F) → кальций феррит (CF) → кальций диферрит (CF2) (рис. 6) по следующим уравнениям:
Fe₂O₃ + 2CaO = 2CaO·Fe₂O₃ при 750–780 °C
2CaO·Fe₂O₃ + Fe₂O₃ = 2[CaO·Fe₂O₃] при 920–1000 °C
CaO·Fe₂O₃ + Fe₂O₃ = CaO·2Fe₂O₃ при 1050–1150 °C
CaO играет исключительно важную роль при агломерации, так как легко соединяется с оксидами железа в смеси для производства кальциевых ферритов. Реакция образования расплава начинается в точке контакта между рудными мелкими и CaO. Одновременно реакция твердо-твердого формирования СФКА начинается около 1050 °C и продолжается в твердо-жидкой реакции выше 1200 °C. Наличие Al₂O₃ увеличивает стабильность СФКА и снижает температуру, при которой эти ферриты начинают формироваться. Выше 1200 °C преобладают твердо-жидкие (твердо-расплавные) реакции с наличием расплавленной фазы, усиливающей ассимиляцию материала для формирования феррита по уравнению:
CaO·Fe₂O₃ + Al₂O₃ + SiO₂ = CaO·SiO₂·(Fe, Al)₂O₃
Последовательность реакций формирования СФКА показана на схеме (рис. 5). Al₂O₃ высокореактивно и входит в твердый раствор с фазами C2F, CF и CF2, как указано в заштрихованной области рис. 5. В этом исследовании также видно, что SiO₂ не реагирует с Fe₂O₃ или CaO и остается инертным до начала формирования СФКА при температурах выше 1050 °C.
Исследование также проведено на формировании 2CaO·Fe₂O₃ при 1000 °C из стехиометрической смеси Fe₂O₃ (железная руда) и CaCO₃ (известняк). Fe₂O₃ восстанавливается до Fe₃O₄ и FeO до начала кальцинации известняка, в зависимости от парциального давления O₂, определяемого по содержанию CO в восстановительной смеси CO+CO₂. Порядок, найденный для скорости реакции оксида Fe с CaO для формирования дикальций феррита: FeO → Fe₃O₄ → Fe₂O₃.
На протяжении всего процесса оксид Fe может одновременно восстанавливаться CO, образующимся при частичном сгорании кокса-угля, по уравнению:
2 Fe₂O₃ + CO = Fe₃O₄ + FeO + CO₂
Fe₃O₄ может окисляться до Fe₂O₃. FeO может окисляться до Fe₃O₄ или Fe₂O₃, и может инициироваться внешней энергией, реакциями формирования шлака с низкой температурой плавления.
FeO + CaO = CaO·FeO при 1120 °C
FeO + SiO₂ = SiO₂·FeO при 1180 °C
FeO + CaO + SiO₂ = CaO·SiO₂·FeO при 1220 °C
Кремнезем из железной руды может реагировать с расплавленным ферритом по уравнению для формирования кальциевых силикатов и выпадения гематита или магнетита в зависимости от pO₂ в реакционной системе, вместе с сформированным силикатом.
CaO·Fe₂O₃ + SiO₂ = CaO·SiO₂ + Fe₂O₃
Показанная выше последовательность реакций широко изучалась из-за ее важности в агломерации. В одном исследовании образцы кальций феррита (CF) и CF + Al₂O₃ и CF + SiO₂ агломерационировали. Показано, что добавление Al₂O₃ более эффективно для растворения гематита в CF, а добавление SiO₂ — для повышения скорости формирования CF. Образцы CF2 и CF2 + Al₂O₃ (3–9 %) + SiO₂ (1–7 %) агломерационировали для получения СФКА, контролируя эволюцию этих процессов с помощью XRD. Растворимость Al₂O₃ в CF2 при 1250 °C составляет 5–7 %, SiO₂ — 2–4 %. Моноклинная структура CF2 меняется на триклиническую при реакции с Al₂O₃ и SiO₂ для формирования СФКА. Добавление SiO₂ при 1200 °C вызывает частичное разложение CF2 на кальциевые силикаты. По мере увеличения отношения Al₂O₃/SiO₂ образование гематита уменьшается, а формирование СФКА увеличивается. Ион Fe³⁺ (радиус 0,65 ангстрем) в тетраэдрических центрах замещается меньшими ионами (Si⁴⁺, 0,40 ангстрем и Al³⁺, 0,54 ангстрем), так что объем элементарной ячейки стремится уменьшаться по мере добавления большего количества Si⁴⁺ и Al³⁺ в CF2.
Производственный процесс
- Передовые системы автоматизации и управления для агломерационных заводов
- Агломерация железорудных фракций: повышение эффективности доменной печи
- Железорудные пеллеты и пеллетизация: полный обзор технологии и процесса
- Ключевые факторы, формирующие процесс спекания в производстве железорудного сырья
- Передовые технологии повышения эффективности процесса агломерации железоруд
- FASTMET и FASTMELT: передовые технологии железопроизводства для эффективного получения металла
- Оптимизация обогащения железных руд для эффективного сталепроизводства
- Серый чугун: свойства, марки и промышленное применение
- Чугун: ключевые свойства, состав и промышленное применение
- Плавка железной руды: процесс, принципы и производство