



Внедрение пластиковых отходов в доменные печи для энергетического использования
Внедрение пластиковых отходов в доменную печь
Переработка пластиковых отходов (ПО) путем их внедрения в доменную печь (ДП) практикуется в нескольких ДП, особенно в Японии и Европе. Использование пластиков в ДП также позволяет восстанавливать энергию из ПО, поэтому это иногда рассматривается как энергетическое использование. Доменные процессы производства железа могут использовать ПО следующими способами:
- Коксование вместе с углем для производства кокса.
- Зарядка сверху в ДП, хотя это генерирует нежелательную смолу от разложения пластиков в шахте.
- Газификация пластиков вне ДП. Полученный синтез-газ затем внедряется через дьюзы.
- Внедрение в твердой фазе через дьюзы аналогично пульверизированному углю (ПУ). Обычно это делается как ко-внедрение ПО и угля в ДП.
Первая попытка внедрения пластиковых отходов (ВПО) в ДП была предпринята на заводе Bremen Steel Works в 1994 г., коммерческое внедрение началось год спустя. Первая интегрированная система внедрения пластиковых отходов была на заводе NKK (ныне JFE Steel) Keihin Works в Японии.
Преимущества и недостатки внедрения ПО
Внедрение ПО в ДП имеет несколько экологических, эксплуатационных и экономических преимуществ:
- Снижение количества пластиковых отходов, захороняемых или сжигаемых.
- Снижение расхода как кокса, так и ПУ, тем самым экономя угольные ресурсы. Однако ни ПО, ни ПУ не могут полностью заменить кокс. Количество замененного кокса в ДП جزئнично зависит от качества ПО.
- Экономия энергетических ресурсов. Выгода от сохраненных ресурсов при смешанном ВПО составляет около 11 гигакалоррий на тонну (Гкал/т).
- Снижение выбросов диоксида углерода (CO₂), так как теплота сгорания ПО обычно не ниже, чем у ПУ, и их более высокое отношение водорода (H₂) к углероду (C) означает, что в ДП при сгорании и восстановлении железной руды образуется меньше CO₂.
- Снижение энергопотребления, так как H₂ — более благоприятный восстановитель, чем C. Регенерация H₂ быстрее и менее эндотермична, чем регенерация оксида углерода (CO). Таким образом, ВПО может снизить энергопотребление, что также означает снижение выбросов CO₂.
- Высокая энергетическая эффективность — не менее 80 %. Около 60 % внедренных пластиков расходуются на восстановление железной руды, а около 20 % энергии в оставшихся 40 % газов используется как топливо на металлургическом заводе. Таким образом, использование ПО в ДП — эффективный процесс.
- ПО имеет более низкое содержание серы (S) и щелочей, чем уголь. Внедряемые материалы с низким содержанием S желательны из-за влияния S на качество горячего металла (ГМ). Щелочи могут способствовать деградации кокса, дезинтеграции агломерата и ухудшению огнеупорной выкладки печи.
- Снижение выбросов диоксинов ифуранов. Выбросы диоксина на Bremen Steel Works составляли 0,0001–0,0005 нанограмм на кубический метр (нг/м³) выхлопного газа, значения значительно ниже норм. Обычно дополнительного загрязнения газа не возникает, поэтому верховой газ ДП может использоваться на заводе.
Основные недостатки ВПО — стоимость сбора и подготовки материала. ПО поступают из множества источников, включая домохозяйства, промышленность и сельское хозяйство, и поэтому широко разбросаны. Следовательно, сбор и их подготовка дороги. Отходы сильно гетерогенны, состоящие из смесей различных типов пластиков. Разные пластиковые отходы требуют разной обработки. Пластики с высоким содержанием хлора (Cl), такие как поливинилхлорид (ПВХ), должны быть дехлорированы, что увеличивает затраты на подготовку. Соединения Cl могут корродировать огнеупорную выкладку ДП и трубопроводы в установке очистки верхового газа ДП (УОВГ). Работа ДП преимущественно определяется качеством и постоянством ПО, кокса и железной руды.
Качество ПО, как и ПУ, влияет на качество ГМ, стабильность и производительность ДП, и состав верхового газа ДП. После внедрения важна производительность сгорания пластиков, так как они могут негативно влиять на работу ДП.
Типы пластиков
Пластики обычно изготавливаются из простых углеводородных молекул (мономеров), полученных из нефти или газа. Они проходят полимеризацию для формирования более сложных полимеров, из которых изготавливаются продукты. Добавки, такие как антиоксиданты, красители и другие стабилизаторы, добавляются для придания пластикам специфических свойств.
Пластик — общий термин, описывающий ряд материалов и соединений. Существует более 20 различных групп пластиков с сотнями разновидностей. Их можно классифицировать на два основных типа: (i) термопласты, и (ii) термореактивные пласты. Второй тип состоит из пластиков, затвердевших в процессе отверждения. После застывания они не могут быть размолены нагреванием и поэтому не подходят для внедрения в ДП. К ним относятся полиуретан, эпоксидные и фенольные смолы.
Основные типы пластиков, пригодные для внедрения в ДП — термопласты, которые размоляются при нагревании и затвердевают при охлаждении. Они состоят из пяти основных семейств: (i) полиэтилен (ПЭ), включая низкодавленый полиэтилен (НДПЭ) и высокодавленый полиэтилен (ВДПЭ), (ii) полипропилен (ПП), (iii) полиэтилентерефталат (ПЭТ), (iv) поливинилхлорид (ПВХ), и (v) полистирол (ПС), в виде твердого ПС и пено-полистирола (ППС).
ДП, где впервые проводилось ВПО, использовали пластики из упаковки и контейнеров. ДП внедряют смешанные ПО, но это не всегда определено. Одно общеупотребительное определение: смешанные ПО включают всю непластиковую упаковку.
ПО — сильно гетерогенный материал. Он в основном состоит из горючих углеводородных полимеров и добавок. Оценено, что только 3 % от общего количества C, используемого как восстановитель, остается неокисленным. Полимеры имеют разные физико-химические свойства. Химический состав основных полимерных групп приведен в табл. 1. Внедряемые материалы состоят из смесей этих полимерных групп (и могут содержать ПВХ). Поэтому таблица включает типичные составы ПО. Для сравнения дан химический состав ПУ и топливного масла.
| Таблица 1 Типичный химический состав пластиковых отходов, ПУ и топливного масла | |||||||||
| Элемент | Ед. | ПЭ | ПП | ПС | ПЭТ | ПВХ | Смесь ПО | ПУ | Топливное масло |
| Углерод | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Водород | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Сера | % | 0,03 | 0,90 | 0,97 | 2,23 | ||||
| Зола | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Хлор | % | 47,70 | 1,40 | 0,20 | 0,04 | ||||
| Калий | % | 0,05 | 0,27 | 0,001 | |||||
| Натрий | % | 0,09 | 0,08 | 0,001 | |||||
Смешанные ПО должны соответствовать определенным спецификациям. Типичные значения: влага 3 % или менее, хлориды 0,4 % или менее, размер частиц 8 мм или менее. Существуют лимиты на содержание тяжелых металлов и следов в смеси ПО, так как они могут влиять на качество ГМ. Типичная спецификация приведена в табл. 2.
| Таблица 2 Типичная спецификация для тяжелых металлов и следов в пластиковых отходах | ||
| Элемент | Ед. | Значение |
| Хлор | % | Менее 2 |
| Сера | % | Менее 0,5 |
| Ртуть | г/т | Менее 0,5 |
| Кадмий | г/т | Менее 9 |
| Свинец | г/т | Менее 250 |
| Цинк | г/т | Менее 1000 |
| Медь | г/т | Менее 1000 |
| Мышьяк | г/т | Менее 5 |
| Хром | г/т | Менее 500 |
| Никель | г/т | Менее 500 |
В целом, пластики, используемые для ВПО в ДП, имеют следующие свойства:
- ПО имеет высокое отношение H₂/C (обычно выше, чем у угля). Внедрение пластиков увеличивает количество H₂ в ДП и в верховом газе ДП. Увеличение содержания H₂ в буш-газе снижает его плотность, и, следовательно, снижает перепад давления или позволяет больший газовой поток при том же давлении. Поскольку восстановление H₂ менее эндотермично, чем прямое восстановление, снижаются энергетические требования. Способность H₂ и водяного пара (H₂O) диффундировать в отдельные частицы рудного заряда и выходить из них значительно выше, чем CO и CO₂. Высокая диффузионность способствует более высоким скоростям восстановления, особенно при более низких температурах. Оптимальная адиабатическая температура пламени в расовой зоне (RAFT) также ниже из-за более высокого содержания H₂ в расовой зоне. Однако более высокое концентрация H₂ в шахте ДП может привести к увеличению количества коксовой пыли в шахте, снижая проницаемость.
- ПО имеет высокую калорийность (КВ), во многих случаях выше, чем у ПУ. Типичная КВ ПЭ около 11 млн ккал/кг (Мкал/кг), ПС — около 9,7 Мкал/кг, ПЭТ — около 5,6 Мкал/кг, ПВХ — около 4,5 Мкал/кг (хотя существуют большие вариации между жестким и мягким ПВХ). Чем выше КВ, тем больше тепло поставляет материал, и тем больше снижение расхода кокса.
- ПО имеет низкое содержание S и щелочей (часто ниже, чем у угля).
- ПО имеет низкую зольность, если нет пластиковых наполнителей (обычно ниже, чем у угля, но выше, чем у топливного масла). Мало дополнительного шлака образуется. Но внедрение ПО привело к увеличению перепада давления (снижению проницаемости печи), что приписывается зольному компоненту из ПО. Высокая температура плавления золы (около 1750 °C) означает, что она не легко формирует шлак.
- ПО имеет высокое содержание Cl, если присутствует ПВХ. Почти весь хлор покидает ДП в виде соляной кислоты (HCl), которая может корродировать трубопроводы, через которые течет верховой газ ДП. ПВХ обычно удаляют из ПО, хотя разработаны процессы дехлоринации. Содержание хлора в смеси ПО обычно ограничивается менее 2 %, то есть около 3 % ПВХ. Выражалась озабоченность возможным формированием диоксинов ифуранов через образующуюся HCl, но измерения в верховом газе ДП показали низкое содержание.
Прочность и твердость ПО могут быть проблемой. Низкопрочные агломерированные пластики легко разрушаются при транспортировке (что может привести к засорам и проблемам сгорания, снижая эффективность сгорания (ЭС). Использование ПО в ДП позволяет дополнительную переработку феррусных материалов, присутствующих в пластиковых отходах. Внедрение 1 кг ПО обычно заменяет около 1,3 кг ПУ и около 1 кг тяжелого масла в ДП. Замена кокса ВПО ограничена примерно 30 %, хотя упоминаются значения 40 %. ДП нуждается в постоянном качестве внедряемого материала для стабильной работы. Следовательно, подготовка ПО — существенный шаг.
Подготовка ПО для внедрения
Качество внедряемого ПО важно не только с точки зрения их использования в самой ДП, но и в подготовке, транспортировке и распределении материалов к печи. Внедряемый ПО готовится и транспортируется в бункер хранения. Затем он пневматически транспортируется через индивидуальные трубопроводы или через распределитель к отдельным дьюзам.
Два самых критических требования для успешного использования ПО в ДП — их доступность и затраты на обработку. Отходы часто сильно гетерогенны и часто смешаны с другими материалами. Следовательно, сбор и сортировка отходов, содержащих пластиковые остатки, дорогостоящи. Цель перерабатывающего завода — обеспечить сырье постоянного качества с требуемым размером частиц и в достаточном количестве. Объем необходимой обработки зависит от состояния, в котором получены отходы.
Инородные материалы, такие как металлы и песок, должны быть удалены, так как они могут вызывать проблемы, включая абразивное износ в системах внедрения и шлифовальных элементах в мельницах, и снижение качества ГМ. Добавки, добавляемые к определенным пластиковым продуктам при изготовлении, также могут приводить к абразивным проблемам. Небольшие количества бумаги, камней и песка, включенные с пластиками, не вызывают проблем, так как они удаляются в шлаке ДП.
Отходы содержат много разных типов пластиков, требующих сортировки для отдельной обработки. Это увеличивает затраты на подготовку. Кроме того, затраты влияет требуемый размер частиц, который влияет на эффективность сгорания и газификации ПО. Автоматизация, где возможно, может помочь снизить эти затраты. Собранный отход обычно разделяется на два потока: (i) твердый пластик, который измельчают, металлические примеси удаляют магнитно, а затем дробят в куски 6–10 мм, и (ii) пленочный пластик, который режут на куски, ПВХ удаляют центрифугальной сепарацией, а затем расплавляют и агломерируют за счет трения для формирования пеллет с размером частиц 6–10 мм.
Если ВПО включает бытовые отходы, то отходы обрабатываются аналогичным образом (как твердый и пленочный пластиковые потоки). Может потребоваться стадия дехлоринации. Отделенные гранулы ПВХ нагревают с коксом в вращающейся печи под атмосферой азота (N₂) до около 300–350 °C, разлагая их на углеводороды и соляную кислоту. Углеводороды отделяют от кокса и внедряют в ДП. Восстановленная соляная кислота может использоваться на заводе или продаваться. Прочность агломерированных пластиков и их горючесть могут быть улучшены добавлением карбоната кальция (CaCO₃).
В Европе разработан процесс Redop (REDuction of iron ore in BF by plastics from municipal wastes — восстановление железной руды в ДП пластиками из бытовых отходов). Суспензия смешанной пластиковой фракции (разделенной из бытовых отходов) нагревается в мешалке-реакторе при температуре 230–300 °C. Выделяющаяся HCl нейтрализуется добавлением разбавленного водорастворимой основы. Дехлоринированные пластики расплавляются в капли, размер которых определяется мешанием и следами целлюлозы, все еще присутствующей. При охлаждении пластиковые капли затвердевают в гранулы с содержанием Cl менее 0,15 %, пригодные для внедрения в ДП.
Система внедрения
Система внедрения пневматически транспортирует и дозирует ПО из бункера хранения через внедряемый сосуд, где оно давится до или выше давления ДП, к дьюзным ланцам. Ланцы внедряют ПО в равных количествах через дьюзы, расположенные симметрично по окружности ДП. Критический фактор в конструкции системы распределения — обеспечение равномерной подачи восстановителя к каждой дьюзе без флуктуаций в маршруте подачи ПО. Любое прерывание подачи ПО может быстро привести к серьезным проблемам. Чем выше скорость внедрения, тем серьезнее последствия непланируемого прерывания.
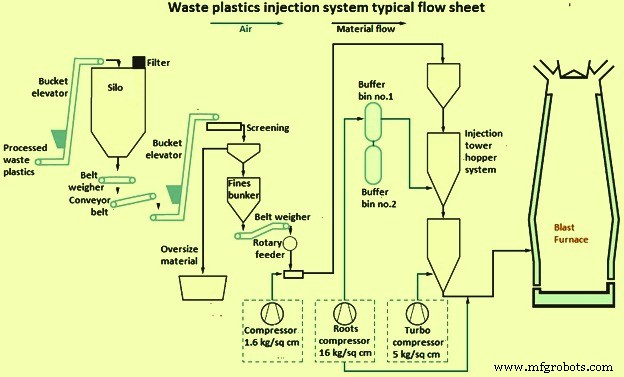
Рис. 1 Типичная схема системы внедрения ПО
Если ПО внедряется вместе с ПУ, то оно может транспортироваться (i) через полностью раздельные системы внедрения и ланцы, (ii) через раздельные системы внедрения к общему ланцу, и (iii) как смесь. В большинстве случаев уголь и ПО транспортируются раздельно из-за их разных размеров частиц (уголь пульверизирован, а ПО в диапазоне 1–10 мм) и плотностей.
Необходимо как минимум два внедряемых сосуда для обеспечения непрерывного потока ПО в ДП. Основных два расположения этих сосудов:
- Последовательное расположение, где верхний сосуд периодически пополняет нижний, который всегда держится под давлением и непрерывно внедряет ПО в ДП. Следовательно, внедряемые сосуды непрерывно взвешиваются, и расход ПО тщательно контролируется. Загрязнение бункеров пластиковым пухом может происходить.
- Расположение, где два сосуда внедряют поочередно. Необходима перекрывающаяся операция для поддержания внедрения ПО в период смены.
ПО из внедряемых сосудов может транспортироваться (i) по индивидуальным трубам к каждой дьюзе, при этом количество ПО независимо контролируется и заряжается в каждую трубу, и (ii) по общему трубопроводу к распределителю рядом с ДП, который затем поровну разделяет ПО в индивидуальные трубы к каждой дьюзе. Преимущество второго метода — расстояние между заводом подготовки и ДП может быть больше, чем с индивидуальной трубной системой. Различия в маршрутизации труб к дьюзам и неизбежное неравномерное разделение ПО в точках разделения могут привести к неравномерной подаче к дьюзам. Дисбаланс также может вызывать неравномерный износ труб и распределителя.
В зависимости от соотношения ПО к несущему газу, ПО пневматически транспортируется от внедряемого сосуда к дьюзам либо (i) в разряженной фазе, либо (ii) в плотной фазе. Несущий газ для ПО обычно сжатый воздух. Скорость газа для ПО в системах плотной фазы — 3–8 м/с. Некоторые заводы используют разряженную фазу для пластиковых пеллет (до 10 мм).
Скорость несущего газа всегда должна быть выше минимальной транспортной скорости для предотвращения засоров. Эта минимальная скорость зависит от ряда параметров, включая давление системы и диаметр трубы, и эти переменные взаимодействуют друг с другом. Низкая скорость в системах плотной фазы означает низкий износ трубопроводов и компонентов, тогда как высокая скорость систем разряженной фазы может приводить к износу, особенно на изгибах труб. Скорость износа определяется твердостью, формой и скоростью частиц. Пластиковые агломераты имеют неправильную форму частиц, что может вызывать эрозию, в то время как экструдированные пластиковые пеллеты имеют правильную форму. Дробленные пластиковые частицы тверже агломерированных пеллет. Обкладка частей труб, подверженных эрозии, например, уретановым эластомерным материалом, обеспечивает абразивную стойкость, а также задерживает накопление мелких, ведущих к засорам.
Свойства ПО, связанные с засорами транспортных линий, включают (i) содержание влаги, которое нужно контролировать для предотвращения засоров, и (ii) наличие ультрамелких частиц. Распределение размеров частиц агломерированных смешанных пластиков важно. Доля частиц размера менее 250 микрометров (микрон) должна быть ограничена 1 %, когда спецификация размера частиц 0–10 мм и гранулы транспортируются в разряженной фазе. Также для стабильного внедрения необходимо, чтобы около 50 % внедренных пластиков имели верхний размер частиц 6 мм. Использование волокнистых пластиковых частиц затруднено, так как волокна агломерируются в более крупные частицы, закупоривая трубы. Пластиковый пух также может заклинивать трубы. Пластиковые частицы могут заряжаться электростатически при транспортировке по трубопроводам, вызывая их прилипание к стенкам. В тяжелых случаях трубы могут закупориться, особенно на изгибах. Добавление свободно текущего мелкозернистого материала может влиять на эффект.
Засоры могут быть уменьшены улучшением планировки труб и систем распределения. Система внедрения имеет методы обнаружения и устранения засоров. Транспортные линии включают пургирующие порты, где засоры устраняются, обычно высоконапорным воздухом. Нужен простой и практический тест для оценки текучести и манипулябельности ПО. Это позволяет выявлять проблемные материалы до их использования.
Внедряемый ланц внедряет ПО в дуловую трубу, ведущую к дьюзе. Частицы сразу нагреваются горячим надувом, воспламеняются, газифицируются и сгорают. Конструкция и размещение ланца влияют на ЭС ПО. Проблемы засора ланца и дьюзы и плавления наконечника ланца могут возникать. Засоры в основном вызваны нагреванием ПО до температуры, при которой они становятся липкими и прилипают к поверхности внедряемых ланцев и дьюз. Существуют установленные процедуры обнаружения и устранения этих засоров до того, как они вызовут проблемы.
Сгорание
Расовые зоны — жизненно важные области ДП, хотя их общий объем обычно не превышает 1 % внутреннего объема ДП. Они снабжают процесс теплом и восстановителями. Внедрение ПО влияет на условия в расовой зоне, которые, в свою очередь, имеют последствия вне расовой зоны. Несгоревшие частицы, покидающие расовую зону, могут вызывать эксплуатационные проблемы: сниженную проницаемость, нежелательные газовые и температурные распределения, чрезмерную эрозию кокса и увеличение переноса угля. Количество несгоревшего угля увеличивается с увеличением скоростей внедрения. Таким образом, поведение сгорания и газификации внедренных пластиков в расовой зоне — важный фактор для стабильной работы печи. Поведение сгорания пластиковых отходов показано на рис. 2.
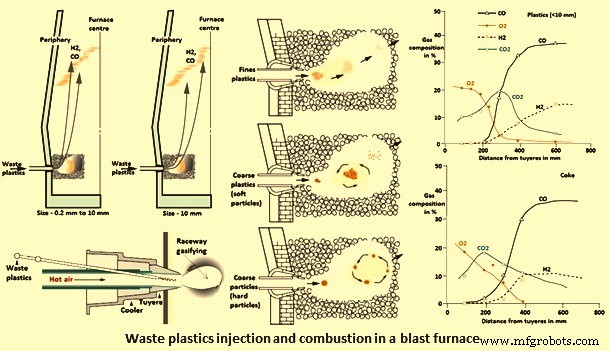
Рис. 2 Поведение сгорания ПО в ДП
Очевидно, что ДП может потреблять больше внедренных ПО, чем сгорает в расовой зоне, так как несгоревший материал потребляется в других частях ДП. Сгорание пластиков следует похожему пути, как ПУ, за исключением того, что некоторые типы пластиков термически разлагаются в горючие жидкость и летучий газ. Меньше угля образуется из тех пластиков, которые имеют более низкое зольное содержание, чем уголь. Следовательно, газовое сгорание может быть важнее, чем сгорание угля. Пластиковые частицы имеют низкую теплопроводность, поэтому теплопередача в расовой зоне высока. Поведение сгорания зависит от типа пластика, его свойств (таких как твердость/плотность) и размера. Крупные частицы имеют более длительное время пребывания в расовой зоне, например, около 4–6 секунд для частиц 7 мм.
Именно характеристики сгорания ПО, а не сгорание кокса, управляют газовым составом и температурным распределением в расовой зоне, так как они предпочтительно сгорают. Рис. 2 показывает, как газовый состав (включая H₂) меняется в смоделированной (горячей модели) расовой зоне при внедрении пластиковых отходов. Для сравнения на рис. 2 включен газовый состав для работы только на коксе при продувке только горячим воздухом через дьюзу.
Степень сгорания (ЭС), и, следовательно, количество несгоревшего материала, выносимого из расовой зоны, зависит от нескольких факторов: (i) свойств ПО, такого как содержание летучих веществ (ЛВ), размер частиц и плотность, и (ii) эксплуатационных условий, например, газового состава и температуры ДП, позиции и конструкции ланца. Поведение сгорания и газификации пластиковых отходов в расовой зоне влияет на их свойства.
Типы пластиков различаются по составу, структуре и степени упорядоченности (кристалличности). Например, структуры ПП, ПС и ПВХ отличаются от ПЭ, так как они содержат метил (CH₃), бензоль и Cl соответственно, как повторяющуюся единицу. ПЭ состоит из длинной цепи алифатических углеводородов из мономера этилена. И ВДПЭ, и НДПЭ по сути имеют похожую молекулярную структуру, за исключением ветвления цепи, отвечающего за различия в плотности. Таким образом, поведение термического разложения различных компонентов ПО различается. Термическое разложение ПЭ, как пример, способствует большему выделению H₂ по сравнению с CO.
Внедрение пластиков снижает RAFT, так как они способствуют эндотермическим реакциям. ВПО имеет более сильный охлаждающий эффект, чем внедрение ПУ, и эффект зависит от типа пластика. Полибутилентерефталат (ПБТ) имеет более высокий охлаждающий эффект, чем ПЭ, который, в свою очередь, больше, чем ПС. Скорости внедрения 100 кг для низкокачественных пластиков и до 170 кг для ПС теоретически возможны при постоянных условиях дьюзы без снижения температуры пламени ниже 2000 °C (рис. 3). Повышение температуры надува и/или обогащения O₂, и/или снижение влажности надува может компенсировать охлаждающий эффект ПО.
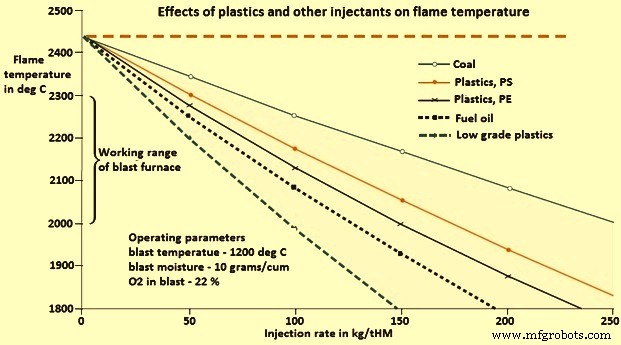
Рис. 3 Влияние пластиков и других внедряемых материалов на температуру пламени
Исследования термогравиметрического анализа (TGA) показали, что пиролитическое поведение ПС, ПП, ПБТ, НДПЭ и ВДПЭ похоже, с быстрой потерей веса углеводородов в узком температурном диапазоне около 80–100 °C. Пиролиз ПС начинается и заканчивается раньше ПП, который, в свою очередь, начинается и заканчивается раньше ПЭ. Термическое деградационное поведение ПВХ более сложно. Сначала выделяется бензол (C₆H₆), затем Cl, за которым следует деградация оставшихся углеводородов при похожей температуре, как и другие пластики. Дополнительно ПВХ производит угольную фракцию, в отличие от других пластиков. Она имеет более сложную структуру. В общем, ПЭ (и некоторые другие типы пластиков) термически разлагается в горючую жидкость и летучий газ.
Некоторые исследования показали, что ПВХ производит уголь, в отличие от НДПЭ, ВДПЭ, ПП и ПС (без красителя). Которое не окрашено не дает твердого остатка после пиролиза, генерирует большое количество сажи. Также ПВХ производит много сажи, затем по порядку ПС, ПП и ПЭ. ПВХ также показывает более быстрое воспламенение и более короткое время пиролиза и сгорания, чем аналогично размерные ПЭ, ПП и ПС. Более быстрое воспламенение приписывается более низкой «энергии активации для термической деградации» ПВХ (20–33,5 ккал/моль для ПВХ по сравнению с 48–72 ккал/моль для других пластиков). Различия в пиролитическом поведении между различными пластиками также обусловлены различиями в их химической структуре, которые могут изменять их реакционную способность. Реакционная способность ПС выше реакционной способности ПП, которая, в свою очередь, выше НДПЭ и ВДПЭ.
Производительность сгорания ПО влияет на их размер частиц. Для полного превращения и, следовательно, эффективного использования ПО, нагревание, девольатилизация, пиролиз и сгорание частиц должны происходить в период между их входом в горячий надув и границей расовой зоны.
Поведение сгорания различных ПО варьируется. ПЭ регулярно используется как замещающий материал для исследования ВПО в ДП из-за обилия его производных в ПО. Температура воспламенения ПЭ увеличивается с увеличением размера частиц (360 °C при 3–5 мм по сравнению с 380 °C при 6–10 мм) при сгорании в воздухе. Это приписывается большей контактной площади более мелких частиц с O₂. Следовательно, более мелкие пластиковые частицы ожидаемо имеют более высокую ЭС, чем более крупные.
Анализ концентрации CO₂ в генерируемом газе (часто используемой меры ЭС) показывает, что более крупные частицы ПЭ проходят сгорание дальше от дьюз и, следовательно, дольше сгорают в ДП, чем более мелкие. Это из-за низкой теплопроводности пластиков. Анализ также показывает, что, помимо более низкой температуры воспламенения, ПЭ имеет более короткое время сгорания и более высокую скорость сгорания по сравнению с углем размером частиц 0,6–0,7 мм. Это потому, что ПЭ разлагается в горючий газ при высоких температурах. Сгорание пиролитического газа с O₂ — реакция газ-газ, которая быстрее.
Исследование с сгоранием ПЭ и смешанных ПО в электрической печи под потоком горячего воздуха и измерением содержания CO и CO₂ в генерируемом газе показало, что скорость сгорания более мелких частиц обоих материалов быстрее, чем более крупных при 1200 °C, но при 1250 °C размер частиц мало влиял на процесс сгорания. Как ожидалось, ЭС (называемая коэффициентом сгорания и определяемая как отношение содержания C к исходному содержанию C) частиц одного размера лучше при более высокой температуре. Мелкие частицы имеют более высокую ЭС в течение первых 200–600 секунд, но после этого периода ЭС меняется так, что более крупные частицы имели более высокую ЭС.
Добавление CaCO₃ улучшает прочность агломерированных пластиков, позволяя частицам циркулировать дольше в расовой зоне. Оно также снижает температуру плавления образующегося шлака, тем самым уменьшая перепад давления в печи, вызванный ухудшением проницаемости.
Исследование проводилось в Германии для поведения сгорания ПО с одинаковым составом (76 % C, 10 % H₂, 8 % O₂, 5 % золы) и размером частиц (3–6 мм), но приготовленными разными способами. Изучались три типа пластиков: агломерат (фракция после дробления и удаления нежелательных веществ), гранулят (после плавления при 100 °C) и ре-гранулят (после дополнительного прессования, имеющий наивысшую плотность). Агломерированный (дробленый) пластик имел наивысшую ЭС из-за большей поверхности и наименьшей плотности, затем гранулят, затем ре-гранулят. ЭС всех трех типов пластиков была низкой, так как крупные частицы не могли полностью сгореть за доступное время пребывания.
Эффективное использование ПО требует операционных изменений для компенсации изменений параметров расовой зоны и их влияния в других частях ДП (таких как тепловое состояние, шлаковый режим и газовая динамика). Внедрение ПО до 10 кг/т ГМ не ожидается нарушить работу ДП. Меры для интенсификации сгорания ПО в зоне дьюзы/расовой зоны и, следовательно, увеличения скоростей внедрения включают: (i) увеличение количества O₂ в дьюзах, и (ii) регулировку температуры и влажности надува.
Кислород можно добавить в дьюзу: (i) обогащением горячего надува, (ii) внедрением через ланцы ПО, и (iii) отдельными ланцами O₂. Добавление O₂ означает, что больше O₂ доступно для участия в сгорании ПО в расовой зоне. Следовательно, ЭС увеличивается. Однако влияние обогащения O₂ на ЭС ограничено.
Обогащение горячего надува O₂ дает как снижение буш-газового потока, так и повышение температуры пламени. Первый эффект может помочь противодействовать увеличению сопротивления заряда (снижению проницаемости) и перепаду давления, ассоциированному с высокими скоростями внедрения. Второй эффект может помочь компенсировать охлаждающий эффект разложения летучих веществ ПО. Содержание CO и H₂ также увеличивается с обогащением O₂, что приводит к улучшению восстановления железной руды в центральной шахте. Калорийность верхового газа ДП обычно улучшается с обогащением O₂.
Нижний предел обогащения O₂ обычно определяется количеством, необходимым для поддержания требуемого RAFT, с большим количеством O₂, необходимым по мере увеличения летучего содержания ПО. Если температура пламени становится слишком высокой, то спуск заряда может стать неравномерным. Слишком низкая температура пламени препятствует сгоранию ПО и плавлению рудного заряда. Верхний предел зависит от поддержания достаточной температуры верхового газа. По мере увеличения O₂ массовый газовый поток в ДП уменьшается, что снижает тепловой поток в верхнюю область ДП для сушки заряда. Верхний предел температуры верхового газа также может определяться необходимостью защиты верхового газового оборудования. Другие ограничения обогащения O₂ включают его стоимость и доступность.
Ключевая мера для сгорания при высоких скоростях внедрения — высокая температура надува. Обогащение O₂ играет более важную роль как средство контроля газового потока в ДП, а не контроля сгорания ПО. Обычно более высокая температура горячего надува — более дешевая мера, чем обогащение O₂, так как позволяет более низкое потребление O₂. Повышенная температура надува также снижает расход кокса. ПО имеет более сильный охлаждающий эффект на температуру пламени, чем уголь.
Хотя повышение температуры надува повышает RAFT при внедрении ПЭ, в исследовании выяснилось, что независимо от температуры надува (900, 1000, 1100 °C) и обогащения O₂ (0,7 % и 1,2 %), максимальный RAFT, который может быть достигнут, составляет около 1950 °C. Это указывает на то, что температура надува и обогащение O₂ влияют только на кинетику сгорания (скорости), а не на термодинамику, пока пластиковые частицы начинают гореть, максимальная температура, связанная с энтальпией сгорания, остается постоянной.
Снижение влажности надува может помочь компенсировать охлаждающие эффекты ВПО. Если RAFT становится чрезмерным, то влажность надува может быть увеличена. Повышение влажности горячего надува означает больше H₂ в буш-газе для восстановления железной руды. Оптимальный RAFT в ДП, работающих с более высоким содержанием H₂, может быть ниже, чем в ДП с более низким H₂. Кроме того, скорость надува может быть отрегулирована не только для улучшения сгорания пластиковых отходов, но и для поддержания необходимой длины расовой зоны, что критично для получения хороших условий в остине.
Несгоревший уголь
С увеличением скорости внедрения горючесть ПО имеет тенденцию снижаться, в результате чего несгоревший материал (уголь, мелкие и летучая зола) покидает расовую зону. Часть этого материала, вместе с коксовым мусором, накапливается у задней части расовой зоны, в «птичьем гнезде», препятствуя подъемному газовому потоку и увлекаемым твердым частицам в этой области. Большинство уносится вверх, где они могут накапливаться под зоной сцепления, снижая проницаемость и, следовательно, производительность ДП.
Изменения проницаемости нижней зоны печи могут дополнительно влиять на качество ГМ и вязкость шлака. Несгоревший материал склонен накапливаться в позициях, где происходят большие изменения в газовом потоке. В конечном счете он увлекается в газовой поток, проходит через коксовые щели зоны сцепления и вверх по шахте, где может влиять на проницаемость заряда, и в конечном счете выходит с верховым газом ДП. Более высокие скорости внедрения ПО также увеличивают объем газов сгорания, а следовательно, газовой поток, и меняют тепловую нагрузку в нижней части ДП. Кроме того, образуется больше шлака.
Оседание несгоревшей мелкой фракции — сложное явление, состоящее из нескольких механизмов генерации, реакций, многофазного потока, накопления и повторного увлечения. Различные модели газового потока разработаны для понимания и прогнозирования поведения мелкого материала в ДП. С подходящими схемами зарядки заряда (такими как центральная зарядка кокса) и использованием более прочного кокса многие проблемы, связанные с газовым потоком, были решены.
Опыт эксплуатации показал, что большинство несгоревшего угля потребляется внутри печи тремя механизмами: (i) газификация с CO₂ и H₂O, (ii) реакция с жидким железом (карбуризация), и (iii) реакция со шлаком. Выгодно, если несгоревший уголь участвует в реакциях восстановления руды, тем самым заменяя больше кокса и снижая количество несгоревших твердых тел в верховом газе ДП. Три механизма потребления угля описаны ниже.
Реакция газификации угля с CO₂ и H₂O начинается в расовой зоне, но так как время пребывания мелких частиц слишком коротко для заметной реакции, газификация в основном происходит в шахте ДП. Реакции угля C с CO₂ (реакция Будара или реакция потери растворимости) и H₂O медленнее сгорания угля. Угли, полученные из ПО и кокса, конкурируют друг с другом за CO₂ и H₂О. Угли из ПО более реакционноспособны, чем от кокса, и поэтому предпочтительно газифицируются. Следовательно, деградация кокса реакцией Будара снижается с увеличением скоростей ВПО. В общем, уголь высоколетучих углей имеет более высокую реактивность по CO₂, чем уголь низколетучих углей. Однако реактивность угля в случае низколетучего угля может быть улучшена путем смешивания с высоколетучим углем. Реактивность CO₂ угольных смесей неаддитивна.
Реактивность C в несгоревшем угле к CO₂ и H₂O зависит не только от его поверхности (размера частиц), но также от его структуры и состава, а также эксплуатационных условий. Показано, что реактивность газификации угольного угля CO₂ увеличивается с температурой до 1500 °C, особенно между 1300–1500 °C. Полная газификация угля обычно требует контактного времени около 10 секунд при 1500 °C. Поскольку время пребывания частиц при таких высоких температурах слишком коротко в ДП, газификация угля в основном происходит при снижающихся температурах в шахте печи.
Свойства угля меняются по мере его движения вверх по ДП, и, следовательно, его реактивность к CO₂ и H₂O. Реагирующая атмосфера неравномерна. Например, концентрации CO, CO₂, H₂ и H₂О варьируются в разных локациях ДП. Обычно более высокие концентрации H₂ и CO находятся на периферии по сравнению с центром ДП для пластиковых отходов с размером частиц 0,2–1 мм, но обратное происходит при внедрении более крупных частиц (менее 10 мм).
Внедрение ПО увеличивает концентрацию H₂ в буш-газе. Поскольку скорость химической реакции восстановления H₂ выше, чем CO, степень реакции Будара уменьшается по мере роста H₂ в буш-газе. CO₂ и H₂О присутствуют в верхней части ДП из-за восстановления оксидов железа. При этих условиях газификация угля CO₂, вероятно, контролируется скоростью химических реакций. В нижней части ДП газификация угля частично диффузионно-контролируется. Следовательно, общая скорость реакции газификации угля, вероятно, влияет на химическую реактивность угля к CO₂ в этом регионе. Реактивность угля к CO₂ также влияет на его химическую структуру, с менее упорядоченными структурами, более реакционноспособными.
Наличие определенных минералов в угольной золе, таких как Fe и щелочи, может катализировать реакцию газификации CO₂, в то время как другие минералы, такие как кремнезем (SiO₂) и аллюмина (Al₂O₃), могут замедлить реакцию. В зависимости от состава, зола также может задерживать превращение C из-за закупорки угольных частиц в результате увеличения доли формирования шлака в угольной частице. В нижней части ДП конденсированные щелочи из рециркулирующих газов могут иметь каталитический эффект. Потеря C газификацией увеличивает зольное содержание угля. В общем, ПО имеет более низкое зольное (минеральное) содержание, чем ПУ, и поэтому с большей вероятностью потребляются внутри ДП.
Карбуризация ГМ начинается в твердой фазе в зоне сцепления ДП и продолжается во время спуска капель металла через активный кокс, мертвое тело и зоны остины. Несгоревший уголь и мелкий материал, покидающий расовую зону, могут контактировать с капающим жидким металлом в буш и зонах остины. C и другие элементы, такие как Fe, Si и S, растворяются из угля в жидкое Fe, влияя на состав ГМ. Растворение C способствует карбуризации жидкого Fe и определяет уровень потребления угля ГМ. Это становится критичным, когда ЭС низка. Если ГМ близок к насыщению, когда он достигает зон мертвого тела и остины, несгоревший материал не может быть потреблен, тем самым снижая проницаемость в этих регионах. C поступает из несгоревших материалов ПО, а также из кокса.
Растворение C из несгоревшего угля в жидкий металл влияет на эксплуатационные условия и следующие факторы:
- Размер частиц угля — Несгоревший уголь, сохраняющий свою исходную форму, очень мало реагирует с жидким Fe и шлаком, так как не может проникнуть в жидкость. Однако если они агломерированы в более крупные частицы или захвачены более крупными кусками кокса, то они ведут себя как буш-кокс и карбуризуют металл до насыщения.
- Структура угля — Обычно скорость растворения улучшается по мере того, как структура C становится более упорядоченной.
- Минеральное вещество угля — В общем, SiO₂, Al₂O₃ и магнезия (MgO) замедляют кинетику растворения C, в то время как фторид кальция (CaF₂) и оксиды Fe повышают скорость. Эффект извести (CaO) менее ясен. Реакция кальция (Ca) с S в металле производит слой CaS (сульфид кальция), который препятствует переносу C. Температура плавления золы (AFT) также один из контролирующих механизмов, ограничивающих растворение C. Формирование зольного слоя на углеродистом материале уменьшает площадь поверхности, доступную для растворения, тем самым задерживая скорости растворения C. Низкий AFT позволяет легко удалять золу в виде жидкого шлака. Это приводит к постоянному воздействию свежей поверхности C на ГМ, позволяя массопереносу C в жидкое железо.
- Состав жидкого металла — Он меняется во времени. Скорость растворения C обычно снижается по мере увеличения содержания C в жидком металле. Более высокое содержание S также задерживает растворение C. Сгорание ПО и кокса выделяет оксиды серы (SOx), которые могут реагировать с нисходящим жидким металлом и шлаком. Это менее проблематично для ПО, так как они обычно имеют более низкое содержание S, чем уголь и кокс.
Несгоревший уголь, зола, мелкие и кокс могут взаимодействовать с капающим жидким шлаком. Состав шлака меняется по мере его движения вниз по ДП, с концентрацией оксида Fe, постоянно снижающейся по мере восстановления. Реакции на границе раздела между твердым углем и жидким шлаком играют главную роль в потреблении угля, так как они влияют на кинетику реакций восстановления и контактную площадь между шлаком и углем, доступную для реакции.
Факторы, влияющие на взаимодействие несгоревшего угля со шлаком, включают состав шлака, угольное содержание угля, зольное содержание и состав угля, а также эксплуатационные условия. В основном потребление угля шлаками происходит через следующее:
- Восстановление оксидов Fe в шлаках C угля — смачиваемость имеет существенное влияние на доминирующий механизм восстановления. Смачиваемость шлаков варьируется с составом шлака, температурой, временем и углеродистым материалом. Смачиваемость меняется как функция времени, так как восстановление оксида Fe в шлаке углем, и растворение компонентов угольной золы в шлаке приводят к непрерывным вариациям составов шлака и угля. Повышение температуры обычно улучшает смачиваемость на границе шлак/углерод. Скорость восстановления обычно увеличивается с увеличением содержания FeO в шлаке (2–10 %) и с повышением температуры реакции (1300–1600 °C).
- Восстановление SiO₂ в шлаке C угля — это функция температуры. При температурах менее 1500 °C происходит только восстановление оксида Fe. При более высоких температурах восстанавливаются и SiO₂, и оксиды Fe в шлаке, что приводит к увеличенному потреблению угля. SiO₂ восстанавливается C через газообразный SiO в Si или карбид кремния (SiC). Самовосстановление SiO₂ в угольной золе C также может происходить, приводя к дальнейшему потреблению угля. Кинетика восстановления SiO₂ влияет на смачиваемость угля шлаком. Смачиваемость улучшается с увеличением содержания SiO₂ в шлаке и с повышением температуры (1500–1700 °C). Большие количества SiO₂ и оксидов Fe в угольной золе облегчают взаимодействие шлак/углерод, приводя к улучшенному потреблению этих оксидов через реакции восстановления.
- Взаимодействие между компонентами в шлаке и угле — это приводит к ассимиляции компонентов угольной золы, таких как S. Кроме того, восстановление MgO в шлаке углем C может привести к дальнейшему потреблению. Самовосстановление оксидов в угольной золе C также может способствовать потреблению угля.
Кроме того, наличие несгоревшего угля в шлаке может мешать отливу, увеличивая вязкость шлака, в то время как ассимиляция угля обычно увеличивает подвижность буш-шлака. Изменения подвижности шлака могут влиять на положение и форму жидкой и зоны сцепления. Высокая вязкость шлака вокруг дьюз приводит к серьезным проблемам газового потока. Вязкость шлака — сложная функция состава шлака, температуры и парциального давления O₂. Как и несгоревший уголь и кокс, несгоревшая зола из ПО может взаимодействовать со шлаком. Все эти углеродистые материалы вносят оксиды в шлак. В общем, более высокие количества SiO₂ или Al₂O₃ (кислотные компоненты) увеличивают вязкость шлака, тогда как более высокая основность (более высокое CaO или MgO) снижает вязкость шлака из-за деполмеризации силикатной сети. Вязкость шлака снижается с увеличением FeO (0–20 %) при фиксированной основности. Основность обычно определяется отношением CaO/SiO₂. Поскольку шлаки не полностью ассимилируют уголь и золу в буш-регионе, буш-шлак обычно имеет более высокую основность, чем отливной шлак. Добавление флюсов может помочь решить проблемы формирования шлака.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Внедрение коксовой печной газа: повышение эффективности доменной печи и снижение выбросов CO₂
- Ключевые факторы, влияющие на потребление кокса в работе доменной печи