



Впрыск пульверизированного угля: Ключ к эффективной работе доменной печи
Понимание впрыска пульверизированного угля в доменной печи
Впрыск пульверизированного угля (PCI — Pulverized Coal Injection) — устоявшаяся технология производства горячего металла (HM) в доменной печи (BF). Применяется в большинстве печей, все новые печи строятся с возможностью PCI. Состав и свойства угля для впрыска влияют на работу, стабильность и производительность печи, качество HM и состав доменного газа. Угли для PCI описаны в статье по ссылке.
Критические аспекты систем PCI: подготовка угля, его хранение и распределение для равномерной подачи в каждую дюйеру без колебаний расхода и сгорание через конструкцию ланса и впрыск кислорода (O₂).
Подготовка угля
Пульверизация угля в одном или нескольких шаровых/роллерных мельницах (пульверизаторах) в зависимости от потребностей. Измельчение и распределение угля к впрыскным лансам — значительная статья операционных затрат. Уголь из хранилища просеивается для удаления чужероди и крупных кусков, дробляется. Затем в мельницу, где измельчается и сушится. Уголь требуемого размера выносится горячим газовым потоком, собирается в мешковом фильтре и конвейеризуется в бункеры хранения. Измельчение и транспорт в инертной атмосфере для минимизации риска возгорания сухих частиц. Полученная частицовая распределение влияет на транспортоподвижность в пневмотранспорте и при высоких расходах — на сгораемость.
Мельницы дают две фракции:
- Пульверизированный уголь: 70–80% <75 мкм, остальное <2 мм;
- Гранулятный уголь (GCI — Granular Coal Injection): верхний размер 2–3 мм, ≤2% >2 мм, 20–30% <75 мкм.
Грубое измельчение: ниже затраты на измельчение/сушку, легче манипулирование. Мелкое: более полное сгорание в расейве. PCI популярнее GCI.
Мелкость угля в мельнице регулируется: расход угля, настройки классификатора, расход воздуха. Мельницы можно настраивать под конкретный уголь, но при смесях из множества углей некоторые компоненты могут не достичь требуемой мелкости.
Функция мельницы — удалить максимум влаги. Сушка необходима: влага вызывает проблемы свободного течения в пневмотранспорте и бункерах. Также минимизируется, так как требует доп. энергии в печи и увеличивает расход восстановителя. Угли с высокой влажностью потребляют больше энергии в мельнице и снижают пропускную способность.
Испарение поверхностной влаги предотвращает агломерацию в мельнице (угли с высокой влагой и глинами склонны к липкости). Необходимо снизить общую влажность до уровня равновесной влажности. Влажность угля на выходе из мельницы — 2/3 равновесной влажности. Равновесная влажность зависит от ранга угля, мацерального состава, зольности.
Важно: измельчение до требуемой мелкости с минимальным износом деталей мельницы и минимальным энергопотреблением для снижения операционных затрат. Износ влияет на остановки и ТО. Свойства угля, влияющие на износ: зольность и состав, частицовая распределение, влажность, насыпная плотность. Высокая влажность ускоряет износ (износ + коррозия). Абразивные минералы в золе: SiO₂, FeS₂. Помимо износа мелющих элементов, абразивные минералы эродируют трубы и каналы. Стандартный тест — «Абразивный индекс» (AI). Угли с высоким AI дают более высокие скорости износа.
Снижение энергопотребления мельницы снижает операционные затраты. Потребление и пропускная способность зависят от конструкции, настроек, требуемой мелкости, свойств угля. Чем сильнее измельчение, тем больше энергия. Высокая мелкость требует большей мощности мельницы, также для трудн измельчаемых углей.
Главное свойство, влияющее на потребление и пропускную способность — твердость, определяемая «Индексом Хардгроув» (HGI). Чем выше HGI, тем легче измельчать, ниже потребление, выше пропускная способность. Если проектная мощность пульверизатора ограничивает расход PCI, можно увеличить впрыск переходом на более мягкий уголь. Увеличение доли низколетучего (VM), высокотеплотворного (CV) мягкого угля в смеси с высоколетучим, твердым углем повышает мощность пульверизатора, снижает дутевое давление в печи и улучшает угольное потребление.
Мацеральный состав также влияет на измельчение. Витринит легче измельчается, чем инертинит и липтинит. Эффект ранга уменьшается выше отражательной способности ~1,6, где энергия разлома витринита и инертинита примерно равна.
Угли смешивают для оптимизации свойств. Но смеси не ведут себя как среднее компонентов, а могут быть непропорционально затронуты одним углем с проблемными характеристиками. Предпочитательное измельчение мягкого угля при смешении двух углей с разницей HGI >20. Измельчение смесей «твердого» и «мягкого» углей показывает, что плохие характеристики компонентов доминируют, производительность мельницы ближе к более твердому углю. Предпочитательное измельчение мягких мацералов также возможно. Угли с набухающими глинами могут впитывать влагу после выхода из мельницы и остывания. Даже как компонент смеси вызывают заторы систем впрыска.
Система впрыска угля
Система пневматически транспортирует и дозирует пульверизированный уголь из бункера хранения через напорный сосуд, где он давится до или выше давления печи, к впрыскным лансам дюьер. Лансы впрыскивают уголь равными порциями через дюйеры, симметрично расположенные по окружности печи. Критический фактор проектирования распределения — обеспечение равномерной подачи угля в каждую дюйеру без колебаний. Любое прерывание подачи быстро ведет к серьезным проблемам. Чем выше расход впрыска, тем серьезнее последствия внеплановой остановки.
Необходимо минимум два напорных сосуда для непрерывного потока. Две основные схемы:
- Последовательная: верхний сосуд периодически пополняет нижний, который всегда под давлением и впрыскивает уголь;
- Параллельная: два сосуда впрыскивают по очереди с перекрытием операций для поддержания впрыска при переключении.
Важно контролировать расход угля. Напорные сосуды постоянно взвешиваются, расход тщательно регулируется. Проблемы манипулирования пульверизированным углем в бункерах, питающих напорные сосуды и трубопроводы: влага, ультрамелкие частицы, глины. Внешние нагреватели/изоляция для снижения конденсации влаги на стенках бункеров. В некоторых местах азот (N₂) подается через аэрационные подушки в дне промежуточного напорного бака для обеспечения свободного течения при перекачке в нижний напорный бак.
Уголь из напорных сосудов транспортируется: (1) индивидуальными трубами к каждой дюйере — расход независимо контролируется в каждой трубе; (2) общий трубопровод к распределителю у печи — распределитель равномерно разделяет уголь по индивидуальным трубам к дюйерам. Преимущество: расстояние от углеподготовительного цеха до печи может быть больше, чем при индивидуальных трубах.
Различия в маршрутизации труб и неравномерное разделение угля в точках разделения дают неравномерную подачу в дюйеры. Дисбаланс также вызывает неравномерный износ труб и распределителя.
В зависимости от соотношения уголь/носитель газ, уголь пневматически перемещается в разбавленной или плотной фазе. Для разбавленной фазы загрузка ~10 кг угля/кг носителя, скорость носителя 15–20 м/с. Носитель — смесь N₂ и воздуха, сжатый воздух добавляется ниже напорного сосуда. Для плотной фазы: загрузка 40–80 кг угля/кг носителя, скорость 1–5 м/с. Носитель — N₂ или смесь N₂+воздух.
Скорость носителя всегда > минимальной скорости транспортировки для предотвращения заторов. Минимальная скорость зависит от давления системы и диаметра трубы. Переменные взаимодействуют. Низкая скорость в плотной фазе → низкий износ труб и компонентов, высокая скорость в разбавленной фазе → износ, особенно на коленях труб. Скорость износа определяется твердостью, формой и скоростью частиц угля. Свойства угля также влияют на износ. Обкладка износаемых участков труб (например, уретановым эластомером) дает абразивное сопротивление и задерживает накопление мелких частиц, ведущих к заторам. Свойства угля, связанные с заторами: влажность и глинистые минералы.
Высокая влажность угля и смесей создает проблемы. Строгие лимиты влажности на измельченном угле. Глины, набухающие при контакте с водой, вызывают проблемы, особенно при перепаде давления в системе транспортировки и/или наличии ультрамелких частиц. По мере увеличения содержания мелких частиц (<5,8 мкм) перепад давления растет. Если перепад превышает критическое значение (связанное с проектом завода), происходит затор. Закупорка труб из-за накопления отложений на коленях, связанная с мягкой природой угля (мелкая частицовая распределение). При впрыске ультрамелкий уголь (<10 мкм) инициирует процесс, прилипая к стенке колена, после образования шероховатой поверхности крупные частицы начинают прилипать. Предпочитательное измельчение мягкого угля в смеси может дать высокую долю ультрамелких частиц → заторы.
Заторы предотвращают улучшением планировки труб и системы распределения, в некоторых случаях — настройкой системы подготовки (пульверизатора) для более крупной частицовой распределения. Система впрыска обычно имеет процедуры обнаружения и устранения заторов (частое явление). Транспортные линии имеют пурговые порты для очистки заторов высокого давлением воздуха. Нужен простой практический тест для оценки текучести и манипулируемости пульверизированного угля и смесей — выявление трудных материалов до использования.
Впрыскной ланс впрыскивает уголь в дутовую трубу, ведущую к дюйере. Частицы мгновенно нагреваются горячим дутьем, загораются, газифицируются и горят. Конструкция и размещение ланса влияют на эффективность сгорания. Раньше использовали прямые стальные лансы у интерфейса дюйера/дутовой трубы. Разработаны конструкции с впрыском O₂ прямо в поток частиц (окси-угольные лансы) и/или способы создания большей турбулентности на конце ланса для улучшения сгорания: (1) коаксиальные лансы (уголь через внутреннюю трубу, O₂ через кольцевой зазор), (2) высокодисперсные лансы, (3) фаскатые лансы, (4) щелевые лансы, (5) эксцентрические (неконцентрические) двойные лансы, (6) вихревые лансы.
Предварительный нагрев угля для повышения эффективности сгорания также практикуется. Проблемы раннего этапа: заторы лансов и дюьер, плавление кончика ланса — в основном преодолены. Заторы чаще из-за нагрева угля до температуры липкости и прилипания к поверхности лансов и дюьер. Осаждение золы минимизируется использованием угля с высокой температурой плавления золы (AFT). Для практических целей AFT должен быть на 50 °C выше температуры горячего дутья. Лансы могут закупориваться, если угли с высокой текучестью кокаются у кончика дюйеры. Решается избеганием высокококсующихся углей или увеличением расхода.
Размещение ланса ближе к дюйере уменьшает осаждение золы в дутовой трубе. Воздушноохлаждаемые коаксиальные лансы предотвращают заторы и эрозию, продлевают жизнь кончика. Расход охлаждающего воздуха минимизируют для снижения охлаждающего эффекта на сгорание угля. Однако заторы лансов все равно могут быть частыми. Есть процедуры обнаружения и устранения до возникновения проблем.
Использование разных сплавов для лансов и ограничение температуры горячего дутья также влияли на плавление кончика. Долговечность ланса — важная операционная характеристика, так как он сгорает со временем.
Сгорание угля
Расеивы — жизненно важные зоны печи, хотя их объем обычно ≤1% внутреннего объема. Они снабжают процесс теплом и восстановителями. Впрыск угля неизбежно влияет на условия расеива, что имеет последствия за его пределами. Несгоревшие частицы, покидающие расейв, вызывают операционные проблемы: снижение проницаемости, нежелательные газовые и температурные распределения, чрезмерная эрозия кокса, увеличение переноса кокса. Количество несгоревшего кокса растет с увеличением расходов впрыска. Таким образом, поведение сгорания и газификации впрыскиваемого угля в расейве — важный элемент стабильной работы печи. Очевидно, печь может потреблять больше впрыскиваемого угля, чем сгорает в расейве, так как несгоревший материал потребляется в других зонах печи.
Сгорание угля в печи широко изучалось. Использовали лабораторное оборудование: термогравиметрический анализ (TGA), трубчатые печи (DTF), реакторы на проволочной сетке (WMR). Эти методы не полностью имитируют условия расеива. Время пребывания частиц в DTF — порядка секунд, в расейве — миллисекунды. Поэтому используют для сравнительной оценки разных углей.
Другой подход — специально спроектированные установки для моделирования условий расеива: впрыск горячего дутья в насыпной коксовый слой («горячая модель»). Позволяют моделировать условия сгорания для коротких времен пребывания (миллисекунды) и разных локаций расеива. Но пилотные установки все равно не полностью имитируют условия расеива в печи. Например, могут не работать при давлениях, близких к давлению дюйера/газораспределителя. Более высокое давление в расейве увеличивает скорость газификации угля.
Существует ряд компьютерных моделей для оценки поведения угля в расейве и в печи. Их достоверность ставится под сомнение, так как механизмы сложны и не до конца поняты. Точность зависит от предположений и встроенных соотношений. Поскольку поведение угля сильно зависит от конструкции печи, режимов и свойств угля, модель применима, вероятно, только для конкретной печи, режимов и тех же типов угля, на которых разработана и тестировалась. Это ограничение всех техник.
Сгорание угля между выходом ланса и задней стенкой расеива (физическое расстояние ~0,7–2 м) происходит при высоких температурах (1400–2200 °C), повышенных давлениях (~3–6 кгс/см²) и коротких временах пребывания (10–40 мс для пульверизированных частиц). При этих суровых условиях требуется высокий уровень сгорания угля.
Процесс сгорания угля делится на перекрывающиеся стадии:
- Впрыскиваемые пульверизированные частицы (<75 мкм) быстро нагреваются в O₂-обогащенном горячем дутье. Скорость нагрева ~100 °C/с. Температура дутья 1000–1200 °C, скорость газа 180–250 м/с.
- Пиролиз частиц → неконденсируемые летучие (газы), конденсируемые летучие (смолы) и углеродистый кокс. Девиolatилизация завершается за 2–20 мс.
- Зажигание и сгорание летучих веществ → в основном CO₂ и H₂O. Несколько мс.
- Частичное сгорание остаточного кокса O₂. Сгорание кокса дает основную часть тепла. В отличие от сгорания летучих (диффузия к O₂-богатой атмосфере → большая площадь реакции), O₂ для окисления кокса должен транспортироваться к малой поверхности частицы. Сгорание кокса — более медленный процесс. Пока выделяются летучие, O₂ не может контактировать с поверхностью кокса из-за высоких стехиометрических потребностей летучих.
- Газификация остаточного кокса CO₂ и H₂O → CO и H₂. Самая медленная реакция, основная вне расеива.
Характеристики сгорания угля, а не кокса, управляют газовым составом и температурным распределением в расейве, так как угль сгорает предпочтительно. Рис. 1 иллюстрирует стадии сгорания угля в расейве и изменение газового состава. Большинство O₂ расходуется у носа дюйеры, в середине — CO₂-богатая атмосфера, в конце расеива — CO-богатая.
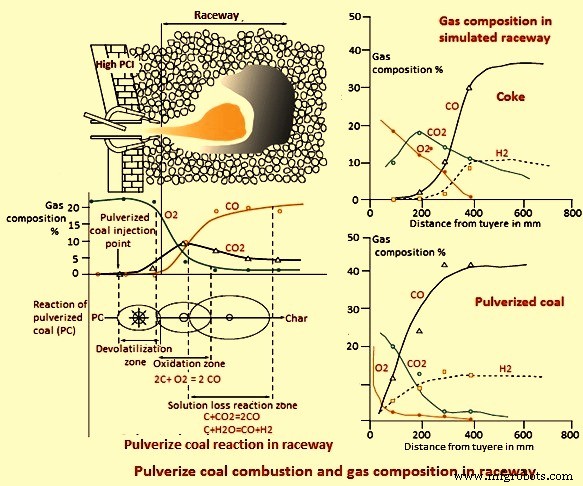
Рис. 1 Сгорание пульверизированного угля и газовый состав в расейве
Степень сгорания (эффективность сгорания) и количество несгоревшего материала, выносимого из расеива, зависят от: (1) свойств угля (содержание VM, размер частиц, плотность), (2) операционных условий (состав и температура дутья, позиция и конструкция ланса).
График на рис. 2 (эффективность сгорания vs расход PCI) основан на исследованиях максимального расхода PCI из углеродного баланса печи с использованием математической модели теплового и материального баланса.
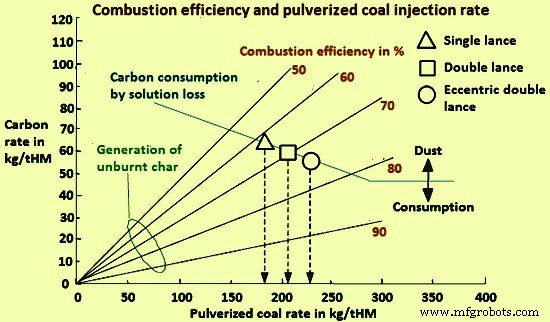
Рис. 2 Эффективность сгорания и расход пульверизированного угля
Меры интенсификации сгорания угля в расейве:
- Обогащение дутья O₂. Учесть нелинейный эффект: прирост скорости сгорания уменьшается с ростом O₂.
- Предварительное смешивание пульверизированного угля с O₂ перед введением в дюйерную полость.
- Использование угольных смесей (обычно высоколетучие и низколетучие) и топливных смесей для поддержания высокой степени сгорания и высокого коэффициента замещения кокса углем.
- Впрыск угля с оксидами Fe (мелкая руда, железное производство и т.д.), карбонатами и другими O₂-богатыми добавками.
- Использование химических и физических явлений (каталитические, поляризационные и др.).
- Оптимизация измельчения угля в зависимости от режимов и свойств угля.
Влияние ранга угля
Сгорание и газификация пульверизированного угля в расейве зависят от его свойств. Влияние на температуру пламени (FT) и эффективность сгорания (CE):
PCI имеет охлаждающий эффект на FT. FT важна: влияет на химию шлака/металла, испарение/рециркуляцию щелочных элементов, текучесть металла в кране. FT трудно измерить, обычно рассчитывают из теплового баланса зоны расеива — «адиабатическая температура пламени расеива» (RAFT) или теоретическая FT. Расчеты RAFT варьируются от печи к печи (разные предположения), значения могут быть не сравнимы напрямую. Для каждой печи есть оптимальный RAFT (состав заряда, проницаемость, качество кокса, дутевая интенсивность). Впрыск угля снижает RAFT (по сравнению с коксовой работой) за счет эндотермических реакций. Низколетучие (LV) и высоколетучие (HV) угли снижают FT на 80–120 °C и 150–220 °C на 100 кг/т г.м. соответственно. Чем выше соотношение H₂/C в угле, тем сильнее охлаждение. RAFT также падает с ростом расхода впрыска. Повышение температуры дутья и/или обогащение O₂ и/или снижение влажности дутья компенсируют охлаждение.
Эксперименты по сгоранию в условиях, имитирующих печь, показали: CE обычно растет с увеличением VM угля. HV-угли легко газифицируются, дают больше газа с низким CV и меньше кокса по сравнению с LV и среднелетучими (MV) углями. Газовое сгорание важнее для низкоранговых углей. Если газовое сгорание неполное, образуется сажа → ухудшение проницаемости печи при выходе из расеива. Сажа менее реакционноспособна, чем несгоревший кокс.
Степень девиolatилизации зависит от размера частиц: мелкие → более полная девиolatилизация. При снижении VM угля конечная CE управляется реакциями кокса (зажигание и сгорание VM быстрое). Кокс с более высокой реакционноспособностью → выше CE. Спорно: при высоких температурах расеива химическая реакционность становится менее важной, так как скорость сгорания ограничена диффузией O₂ к частице, время сгорания зависит от размера частицы и концентрации O₂. В сочетании с коротким временем пребывания разница в реакционности кокса между углями может быть незначительной в расейве. Другое мнение: ввиду малых размеров частиц (>80% <75 мкм при PCI) и высокой турбулентности в расейве общая скорость сгорания кокса обычно определяется внутренней химической реакционностью кокса. Реакционность кокса определенно важна вне расеива. В верхней печи газификация кокса, вероятно, контролируется скоростью химической реакции. Общая скорость газификации кокса, вероятно, зависит от химической реакционности кокса к CO₂.
В общем, реакционность кокса растет с VM угля: HV-угли дают более реакционноспособные коксы, чем LV, → лучшее догорание. Есть исключения: реакционность кокса зависит от (1) морфологии (площадь поверхности, пористость), (2) структуры, (3) состава, (4) операционных условий. Скорость горения и реакционность кокса частично зависят от размера частицы и поровой структуры. Поровая структура управляет подачей реактивных газов внутрь частицы и обеспечивает переменную внутреннюю поверхность реакции.
Фрагментация кокса (влияет структура) увеличивает внешнюю площадь. Большая доля частиц кокса с тонкостенными полостями и высокой макропористостью/площадью макропор образуется при высоких скоростях нагрева. Такие коксы фрагментируются сильнее, чем с толстыми стенками и низкой пористостью → выше скорость реакции кокса. Фрагментация может быть причиной, почему некоторые операторы находят, что VM мало влияет на сгораемость угля. Коксы из высокоранговых (LV) углей при высоких температурах более упорядочены → менее реакционны. Развитие высокоанизотропных коксовых ценосфер с ростом температуры также снижает реакционность. Эти угли выигрывают от более низкой температуры дутья для улучшения сгораемости.
Изменения в мацеральном составе объясняют различия в реакционности сгорания, особенно среди углей похожего ранга. Инертинит считается «инертным» (нереактивным). Но не все инертинит нереактивен, не весь витринит реактвиен. Витринит, инертинит, липтинит могут давать несгоревший C в углеродистом остатке. Замечено: хотя инертинит-богатые коксы менее реакционны, чем витринит-богатые при 500 °C, при высоких температурах (1300 °C) это не важно. Вероятно, разница в сгораемости углей сильно снижается при интенсивных условиях расеива.
Сгорание угля может улучшаться каталитическими эффектами минералов или замедляться избыточной минеральной концентрацией. SiO₂ и Al₂O₃ замедляют реакцию, Ca, Mg, Fe, щелочи — ускоряют, катализаторы ярче в низкоранговых углях. Но улучшенная сгораемость минерально-богатых частиц атрибутируется не катализаторам, а благоприятной диффузии реагирующих газов через минералы и границы мацерал-минерал. Отсутствие четкой корреляции между реакционностью кокса и индивидуальными неорганическими фазами связано с различиями влияния температуры на минеральные превращения в угле. Хотя угли/коксы с высокой реакционностью предпочтительны, слишком высокая реакционность может дестабилизировать печь.
Смешение разбавляет неблагоприятные свойства угля. Но сгорание смеси сложнее, чем одиночного угля. Каждый компонент девиolatизируется и сгорает при разных температурах и временах, их догорание может сильно варьировать. Взаимодействия между компонентами усложняют прогноз поведения смеси. Взаимодействия начинаются в пульверизаторе: потенциально большие различия в частицовой распределения компонентов, особенно если значительные различия в твердости. Диспропорционирование также происходит, влияя на минеральный и петрографический состав результирующих частиц и последующее сгорание.
Взаимодействия могут увеличивать сгораемость смеси. Пример: сгораемость LV-угля улучшается смешением с HV-углем. HV-уголь выделяет больше VM, формируя более высокотемпературное газовое поле, нагревающее LV-уголь. Это способствует его девиolatилизации, зажиганию и сгоранию. Синергетический эффект ярче при большей доле HV-угля до определенного процента. При имитации условий печи смесь ~70% HV-угля (32,5% VM) и 30% LV-угля (20% VM) дала максимальное догорание.
Влияние размера частиц
Сгораемость угля зависит от размера частиц. Для полной конверсии и эффективного использования нагревание, девиolatилизация, пиролиз и сгорание должны произойти за период от входа в горячее дутье до границы расеива. Обычно большее количество VM выделяется при уменьшении размера частиц. Это способствует газофазному сгоранию.
Мелкие частицы имеют большую удельную поверхность → более высокие скорости нагрева. Гранулятный уголь выделяет меньше VM, чем пульверизированный. Расчетные выходы пиролиза: почти все VM из пульверизированных углей выделяются, в гранулятных — неполно. Остаточные VM в гранулятных влияют на последующую CO₂-газификационную реакционность коксов. Показано: степень девиolatилизации в более мелких частицах (45–75 мкм) более полная, чем в крупных (75–150 мкм). Эффект сильнее для LV-угля (15% VM) vs HV (37% VM). Это из-за большего выделения VM → больше сажи и смол от вторичных реакций летучих. Реакционность сажи ниже несгоревшего кокса. Чем меньше сажа, тем лучше стабильность печи.
CE (догорание) обычно растет с уменьшением размера частиц (больше площадь для реакции). Крупные частицы требуют больше времени для догорания. Рост CE более выражен при увеличении VM. Эффект размера также зависит от стехиометрии O₂ и ранга угля (реакционности кокса). Крупные частицы обычно имеют более высокую CE при O₂/углерод >2 (топливо-бедные условия) в имитации печи. Мелкие частицы — высокую CE при топливо-богатых условиях (O₂/C <2).
Операционные факторы
Эффективное использование угля требует операционных изменений для компенсации изменений параметров расеива и их влияния в других зонах печи (термическое состояние, шлаковый режим, газодинамика). Меры интенсификации сгорания угля в зоне дюйера/расеива для увеличения расхода впрыска: (1) увеличение O₂ в дюйерах, (2) корректировка температуры и влажности дутья. Другие меры: предварительный нагрев угля, добавки. Выбор размера частиц (параметры измельчения) также влияет на CE.
O₂ в дюйеры можно добавить: (1) обогащением горячего дутья, (2) впрыском через угольные лансы, (3) отдельными O₂-лансами. Добавка O₂ увеличивает доступность O₂ для сгорания угля в расейве → CE растет. Но влияние обогащения O₂ на CE ограничено. Расчетами показано: CE растет ~6,7% для HV-угля (34,5% VM) и ~3,3% для LV (14% VM) при повышении обогащения дутья O₂ с 0% до 6% об.%. При более высоком обогащении CE может снизиться из-за недостаточного перемешивания. Увеличение O₂ усиливает диффузию O₂, но уменьшает объем газа сгорания, переносящего тепло к частицам. Отсюда нелинейный эффект O₂ на степень сгорания.
Обогащение дутья O₂ дает: снижение расхода газа в расеиве и повышение FT. Первое помогает противодействовать росту сопротивления заряда (снижение проницаемости) и перепаду давления при высоких расходах PCI. Второе компенсирует охлаждение от декомпозиции VM угля. Содержание CO и H₂ также растет с обогащением → улучшение восстановления руды в центральном стволе. Теплотворная способность верхового газа печи обычно улучшается с обогащением O₂.
Нижний предел обогащения O₂ определяется количеством, необходимым для поддержания требуемого RAFT, больше O₂ нужно при росте VM угля. Если FT становится слишком высокой → спуск заряда становится нестабильным. Слишком низкая FT препятствует сгоранию угля и плавке руды. Верхний предел — поддержание достаточной температуры верхового газа. При повышении O₂ массовый расход газа в печи падает → снижается тепловой поток в верхнюю зону для сушки заряда. Верхний предел температуры верхового газа также ограничен защитой газоочистного оборудования. Другие ограничения — стоимость и доступность O₂.
Позиция и конструкция впрыскного ланса влияют на CE и осаждение золы в дюйере. Однако окси-угольный ланс (коаксиальный впрыск) может создавать изолирующий эффект вокруг частиц угля → меньше сгорания внутри дюйера. Эффект переносится в расейв → в итоге меньше сгорание. Снижение расхода O₂ через ланс в этом случае улучшает CE.
Ключевая мера для сгорания при высоком расходе впрыска — высокая температура дутья. Обогащение O₂ играет важную роль как средство управления газовым потоком в печи, а не управления сгоранием угля. Обычно более высокая температура дутья — более затратноэффективная мера, чем обогащение O₂, так как позволяет снизить расход O₂. Повышение температуры дутья также снижает расход кокса, типично 10 кг/т г.м. на каждые 40 °C при PCI, и незначительно увеличивает глубину расеива. Более высокая температура дутья требуется при росте VM угля. Это связано с более низкой реакционностью кокса низколетучего угля.
Снижение влажности дутья помогает компенсировать охлаждающий эффект PCI. Если RAFT становится избыточным, влажность дутья можно повысить. Повышение влажности дутья → больше H₂ в расейвном газе для восстановления руды. Оптимальный RAFT в печи с высоким H₂ может быть ниже, чем в печи с низким H₂. Скорость дутья также регулируется для улучшения сгорания угля и поддержания нужной длины зоны расеива, критичной для хороших условий в кране.
Несгоревший кокс
При увеличении расхода впрыска сгораемость угля снижается → несгоревший материал (кокс, мелкие частицы, летучая зола) покидает расейв. Часть с коксовым мусором собирается за расейвом, в «птичьем гнезде», препятствуя подъему газа и переноса твердых частиц. Большинство уносится вверх, накапливается под зоной сплощения, снижая проницаемость и производительность печи.
Изменения проницаемости нижней зоны печи влияют на качество HM и вязкость шлака. Несгоревший материал собирается там, где происходят большие изменения газового потока. В конечном итоге уносится газовым потоком, проходит через коксовые щели зоны сплощения, вверх по стволу, влияет на проницаемость заряда, выходит с верховым газом. Высокие расходы PCI увеличивают объем газов сгорания, меняют тепловую нагрузку в нижней части печи. Дополнительно растет выработка шлака.
Осаждение мелкого несгоревшего материала — сложное явление: генерация, реакции, многофазный поток, накопление, ре-эントрейнмент. Разработаны разные газодинамические модели для понимания и прогноза поведения мелкого материала в печи. Подходящими схемами зарядки (центральная коксовая зарядка) и более крепким коксом преодолевают многие проблемы газопотока.
Эксплуатационный опыт: большинство несгоревшего материала (кокс) потребляется внутри печи тремя механизмами: (1) газификация CO₂ и H₂O, (2) реакция с жидким железом (зауглеродирование), (3) реакция со шлаком. Выгодно, если несгоревший кокс участвует в восстановлении руды → замещает больше кокса, снижает несгоревшие твердые частицы в верховом газе.
Газификация кокса CO₂ и H₂O начинается в расейве, но из-за короткого времени пребывания мелких частиц заметная реакция идет в стволе печи. Реакции C кокса с CO₂ (реакция потери растворимости или Будуар) и H₂O медленнее сгорания кокса. Кокс из угля конкурирует с коксом из кокса за CO₂ и H₂O. Кокс из угля более реакционноспособен → предпочтительно газифицируется. Следовательно, деградация кокса реакцией потери растворимости снижается с ростом PCI. В общем, кокс HV-угля имеет более высокую CO₂-реакционность, чем LV-угля. Реакционность кокса LV-угля можно улучшить смешением с HV-углем. CO₂-реакционность смесей неаддитивна.
Реакционность C в несгоревшем коксе к CO₂ и H₂O зависит не только от площади поверхности (размера частиц), но и от структуры, состава и условий в печи. Показано: CO₂-газификационная реакционность кокса угля растет с температурой до 1500 °C, особенно 1300–1500 °C. Полная газификация кокса обычно требует ~10 с при 1500 °C. Поскольку время пребывания при таких температурах в печи слишком коротко, газификация кокса идет преимущественно при понижающихся температурах в стволе.
Свойства кокса меняются при движении вверх по печи → меняется реакционность к CO₂ и H₂O. Реагирующая атмосфера неравномерна. Концентрации CO, CO₂, H₂, H₂O варьируются по высоте. Впрыск угля повышает H₂ в расейвном газе. Поскольку скорость химической реакции H₂-восстановления выше CO, степень реакции потери растворимости снижается с ростом H₂ в расейвном газе. CO₂ и H₂O присутствуют в верхней печи из-за восстановления руды. Здесь газификация кокса CO₂, вероятно, контролируется скоростью химических реакций. В нижней печи — частично диффузионно контролируется. Общая скорость реакции газификации кокса, вероятно, зависит от химической реакционности кокса к CO₂ в этом регионе. Реакционность кокса к CO₂ также влияет химическая структура: менее упорядоченные структуры более реакционны.
Наличие определенных минералов в золе кокса (Fe, щелочи) может катализировать CO₂-газификацию, другие (SiO₂, Al₂O₃) — замедлять. Каталитические эффекты ярче для низкоранговых угля. В зависимости от состава зола может задерживать конверсию C из-за блокировки частиц кокса увеличением доли шлака в частице. В нижней печи конденсированные щелочи из рециркулирующих газов (от угля, кокса, руды) могут катализировать. Потеря C газификацией увеличивает зольность кокса.
Зауглеродивание HM начинается в твердой фазе в зоне сплощения, продолжается при спуске капель жидкого металла через активный кокс, мертвую зону и кран. Несгоревший кокс и мелкий материал, покидая расейв, могут контактировать с капающим жидким металлом в расейве и кране. C и другие элементы (Fe, Si, S) растворяются из кокса в жидкое железо → влияют на состав HM. Растворение C способствует зауглеродиванию жидкого железа и контролирует уровень потребления кокса HM. Становится критичным при низкой CE. Если HM близок к насыщению при достижении мертвой зоны и крана, несгоревший материал не может быть потреблен → снижает проницаемость в этих зонах. C может поступать из несгоревшего угля и кокса. Так как скорость растворения C из кокса угля медленнее, чем из кокса, C из кокса потребляется предпочтительно.
Растворение C из несгоревшего кокса в жидкое железо влияют условия печи и:
- Размер частиц кокса — несгоревший кокс, сохраняющий пульверизированную форму, мало реагирует с жидким металлом и шлаком (не проникает в жидкость). Если частицы агломерируются в крупные или захватываются крупными кусками кокса, ведут себя как расейвный кокс и зауглеродят жидкое железо до насыщения. Однако пробы дюйерного зонда на печи в Австралии показали: ультрамелкие частицы кокса угля могут реагировать с капающим жидким металлом и растворяются легче ультрамелких частиц кокса. Эксперименты: скорость растворения C из кокса угля, даже при крупных размерах, медленнее, чем из кокса.
- Структура кокса — обычно скорость растворения улучшается при более упорядоченной структуре C.
- Минеральная примесь кокса — SiO₂, Al₂O₃, MgO замедляют кинетику растворения C; CaF₂ и оксиды Fe ускоряют. Влияние CaO менее ясно. Реакция Ca с S в металле дает слой CaS, ингибирующий перенос C. AFT — один из контролирующих механизмов растворения C. Образование зольного слоя на углеродистом материале уменьшает площадь поверхности, доступную для растворения, замедляя растворение. Низкий AFT позволяет легко удалять золу как жидкий шлак → постоянное воздействие свежей поверхности C на жидкое железо → массоперенос C.
- Состав жидкого железа — меняется во времени. Скорость растворения C типично падает с ростом C в жидком железе. Выше S также замедляет растворение C. Сгорание угля и кокса выделяет оксиды серы (SOx), реагирующие с нисходящим металлом и шлаком.
Взаимодействие несгоревшего кокса со шлаком
Несгоревший кокс, зола, мелкие частицы и кокс взаимодействуют с капающим шлаком. Состав шлака меняется при спуске, концентрация оксидов Fe непрерывно снижается. Реакции на границе твердого кокса и жидкого шлага играют главную роль в потреблении кокса, влияя на кинетику восстановления и контактную площадь шлаг/кокс.
Факторы взаимодействия: состав шлака, C в коксе, зольность и состав золы кокса, условия печи. Потребление кокса шлаками через механизмы:
- Восстановление оксидов Fe в шлаке C кокса — смачиваемость (wetting) существенно влияет на доминирующий механизм восстановления. Смачиваемость шлаков зависит от состава, температуры, времени, углеродистого материала. Меняется во времени: восстановление FeO коксом и растворение зольных компонентов кокса в шлаке непрерывно меняют составы шлака и кокса. Повышение температуры обычно улучшает смачиваемость на границе шлаг/C. Скорость восстановления растет с увеличением FeO в шлаке (2–10%) и температуры (1300–1600 °C). В общем, коксы угля плохо смачиваются шлаком с >10% FeO при 1400–1500 °C. Более высокая скорость для кокса указывает на то, что мелкий кокс потребляется предпочтительно перед коксом угля.
- Восстановление SiO₂ в шлаке C кокса — функция температуры. При <1500 °C восстанавливается только FeO. При >1500 °C восстанавливаются и SiO₂, и FeO → большее потребление кокса. SiO₂ восстанавливается C через газообразный SiO до Si или SiC. Самовосстановление SiO₂ в золе кокса C также возможно → доп. потребление кокса. Кинетика восстановления SiO₂ зависит от смачиваемости кокса шлаком. Смачиваемость улучшается с ростом SiO₂ в шлаке и температуры (1500–1700 °C). Большие количества SiO₂ и FeO в золе кокса облегчают взаимодействие шлаг/кокс, улучшая потребление этих оксидов восстановлением.
- Взаимодействие компонентов шлака и кокса — ассимиляция зольных компонентов кокса (S). Дополнительно восстановление MgO в шлаке C кокса → доп. потребление. Самовосстановление оксидов в золе кокса C также вносит вклад.
Вязкость шлага также играет роль. Наличие несгоревшего кокса в шлаге может мешать отваживанию, повышая вязкость, тогда как ассимиляция кокса обычно повышает текучесть расейвного шлака. Изменения подвижности шлака влияют на положение и форму жидкой и зоны сплощения. Высокая вязкость шлага у дюьер ведет к серьезным газодинамическим проблемам. Вязкость шлага — сложная функция состава, температуры и парциального давления O₂. Несгоревший кокс, кокс, несгоревшая зола угля взаимодействуют со шлаком. Все эти углеродистые материалы вносят оксиды в шлак. В общем, больше SiO₂ или Al₂O₃ (кислотные компоненты) → выше вязкость, выше щелочность (CaO, MgO) → ниже вязкость (деполимеризациясиликатной сети). Вязкость снижается с ростом FeO (0–20%) при фиксированной щелочности. Щелочность обычно CaO/SiO₂. Поскольку шлак не полностью ассимилирует кокс и золу в расейве, расейвный шлак обычно имеет более высокую щелочность, чем отваживаемый. Добавка флюсов помогает решать проблемы формирования шлака.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Системы прямого впрыска: как они работают и почему важны для современных двигателей
- Косвенный впрыск в двигателях: как это работает и почему это важно
- Исследование многоточечных систем впрыска топлива: функции, компоненты и производительность
- Системы впрыска воздуха: снижение выбросов в выхлопе