



Оптимизация доменного производства железа: роль внедрения пульверизированного угля
Понимание доменного производства железа с внедрением пульверизированного угля
Внедрение пульверизированного угля в доменную печь (ДП) изначально было обусловлено высокими ценами на нефть, но теперь использование внедрения пульверизированного угля (ВПУ) стало стандартной практикой в эксплуатации ДП, так как оно удовлетворяет требования снижения затрат на сырье, загрязнения и также удовлетворяет необходимость продления службы стареющих коксовых печей. Внедрение пульверизированного угля в ДП приводит к: (i) увеличению производительности ДП, то есть количества горячего металла (ГМ), производимого в сутки ДП, (ii) снижению потребления более дорогих коксующихся углей за счет замены кокса дешевыми мягкими коксующимися или энергетическими углями, (iii) помощи в поддержании стабильности печи, (iv) улучшению стабильности качества ГМ и снижению его содержания кремния (Si), и (v) снижению выбросов парниковых газов. Помимо этих преимуществ, использование ВПУ в ДП оказалось мощным инструментом в руках оператора печи для регулировки теплового состояния печи гораздо быстрее, чем это возможно путем регулировки заряда верха.
Пульверизированный уголь имеет в основном две роли в работе ДП. Он не только обеспечивает часть тепла, необходимого для восстановления железной руды, но и часть восстановительных газов. Для понимания производства ГМ в ДП с внедрением пульверизированного угля необходимо понять, что происходит внутри ДП, а также химические реакции и важность проницаемости внутри печи и как сырье может влиять на этот параметр.
ДП по сути является противопоточной движущейся печью с твердыми материалами (железная руда, кокс и флюс), а позже расплавленными жидкостями, движущимися вниз по шахте. Пульверизированный уголь и обогащенный кислородом (O₂) горячий надув внедряются на уровне дьюз близко к основанию. Газы, образующиеся различными реакциями, движутся вверх по шахте печи, восстанавливая железную руду по мере ее спуска.
Заряд ДП состоит из: (i) железнонесущего сырья (крупная руда, пеллеты, агломерат) и флюса (известняк, доломит, кварц), и (ii) кокса. Эти зарядные материалы альтернативно заряжаются на вершине печи. Материалы после зарядки сушатся и предварительно нагреваются газами, покидающими печь.
По мере движения заряда вниз по печи он нагревается, и при температуре около 500 °C начинается косвенное восстановление руды оксидом углерода (CO) и водородом (H₂) в поднимающихся газах. Трансформация высших оксидов железа в оксид железа (FeO) начинается в этой зоне. По мере дальнейшего спуска заряда и нагрева до уровня температуры около 900–950 °C происходит прямое восстановление оксида железа твердым коксом. Руда восстанавливается CO и H₂, и образующийся диоксид углерода (CO₂) немедленно восстанавливается коксом обратно в CO. Чистый эффект — восстановление руды коксом. Реакционная способность кокса к CO₂ — важный параметр, так как она определяет температурный диапазон, где происходит переход от косвенного к прямому восстановлению.
Ниже по печи находится зона, известная как зона сцепления. Здесь шлак начинает формироваться при около 1100 °C. Изначально он относительно вязок и окружает частицы оксида железа, препятствуя дальнейшему восстановлению. По мере повышения температуры до уровня 1400–1450 °C он плавится и восстановление продолжается. Эта зона критична с точки зрения проницаемости заряда.
Следующая зона в ДП известна как жидкая или активная коксовая зона. В этой зоне температура повышается до около 1500 °C, процесс плавления железной руды и шлака продолжается. Здесь есть существенное движение, и кокс питает из нее расовую зону. Расовая зона — самая горячая часть ДП, где температуры могут достигать 2200 °C. Она создается при внедрении горячего надува через дьюзы в печь. Пульверизированный уголь внедряется с горячим надувом непосредственно в расовую зону. Сгорание и газификация угля и кокса происходит, генерируя как восстановительные газы (CO и H₂), так и тепло, необходимое для плавления железной руды и шлака и для ведения эндотермических реакций.
Горячий надув обогащается кислородом (O₂) для поддержания желаемой температуры пламени и улучшения эффективности сгорания. ДП имеет много дьюз (количество дьюз зависит от диаметра остины печи), каждая со своей расовой зоной, расположенными симметрично по периферии. Глубина каждой расовой зоны обычно в диапазоне 1–2 метра (м), в зависимости от кинетической энергии горячего надува.
Несгоревший материал покидает расовую зону и движется вверх по печи в буш и шахтные зоны. Расплавленный металл и шлак проходят через «мертвое тело» (застойное коксовое ложе) к остине печи, где они собираются и периодически удаляются через летник. Шлак затем отделяется от жидкого железа. Некоторые печи имеют отдельные летники для шлака и железа. На спуск сырья до остины печи может уйти около 6–8 часов (ч), хотя кокс может оставаться днями, или даже неделями, внутри мертвого тела. Жидкое железо, называемое ГМ, транспортируется на сталеплавильные цеха. Требования к качеству ГМ для сталеплавки — стабильное качество ГМ и температура, которая должна быть максимально высокой.
Горячий газ, покидающий вершину печи, известен как верховой газ ДП. Он охлаждается, очищается и используется на металлургическом заводе как топливный газ, причем его основная часть используется для нагрева горячих надувных печей. Рис. 1 показывает поперечное сечение ДП с указанием различных зон и их температур.
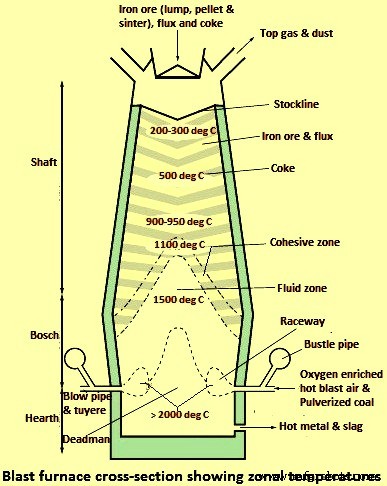
Рис. 1 Поперечное сечение ДП с зонами и их температурами
Химические реакции в ДП
ДП можно рассматривать как противопоточную печь тепло- и массообмена, так как тепло передается от поднимающегося газа к заряду ДП, а O₂ от нисходящего заряда к газу. Противопоточная природа реакций делает общий процесс очень эффективным. Химические реакции, происходящие внутри ДП, сложны. Основные реакции описаны ниже.
Главная химическая реакция — восстановление заряда железной руды до металлического железа. Это просто означает удаление O₂ из оксидов железа рудного заряда серией химических реакций, называемых газовым восстановлением или косвенным восстановлением. Эти реакции:
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (начинается около 500 °C)
3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O
Fe₃O₄ + CO = 3FeO + CO₂ (происходит в диапазоне 600–900 °C)
Fe₃O₄ + H₂ = 3FeO + H₂O
FeO + CO = Fe + CO₂ (происходит в диапазоне 900–1100 °C)
FeO + H₂ = Fe + H₂O
Вышеуказанные реакции экзотермичны и выделяют тепло. В то же время, пока оксиды железа проходят через эти реакции, они также начинают размоляться и плавиться. При высоких температурах вблизи жидкой зоны углерод (C) кокса восстанавливает FeO с образованием железа (Fe) и CO. Эта реакция, называемая «прямым восстановлением», сильно эндотермична, и тепло, которое ее движет, поставляется удельным теплом, содержащимся в горячих газах расовой зоны.
FeO + C = Fe + CO
Сгорание и газификация угля и кокса генерируют восстановительные газы (CO и H₂), текущие вверх по печи. По мере входа угля и кокса в расовую зону они воспламеняются горячим надувом и немедленно сгорают по реакции с образованием CO₂ и тепла.
C + O₂ = CO₂
Так как реакция происходит в присутствии избытка C при высокой температуре, CO₂ восстанавливается следующей «реакцией Будара или реакцией потери растворимости» в CO, которая эндотермична.
CO₂ + C = 2CO
Кроме того, водяной пар (H₂O), образующийся при сгорании, восстанавливается по следующей реакции, которая также эндотермична.
H₂O + C = CO + H₂
Внедрение угля, содержащего H₂, усиливает косвенное восстановление. H₂ — более эффективный восстановительный газ, чем C (прямое восстановление). Реакция регенерации H₂ (H₂O + C = CO + H₂) менее эндотермична и идет быстрее, чем регенерация CO (реакция Будара). Более высокое содержание H₂ в поднимающихся вверх газах ДП способствует более высоким скоростям восстановления железной руды, и, следовательно, увеличивает производительность ДП. Однако более высокое содержание H₂ может также привести к большим количествам коксовой пыли в шахте печи.
Известняк и доломит спускаются в печи и остаются твердыми, пока проходят следующие реакции кальцинации:
CaCO₃ = CaO + CO₂
(Ca,Mg)CO₃ = (Ca,Mg)O + CO₂
Эти реакции эндотермичны и начинаются около 870 °C. CaO (оксид кальция) и MgO (оксид магния) помогают удалить серу (S) и кислотные примеси из рудного заряда для формирования жидкого шлака. Они также могут помочь удалить S, выделяемую из кокса и угля.
Процессные проблемы
Стабильная работа ДП зависит от равномерного распределения поднимающегося вверх газового потока и беспрепятственного потока ГМ и шлака к остине ДП. Следовательно, поддержание проницаемости в печи важно для стабильной работы печи, и поэтому производительности ДП. Большинство технических проблем, связанных с увеличением скоростей внедрения угля, являются реакцией на требования проницаемости. Некоторые проблемы, существенно связанные с высокими скоростями ВПУ, показаны на рис. 2.
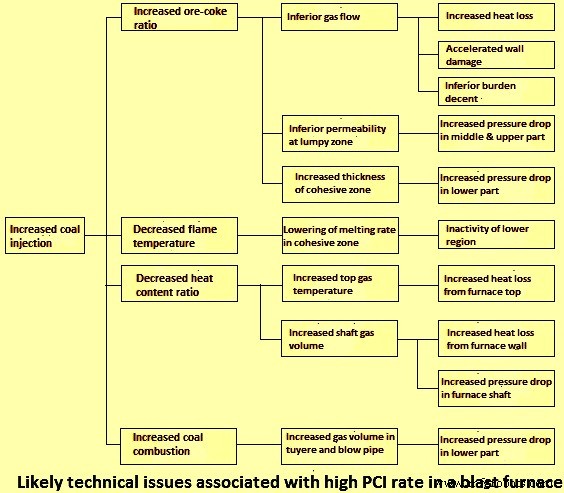
Рис. 2 Технические проблемы, связанные с высокой скоростью ВПУ в ДП
Проницаемость внутри печи влияют свойства рудного заряда, кокса и угля. Мелкие фракции, генерируемые этими материалами, могут накапливаться, блокируя как газовые, так и жидкие потоки. Несгоревший уголь из угля и коксовая пыль, например, могут накапливаться в «птичьем гнезде», относительно компактной зоне между расовой зоной и мертвым телом, и вокруг основания зоны сцепления. Это может привести к флуктуациям газового потока и нестабильной работе. Периферийный газовой поток может происходить, приводя к увеличению тепловой нагрузки на стенки печи, особенно в нижней части печи. Это может сократить срок службы огнеупорной выкладки печи, ускоряя необходимость раннего капитального ремонта.
Эффективность процесса ДП зависит от скорости удаления O₂ из рудного заряда. Чем больше газ удаляет O₂ из рудного заряда, тем эффективнее процесс. Поэтому интимный контакт между газом и рудным зарядом важен. Для оптимизации этого контакта проницаемость рудного слоя должна быть максимально возможной. Соотношение газа, текущего через рудной заряд, и количества O₂, подлежащего удалению из заряда, также должно быть в балансе.
Проницаемость рудного слоя во многом определяется количеством мелких фракций (менее 5 мм) в нем. Большинство мелких фракций обычно генерируется агломератом, если он присутствует в заряженном заряде, или из крупной руды. Есть два источника мелких: (i) те, которые формируют часть железнонесущего заряда, и (ii) генерируемые деградацией материалов рудного заряда при их транспортировке и зарядке, и внутри шахты печи.
Следовательно, важно просеивать зарядные материалы для удаления мелких перед зарядкой в ДП. Предпочтительные размеры для разных материалов обычно 5–30 мм для агломерата, 8–16 мм для пеллет и 10–30 мм для крупной железной руды. Большинство ДП, работающих сегодня при высоких скоростях ВПУ, используют большую долю подготовленного рудного заряда, состоящего более чем на 80 % из агломерата и/или пеллет.
В случае, когда мелкие генерируются деградацией материалов рудного заряда при транспортировке и зарядке, и внутри шахты печи, важно контролировать деградационные характеристики материалов заряда. Существуют стандартные тесты для определения сопротивления железнонесущих материалов физической деградации от удара и абразии, и для измерения дезинтеграции при восстановлении при низких температурах.
Рудной заряд с высокой восстановимостью предпочтителен. Существуют стандартные методы определения восстановимости материалов, составляющих рудной заряд. К сожалению, улучшение восстановимости может увеличить деградацию и дезинтеграцию рудных материалов. Низкое содержание кремнезема (SiO₂) и оксида кальция (CaO), и более высокое щелочное содержание увеличивают восстановимость, но также увеличивают дезинтеграцию.
Проницаемость для газового потока снижается, как только материал заряда начинает размоляться и плавиться. Следовательно, необходимо, чтобы материалы заряда начинали плавиться при относительно высоких температурах, чтобы они не замедляли газовой поток, пока они еще высоко в шахте. Быстрый переход из твердого в жидкое состояние также желателен. Плавящиеся свойства определяются составом шлака. Плавление пеллет и крупной руды обычно начинается в диапазоне 1000–1100 °C, тогда как основной агломерат начинает плавиться при более высоких температурах.
Кроме того, качество зарядных материалов должно быть стабильным для обеспечения стабильной работы ДП. Также оно должно распределяться в ДП так, чтобы обеспечить гладкую работу с высокой производительностью.
Кокс имеет три основные функции в ДП: (i) химическая, (ii) тепловая, и (iii) физическая. Благодаря химической функции он играет роль восстановителя. Его сгорание обеспечивает газы для восстановления оксидов железа и других оксидов, таких как кремнезем (SiO₂). Он также поставляет C для карбуризации ГМ. Благодаря тепловой функции кокс сгорает в расовой зоне, обеспечивая источник тепла для плавления железа и шлака, и также для ведения эндотермических процессов. Благодаря физической функции кокс обеспечивает поддержку для рудного заряда на проницаемой матрице, через которую могут течь газы и жидкое железо и шлак.
Уголь вносит вклад в первые две функции, но не в третью «физическую» функцию. Здесь кокс должен обеспечивать проницаемость для печного газа в области выше зоны сцепления, внутри зоны сцепления, и для газа и расплавленных продуктов в буш и остиновых зонах. Роль кокса особенно важна в зоне сцепления, где размоление и плавление железной руды могут формировать непроницаемые слои, разделенные проницаемыми коксовыми слоями или окнами. Кроме того, в этой зоне кокс формирует прочную решетку, поддерживающую часть веса надлежащего заряда. Из-за физической функции кокса существует предел количества угля, который можно внедрять.
Высокое и стабильное качество кокса требуется для снижения генерации мелких, что может привести к плохой проницаемости, нестабильной работе ДП, с результатом более низкой производительности. Скорость, с которой кокс деградирует и генерирует мелкие по мере спуска через печь, в основном контролируется реакцией Будара, термическим напряжением, механическим напряжением и накоплением щелочей, в зависимости от его положения в печи и также от эксплуатационных условий. Таким образом, следующие основные свойства кокса представляют интерес:
- Холодная прочность (в ДП) — Холодная прочность определяет сопротивление разрушению и абразии при транспортировке. Механизмы раскола и абразии доминируют в генерации мелких в верхней части или шахте печи, и эти механизмы часто связаны с холодной прочностью кокса. Стандартные тесты для оценки механической деградации (холодной прочности) кокса доступны.
- Горячая прочность — Благодаря горячей прочности кокса сохраняется структурная целостность кусков кокса при реакции с CO₂ при высоких температурах. Реакция кокса с CO₂ (реакция Будара) в расовой зоне способствует его деградации и производству мелких. Кроме того, может происходить деградация от удара высокоскоростным горячим надувом. Кокс с более низкой горячей прочностью может привести к искаженным расовой и зонам сцепления, и накоплению коксовой пыли в мертвом теле, вызывая проблемы проницаемости. Поэтому прочность и стабильность структуры кокса после реакции с CO₂ при высокой температуре — важный параметр. Два индекса используются для указания потенциального поведения кокса при высоких температурах: (i) Индекс реакционной способности кокса (CRI) и (ii) Прочность кокса после реакции (CSR). Они определяются стандартными тестами.
- Химический состав — Что касается химического состава, важны его зола, S (влияет на S в ГМ) и щелочное содержание. Щелочи (и другие основные оксиды, такие как оксиды железа) увеличивают реакционную способность кокса к CO₂ из-за каталитического эффекта и снижают его абразивное сопротивление. Таким образом, кокс более подвержен деградации. Зола в коксе обычно имеет неблагоприятный эффект на работу ДП.
- Средний размер и распределение размеров — Подразмерный материал необходимо просеять перед зарядкой для избежания возможных проблем проницаемости. Распределение размеров напрямую влияет на проницаемость печи, как в области шахты, так и в нижних частях печи. Средний размер заряжаемого кокса обычно в диапазоне 20–50 мм. При стабильной работе ДП большинство коксовой пыли потребляется внутри печи реакцией Будара, карбуризацией ГМ и реакцией со шлаком, с лишь небольшим количеством, уходящим с верховым газом ДП.
Расходы кокса ниже 300 кг/т ГМ стали передовой практикой в современных ДП с ВПУ. Наименьшие значения расхода кокса, достигаемые, около 240 кг/т ГМ. Использование орехового кокса становится обычным, количество зависит от местных условий. Ореховый кокс увеличивает общий углеродистый выход ДП. Он защищает крупный кокс от чрезмерной деградации размера, так как он предпочтительно газифицируется в шахте.
Выбросы и экологические аспекты
Глобально железно-стальная промышленность отвечает за наибольшую долю выбросов CO₂ (около 27 %) от производственного сектора. Это из-за ее энергозатратного производства, зависимости от угля как основного источника энергии и большого объема производства стали. Около 60 % мирового производства стали идет через ДП, и железопроизводство ДП является одним из основных источников выбросов на металлургическом заводе, так как большая часть энергопотребления связана с процессом ДП около 2,4–3,1 Гкал/т грубой стали, включая горячие надувные печи. Поскольку CO₂ связан с изменением климата, его снижение — важная проблема. Ниже описаны количество, состав и калорийность верхового газа ДП, воздушные выбросы, выбросы CO₂ и их снижение, а также кратко жидкие и твердые отходы.
Грязный горячий верховой газ ДП покидает вершину печи под давлением и проходит через газоочистную установку (ГОУ), где удаляются частицуляты (в основном несгоревший уголь, сажа и коксовая пыль) и вода, и верховой газ ДП охлаждается. Количество пыли, подлежащей удалению, увеличивается с увеличением скоростей внедрения угля. Современные ГОУ — многоступенчатые установки, где крупные частицы сначала удаляются гравитационным разделением (пылесборники или циклоны), за чем следует удаление мелких мокрыми скрубберами или мокрыми электрофильтрами для достижения пылесодержания ниже 10 мг/м³. В некоторых ДП также практикуется сухое удаление мелких с использованием воздушных мешковых фильтров. Современные ГОУ даже позволяют сортировать извлеченную пыль на разные типы для ее эффективного повторного использования.
Верховой газ ДП содержит около H₂ — 4 %, CO — 25 %, CO₂ — 20 %, остальное в основном азот (N₂). Его калорийность около 810 ккал/м³, то есть около 35–40 % энергетического содержания угля и кокса извлекается из ДП в верховом газе. Очищенный верховой газ используется в различных местах завода, включая нагрев надува в горячих надувных печах. Калорийность верхового газа влияет на его использование в последующих процессах.
Современные ДП обычно работают под высоким давлением для увеличения производительности печи. Во многих ДП используется турбина восстановления давления верха для генерации электроэнергии от давления, остающегося в верховом газе. Мощность турбины восстановления давления верха может покрывать около 30 % потребности в электроэнергии для всего оборудования ДП, включая надувные машины для надува. Количество, состав и калорийность газа ДП влияют свойства угля и эксплуатационные условия. Например, высоколетучие угли обычно имеют более высокое содержание H₂ и более низкую калорийность, чем низковольные, и поэтому могут генерировать верховой газ с более высоким H₂ и более низкой калорийностью. Внедрение высоколетучих углей обычно увеличивает количество пыли в верховом газе по сравнению с низковольными углями. Количество мелкой пыли в верховом газе обычно выше при внедрении угля с очень высоким ЛВ. Увеличенное углеродистое материалы в мелкой пыли идентифицируется как сажа, исходящая от неполного сгорания летучих веществ угля.
Доступна лишь небольшая информация относительно изменений воздушных выбросов при внедрении угля в ДП. Внедрение угля не вызывает увеличения содержания S в верховом газе ДП при внедрении углей с содержанием S около 0,8 % в ДП. Исследование жизненного цикла для ДП показало, что выбросы SO₂ и NO₂ фактически снижаются примерно на 22 % и 16 % соответственно, когда скорость ВПУ увеличивается с 16 кг/т ГМ до 116 кг/т ГМ.
Ограничение содержания хлора (Cl) в угле (обычно ниже 0,05 %) обусловлено коррозионными свойствами образующихся хлорных соединений, в частности соляной кислоты (HCl). Хлор, образующийся в расовой зоне при внедрении угля, реагирует с газообразными щелочами (из угля или коксовой золы) для формирования щелочных хлоридов (NaCl и KCl). Часть образующейся HCl удаляется известняком в печи. Щелочные хлориды (также генерируемые из железной руды) могут циркулировать в шахте, вызывая дезинтеграцию агломерата и, следовательно, увеличение мелкого содержания и ухудшение проницаемости печи. Cl-соединения также могут корродировать огнеупорную выкладку и трубопроводы в ГОУ ДП. Они удаляются в 씻очной воде скруббера.
Термодинамика и металлургия процесса ДП концентрируют следы элементов, исходящих из угля, кокса и железной руды, в разных выходных потоках. Высоколетучие элементы, такие как кадмий (Cd) и ртуть (Hg), абсорбируются на мелкой пыли и уходят в верховой газ ДП. Они удаляются в ГОУ (около 75 % Cd и 90 % Hg). Cd и Hg не попадают в ГМ или шлак. Менее летучие элементы, такие как цинк (Zn) и медь (Cu), распределяются между жидким металлом и шлаком. Большинство Zn из всех входных источников растворяется в ГМ из-за высокого давления в ДП, с около 70 %, уходящими в ГМ и шлак. Свинец (Pb) имеет более низкую температуру испарения, чем Zn, и может накапливаться в ДП, снижая производительность. Большинство Pb поступает из железной руды (агломерат, крупная руда и пеллеты), за которым следует кокс. Большинство уходит из ДП, абсорбированное на частицах мелкой пыли из материалов заряда и кокса, и удаляется в ГОУ в скруббере (более 80 %). Его переход в ГМ считается незначительным. Только около 1 % каждого Cd и Pb, и 5 % Hg излучаются в газообразном металлическом состоянии.
Выбросы CO₂ из ДП влияют ряд факторов. Меньшие ДП склонны выделять больше CO₂/т ГМ, чем большие ДП, из-за их более низкой эффективности. Большая ДП обычно более эффективна, так как тепловые потери ниже и обычно более экономично устанавливать энергоэффективное оборудование. Энергетические потери для эффективной ДП менее 10 % от общего энергозавода. Кроме того, качество сырья влияет на энергопотребление и, следовательно, на выбросы CO₂. Например, низкозольные угли производят меньше шлака, чем высокозольные, и поэтому достигается лучшая тепловая эффективность, так как меньше энергии нужно для плавления золы. На каждый процент увеличения зольности внедряемого угля требуется около 1,5 кг/т ГМ дополнительного кокса, что увеличивает углеродистый заряд и, следовательно, выбросы CO₂.
Качество кокса влияет на количество восстановителя (кокс и уголь), необходимого в ДП, и поэтому на выбросы CO₂. Увеличение зольности кокса на 1 % повышает скорость шлака на 10–12 кг/т ГМ, а энергопотребность на каждые 10 кг/т ГМ шлака составляет около 15 Мкал/т ГМ. Качество кокса зависит от качества угла, используемого в его производстве, и процесса коксования.
Качества железных руд различаются по химическому составу и железному содержанию, что влияет на энергию, необходимую для реакции восстановления для производства железа, и для плавления железной руды. Химический состав гангея влияет на количество известняка или извести, которые нужно добавить для достижения необходимой основности шлака. В сумме эти факторы могут сделать разницу около 240–480 Мкал/т в энергетических потребностях ДП. Однако качество железной руды ухудшается из-за истощения высококачественных месторождений. Следовательно, энергетические потребности для железопроизводства увеличиваются из-за этого фактора.
ВПУ снижает общие выбросы CO₂ металлургического завода по сравнению с работой только на коксе. Это в основном потому, что ВПУ снижает потребность в коксе, а значит, энергопотребление и выбросы CO₂ от коксовых батарей. Экономия энергии в среднем около 840 Мкал/т замененного кокса. ВПУ также может снизить энергопотребление внутри ДП.
Оценка жизненного цикла (LCA) оценивает экологическую эффективность продуктов и материалов от добычи сырья до утилизации отходов. Начальные фазы LCA включают выполнение инвентаризации жизненного цикла, которая количественно определяет материалы, энергию и выбросы, связанные с определенной системой. Железно-стальная промышленность имеет сложные потоки энергии и материалов, как внутри, так и вне заводов. Многие продукты могут быть проданы «через забор» и некоторые отправляются на большие расстояния. Поэтому полное производственное энергопотребление и выбросы CO₂ могут быть значительно выше или ниже, чем предполагает заводской след. Например, покупка кокса и/или электроэнергии снижает выбросы CO₂ на заводе, но увеличивает их в другом месте. Результаты LCA зависят от того, где установлены системные границы.
Мировая стальная ассоциация (WSA) использовала подход LCA для количественной оценки использования ресурсов, энергии и экологических выбросов, связанных с производством четырнадцати продуктов стальной промышленности от добычи сырья до ворот сталеплавильного завода («от колыбели до ворот»). Инвентаризация жизненного цикла включала как ДП/конвертерный, так и дуговый печной пути. Инвентаризация жизненного цикла для ДП показала около 6,5 % снижения CO₂ при увеличении скорости ВПУ с 16 кг/т ГМ до 116 кг/т ГМ. Существует предел количества угля, который можно внедрять. Исследование указало, что максимальная скорость внедрения угля около 250 кг/т ГМ. Однако по WSA, увеличение внедрения угля выше 180 кг/т ГМ не снижает количество кокса, и дополнительный уголь просто газифицируется и производит больше верхового газа ДП.
В одном исследовании, проведенном методологией LCA, оценено, что эффект снижения CO₂ от ВПУ составляет 0,07 кг CO₂ при скорости внедрения 0,1 кг/кг ГМ.
Различные исследования LCA показывают, что внедрение восстановителей, содержащих H₂, таких как уголь, может снизить выбросы CO₂ (по сравнению с работой только на коксе, так как содержание H₂ в коксе только около 0,5 %). Дальнейшее снижение CO₂ может быть достигнуто путем снижения углеродистого заряда (кокс и уголь). Меры для достижения этого можно разделить на две группы:
- Те, которые способствуют более эффективной работе ДП. К ним относятся более высокие температуры надува, улучшенная шахтная эффективность и более низкая температура термической резервной зоны. Однако эти меры также снижают поставку верхового газа ДП для последующих процессов. Минимизация производства верхового газа ДП снижает выбросы CO₂, но может быть невозможна на заводах, где использование верхового газа в последующих процессах важно.
- Меры, способствующие экономии энергии в процессе железопроизводства, такие как снижение тепловых потерь ДП, зарядка металлического железа, снижение скорости шлака, и работа с более низким отношением агломерата или предредуцированным агломератом.
Кроме того, переработка декарбонизированного верхового газа ДП обратно в ДП снижает выбросы CO₂. Эта технология, обычно называемая переработкой верхового газа (TGR), сначала удаляет CO₂ коммерческим процессом, таким как «Selexol», перед повторным нагревом и внедрением верхового газа в шахту печи и/или через дьюзы. Она требует работы печи с чистым O₂ надувом для избежания накопления N₂ из-за переработки. Пойманный CO₂ может храниться под землей. Верховой газ ДП, состоящий в основном из CO и H₂, снижает углеродистое потребление и увеличивает производительность ДП. ULCOS (Ultra-Low CO₂ Steelmaking), консорциум из 48 европейских компаний и организаций, пионерит эту технологию. Пилотные испытания технологии за шестинедельный период привели до 76 % снижения выбросов CO₂, при условии, что пойманный CO₂ хранится.
Сточные воды и побочные продукты
Производство стали — водоемкий процесс, потребляющий около 180–200 м³ воды на тонну стали. ДП потребляет около 14–17,5 м³ воды на тонну ГМ, большинство из которых используется для охлаждения (охлаждение стенок ДП и дьюз), и для відміну шлака. Вода дополнительно используется в ГОУ ДП. Сточные воды, генерируемые этими процессами, обрабатываются перед переработкой, с более чем 90 % воды, перерабатываемой. Количество и состав сточных вод частично зависят от качества сырья ДП. Например, высокосольное сырье может требовать значительно больших объемов 씻очной воды в скрубберах верхового газа ДП. Процесс очистки воды может удалять Cd и другие тяжелые металлы в сточных водах перед их переработкой или сбросом.
Интегрированное железо-стальное производство приводит к около 450–500 кг остатков и побочных продуктов на тонну грубой стали. Из этого более 375 кг/т — шлак, и около 60–65 кг/т — пыль и ил из очистки дымовых газов и шкала. Около 86 % всех остатков и побочных продуктов могут быть переработаны внутренне и внешне после обработки. Крупная пыль, удаленная из верхового газа ДП сухим разделением, может быть переработана внутренне. Ил, содержащий более мелкие частицы из ГОУ ДП, обычно захороняется. На некоторых заводах он также перерабатывается через агломерационный завод.
Разные формы шлака производятся в зависимости от метода охлаждения жидкого шлака. К ним относятся воздушного охлаждения шлак, расширенный или пенистый шлак, пелеттизированный шлак и гранулированный шлак. Большинство шлака может быть продано, с лишь небольшим количеством, используемым для захоронения (менее 10 %). Таким образом, шлак ДП считается побочным продуктом, а не отходом. Шлак можно использовать в производстве цемента, дорожном строительстве, как строительный материал, и для специальных целей. Возможные применения зависят от свойств и формы шлака.
Состав шлака зависит от качества сырья ДП. Он формируется из гангево-материала в железной руде, и золы из кокса и угля. Состоит в основном изсиликатов и алюминосиликатов Ca (кальция) и Mg (магния), вместе с другими соединениями S, Fe (железа), Mn (марганца) и других следов элементов.
Количество генерируемого шлака увеличивается с ростом скоростей внедрения и увеличением зольности и содержания S восстановителей. S в шлаке исходит в основном из угля. Однако S эффективно улавливается в шлаке. Только S, присутствующий на поверхности, потенциально выщелачиваем. Следы элементов, вероятно, также улавливаются в шлаке.
Производственный процесс
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Снижение выбросов CO₂ в доменном производстве железа
- Системы прямого впрыска: как они работают и почему важны для современных двигателей
- Косвенный впрыск в двигателях: как это работает и почему это важно
- Исследование многоточечных систем впрыска топлива: функции, компоненты и производительность