



Понимание коксовочного давления: причины, последствия и стратегии снижения
Феномен коксовочного давления и факторы, влияющие на него
Коксовочное давление стало важным из-за использования двустенных нагреваемых вертикальных щелевых коксовых печей. В круглых улейных печах и печах тепловой рекуперации уголь может свободно расширяться вверх, компенсируя взбухание заряда. В щелевых печах горизонтальное расширение к нагреваемой стене ограничено. Многочисленные случаи преждевременного разрушения стен печей при коксовании.
Строительство новых, более крупных и высоких коксовых печей сопровождалось нежелательными деформациями стен из-за коксовочного давления, что стимулировало исследования поведения угля при коксовании. Усилия сосредоточены на разработке надежного теста для проверки угольных смесей на безопасность перед загрузкой в печи.
Развитие коксовочного давления
В процессе коксования уголь проходит пластическую стадию, летучее вещество (ЛВ) выделяется во время и, в меньшей степени, после нее. Принято, что коксовочное давление возникает в пластической стадии. В камере печи формируются два вертикальных пластических слоя, параллельных нагреваемым стенам. По мере коксования они сходятся к центру. Одновременно образуются горизонтальные пластические слои у крыши и подошвы заряда, соединяющиеся с вертикальными — образуется непрерывная область, окружающая некоксованный уголь — «пластическая оболочка» (plastic envelope).
Проницаемость пластических слоев низка для коксующихся углей. При сильно пластичном угле возможно возникновение давления в холодной зоне необработанного угля. Сумма внутреннего давления внутри пластических слоев и между ними передается через коксовые слои на стены.
Когда пластические слои встречаются в центре печи, центральная масса угля получает тепло с двух сторон одновременно, пока температура поднимается по всему пластическому диапазону. Это ускоряет коксование → более быстрый выделение газа с большим сопротивлением его уходу → пиковые значения внутреннего и стенового давления.
Так как пластические слои образуются и параллельно печным дверям, непрерывная пластическая оболочка существует вокруг необработанного угля сразу после зарядки. ЛВ, выделившееся со холодной стороны пластического слоя, заключается внутри оболочки. К моменту сближения слоев скорость нагрева растет, выделение газа увеличивается → рост давления. После перехода в кокс (ре-соlidификация) быстрое падение давления из-за исчезновения оболочки.
По другому объяснению: недостаточно тепла для формирования пластических слоев параллельно дверям. Формируется пластическая «манжета» (sleeve) из двух основных и двух второстепенных слоев, примерно прямоугольная, но расширяющаяся к дверям из-за тепловых потерь (Рис. 1). Коксовочное давление возникает от давления газов внутри пластических слоев, передается на стены через уже сформированный кокс и полукокс.
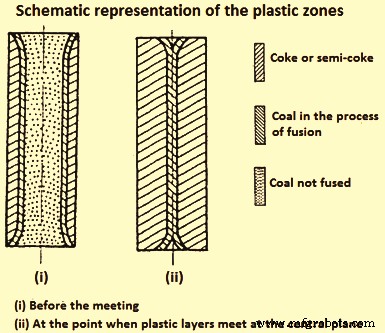
Рис. 1. Схематичное представление пластических зон
Газы, выделяющиеся на стороне, ближней к центру заряда, содержат смолу, которая конденсируется и ре-эвапорует, захватываемая пластическим слоем. Пропитка угля конденсированной смолой меняет вязкость пластического слоя. Внутреннее газовое давление сильно зависит от природы угля и условий коксования. Кажется, связано с установшимся равновесием между взбуханием пластического слоя, усадкой полукокса и, в известной степени, сжатием некоксованного угля.
Главное явление — внутреннее газовое давление в пластическом слое, а стеновое давление — результат передачи газового давления через полукокс и кокс к стенам. Величина внутреннего давления, вероятно, зависит от скорости выделения газообразных веществ в пластическом слое и сопротивления слоя их потоку (проницаемость).
Однако скорости деволетилизации в пластическом температурном диапазоне выше для углей с высоким ЛВ, но они не дают высоких давлений. Следовательно, проницаемость может быть доминирующим фактором. Максимальная скорость выделения ЛВ для высокоранговых углей близка к температуре ре-соlidификации. Существует связь между максимальным стеновым давлением и скоростью выделения остаточного ЛВ у температуры ре-соlidификации.
При исследовании в одностенной печи замечено: проницаемость минимальна в центре пластического слоя и максимальна в продукте ре-соlidификации. Проницаемость обусловлена двумя вкладами: (i) открытая пористость пластической зоны, ультрамикропористость (молекулярный поток), макропористость (вязкий поток); (ii) поток, сопровождающий лопание пузырей деволетилизации. В области пластического слоя, смежной с полукоком, лопание пузырей преобладает над их образованием, в центре — наоборот. Перенос массы из центра в зону у полукока устанавливается максимумом пористости в центре пластического слоя.
Для углей, дающих высокое давление, этот максимум заменяется минимумом в зоне угля, смежной с пластическим слоем. Это потому, что второй вклад в проницаемость (лопание пузырей) мал, что подтверждается отсутствием максимума пористости в центре пластического слоя. Поскольку уход газов ограничен, давление в области пластического слоя растет, вызывая уплотнение угля → наблюдаемый минимум пористости.
Ранние исследования коксовочного давления
Лабораторные тесты для оценки безопасности угольных смесей. Малая проба угля в тигле нагревалась с одной стороны при постоянном давлении или объеме. Тест 1920 г. — первая попытка определить давление взбухания угля. 100 г угля в вертикальном цилиндрическом чугунном тигле в газовой печи. На зарядку перфорированный поршень. Движение поршня записывалось, измерялось изменение объема в %. Тест развился в двух направлениях: тест постоянного давления и тест постоянного объема.
Модификация теста постоянного давления: 80 г воздухосухого угля в стальном тигле. Нагрузка 1 кгс/см², записывались расширение и сжатие зарядки как изменение объема. Модификация теста постоянного объема: 120 г воздухосухого угля коксовали в стальном тигле при постоянном объеме, записывалось давление, необходимое для удержания постоянного объема.
Разработаны более крупномасштабные тесты (несколько кг угля) по аналогичным принципам. Пример: крупный тест постоянного давления отличался размером, зарядка ~5 кг. Измеряли только давления >0,08 кгс/см² — считался предельно допустимым на стену печи. Другой тест — «подогреваемая подошва» (sole-heated): зарядка ~35 кг, нагрев односторонний от подошвы, давление ~0,14 кгс/см². Движение верхней плиты следили катетометром.
Так как нагрев был односторонним, явления отличались от крупных печей. Из-за сложности измерения стенового давления в коксовой печи ранние исследователи стремились моделировать условия коммерческой печи максимально близко, используя двухсторонний нагрев. Спроектировали камеру крупномасштабной печи с подвижными обеими нагреваемыми стенами. Зафиксировав одну стену, измеряли давление на другой гидравлической системой. Этот прототип подвижной стены позволял прямое измерение коксовочного давления.
Существует несколько печей с подвижной стеной по миру. Все на двухстороннем нагреве. Одна стена на тележке, свободна к движению, коксовочное давление измеряется как сила, действующая на стену, подходящим прибором — стеновое давление. Газовые или электрические, зарядка 250–500 кг. Как в полноразмерных печах, образуются два вертикальных пластических слоя, сходящихся к центру.
В одной из старейших конструкций (250 кг угля, камера 300×700×1100 мм) одна стена на роликах с системой рычаг-вес для измерения давления. Изучали американские угли. 300 тестов: уголь дроблен 80% <3 мм, зарядка при низкой влажности, насыпная плотность (НП) 785–850 кг/м³.
Кривые давления во времени разделены на 6 типов по характеристикам углей (Рис. 2). Типы 1–3 — безопасные для коммерческих печей. Угли с кривыми 2–3 могут давать высокие давления при более высокой НП. Типы 4–6 — опасные.
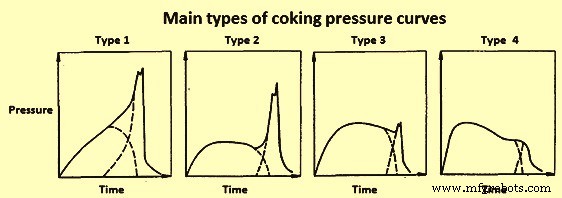
Рис. 2. Кривые давления тестов разных углей в печи с подвижной стеной
Крупная печь с подвижной стеной (400 кг) использовалась для обширного исследования в Centre de Pyrolyse de Marienau (CPM). Стены из корунда — высшие температуры, прочность, термоустойчивость. Сила на подвижной стене измерялась тензодатчиком на внешней стороне стены в геометрическом центре полезной поверхности. В тестах выделили 4 основных типа кривых давления-времени (Рис. 3).
Рис. 3. Основные типы кривых коксовочного давления
Анализ формы кривых показал: они результат наложения двух базовых кривых, соответствующих двум стадиям. 1-я стадия — формирование пластических слоев параллельно стенам и их сближение. 2-я — коалесценция пластических слоев в центре печи. Кривые типов 1 и 2 — угли с высоким давлением. Тип 3 — штампованная зарядка (любое давление). Тип 4 — угли с низким давлением. Угли с высоким давлением дают похожие кривые.
Для углей с низким ЛВ давление регулярно растает от начала до максимума. Другой тип высокого давления: быстрый рост в первый час, затем относительная стабильность, при встрече слоев — дальнейший рост до исчезновения пластического угля.
Другой подход — измерение давления газа в центре пластического слоя. Измерения в печах с подвижной стеной и промышленных — сравнение. Давление газа измеряли трубками, вводимыми через отверстия в дверях или крышках зарядных люков.
Несколько исследований одновременного измерения газового и стенового давления в испытательных печах. Максимальное газовое давление в центре зарядки связано с пиковым стеновым давлением. Газовое давление растет с расстоянием от стены, максимум в центре в момент встречи пластических слоев. Этот максимум обычно совпадает с пиком стенового давления и всегда выше. Разные соотношения газового к стеновому давлению в разных работах.
В одном исследовании: по мере коксования и движения пластического слоя — внезапный скачок газового давления. Когда слой проходит точку — давление падает, зонд больше не фиксирует давление. При встрече слоев в центре — газовое давление выше, чем в других точках. Соотношение газового к стеновому давлению варьировало от <1 при низких давлениях до 3 при высоких.
В другом исследовании влияние зарядки и условий коксования на внутреннее газовое давление — те же переменные, что и для стенового.
В исследовании CPM два наблюдения: (i) два пластических слоя образуются в начале коксования параллельно подошве и крыше и сходятся к центру; (ii) пластических слоев параллельно дверям не образуется. Соотношение газового/стенового давления ~0,5.
Различия в соотношении максимального газового и пикового стенового давления в разных работах приписываются различиям в оборудовании и методике. В печи с подвижной стеной коксование идет преимущественно со стен, но значительное — от подошвы, крыши и, возможно, дверей → уменьшается площадь пластических слоев, встречающихся в центре. Подтверждено прямым измерением площади пластической зоны через преждевременную выгрузку. Расширение камеры уменьшает коксовочное давление, но величина вариации зависит от смеси, обычно невелика.
CPM предложил формулу времени встречи пластических слоев в центре: Pw/Pi = Si/S, где Pw — стеновое давление, Pi — внутреннее давление, S — боковая площадь зарядки, Si — площадь проекции пластического слоя на центральную плоскость в момент пика стенового давления. Pi > Pw, давления в одно время. Si определяли выгрузкой испытательных печей в момент слияния двух основных пластических слоев. Отношение k = Si/S по определению =1 при зарядке, в процессе уменьшается из-за краевых эффектов, становится 0 после ре-соlidификации. В полноразмерной печи краевые эффекты малы по сравнению с высотой стены → Si/S ~1 → стеновое давление равно максимальному газовому в центре. Предложено: если смесь в испытательной печи при данных условиях дает стеновое давление P, то в большой печи при тех же условиях ожидается давление ~2P.
Установка пределов безопасности
Несколько исследований в печах с подвижной стеной и полноразмерных направлены на контроль коксовочного давления и защиту печей от повреждений чрезмерными давлениями. Для оценки угольной смеси используют тест в печи с подвижной стеной, полученное максимальное стеновое давление сравнивают с установленными пределами. Насыпная плотность смеси в испытательной печи критически важна — должна быть не ниже средней по полноразмерной печи, лучше немного выше.
Является ли давление чрезмерным, зависит не только от его величины, но и от прочности стены печи. Много усилий уделено оценке прочности стен коксовых печей.
Требование к прочности стен определяется пиковым небалансным коксовочным давлением, действующим на стены при коксовании. Эти небалансные давления вызывают изгиб стен в горизонтальном направлении, который должен стабилизироваться вертикальной гравитационной нагрузкой (вес крыши и стены), так как швы стен не имеют постоянной прочности на растяжение.
Исследование на специально построенной стене коксовой печи под боковым давлением гидравлического пресса. Показано, какова низка сопротивляемость стены боковому давлению. Первые трещины появлялись при давлении ~0,09 кгс/см², скорость выбухвания резко возрастала при повышении до 0,13 кгс/см². На основе результатов на холодной стене предложен очень низкий безопасный предел 0,07 кгс/см². Низкий предел ограничивает гибкость выбора угля, смесей, условий. Сравнив результаты сотен углей в печи с подвижной стеной и их поведение в коммерческих печах, установлены следующие пределы безопасности:
- Угли, развивающие давление >0,14 кгс/см² — опасные.
- Угли, развивающие давление >0,11 кгс/см² — могут быть опасными при регулярном коксовании в печах выше 3 м.
- Угли с давлением <0,11 кгс/см² — безопасные.
На основе работ 1948 и 1952 г. British Coke Research Association (BCRA) заключила: смесь безопасна, если давление в их испытательной печи <0,14 кгс/см². Подтверждено дальнейшей работой BCRA 1956 г. Заряжали несколько смесей в коммерческие печи в конце ресурса и в печь с подвижной стеной. Измеряли движение стен спец. приборами, осматривали стены в процессе и после остывания батареи для оценки движений и повреждений. Предложили: эластическое прогибание стен коммерческих печей до 0,13 мм возможно без трещин. Далее — трещины.
В 1960–70-х годах строили высокие (6+ м) коксовые печи, предполагая, что давления <0,14 кгс/см² безопасны. Результат: в некоторых случаях раннее серьезное повреждение огнеупоров. Сообщалось, что батарея 6 м пострадала прогрессирующим повреждением и остановилась через <5 лет. Расследование причин включало структурный анализ стены 6 м.
Математическое моделирование стены 6 м под односторонним давлением. Расчетное небалансное боковое давление, вызывающее коллапс, — чуть выше 0,12 кгс/см². Учитывая рекомендуемый коэффициент нагрузки 1,7 и сервисабельность относительно трещин, рекомендовали допустимое небалансное боковое давление ≤0,07 кгс/см².
Факторы, влияющие на коксовочное давление
С начала 1950-х печи с подвижной стеной и подобные пилотные печи использовались для оценки угля на коксовочное давление. Пилотные тесты дешевле полноразмерных и дают хорошую прогнозную оценку. Некоторое подтверждение — сравнение внутренних газовых давлений в пилотных и полноразмерных печах. Большинство исследований факторов влияния проводились на пилотных печах.
Многие факторы влияют на величину коксовочного давления. Три категории: (i) внутренние характеристики угля; (ii) подготовка угля и физические свойства; (iii) условия эксплуатации печи.
Уголь
Ранние исследования: опасные давления при зарядке углей с ЛВ на сухой беззольной основе 16–30%, никогда — ниже или выше. Сильно взбухающие угли состоят преимущественно из светлого угля (bright coal), с большей долей тусклого — меньшие ekspансивные силы. Петрографический анализ позволяет делать выводы о степени взбухания.
Серия экспериментов Bethlehem Steel Corporation на влиянии состава угля на коксовочное давление в испытательной печи 18 дюймов (457 мм) и множестве отдельных углей и смесей. Обнаружена общая связь между рангом угля (витринитное отражение) и коксовочным давлением (Рис. 4). Высокое коксовочное давление генерируют некоторые, но не все низковолатильные угли с отражением >1,35%. Далее: коксовочное давление не только растет с рангом, но и растет с уменьшением инертного компонента.
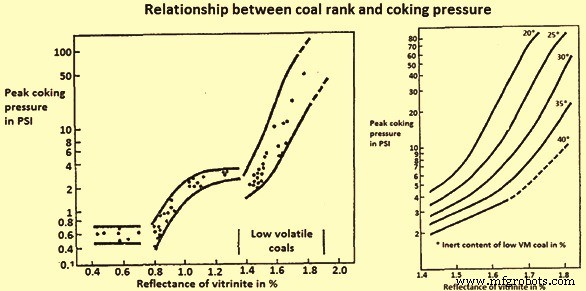
Рис. 4. Связь между рангом угля и коксовочным давлением
Ранг угля и инертное содержание имеют синергетическое взаимодействие. При данном ранге давление ниже, если инертное содержание высоко. Учитывая только низковолатильный уголь, давление смеси растет с ростом отражения низковолатильного угля, рост ускоряется при отражении >1,65%. Однако знание ранга не позволяет оценить опасность коксовочного давления с какой-либо уверенностью. Можно сказать: при 18–25% ЛВ опасность велика, 25–28% — все еще есть, но меньше. Низковолатильные угли с отражением >1,65% и низким инертным содержанием дают высокие давления как в чистом виде, так и в смесях.
Окисление угля
Окисление снижает максимальную пластичность, сужает пластическую зону. Обнаружено: окисление некоторых углей изначально увеличивает коксовочное давление, затем — падение дилатации и резкое снижение коксовочного давления. Одновременно индекс M10 растет.
ИК-спектроскопия (FIR): на ранних стадиях окисления основные функциональные группы — карбонильные и карбоксильные. При более высоких степенях — значительный рост эфирных, эфирных и фенольных групп. Потеря пластических свойств при окислении атрибутируется образованию эфирных и эфирных перекрестных связей.
Исследовано влияние воздушного окисления трех испанских углей. Вывод: для углей, охарактеризованных как «опасные» тестом, окисление усиливает их опасность до максимума при определенной степени окисления, затем резкое снижение. Для безопасного угля воздушное окисление не оказывает заметного влияния.
Исследование CPM влияния окисления на низкую проницаемость при 500–600 °C для высокоранговых углей показало: проницаемость растет с окислением. Приписывается увеличению объема открытых пор в окисленных углях. Общее согласие: трудно снизить коксовочное давление окислением без одновременного ухудшения качества кокса; умеренное окисление может увеличить давление.
Исследование угольных смесей
Серия экспериментов над поведением смесей и их коксовочным давлением. Зарядка гравитационная, влажность 3,5%, простое дробление 80% <2 мм. Выводы:
- Уголь, дающий среднее коксовочное давление при зарядке в чистом виде, влияет на давление опасного угля почти линейно в зависимости от состава смеси.
- Высоковолатильные угли (без коксовочного давления) снижают давление быстрее, чем пропорционально их доле. Эффективность выше, чем ниже их ранг.
- Полуантрацит (низковолатильный) ведет себя иначе. Если дроблен вместе со смесью — эффект снижения давления заметен, но сильное ухудшение качества кокса. Если дроблен отдельно (95% <1 мм) — добавка 15% достаточно для снижения давления, качество кокса слегка ухудшается. Полуантрацит как инерт увеличивает вязкость угля при плавлении, нарушает коhezю. Также снижает усадку полукокса, тогда как высоковолатильные угли увеличивают усадку.
Наблюдалось: смеси дают давление выше, чем отдельные угли. Это происходит, когда слегка плавкий низковолатильный уголь сочетается с высокоплавким. Тогда жидкие условия позволяют проявить опасный характер низковолатильного угля.
В BCRA установлено: поведение бинарной смеси по взбухающему давлению в значительной степени зависит от характера угля, преобладающего в смеси. Из исследований смешения:
- Коксовочное давление возникает только в смесях с ЛВ <24%.
- 30% слабококсующегося угля значительно снижает опасные свойства низковолатильного угля.
- В смесях высоко-/низковолатильных — снижение давления при увеличении доли высоковолатильного.
- В тернарных смесях с похожим ЛВ — добавка 15% почти некоксующегося угля предотвращает возникновение коксовочного давления.
Влияние добавки пичи
Снижение доступности высокorangовых углей вело к интересу к пичевым добавкам в смесях для металлургического кокса. Пича может выступать связующим агентом, повышая прочность кокса. Пича: (i) модифицирует пластическое состояние — связано с реакциями переноса водорода (H₂) от пичи к свободным радикалам, стабилизируя пластическое состояние; (ii) расширяет пластический слой; (iii) увеличивает выделение ЛВ. Добавка пичи к углю тенденциозно увеличивает коксовочное давление, но величина эффекта зависит от природы угля.
Влияние инертных добавок
Небольшие доли инертов достаточно для значительного снижения давления, размер частиц инертов имеет огромное влияние. Инерты могут: (i) разбавлять уголь (инерты не меняют объем → пространство для взбухания угля увеличивается); (ii) эффект размера частиц — если инерт мельче угля, увеличивает среднюю мелкодисперсность → снижает давление; (iii) специфическое действие — инерты адсорбируют смолу и битум, снижая текучесть и взбухание угля, чем мельче и пористее инерт, тем сильнее эффект; (iv) модифицируют усадку зарядки после ре-соlidификации; (v) могут повысить проницаемость пластического слоя.
В BCRA изучали добавку коксовой крошки. Обычно среднее стеновое давление снижается с ростом доли коксовой крошки. В другой серии тестов (до 30% крупной крошки) максимальное внутреннее газовое давление снижается при добавке >5% коксовой крошки, а максимальное стеновое — незначительно снижается только при >10%.
Патент на снижение коксовочного давления предлагает добавку 2–8% хлопьев из опилок или других инертных материалов. Действие хлопьев — разрушение пластических слоев в зарядке, создавая проход для газов.
Влияние добавки масла
Добавка масла в угольные смеси меняет насыпную плотность при постоянной влажности и снижает давление. Масло действует как разбавитель, снижение давления достигается без ущерба мех. свойствам кокса. Наблюдалось: добавка антраценового масла значительно снижает стеновое давление угля, причем максимум давления наблюдается при очень низкой температуре (<300 °C). Приписывается «шариковому эффекту» (balloon effect): летучие масла, образующиеся при низких температурах, застревают между сходящимися пластическими слоями, их накопление создает давление.
Влияние влажности
Рост влажности зарядки снижает давление за счет снижения насыпной плотности. Мокрые зарядки делают коксование очень неравномерным и сильно нарушенным. Пар воздействует на частицы угля, меняя способность впитывать жидкие продукты пиролиза. Влага прорывает пластическую зону в разных точках, двигаясь вдоль стенки камеры к газосвободному пространству. Результат — сильно деформированный пластический слой.
Слияние пластических слоев распределяется хронологически и локально по отдельным участкам. Давление на стену проявляется только в ослабленной форме. При коксовании предварительно нагретых зарядок пластические слои сходятся параллельно нагреваемым стенам и практически сливаются по всей длине и высоте камеры → стеновое давление достигает максимума.
При коксовании в щелевых печах влажность по сечению зарядки растет стабильно по сравнению с исходной, так как влага дистиллируется к центру печи.
Несколько исследователей, измерявших внутреннее давление в полноразмерных печах, фиксировали пиковое давление, совпадающее с достижением 100 °C в центре печи. Этот пик называют водяным/паровым — пар уже не может конденсироваться в этом участке и должен быть удален. В итоге он попадает в пластическую оболочку.
В исследовании: среднее водяное пиковое давление зависит только от влажности угля и снижается с ростом влажности, что указывает на решающую роль насыпной плотности.
Влияние насыпной плотности
Насыпная плотность (НП) считается самой важной переменной, влияющей на коксовочное давление. Повышение НП может превратить безопасную смесь в высоконапряженную. Множество исследований доказали: опасность повреждения печи растет с увеличением плотности зарядки. При строительстве крупных печей влияние НП на степень расширения становится важнее, так как зарядка уплотняется из-за большей высоты падения при зарядке.
В исследованиях влияния НП на коксовочное давление нет согласия о функциональной зависимости стенового давления от НП. Некоторые утверждают: логарифм стенового давления по НП дает прямую линию с наклоном. Другие — лучше кривая. Третьи — при плотностях >800 кг/м³ (сухой) темп роста давления с ростом НП усиливается.
В работе BCRA показано: газовое давление демонстрирует ту же зависимость от НП, что и стеновое. Вывод: данное изменение НП дает данное изменение давления независимо от метода контроля НП.
В недавней работе по влиянию НП на коксовочное давление (одна смесь, разные НП, достигнут разными способами: добавка масла, предварительный нагрев, вариация влажности) установлено: НП сильно влияет на коксовочное давление и, вероятно, является самым важным фактором, влияющим на давление любой зарядки.
Влияние размера частиц
При нагреве угольных частиц разного размера условия переноса газообразных продуктов пиролиза из центра частицы на поверхность различаются. Чем крупнее частица, тем выше давление внутри нее от пиролиза органической массы. Это способствует конденсации, оказывающей большое влияние на последующие тепловые превращения угольного вещества. Обнаружено: начальная температура размягчения растет, пластический температурный диапазон сужается при уменьшении размера частиц, но вязкость пластической массы растет.
На практике трудно отдельно анализировать влияние НП и размера частиц. Известно: увеличение мелкодисперсности смеси снижает насыпную плотность и коксовочное давление. Независимое влияние дробления изучали. Исследовали: влияние общей степени мелкодисперсности смеси, степени мелкодисперсности каждого компонента (дифференциальное дробление), формы кривой распределения размеров (режим дробления). При практически постоянной плотности размер частиц имеет выраженное влияние: мелкое дробление снижает давление.
Отдельное дробление компонентов смеси не дает явных преимуществ. Исследование показало: систематическое дробление в некоторых случаях имеет специфический эффект — при той же мелкодисперсности давление ниже, чем при простом дроблении. Вывод: давление сильно зависит от доли крупных частиц (>2–3 мм).
Изучая одновременное действие НП и дробления: эффект одного фактора зависит от уровня другого. Эффект плотности больше, чем крупнее дробление; аналогично, эффект дробления ярче, чем выше плотность.
Влияние ширины печи
Эффекты изменения ширины камеры, изученные на пилотных печах, неконсистентны. В диапазоне 150–330 мм ширина имеет существенное влияние: снижение стенового давления с увеличением ширины. Для больших ширин эффект мал или пренебрежим.
В BCRA на двух печах шириной 300 и 426 мм не найдено значимой разницы в давлениях от данного угля при похожих НП и температуре дымовых газов.
В одном исследовании сообщена хорошая корреляция стенового давления в печах 150 и 300 мм. Отношение площади пластической зоны к площади нагреваемой стены было примерно одинаковым.
Коксовочное давление в печи с подвижной стеной ассоциировано с отношением K = площадь пластической зоны / площадь нагреваемой стены. При увеличении ширины камеры увеличивается время коксования. Больше времени для одновременного коксования снизу вверх (подошва) и сверху вниз (крыша), итоговый пластический слой имеет меньшую площадь в широкой печи. Подтверждено прямым измерением площади пластической зоны через преждевременную выгрузку. Расширение камеры снижает коксовочное давление, но величина вариации зависит от смеси, обычно остается небольшой.
Влияние температуры дымовых газов (температуры нагрева)
Рост температуры дымовых газов увеличивает скорость нагрева, что: (i) сдвигает температуры размягчения и ре-соlidификации к более высоким, расширяет пластический диапазон; (ii) увеличивает поток газа, выделяемого в пластических слоях; (iii) увеличивает толщину пластического слоя; (iv) снижает вязкость. Рост температуры дымовых газов также уменьшает толщину пластического слоя за счет увеличения температурного градиента. Эти эффекты действуют в противоположных направлениях → итоговый эффект может быть очень малым или незначительным. Изучая этот эффект, BCRA на двух смесях и одном угле обнаружили: более высокие скорости нагрева дают некоторый рост стенового давления. Но для одного угля — обратное, для двух других — никакого явного эффекта.
В исследовании с тестированием двух смесей на трех уровнях температуры (1020, 1120, 1200 °C): одна смесь показала рост стенового и газового давления с ростом температуры, вторая — эффект незначительный.
В другом исследовании влияния скорости коксования на газовое давление в коммерческих печах: повышенные скорости коксования незначительно увеличивали давление заряженных смесей для диапазона скоростей (центр печи достигал 900 °C за 12,3–18,3 ч).
Другие исследователи обнаружили: более быстрые скорости коксования последовательно увеличивают давление (скорость коксования по времени достижения температуры 980 °C в центре коксовой массы) (Рис. 5).
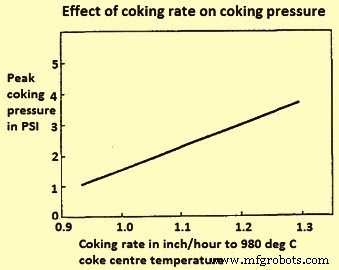
Рис. 5. Влияние скорости коксования на коксовочное давление
Производственный процесс
- Вывод данных BME280 (температура, влажность, давление) на сенсорный экран Nextion
- Точное измерение температуры, давления и высоты с BMP280 и Arduino UNO
- Датчик давления и регистратор данных на Arduino для точного мониторинга воздушного давления
- Шлак доменной печи: критически важен для оптимальной работы печи
- Прямое восстановленное железо (DRI): производственные технологии и промышленные процессы
- CNC-станки: раскрытие эффективности и точности в промышленном инжиниринге
- Понимание фрезерных станков: типы, функции и применения
- Осваиваем дуговую шпильную сварку: технологии, применение и преимущества
- Полное руководство по обработке и фabricации пластиков
- Автомобильное шасси: несущая конструкция и её значение