



Понимание электроэрозионной обработки: ограничения, точность и ключевые влияющие факторы
Поскольку электроэрозионная обработка имеет много несравнимых преимуществ в традиционном резании, ее области применения расширяются день за днем, и она широко используется в машиностроении, авиакосмической, авиации, электронике, двигателестроении, электроприборостроении, точном машиностроении, приборостроении, автомобилестроении, легкой промышленности и т.д. для решения проблем обработки материалов и деталей со сложными формами.
Однако электроэрозионная обработка также имеет свои ограничения. Одновременно, как и при традиционной обработке, различные ошибки самого станка, ошибки позиционирования и установки заготовки и инструментальных электродов все будут влиять на точность электроэрозионной обработки. Кроме того, основными факторами, связанными с процессом электроэрозионной обработки, являются размер и постоянство разрядного зазора, и износ и стабильность инструментального электрода.
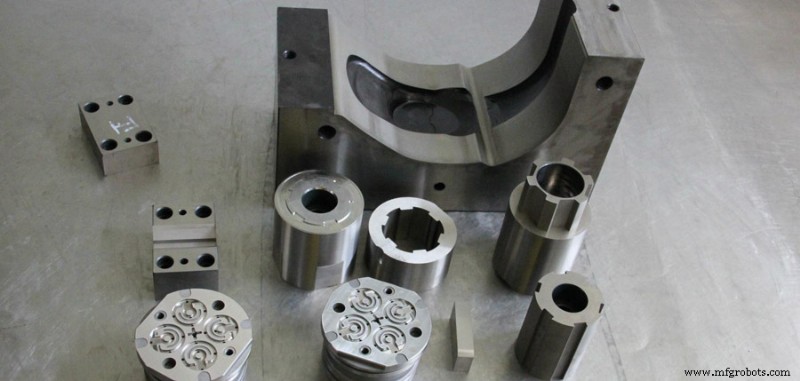
Ограничения электроэрозионной обработки
1. Может использоваться только для обработки металлов и других проводящих материалов
В отличие от режущей обработки, изоляционные непроводящие материалы, такие как пластики и керамика, могут быть обработаны.
2. Скорость обработки обычно низкая
Поэтому процесс обычно располагается так, чтобы использовать резание для удаления большей части припуска, а затем выполнять электроэрозионную обработку для повышения производственной эффективности.
3. Имеет износ электрода
Поскольку электроэрозионная обработка опирается на электричество и тепло для удаления металла, электрод будет изнашиваться, и износ электрода в основном сосредоточен в острых углах или низких поверхностях, что влияет на точность формирования.
4. Минимальный радиус угла ограничен
Обычно минимальный радиус угла, который можно получить электроэрозионной обработкой, равен обработанному зазору (обычно 0,02–0,3 мм). Если электрод изношен или обработан плоским движущимся головкой, радиус угла должен быть увеличен.
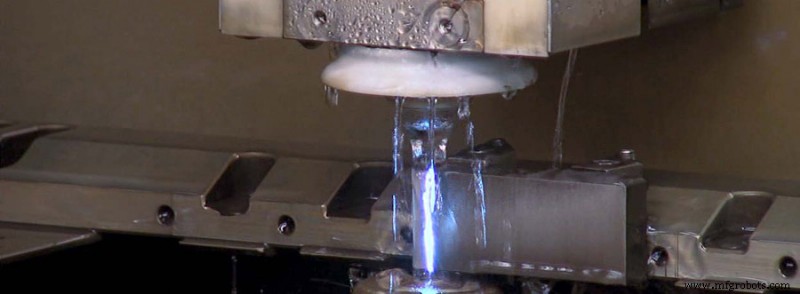
Факторы, влияющие на точность электроэрозионной обработки
В электроэрозионной обработке разрядной зазор можно компенсировать путем коррекции размера электрода для получения более высокой точности обработки. Однако размер разрядного зазора на самом деле меняется, что влияет на точность обработки.
1. Шероховатость поверхности
Шероховатость электроэрозионно обработанной поверхности зависит от глубины ямок электроразряда и однородности их распределения. Только когда на обрабатываемой поверхности образуются мелкие и равномерно распределенные ямы электроразряда, обрабатываемая поверхность может иметь меньшее значение шероховатости. Для контроля однородности ям разряда необходимо внедрить технологию управления импульсами разряда с равной энергией, то есть обнаруживать нисходящий фронт пробоя напряжения зазора, контролировать ширину тока импульса разряда быть равной, и использовать одинаковую энергию импульса для обработки, чтобы шероховатость поверхности обработки была равномерной.
2. Влияние обработочного зазора (бокового зазора)
Размер и постоянство обработочного зазора напрямую влияют на точность электроэрозионной обработки. Только ухватывая значение обработочного зазора и шероховатости поверхности каждого стандарта, можно правильно спроектировать размер электрода, определить величину усадки и определить стандарт конвертации в процессе обработки.
3. Влияние наклона обработки
В обработке, независимо от отверстия или полости, боковая стенка имеет наклон. Причина наклона в том, что, помимо исходного наклона боковой стенки электрода в технических требованиях или изготовлении, он обычно вызывается неравномерным износом электрода, и «вторичным разрядом» и другими факторами.
(1) Влияние износа электрода.
Электрод образует конусность из-за износа, и эта конусность отражается на заготовке, образуя наклон обработки.
(2) Влияние степени загрязнения рабочей жидкости.
Чем грязнее рабочая жидкость, тем больше возможностей для «вторичного разряда». Одновременно, из-за плохого состояния зазора, количество подхватов электрода неизбежно увеличится. Оба этих условия увеличат наклон обработки.
(3) Влияние промывки или откачки масла.
Влияние промывки или откачки масла на наклон обработки различно. При обработке с промывкой маслом продукты электроэрозии вытекают из обрабатываемой поверхности, что увеличивает возможность «вторичного разряда» и увеличивает наклон обработки. При использовании откачки масла для обработки продукты электроэрозии удаляются через всасывающую трубку, и чистая рабочая жидкость входит с периферии электрода, поэтому на обрабатываемой поверхности меньше возможностей для «вторичного разряда», и наклон обработки также мал.
(4) Влияние глубины обработки
По мере увеличения глубины обработки наклон обработки также увеличивается, но не пропорционально. Когда глубина обработки превышает определенное значение, верхний размер обрабатываемой детали больше не расширяется, то есть наклон обработки больше не увеличивается. Разные объекты обработки имеют разные требования к наклону обработки. В обработке полостей, поскольку требуется определенный угол наклона, наклон обработки не строг. Для прямых стенок штампа наклон обработки требуется более строгий. Пока ухвачены законы, влияющие на наклон обработки, можно достичь заранее заданных требований.
4. Причины и закономерности заокругления углов
Износ острых углов и ребер электрода более серьезен, чем износ торца и боковой поверхности. Поэтому износ углов электрода вызывает заокругление углов, и невозможно очистить обрабатываемые заготовки. Более того, по мере увеличения глубины обработки радиус заокругления углов флюта электрода увеличивается. Но после определенной глубины обработки его тенция к увеличению постепенно замедляется, и в конечном счете останавливается на определенном максимальном значении.
Причина заокругления углов не только в износе электрода, но и в равноудаленности разрядного зазора. Из-за равноудаленности разряда острых углов, выпуклый острый электрод неизбежно сделает заготовку заокругленной, острая точка вогнутого острого электрода вообще не имеет разрядной функции, но заготовка будет заокруглена из-за накопления обломков.
Поэтому даже если электрод полностью свободен от износа, все равно невозможно получить полную очистку из-за равноудаленности зазора разряда. Если требуется малый радиус заокругления, необходимо уменьшить разрядной зазор.
Рабочая среда — базовое условие для генерации электроразряда, и в настоящее время в основном используется жидкая среда. Она формирует канал пробоя искрового разряда, создает сжатие на канале разряда и быстро восстанавливает изоляционное состояние зазора после завершения разряда, помогает выбросу и удалению продуктов электроэрозии и охлаждает инструмент. Поэтому среда имеет большое влияние на электроэрозионную обработку.
Производственный процесс
- Как площадь пластин, расстояние и диэлектрик определяют емкость
- Электроэрозионная обработка (ЭЭО): конструкция, принципы и современная интеграция с ЧПУ
- Сверловка электроэрозийная (Sinker EDM) и проволочная резка (Wire EDM): ключевые отличия и применение
- Электроэрозионная обработка (ЭЭО): основы и ключевые производственные применения
- CNC-обработка: преимущества и ограничения для прецизионного производства
- Повышение точности и эффективности ЧПУ-обработки: 4 проверенные стратегии
- Понимание точности против прецизионности в ЧПУ-обработке: ключевые понятия и допуски
- Понимание шероховатости поверхности: Ключевые факторы и проверенные методы улучшения
- Станки с понижающим ЭРС: принцип работы, преимущества и ограничения
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности