



Образование и использование коксового газа в железопроизводстве
Генерация и использование коксового газа
Кокс — обязательный вход для доменного производства. Для кокса уголь нагревают без воздуха для удаления летучих веществ (ВВ). Преобразование угля в кокс — коксование (углекоксование) в коксовых печах. Коксовая батарея — множество печей. Два основных метода производства кокса для ДП.
Первый — восстановительный процесс: уголь нагревают в полностью восстановительной атмосфере, летучие продукты собирают в сопутствующем побочном цехе. Печи — побочные (by-product ovens), батарея — побочная коксовая батарея. При коксовании коксующегося угля в побочной батарее ВВ (~25–30% загрузки) уходит как вытяжной газ — горячий сырой коксовой газ. Сырой газ — горючий, желтовато-коричневый, с органическим запахом.
Второй метод — коксование в безпродуктовой (heat recovery, energy recovery) батарее. Воздух вводят над коксовым слоем, летучие продукты сгорают в печи, обеспечивая тепло для коксования.
Побочный цех и сырой коксовой газ
Побочный цех — неотъемлемая часть побочного коксования. Работа каждой печи циклична, но батарея содержит достаточно печей для непрерывного потока сырого газа. Печи заряжают/опорожняют через примерно равные интервалы коксового цикла. Коксование 15–18 часов для ДП-кокса. В этот период ВВ угля дистиллируется как сырой газ. Длительность коксования зависит от угольной смеси, влажности, интенсивности поджога, требуемых свойств кокса. При низком спросе на кокс цикл удлиняют до 24 часов. Температура коксования 900–1100 °C. Воздух не должен засасываться в печи — поддерживают положительное давление в собирающем главном (коллекторе). Печи держат под положительным давлением высоким гидростатическим давлением ~10 мм вод. ст. в батарее. Газы и углеводороды от термической дистилляции удаляются через отводную систему в побочный цех.
Большой объем газа от испарения ВВ угля в побочной батарее обрабатывается в соседнем побочном цехе. В цикле коксования газ выделяется большую часть периода. Состав и скорость эволюции CO меняются, выделение CO завершается к 700 °C загрузки. Этот газ — сырой коксовой газ, обрабатывается в побочном цехе. Функции цеха: (i) обработка сырого газа для получения ценных угольных химикатов, (ii) очистка сырого газа до чистого, экологичного топлива. Очищенный газ — чистый коксовой газ (CO газ).
В побочной батарее газ уходит из камер при ~1100 °C. Сырой газ охлаждают адиабатическим испарением части опрыскивающей жидкости (промывочной) до ~80 °C, насыщают водяным паром. Температура достаточно низка для работы в собирающих главных. Из собирающего гл. газ идет в всасывающий главный. Объем промывочной жидкости, распыляемой в горячий газ, намного больше нужного для охлаждения — остаток дает жидкий поток в главном, смывающий конденсированный смолу и др. соединения. Поток промывочной жидкости под гравитацией в всасывающий главный вместе с газом. Газ и жидкость разделяют в дренажном горшочке (down comer) в всасывающем главном. Далее отдельно идут в побочный цех. Типичный состав основных компонентов сырого газа — Таблица 1.
| № | Химическое название | % объема |
|---|---|---|
| 1 | Водород | 52–59 |
| 2 | Метан | 26–33 |
| 3 | Азот | 1,9–5,7 |
| 4 | Угарный газ | 4,5–7,0 |
| 5 | Этилен | 2,0–2,8 |
| 6 | Углекислый газ | 1,4–2,1 |
| 7 | Сероводород | 0,4–1,2 |
| 8 | Сианидоводород | 0–1,2 |
| 9 | Этан | 0,7–1,1 |
| 10 | Аммиак | 0–1,1 |
| 11 | Бензол | 0–1,0 |
| 12 | Угледисульфид | 0–0,3 |
| 13 | Толуол | 0,1–0,2 |
Насыщенный сырой газ из батареи содержит ~46–48% водяного пара. Остальное: H₂, CH₄, N₂, CO, CO₂, высокие парафины, ненасыщенные углеводороды (этан, пропан и др.), O₂ и др. Сырой газ содержит загрязнители, придающие уникальные свойства: (i) смолистые компоненты, (ii) смолистые кислотные газы (фенольные), (iii) смолистые основные газы (пиридиновые основания), (iv) БТХ (бензол, толуол, ксилол), легкие масла и др. ароматики, (v) нафталин, (vi) аммиак, (vii) сероводород, (viii) сианидоводород, (ix) хлорид аммония, (x) угледисульфид.
Чтобы сделать сырой газ пригодным для чистого топлива, побочный цех должен: (i) охладить газ для конденсации пара и загрязнителей, (ii) удалить смолу и нафталин (предотвращение загрязнения газопроводов/оборудования), (iii) удалить аммиак (коррозия газопроводов), (iv) удалить бензолное масло (возврат и продажа БТХ), (v) удалить сероводород (нормы выбросов при сжигании). Схема очистки — Рис. 1.
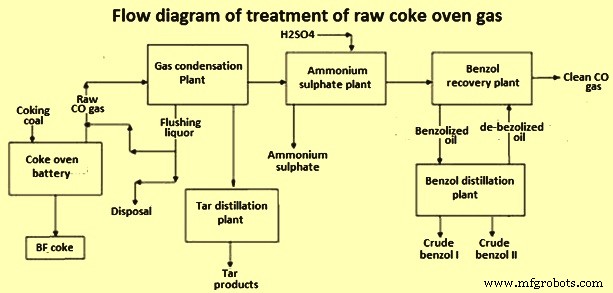
Последствия восстановления побочных продуктов: (i) снижение объема коксового газа, (ii) снижение калорийности, (iii) влияние на температуру и объем пламени, (iv) изменение плотности и состава. Чистый коксовой газ — бесцветный с запахом сероводорода и углеводородов.
Сырой газ может содержать: H₂, CH₄, N₂, CO, CO₂, этан, O₂, этилен, бензол, а также NH₃, H₂S, водяной пар, циклопентадиен, толуол, нафталин, HCN, цианоген, NO. Типичный состав чистого газа — Таблица 2.
| № | Химическое название | % объема |
|---|---|---|
| 1 | Водород | 42–65 |
| 2 | Метан | 17–34 |
| 3 | Азот | 1,2–18 |
| 4 | Угарный газ | 4,6–7,5 |
| 5 | Углекислый газ | 0,2–3,5 |
| 6 | Этан | 0,1–2,9 |
| 7 | Кислород | 0–2,6 |
| 8 | Этилен | 0,1–2,5 |
| 9 | Бензол | 0–0,4 |
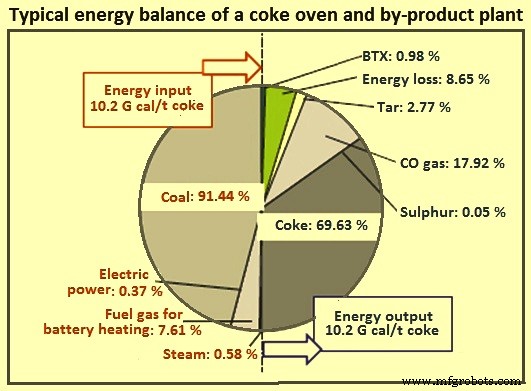
Конечный выход чистого газа после побочного цеха — ~300 Нм³/т сухого угля. Выход зависит от: (i) ВВ в зарядном угле, (ii) условий коксования. Плотность CO газа при н.у. — 0,45–0,50 кг/м³. Калорийность 4000–4600 ккал/Нм³. Теоретическая температура пламени 1982 °C. Скорость распространения пламени делает фактическую температуру близкой к теоретической. CO газ несет ~18% входной энергии коксовой батареи с побочным цехом (Рис. 2).
Аналитические данные: летучие ОПВ (опасные загрязнители воздуха) совокупно <1% по объему чистого газа после конвенциональной очистки. Сжигание в хорошо обслуживаемых агрегатах (процессные печи, котлы) дает очень низкие выбросы ОПВ. Фильтруемая пыль (PM) от сжигания CO газа обычно низка. Выбросы металлов ОПВ незначительны.
Использование коксового газа
Коксовой газ — الكبرى компонент энергобаланса металлургического комбината. Обычно используют: (i) нагрев коксовой батареи, (ii) нагрев других печей завода, (iii) генерация электроэнергии. Может использоваться чистым или смешанным с доменным газом как топливо в печи.
Коксовой газ (COG) также применяют как восстановитель в ДП. Впрыск COG — закачка больших объемов в распекаю ДП. Дает не только доп. источник углерода, но ускоряет производство жидкого железа, снижая потребность в металлургическом коксе для реакций. Технология впрыска COG также снижает абсолютные выбросы CO₂ и SO₂ из ДП.
Производство ПЖЖ (DRI) по интегрированному маршруту с использованием доступного CO газа — недавнее явление. Использование излишков COG как восстановительного газа для ПЖЖ имеет выгоды экономические и экологические. Использование излишков COG для ПЖЖ возвращает 97% доступной энергии vs 30–40% при сжигании для электроэнергии. Использование COG — Рис. 3.
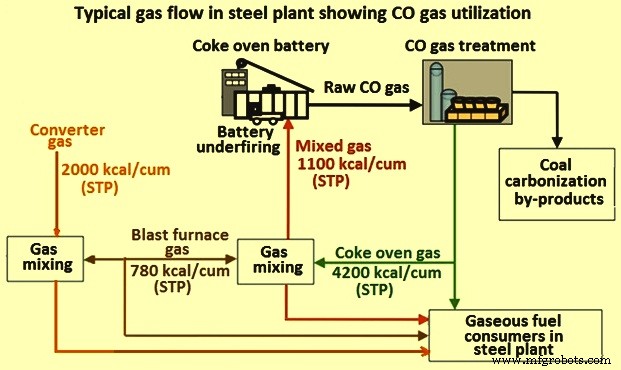
По исследованию МЭА 2007 г.: ~70% CO газа используется в железа/сталеварении, 15% — нагрев коксовых печей, 15% — электроэнергетика. Утверждается: использование большего объема COG для генерации (предпочтительно комбинированный цикл — КПД ~42% vs паровые циклы ~30%) повышает энергоэффективность.
Производственный процесс
- Продвинутые системы автоматизации и управления для коксовых печей
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы коксовой батареи без восстановления для металлургических операций
- Коксовые газобоспродуктовые установки: оптимизация улавливания газа и энергоэффективности
- IoT-мониторинг газа: 4 инновационных решения для более безопасных операций в нефти и газе
- Рост OEM нефти и газа: как IIoT повышает эффективность и выручку
- Безопасность от газа и пламени: защита рабочих в электроэнергетике
- Газовые vs электрические духовки: ключевые различия и как выбрать
- Виды газосварки: ацетилен, бензин, MAPP, пропан, водород — сравнение и применение
- Выбор правильного ассист-газа для лазерной резки: азот и не только