



Плазменно-дуговая обработка: состав, процесс и применение
Что такое плазма?
Плазма — одно из четырех фундаментальных состояний материи, впервые систематически изученное Ирвингом Лэнгмюром в 1920-х. Состоит из газа ионов — атомов или молекул, лишенных одного и более орбитальных электронов (или, редко, с лишним электроном), и свободных электронов.
Исключая темную материю и темную энергию, плазма — наиболее распространенная форма обычной материи во Вселенной. Ассоциируется со звездами (включая Солнце), разреженной внутризвездной средой и, возможно, межгалактическими регионами.
Плазму можно генерировать искусственно: нагревом нейтрального газа или воздействием сильного электромагнитного поля. Наличие свободных заряженных частиц делает плазму электропроводной; динамика частиц и макроскопическое движение управляются коллективными ЭМ-полями и чувствительны к внешним полям.
Реакция плазмы на ЭМ-поля используется в современных устройствах: плазменные телевизоры, плазменная этчинга.
Что такое плазменно-дуговая обработка (Plasma Arc Machining)?
Плазменно-дуговая обработка (PAM) — удаление материала с заготовки высокоскоростным струем высокотемпературного газа, плавящим и удаляющим материал. Эта струя называется плазменным джетом.
При нагреве газа/воздуха выше 5000 °C он начинает ионизироваться на положительные, отрицательные и нейтральные ионы. При ионизации температура достигает 11 000 – 28 000 °C — это и есть плазма.
Газ нагревается дугой, полученная плазма удаляет материал плавлением. Весь процесс — плазменно-дуговая обработка.
Используется для резки легированных сталей, нержавейки, алюминия, никеля, меди, чугуна.
Принцип работы плазменно-дуговой обработки
Основа: дуга между электродом и заготовкой сжимается тонкой медианой втулкой (nozzle). Это повышает температуру и скорость плазмы, выходящей из втулки.
Температура плазмы > 20 000 °C, скорость близка к скорости звука. При резке расход плазмообразующего газа увеличивают, глубоко проникающий плазменный джет пробивает материал, расплавленное удаляется в выходящей плазме.
Установка включает плазменный пистолет. В камере пистолета — вольфрамовый электрод, подключенный к отрицательному полюсу DC-источника (катод). Насадка (nozzle) подключена к положительному полюсу (анод).
При подаче питания возникает дуга между катодом и анодом. Газ, контактируя с плазмой, ионизируется за счет столкновений атомов газа с электронами дуги — получаем плазму. Эта плазма наводится на заготовку с высокой скоростью — начинается обработка. Применяется высокое напряжение для получения плазмы.
Процесс требует высоких температур. Чтобы предотвратить перегрев насадки горячими газами, используют водяную рубашку.
Компоненты плазменно-дуговой обработки
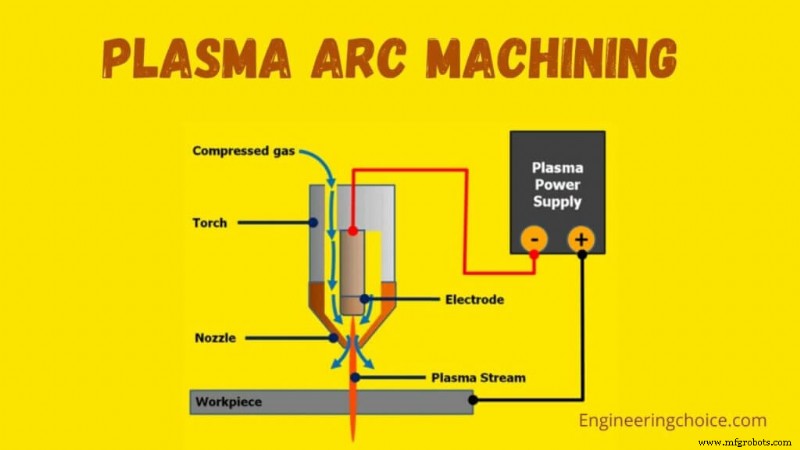
1. Плазменный пистолет (Plasma Gun)
Используются газы: азот, водород, аргон или их смеси. В камере пистолета — вольфрамовый электрод (катод), насадка — анод. Подается газовая смесь. Сильная дуга между анодом и катодом. Столкновения электронов дуги с молекулами газа ионизируют газ с выделением тепла.
2. Источник питания (Power Supply)
DC-источник создает два полюса в пистолете. Высокое напряжение на катоде и аноде обеспечивает сильную дугу, способную ионизировать газ в плазму.
3. Система охлаждения (Cooling Mechanism)
Охлаждение пистолета нужно, так как горячие газы непрерывно выходят из насадки. Водяная рубашка охлаждает насадку — водяной струей вокруг нее.
4. Заготовка (Workpiece)
Обрабатываются: алюминий, магний, углерод, нержавейка, легированные стали.
Применение плазменно-дуговой обработки
- Резка легированных сталей, нержавейки, чугуна, меди, никеля, титана, алюминия, сплавов Cu-Ni и др.
- Контурная резка (profile cutting).
- Токарная и фрезерная обработка труднобрабатываемых материалов.
- Пакетная резка, фигурная резка, проколовка, подводная резка.
- Равномерное тонкопленочное напыление огнеупоров на металлы, пластики, керамику.
Преимущества плазменно-дуговой обработки
- Можно резать любой металл.
- Высокая скорость резки.
- В 4 раза быстрее обычного газогорения при резке углеродистой стали.
- Грубая токарная обработка очень твердых материалов.
- Благодаря высокой скорости: меньше деформация листа, минимальная ширина пропила, высокое качество поверхности.
Недостатки плазменно-дуговой обработки
- Образует коническую поверхность среза (taper).
- Необходима защита от шума.
- Высокая стоимость оборудования.
- Необходима защита глаз оператора и окружающих.
- Окисление и нагар — требуется защита (shielding).
- Поверхность может претерпеть металлургические изменения.
Производственный процесс
- Плазменно-дуговая сварка (PAW): обзор процесса, составные части и принцип работы
- Лазерная лучевая обработка: типы, процесс и применение
- Плазменная дуговая обработка: компоненты, принцип работы и применение
- Ионно-лучевая обработка (IBM): принципы, процесс и промышленное применение
- Химическая обработка металлов: Точное удаление материала без напряжений
- Ультразвуковая обработка: Принцип работы, виды и применение
- Газовая сварка: процесс, части и применение
- Углеродная дуговая сварка: Процесс, оборудование и современные применения
- Дуговая сварка против газовой: Ключевые различия
- Устройство фрезерного станка: основные узлы и принцип работы