



Контактная сварка: виды, процессы и преимущества
Что такое контактная сварка?
Контактная сварка (Resistance welding) — соединение металлов подачей давления и прохождением тока через зону соединения на определенное время. Ключевое преимущество — не нужны дополнительные материалы для связи, процесс крайне экономичен.
Существует несколько форм контактной сварки (точечная и шовная, выступная, контактно-просеточная, контактно-уплотнительная), отличающиеся типами и формами электродов для подачи давления и тока.
Электроды, обычно из медных сплавов за высокую проводимость, охлаждаются водой, текущей через полости внутри электрода и другой проводящей оснастки машины.
Машины для контактной сварки проектируются для автопрома, авиации, промышленности. Автоматизация делает действие высококонтролируемым и повторяемым, позволяя готовить производство.
Как работает контактная сварка?
Обычно для соединения двух листовых металлов. Электрический ток подается на листы (или другие заготовки) через сварочные электроды, давящие на листы.
Это усилие преобразуется в тепло. Тепло генерируется так, что плавит металл в точке соединения — точке «сопротивления» между стыкуемыми поверхностями. Электрод затем отводит тепло от расплавленной зоны шва, образуя сварочное ядро (nugget) в точке затвердевания.
Давление приложено до, во время и после подачи тока, локализуя контактную зону.
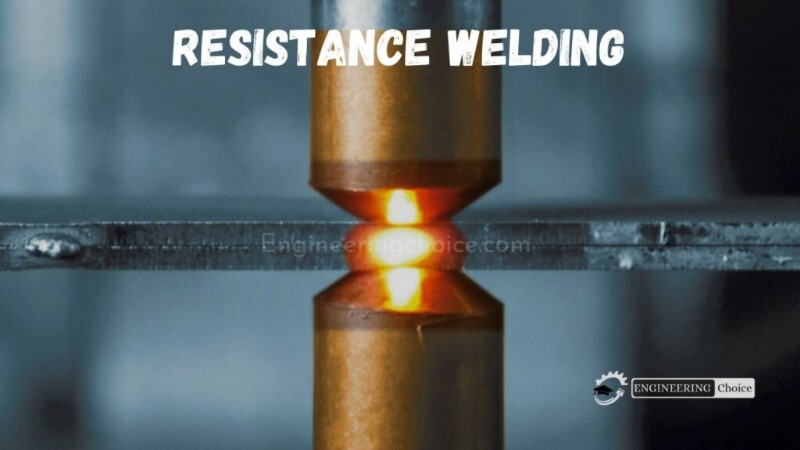
Виды контактной сварки
1. Точечная сварка и шовная сварка
Точечная контактная сварка, как и все процессы, создает швы теплом от сопротивления току между стыковыми поверхностями и силой, сжимающей детали, в течение заданного времени.
Точечная сварка использует геометрию концов электродов для фокусировки тока в точке шва и приложения силы. При достаточном сопротивлении материалы сажаются и соединяются, образуется сварочное ядро.
Шовная контактная сварка — разновидность точечной с валовидными электродами для подачи силы и тока. Разница: заготовка катится между валовидными электродами при подаче тока.
В зависимости от тока и времени: швы могут перекрываться (непрерывный шов) или быть отдельными точечными швами через заданные интервалы.
2. Выступная сварка (Projection Welding)
Как и другие процессы, использует тепло от сопротивления току и силу сжатия за заданное время.
Выступная сварка локализует швы в заданных точках с помощью выступов, выдавливаний или пересечений, фокусирующих тепловыделение в точке контакта. При достаточном токе выступы коллапсируют, образуя сварочное ядро.
Твердые выступы — для сварки крепежей с деталями. Выдавливания — для соединения листов/плит. Пример с пересечением материалов — перекрестная сварка проволоки. Пересечение проводов локализует тепло и сопротивление. Провода сажаются друг в друга, образуя ядро.
3. Контактно-просеточная сварка (Flash Welding)
Как и другие, использует тепло от сопротивления току и силу сжатия за заданное время. Процесс генерирует сопротивление вспышками (flashing action).
Действие создается очень высокой плотностью тока в очень малых контактных точках между заготовками. В заданный момент, после начала вспышки, к заготовке приложено усилие, они сближаются с контролируемой скоростью. Быстрое уплотнение (upset) выталкивает оксиды и примеси из шва.
4. Контактно-уплотнительная сварка (Upset Welding)
Как и другие, тепло от сопротивления току + сила сжатия за заданное время.
Похожа на контактно-просеточную, но заготовки уже в плотном контакте — нет вспышки. Давление приложено до старта тока и держится до конца.
Применение контактной сварки
- Массовое производство: сварка листов, проволоки, труб.
- Сварка прутков, коробок, банок, стержней, труб, рам из средних/высокоомных материалов (сталь, нержавейка, кремнебронза).
- Сварка авиа- и автодеталей.
- Изготовление режущих инструментов.
- Топливные баки авто, тракторов.
- Проволочные ткани, решетки, грили, сетки, контейнеры.
Преимущества контактной сварки
- Сварка однородных и разнородных металлов
- Высоко автоматизирована
- Эффективна: высокая производительность и скорость сварки
- Экономична
- Экологична: мало отходов и загрязнений
- Не нужен наплавной материал, флюсы, инертные газы, кислород, ацетилен
Недостатки контактной сварки
- Сложное и часто дорогое оборудование, требует высококвалифицированного персонала
- Толщина заготовки часто ограничена
- Менее эффективна для высокопроводящих материалов
- Требует высокой электроэнергии
Производственный процесс
- Плазменно-дуговая сварка (PAW): обзор процесса, составные части и принцип работы
- Лазерная лучевая обработка: типы, процесс и применение
- Быстрое прототипирование: типы, процессы и преимущества
- Аддитивное производство: типы, процессы и применения
- Строгание: процесс, принцип работы и основные виды
- Лазерная сварка: техники, виды и промышленное применение
- Сварка сопротивлением: виды, процессы и преимущества
- Координатно-растачивальные станки: типы, функции и преимущества
- Прессование: процесс, виды и практические применения
- Трение сварка: процесс, преимущества и применение