



Лазерная сварка: техники, виды и промышленное применение
Что такое лазерная сварка?
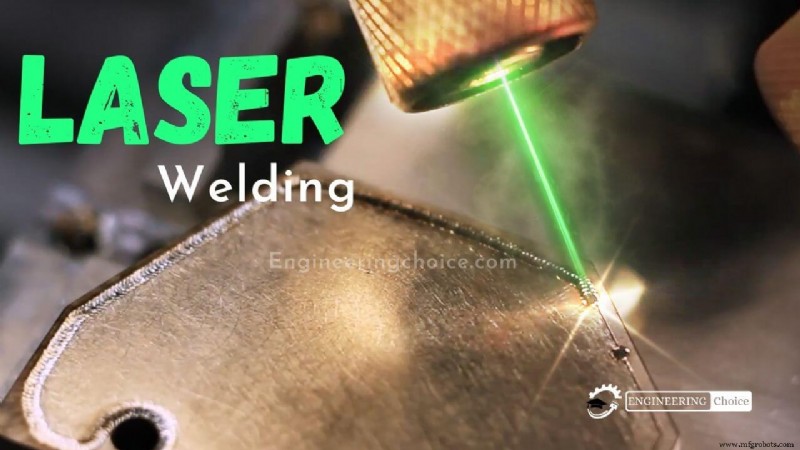
Лазерно-лучевая сварка (LBW) — техника сварки для соединения металлов или термопластов лазером. Пучок дает концентрированный источник тепла, позволяя узкие глубокие швы и высокую скорость сварки. Основана на режиме ключевой дыры (keyhole) или провара.
Лазерная сварка работает в двух принципиально разных режимах: проводимостно-ограниченная сварка и сварка в режиме ключевой дыры. Режим зависит от плотности мощности пучка на заготовке.
Часто используются в высокообъемном производстве с автоматизацией, как в автопроме. Главное преимущество — высокая плотность энергии позволяет плавить зону краев шва, не влияя на большую площадь детали.
Лазерная сварка — процесс плавления с высокой плотностью мощности, дающий швы с высоким соотношением глубины к ширине при сравнительно низком тепловом вводе по сравнению с дуговой сваркой. Кроме того, лазерная сварка может выполняться «без вакуума», а волоконно-оптическая доставка ближнего ИК-луча твердотельных лазеров дает гибкость по сравнению с другими технологиями соединения.
Оборудование лазерно-лучевой машины
Основные части:
- Лазерная машина: генерирует луч для сварки. Основные компоненты показаны ниже.
- Источник питания: высоковольтный источник на лазерной машине для генерации луча.
- САППР (CAM): компьютерное управление производством, интеграция лазерной машины с компьютерами для управления сваркой. Все контрольные действия во время сварки — CAM. Значительно ускоряет процесс.
- САПР (CAD): компьютерное проектирование. Проектирование детали для сварки. Компьютеры проектируют заготовку и процесс сварки.
- Защитный газ (Shielding Gas): может использоваться для предотвращения окисления заготовки.
Как работает лазерно-лучевая сварка?
Лазерная сварка соединяет металлы или термопласты лазерным лучом. Будучи концентрированным источником тепла, в тонких материалах скорость сварки метры в минуту, в толстых — узкие глубокие швы между квадратными краями.
Принцип: когда электроны атома возбуждаются получением энергии, а затем возвращаются в основное состояние, они излучают фотон света.
Концентрация фотонов возрастает за счет стимулированного излучения — получаем высокоэнергетический сфокусированный лазерный луч. Light Amplification by Stimulated Emission of Radiation = LASER.
Сначала настраивают станок (между двумя металлами) в нужном месте. Затем подают высокое напряжение на лазерную машину.
Линза фокусирует луч в зону сварки. CAM управляет скоростью луча и стола заготовки.
Запускает лампу-вспышку, излучающую фотоны. Энергия поглощается атомами рубинового кристалла, электроны возбуждаются. При возврате в основное состояние излучают фотон. Этот фотон снова стимулирует электроны — два фотона. Процесс продолжается, получаем сфокусированный луч для сварки множества деталей.
Виды используемых лазеров
- Газовые лазеры: смеси газов (азот, гелий, CO₂) как лазерная среда.
- Твердотельные лазеры: твердые среды: синтетический рубиновый кристалл (хром в оксиде алюминия), неодим в стекле (Nd:glass), неодим в иттрий-алюминий-гранате (Nd:YAG — наиболее распространен).
- Волоконные лазеры: лазерная среда — оптическое волокно.
Преимущества лазерно-лучевой машины
Точный контроль луча дает преимущества над TIG, MIG, точечной сваркой:
- Прочность шва: узкий шов, отличное соотношение глубина/ширина, высокая прочность.
- Зона термического влияния: ограничена, быстрый охлаждение — окружающий материал не отжигается.
- Металлы: успешно сваривают углеродистую, высокопрочную, нержавеющую сталь, титан, алюминий, драгметаллы и разнородные материалы.
- Точная работа: малый контролируемый луч для микросварки миниатюрных компонентов.
- Деформация: минимальные деформации или усадка.
- Бесконтактная: нет физического контакта материала с головкой лазера.
- Односторонняя сварка: может заменить точечную сварку, требующую доступа с одной стороны.
- Отходы: контролируемый процесс, малый объем лома.
Недостатки лазерно-лучевой машины
- Дорогое оборудование — высокая стоимость процесса.
- Если нужен наплавной материал, его малое количество делает процесс относительно дорогим.
- Несколько пост-сварочных операций.
- Швы должны быть точно позиционированы по стороне под лучом.
- Финальная позиция шва должна точно совпадать с точкой воздействия луча.
- Ограниченная максимальная толщина свариваемого шва.
- Материалы с высокой теплопроводностью и отражательностью (Al, Cu) ухудшают свариваемость лазером.
- Необходимо плазменное устройство для воспроизводимости при средних/высоких мощностях.
- Низкий КПД преобразования энергии <10%.
- Пористость и хрупкость шва возможны из-за быстрой кристаллизации.
Применение лазерно-лучевой машины
- Автопром — крупносерийное производство.
- Высокоточные швы — без электродов, шов легкий, но прочный.
- Ювелирное дело.
- Медицина — сварка металлов в малых масштабах.
Производственный процесс
- Лазерная лучевая обработка: типы, процесс и применение
- Лазерная сварка: техники, виды и промышленное применение
- Сварка сопротивлением: виды, процессы и преимущества
- Прессование: процесс, виды и практические применения
- Трение сварка: процесс, преимущества и применение
- Взрывная сварка: принцип, процесс, типы, применение, плюсы и минусы
- Тренная сварка: принцип, методы, типы, применение, плюсы и минусы
- Процесс прокатки: виды, механика, терминология и промышленное применение
- Лазерная резка: процесс, типы и применение
- Лазерная лучевая обработка: типы, процессы и применение