



Тренная сварка: принцип, методы, типы, применение, плюсы и минусы
Тренная сварка
Тренная сварка — твердофазный процесс: нет внешнего нагрева, нет плавления. Соединение за счет внешнего давления в твердом состоянии. Детали вращаются или движутся относительно друг друга — трение пластически смещает материал на контакте. Нарастающее давление до завершения шва. Для стальных стержней/труб до 100 мм.
Принцип
Трение генерирует тепло на границе. Тепло + внешнее давление → стык. Трение до пластической температуры (~900–1300 °C для стали). Затем равномерно нарастающее давление до прочного соединения. Стык — результат термомеханической обработки контакта.
Рабочий процесс (общий)
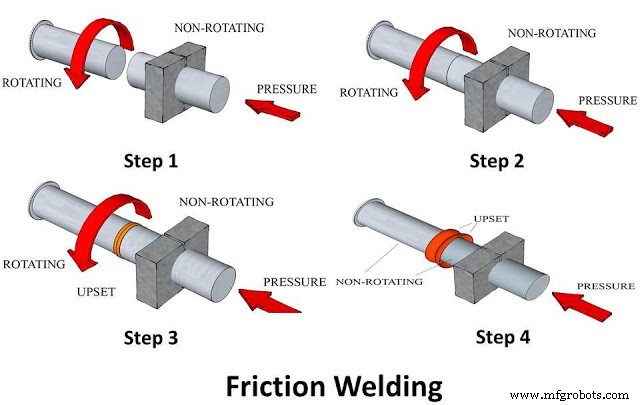
- Подготовка гладких торцов. Один образец в роторе хвостовика, другой статичен.
- Ротор раскручивается — вращается заготовка. Малое давление на статичную — зачистка торца зачисткой (burnishing).
- Высокое давление на статичную заготовку → высокое трение → тепло до пластической температуры.
- Температура достигнута → ротор останавливают, давление нарастает до полного шва.
- Сварка металлов/сплавов, не свариваемых другими методами.
Типы тренной сварки
Тренная сварка с непрерывным приводом (Continuous drive)
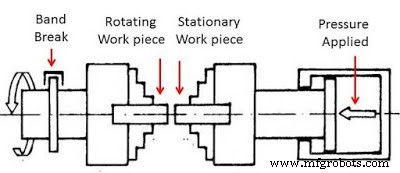
Ротор связан с ленточным тормозом. При достижении пластической температуры тормоз останавливает ротор, давление нарастает до шва.
Инерционная тренная сварка (Inertia)
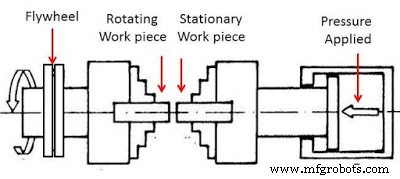
Ленточный тормоз заменен маховиками (двигателя и вала). В начале оба маховика связаны. При достижении предела скорости/трения маховик двигателя отсоединяется. Маховик вала (малый момент инерции) останавливается без тормоза. Давление нарастает до шва.
Применение
- Трубы и валы.
- Авиация, автопром, судостроение, нефтегаз.
- Шестерни, осевые трубы, клапаны, карданные валы.
- Замена ковки/литья сборными единицами.
- Гидравлические поршни, втулки грузовиков.
- Электроника: медь/алюминий.
- Насосы: валы (нержавейка на углеродистую).
- Рычаги КПП, сверла, штанги.
Преимущества и недостатки
Преимущества
- Экологично — нет дыма/выделений.
- Узкая ЗТН — свойства термочувствительных материалов не меняются.
- Нет наплавки.
- Высокая прочность шва.
- Легкая автоматизация.
- Высокая скорость.
- Высокая эффективность.
- Широкий спектр металлов.
Недостатки
- Преимущественно круглые заготовки одинакового сечения.
- Нековкие материалы не сваркиваются.
- Критичная подготовка заготовки.
- Высокая стоимость оснастки.
- Ограниченные конструкции стыков.
Всё о тренной сварке: принцип, типы (непрерывная, инерционная), применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- Трение сварка: процесс, преимущества и применение
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Принцип работы трения сварки: пошаговый процесс и параметры
- MIG-сварка: принцип работы, преимущества и недостатки