



MIG-сварка: принцип, оборудование, применение, преимущества и недостатки
MIG-сварка (сварка в защитном газе с расходным электродом)
MIG (Metal Inert Gas) — также Gas Metal Arc Welding (GMAW). Аналог WIG, но нерасходный электрод заменен расходной проволокой. Автоматизированный/полуавтоматизированный процесс: инертный газ (защита) + расходная проволока-электрод. Разработана в 1940-х для алюминия/нежелезных металлов. Сегодня — везде: высокая скорость, простота, автоматика. Листовое и автопром.
Принцип
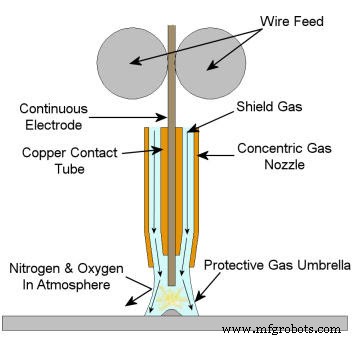
Как WIG/дуговая сварка: тепло от электрической дуги. Дуга плавит расходную проволоку и базовый металл — при затвердении прочный стык. Защитный газ через сопло защищает зону сварки от реактивных газов — чистая поверхность, прочный шов.
Оборудование
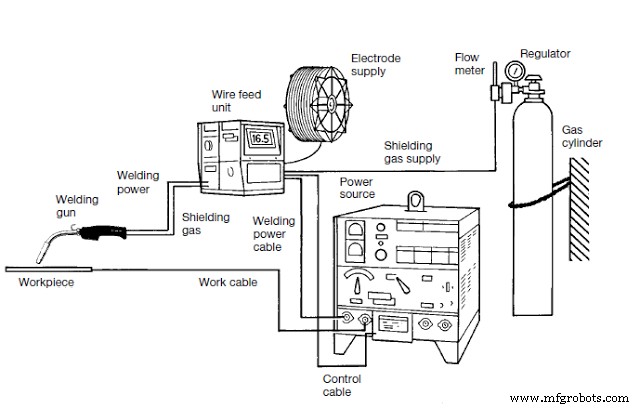
Источник питания
Постоянный ток, обратная полярность: электрод (проволока) «+», деталь «-». 70% тепла на аноде → проволока хорошо плавится. Прямая полярность дает нестабильную дугу и брызги. Источник: блок питания, трансформатор, выпрямитель (AC→DC), электроника управления током.
Система подачи проволоки
Непрерывная подача расходного электрода. Механизм контролирует скорость и толкает проволоку через горелку. Состоит: катушка, двигатель, валки, управление скоростью. Скорость подачи прямо управляет током: выше скорость → больше ток для плавления.
Сварочная горелка
Отличается от WIG: механизм удержания/подачи проволоки. На конце — сопло для инертного газа (щит от окисления). Воздушное или водяное охлаждение: высокий ток — вода, низкий — воздух.
Защитные газы
Защита шва от O₂ и др. реактивных газов. Образовывают плазму, помогают сварке. Выбор газа зависит от материала. Аргон, гелий, смеси.
Редукторы
Газы в баллонах под высоким давлением. Редуктор снижает давление до рабочего (по требованиям сварки).
Читайте также: Разница между MIG и TIG сваркой
Рабочий процесс
- Высокое напряжение → DC с высоким током при низком напряжении. Ток через электрод.
- Расходная проволока = электрод. Примечание: в оригинале ошибка полярности — правильно: проволока «+», деталь «-» (обратная полярность).
- Тонкая интенсивная дуга → тепло плавит проволоку и базовый металл. Проволока обычно из того же металла для однородного шва.
- Дуга защищена газом — нет окисления, прочный стык.
- Проволока движется вдоль шва. Угол движения 10–15°; для угловых швов — 45°.
Применение
- Идеально для листового металла.
- Почти все металлы.
- Глубокие швы.
Преимущества и недостатки
Преимущества
- Высокая производительность наплавки.
- Быстрее дуговой — непрерывная подача наплавки.
- Чистый качественный шов.
- Нет шлака.
- Минимум дефектов.
- Мало шлака (если есть).
- Глубокие швы.
- Легкая автоматизация.
Недостатки
- Не для труднодоступных зон.
- Высокая начальная стоимость.
- Не на ветру — ветер сдувает газовый щит.
- Требует квалифицированного сварщика.
Всё о MIG-сварке: принцип, оборудование, работа, применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Аргонодуговая сварка (TIG/GTAW): применение, преимущества и недостатки
- MIG-сварка: принцип работы, преимущества и недостатки
- Электрошлаковая сварка (ESW): применение, преимущества и недостатки
- Подпорошковая сварка (SAW): применение, преимущества и недостатки
- Плазменная дуговая сварка (PAW): применение, преимущества и ограничения