



WIG-сварка (TIG): принцип, оборудование, применение, плюсы и минусы
WIG-сварка (TIG — Tungsten Inert Gas)
WIG (Tungsten Inert Gas) — также Gas Tungsten Arc Welding (GTAW). Тепло для шва дает интенсивная электрическая дуга между вольфрамовым электродом и деталью. Нерасходный электрод не плавится. Наполнитель обычно не нужен, но при необходимости стержень вручную подают в зону плавления. Преимущественно для алюминиевых сплавов.
Принцип
Как дуговая сварка: интенсивная дуга между вольфрамом и деталью. Деталь «+», электрод «-» (прямая полярность). Дуга → тепло → плавление стыка (плавленная сварка). Защитный газ предотвращает окисление.
Оборудование
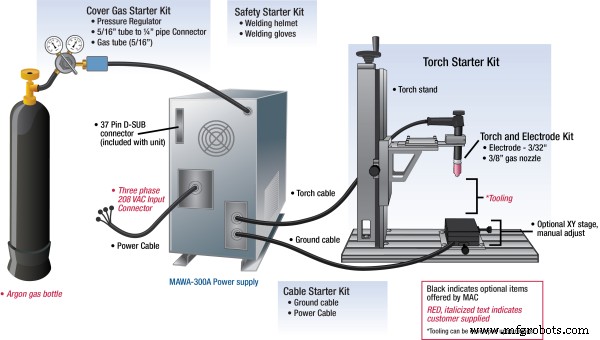
Источник питания
Высокотоковый. AC и DC. DC — для нержавейки, конструкционной стали, меди, титана, никелевых сплавов. AC — для алюминия, его сплавов, магния. Состав: трансформатор, выпрямитель, электроника. 10–35 В при 5–300 А для стабильной дуги.
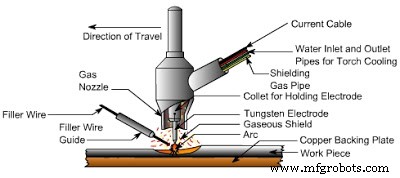
WIG-горло
Ключевой элемент. Три части: вольфрамовый электрод, коллет, сопло. Водяное или воздушное охлаждение. Коллет держит электрод (разные диаметры). Сопло пропускает дугу и газ. Малое сечение → интенсивная дуга. Газовые каналы в сопле. Сопло изнашивается от искры — регулярная замена.
Система подачи защитного газа
Аргон или другие инертные газы. Защита от окисления — газ не пускает O₂/воздух в зону шва. Выбор газа по металлу. Система регулирует расход.
Наполнительный материал
Для тонких листов — не нужен. Для толстых — стержни, ручная подача в зону плавления.
Рабочий процесс
- Источник подает низковольтный высокотоковый ток на вольфрам. Обычно электрод «-», деталь «+».
- Искра вольфрам-деталь → интенсивная дуга (вольфрам нерасходный). Тепло плавит базовый металл — стык.
- Защитный газ (аргон, гелий) через клапаны в горелку → купол, блокирующий O₂/реактивные газы. Газ создает плазму → выше теплоемкость дуги → лучше сварка.
- Тонкие листы — без наплавки. Толстые — стержни, ручная подача сварщиком.
Применение
- Преимущественно алюминий и сплавы.
- Нержавейка, углеродистые/медные/никелевые сплавы.
- Разнородные металлы.
- Авиационная промышленность.
Преимущества и недостатки
Преимущества
- Прочнее дуговой сварки с флюсом.
- Шов более коррозийностойкий и вязкий.
- Широкий спектр конструкций швов.
- Флюс не нужен.
- Легкая автоматизация.
- Идеально для тонких листов.
- Отличная чистота поверхности — минимальные брызги/искры.
- Безупречный стык (нерасходный электрод).
- Максимальный контроль параметров.
- И AC, и DC питание.
Недостатки
- Толщина металла ограничена ~5 мм.
- Требует высококвалифицированного сварщика.
- Высокая стоимость оснастки vs дуговая сварка.
- Медленный процесс.
Всё о WIG-сварке: принцип, оборудование, работа, применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь на канал. Спасибо!
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Аргонодуговая сварка (TIG/GTAW): применение, преимущества и недостатки
- MIG-сварка: принцип работы, преимущества и недостатки
- Электрошлаковая сварка (ESW): применение, преимущества и недостатки
- Подпорошковая сварка (SAW): применение, преимущества и недостатки
- Плазменная дуговая сварка (PAW): применение, преимущества и ограничения