



Центробежная литье: принцип, виды, применение, плюсы и минусы
Центробежная литье
Центробежная литье — важный вид литья: форма быстро вращается вокруг своей оси во время наплавки/затвердевания. запатентовано в XX веке для качественных полых литейных деталей. Первая машина — британец А.Г. Эккхардт, 1807 г. Широко применяется для полых труб, втулок и симметричных деталей.
Рабочий принцип
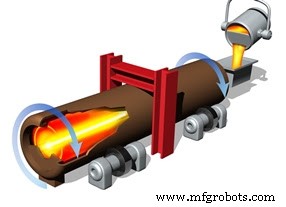
Центробежная сила на вращающемся элементе. Форма вращается при наплавке расплава. Центробежная сила прижимает металл к внешней стенке формы. Вращение до полного затвердевания. Шлак/оксиды/включения (легче металла) оседают к центру.
Виды
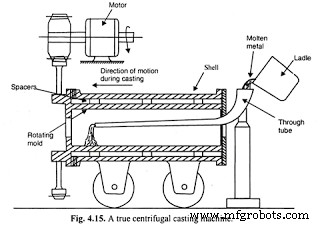
Настоящая центробежная литье (True Centrifugal Casting)
Симметричные полые круглoseчения без сердечников — чисто центробежным действием. Форма вращается вокруг горизонт./вертик. оси (чаще горизонт.). Расплав вводят извне. Центробежная сила прижимает к стенке. Вращение до затвердевания. Легкие шлаковые частицы оседают в центре — удаляются механической обработкой. Для труб, втулок, втулок с концентрическим отверстием.
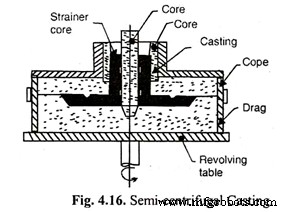
Полуцентробежная литье (Semi-Centrifugal Casting)
Крупные аксисимметричные детали. Форма горизонтально, вращение вокруг вертикальной оси. Сердечник в центре для полой полости. При вращении внешние зоны заполняются центробежкой, к центру — гравитация доминирует → сердечник нужен для центральной полости. Центробежка для равномерного заполнения. Шестеренные заготовки, маховики.
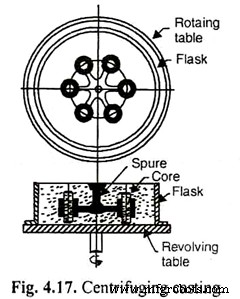
Центрифугирование (Centrifuging)
Несколько формовочных полостей, соединенных центральным впуском с радиальными затворами. Высокое давление металла при затвердении. Для неаксисимметричных форм. Только мелкие изделия.
Применение
- Авиация: кольца, фланцы, литье компрессоров.
- Вкладыши подшипников паровых турбин.
- Валки сталепрокатных станов.
- Автопром: шестеренные заготовки, цилиндрические втулки, поршневые кольца.
- Подшипники.
- Коммутационная аппаратура в электронике.
Преимущества и недостатки
Преимущества
- Плотный металл, высокие механические свойства.
- Направленная кристаллизация до определенной толщины.
- Подходит для массового производства.
- Сердечники не нужны для полых изделий (трубы).
- Впускная система и затворы исключены полностью.
- Все примеси (оксиды, шлак) оседают в центре — легко удаляются.
- Ниже температура наплавки — экономия энергии.
- Меньше дефектов литья — равномерное затвердевание.
Недостатки
- Ограниченные конструкции — только симметричные формы.
- Высокая стоимость оборудования/оснастки.
- Не для всех металлов.
- Высокие требования к обслуживанию.
- Требуется высококвалифицированный оператор.
- Сложно определить время/температуру затвердевания.
Всё о центробежной литье: принцип, виды, применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Твердофазная сварка: принципы, виды, применение, преимущества и недостатки
- Виды центробежной литья: настоящая, полуцентробежная, центрифугирование — принцип и применение