



Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
Абразивно-струйная обработка (АСО)
Абразивно-струйная обработка — нетрадиционный метод, используемый преимущественно для закалённых металлов. Фокусированный поток абразивных частиц высокой скорости удаляет материал за счёт хрупкого разрушения и микрoreзания. Процесс не нагревает заготовку, что важно для теплочувствительных материалов.
Принцип работы
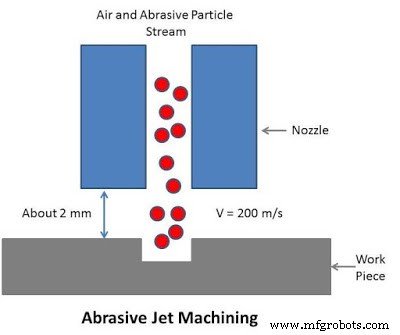
Основа — абразивное эрозионное износ. Высокоскоростные абразивные частицы, ударяя в твёрдую или хрупкую заготовку, срывают микровыемки за счёт хрупкого разрушения и микрoreзания. Скорость частиц достигает 200 м/с.
Оборудование
Газодинамическая система
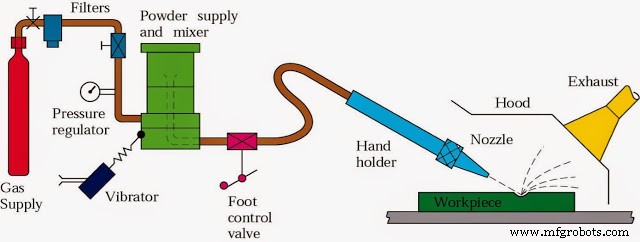
Обеспечивает чистый сухой газ (воздух, CO2, азот) высокого давления. Состоит из компрессора, фильтра и сушителя. Газ очищается от влаги и загрязнений перед подачей в камеру смешения.
Абразивный дозатор
Подаёт абразив через вибрирующее сито (50–60 Гц), регулируя соотношение абразив/газ амплитудой вибрации.
Абразивный материал
Основные наполнители: оксид алюминия, карбид кремния, борный карбид. Выбор зависит от материала заготовки, режимов и среды.
Сверлящая/режущая насадка
Направляет абразивно-газовую струю. Изготавливается из вольфрамокарбида (ресурс ~30 часов). Сечение круглое или квадратное.
Рабочая камера
Герметичный объём с системой отбора использованного абразива и продукции износа (пылесборник).
Процесс обработки
- Сжатие газа в компрессоре.
- Очистка в фильтре и сушителе.
- Смешение с абразивом (фракция ~50 мкм) в камере.
- Расширение в насадке: энергия давления → кинетическая (скорость ~200 м/с).
- Струя с зазором 2 мм удаляет материал микрoreзанием и хрупким разрушением.
Применение
- Сверление и резка закалённых металлов.
- Обработка хрупких и теплочувствительных материалов: стекло, кварц, сапфир, керамика.
- Изготовление электронных приборов.
- Снятие заусенцев в критичных зонах деталей.
Преимущества и недостатки
Преимущества
- Высокая чистота поверхности.
- Отсутствие теплового воздействия — можно обрабатывать теплочувствительные материалы.
- Отсутствие вибраций.
- Низкая начальная стоимость по сравнению с другими нетрадиционными методами.
- Возможность обработки тонкостенных деталей.
Недостатки
- Низкая производительность по удалению материала.
- Внедрение абразива в мягкие металлы.
- Ограниченный ресурс насадки (частая замена).
- Абразив не рециклируется.
- Неприменимо к мягким и вязким материалам.
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрохимическая обработка (ЭХО): принцип, оборудование, применение, плюсы и минусы
- Электроэрозионная обработка (ЭЭО): принципы, процесс, оборудование, плюсы и минусы
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Термитная сварка: принцип, процесс, оборудование, применение, плюсы и минусы