



Электрохимическая обработка (ЭХО): принцип, оборудование, применение, плюсы и минусы
Электрохимическая обработка (ЭХО)
ЭХО — нетрадиционный метод, где металл удаляется анодическим растворением в электролите. Процесс обратен гальваническому напылению. Широко применяется в промышленности благодаря уникальным возможностям.
Принцип (закон Фарадея)
При прохождении постоянного тока через электролит металл растворяется с анода (заготовка, +) и оседает на катоде (инструмент, –). Инструмент и заготовка разделены зазором ~1 мм. Используется высокий ток (до 40 000 А) при низком напряжении (10–25 В). Ток получается выпрямлением трёхфазного тока тиристорными выпрямителями.
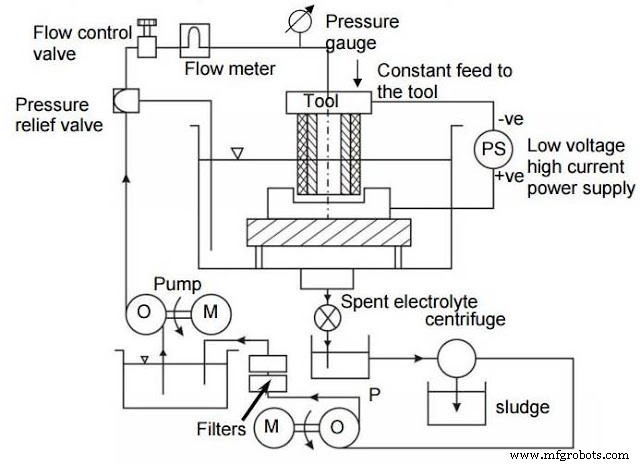
Оборудование
Источник питания
Высокотоковый источник постоянного тока с регулировкой межэлектродного зазора для предотвращения дуги.
Система подачи и очистки электролита
Насосы, баки, фильтры, теплообменники. Трубопроводы из нержавейки, стеклопластика. Ёмкость бака ~500 гал на 10 000 А тока. Удаляет иловые осадки.
Инструмент и система подачи
Инструмент из коррозионностойких материалов с высокой теплопроводностью. Необрабатываемые участки изолируются для исключения побочного растворения. Точность детали определяется точностью инструмента.
Заготовка и приспособление
Заготовка должна быть электропроводной (анод). Приспособления — диэлектрические.
Процесс обработки (на примере стали в растворе NaCl)
- Электролит подбирают так, чтобы на инструменте не осаждался металл (обычно раствор NaCl).
- Инструмент — катод (–), заготовка — анод (+).
- В электролите диссоциируют ионы: NaCl ↔ Na⁺ + Cl⁻; H₂O ↔ H⁺ + OH⁻.
- Катионы (H⁺) движутся к катоду, забирают электроны → H₂↑.
- На аноде формируются катионы железа Fe²⁺ для баланса заряда.
- Fe²⁺ реагируют с Cl⁻ или OH⁻ → осадок FeCl₂ или Fe(OH)₂ (ил).
- Металл удаляется поатомно → высокая чистота поверхности.
Применение
- Диски и лопатки турбинных роторов.
- Разделка тонкостенных коллетов.
- Внутренние профили кулачков.
- Кольца спутников, шатуны, зубчатые колёса, длинные профили.
Преимущества и недостатки
Преимущества
- Сложные поверхности.
- Практически нулевой износ инструмента — один инструмент на большую партию.
- Независимость от твердости и прочности заготовки.
- Высокая чистота поверхности.
Недостатки
- Высокая стоимость оборудования.
- Сложное проектирование приспособлений.
- Снижение устойчивости к усталоте обрабатываемой поверхности.
- Только электропроводные материалы.
- Невозможность слепых отверстий.
- Большие требования к площади и коммуникациям.
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электроэрозионная обработка (ЭЭО): принципы, процесс, оборудование, плюсы и минусы
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Твердофазная сварка: принципы, виды, применение, преимущества и недостатки