



Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
Водоструйная (WJM) и абразивно-водоструйная (AWJM) обработка: полный обзор
Одна из самых востребованных нетрадиционных технологий. Экологична, нет теплового влияния, режет любой материал. WJM — чистая вода для мягких материалов. AWJM — вода + абразив для твёрдых (карбиды, керамика, сталь, титан, композиты). Применяется в авиации, горном деле, станкостроении, микроэлектронике.
Принцип работы
Кинетическая энергия сверхзвуковой водяной струи (скорость ~600 м/с) эродирует материал. При добавлении абразива — микрoreзание/эрозия абразивными частицами, ускоренными водой. Нет ЗТЗ, нет механических напряжений.
Оборудование: основные узлы
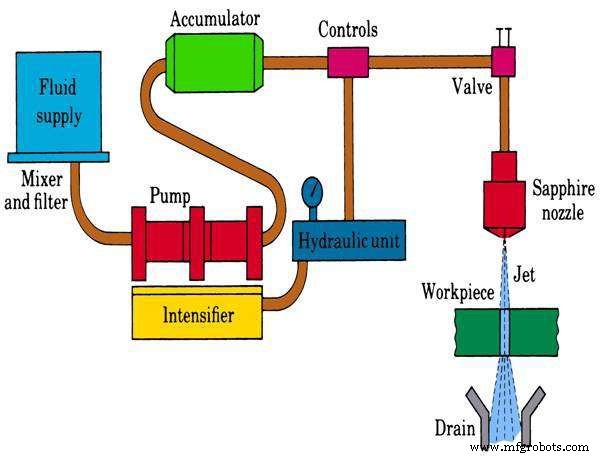 |
| Схема водоструйного станка |
Гидронасос (Hydraulic Pump)
Качает воду из накопителя. Привод ~100 л.с. (75 кВт). Создаёт начальный напор.
Гидроинтенсификатор (Intensifier)
Повышает давление от ~4 бар (насоса) до 3000–4000 бар (300–400 МПа). Принцип: гидравлический умножитель давления (площади поршней).
Гидроаккумулятор (Accumulator)
Сглаживает пульсации давления, накапливает энергию для пиковых нагрузок.
Трубопровод (Tubing)
Высоконапорные трубы (ВВД 10–14 мм) подают воду к соплу. Минимальные потери, гибкость трассы.
Регулятор расхода (Flow Regulator)
Дозирует расход воды/смеси под режим резания.
Абразив (Abrasive)
Для AWJM: гранат (алмандин), корунд (Al₂O₃), карбид кремния (SiC). Подаётся в струю перед соплом.
Сопло (Nozzle)
Преобразует энергию давления в кинетическую. Диаметр 0,2–0,4 мм. Материал: твёрдые сплавы, сапфир, алмаз — устойчивость к эрозии. При AWJM абразив смешивается с водой перед входом в сопло.
Система улавливания и дренажа (Catcher & Drain)
Отделяет абразив, стружку, заторможенную воду. Очищает воду для рециркуляции. Снижает шум.
Технологический цикл
- Вода в резервуаре.
- Насос → интенсификатор (4 → 4000 бар).
- Аккумулятор сглаживает давление.
- Трубопровод + регулятор расхода → сопло.
- Сопло формирует струю 600 м/с.
- Струя ударяет в заготовку → эрозия/микрoreзание.
- Отработанная среда в улавливатель → разделение → рециркуляция.
Применение
- Авиация: резка титановых, композитных панелей
- Абразивная резка: нержавейка, титан, инконель, твёрдые сплавы
- Композиты, стеклопластик, углеродное волокно — без выделений пыли
- Камень, керамика, стекло — без пыли (воду подают в зону реза)
- Печатные платы, тонкие листы, прокладки
- Лазеро-отражающие материалы (алюминий, медь) — где лазер неэффективен
Преимущества
- Нет теплового влияния — идеально для теплочувствительных материалов
- Экологично: нет пыли, дымов, токсичных выделений
- Хорошая чистота реза (Ra 1.6–3.2 мкм)
- Нет физического инструмента — нет износа, нет усилий зажима
- Универсальность: мягкие (вода) + твёрдые (абразив)
- Работает с лазеро-отражающими металлами
- Относительно низкая операционная стоимость
Недостатки
- Не для гидрофобных/водорастворимых материалов
- Низкая производительность (медленнее плазмы/лазера на толстом металле)
- Высокая стоимость оборудования (интенсификатор, высоконапорная гидравлика)
- Толстые листы (>50–100 мм) режутся долго, струя расфокусируется
WJM/AWJM — стандарт для композитов, камня, стекла, теплочувствительных и отражающих металлов. Для массовой резки листового металла до 10–20 мм лазер/плазма эффективнее.
Производственный процесс
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрохимическая обработка (ЭХО): принцип, оборудование, применение, плюсы и минусы
- Электроэрозионная обработка (ЭЭО): принципы, процесс, оборудование, плюсы и минусы
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Термитная сварка: принцип, процесс, оборудование, применение, плюсы и минусы