



Абразивно-струйная обработка: принцип работы, преимущества и применение
Определение абразивно-струйной обработки (АСО)
Абразивно-струйная обработка — это процесс удаления материала с помощью высокоскоростной струи абразивных частиц, направленной через сопло на поверхность заготовки. Удаление происходит за счёт эрозионного износа при ударе частиц.
Скорость струи составляет 150–300 м/с. Абразив переносится потоком сжатого газа под контролем подачи.
Основные компоненты установки АСО
- Газораспределительная система (компрессор)
- Фильтр очистки газа
- Давлениемер (манометр)
- Смесительная камера
- Сопло
- Абразивный материал
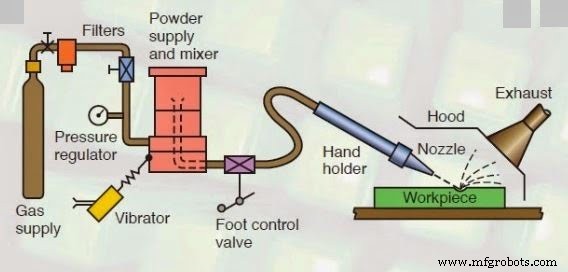
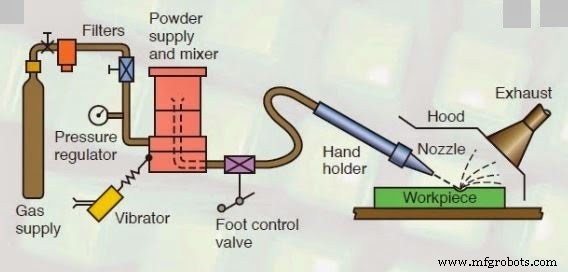
Газораспределительная система
Поставляет сжатый газ (азот, углекислый газ и др.) под давлением 2–8 кПа. Газ разгоняет абразивные частицы до высоких скоростей.
Фильтр
Очищает газ от механических примесей и влаги, предотвращая забивание сопла и нестабильность процесса.
Давлениемер
Контролирует давление сжатого газа, от которого зависят глубина резания и сила удара частиц.
Смесительная камера
В неё поступает абразивная пудра (дозируется вибратором) и газ. Происходит тщательное перемешивание перед подачей в сопло.
Сопло
Преобразует энергию давления в кинетическую энергию струи. Скорость на выходе 100–300 м/с. Изготавливается из вольфрамовых карбидов (высокая износостойкость). Диаметр 0,2–0,8 мм. Сечение круглое или прямоугольное, головка прямая или угловая.
Абразивы
Применяются: карбид кремния (SiC), оксид алюминия (Al₂O₃), стеклянные шарики. Размер 10–50 мкм. Расход 2–20 г/мин. Выбор зависит от материала заготовки, требуемой точности и MRR.
- Al₂O₃ (12, 20, 50 мкм) — очистка, резка, зачистка.
- Доломит (200 мesh) — трафаретная гравировка, полировка.
- Пищевая сода (NaHCO₃, 27 мкм) — чистка, зачистка мягких материалов.
Принцип работы АСО
Высоконапорный газ разгоняет абразивные частицы в сопле. Давление преобразуется в кинетическую энергию. Частицы ударяют в заготовку, вызывая микрорезание и хрупкое разрушение материала (эрозию).
Влияние параметров на скорость удаления материала (MRR)
- Расход и размер абразива: MRR растёт с увеличением расхода до оптимума, затем падает из-за снижения скорости газа и ухудшения смешения.
- Скорость газа и плотность частиц: При росте плотности абразива скорость газа падает (энергия тратится на разгон частиц).
- Смесительное отношение: Избыток абразива снижает скорость частиц и энергию удара.
- Давление в сопле: Повышение давления увеличивает расход абразива и MRR.
Преимущества АСО
- Высокая чистота поверхности.
- Небольшая глубина повреждённого слоя.
- Холодная резка — подходит для стекла, керамики, термочувствительных материалов.
- Нет вибраций и треска (нет контакта инструмента).
- Низкая капитальная стоимость, простота управления.
- Обработка твердых тонкостенных деталей (германий и др.).
- Сложные отверстия в хрупких материалах.
- Поверхность с высокой износостойкостью.
Недостатки АСО
- Низкая производительность (малый MRR).
- При обработке мягких материалов абразив встраивается, ухудшая чистоту.
- Коничность отверстий и рассеянная резка снижают точность.
- Требуется система сбора пыли (экология, здоровье, доп. затраты).
- Ресурс сопла ограничен (~300 часов).
- Абразив нерегенерабелен (затупление, забивание).
- Малая стойка может повредить сопло.
- Низкая точность из-за расширения струи (flare effect).
- Глубокие отверстия получаются коническими.
- Процесс неэкологичен (загрязнение атмосферы).
Применение АСО
- Матирование и гравировка стекла, керамики, рефрактеров (дешевле травления/шлифовки).
- Очистка металлических покрытий (резистивные слои).
- Обезбавливание мелких отливок, стрижка разделительных линий литьевых форм.
- Нанесение регистрационных номеров на закалённое автостекло.
- Резка тонких хрупких деталей: германий, кремний, кварц, слюда.
- Микромодульная фабрикация.
- Зачистка, травление, сверление, резка, полировка твердых хрупких материалов.
- Микромеханическая обработка хрупких материалов.
- Точное сверление апертур для электронных микроскопов.
- Очистка литейных форм и полостей.
- Удаление коррозии, красок, клеев.
- Зачистка хирургических игл, гидравлических клапанов, нейлона, тефлона, дельрина.
- Гравировка на стекле через резиновые/металлические маски.
Промышленные технологии
- Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
- Процесс лэппинга: принципы, типы, материалы и применение
- Ионно-лучевая обработка (IBM): принципы, процесс и промышленное применение
- Абразивно-струйная обработка (АСО): Принцип работы и ключевые преимущества
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Станки для литья под давлением (инъекционное формование): устройство, работа, применение, плюсы и минусы
- Абразивная водоструйная обработка: Точная резка для современного производства
- Ультразвуковая обработка: Принципы, процесс и ключевые преимущества