



Процесс лэппинга: принципы, типы, материалы и применение
Здравствуйте, читатель! В этой статье мы подробно изучим процесс лэппинга: определение, принцип работы, типы, материалы, преимущества, недостатки и области применения.
PDF-версию можно скачать в конце статьи.
Начнем.
Что такое процесс лэппинга?
Лэппинг — это малонапряженный процесс механической обработки, используемый для повышения размерной точности и чистоты поверхности детали. Процесс использует мелкие абразивные частицы для режущего действия на поверхности детали.
Деталь протирается о лэппинговую пластину с помощью машины или вручную, с абразивным порошком или пастой между ними.
Лэппинг сглаживает поверхность детали, повышая её функциональность и эстетику. Также используется для обеспечения правильного сочетания двух деталей и устранения незначительных дефектов.
Принцип процесса лэппинга
Простой принцип лэппинга включает три элемента: деталь, лэппинговую пластину и абразивные частицы.
Абразивные частицы насыпаются на пластину, и деталь протирается по ней.
При приложении усилия во время относительного движения пластины и детали абразивные частицы удаляют микрозаглубления с поверхности детали.
Абразивные частицы сглаживают микропики и микровпадины на поверхности детали.
Характеристики процесса лэппинга
Основные характеристики:
- Размер абразивного зерна варьируется от 120 до 1200 мेश в зависимости от требуемой гладкости.
- Абразив может быть в порошковом виде или смешан с подходящими маслами или смазками (носителями).
- Удаляется очень мало материала — около 0,025 мм.
- Процесс может выполняться вручную или с помощью машин.
- Обычно лэппятся твердые материалы, например, сталь.
- Давление при лэппинге низкое по сравнению с другими процессами финишной обработки.
Типы процессов лэппинга
Существует два основных типа, каждый из которых делится на подвиды:
- Ручное лэппинг
- Машинное лэппинг
Ручное лэппинг
Процесс, при котором все усилия прикладываются вручную. Существует два типа систем ручного лэппинга для улучшения качества поверхности.
1. Лэппинг плоских поверхностей
Лэппинговая пластина из серого чугуна содержит желоба для сбора металлической стружки и отработанных абразивных частиц.
Абразивное зерно требуемого размера распределяется по пластине. Деталь тщательно протирается по пластине.
При необходимости добавляется абразив того же размера. Можно использовать подходящую жидкость. Процесс должен выполняться квалифицированным оператором.
После завершения пластина должна быть очищена для последующего использования.
Примечание: Избыток абразива может повредить пластину, что приведет к некачественной обработке и выходу пластины из строя.
2. Цилиндрическое лэппинг
Лапы для внутренних и внешних поверхностей цилиндрических деталей изготавливаются из мягкого чугуна, меди или латуни.
Для лэппинга внутренней поверхности лапы подбираются с близким прилеганием к внутреннему диаметру. Лапы совершают случайное осевое движение относительно детали, повышая чистоту поверхности и самих лап.
Абразивные частицы смешиваются с маслом или смазкой. Лапы для внешней поверхности называются кольцевыми лапами и оснащены винтом для настройки под разные диаметры.
Деталь зажимается в токарном станке для вращательного движения. Кольцевая лапа реципроцирует на вращающейся детали. Используются абразивные частицы, смешанные с маслами и смазками.
Машинное лэппинг
Операция лэппинга с использованием оборудования. Ниже перечислены различные машинные процессы для разных типов деталей.
1. Вертикальный лэппинговый станок
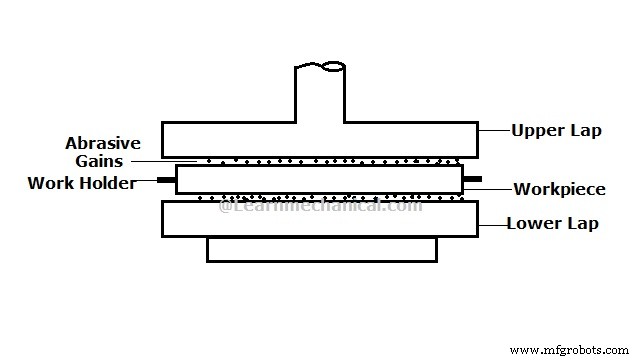
Установка состоит из нижней лапы, верхней лапы и устройства закрепления детали. Деталь помещается на нижнюю лапу и позиционируется в держателе. Верхняя лапа используется для загрузки и выгрузки детали.
Абразивные частицы, смешанные с пастообразными носителями, наносятся на лапы перед началом. При лэппинге плоской поверхности нижняя лапа неподвижна, при цилиндрическом — движется.
Вертикальные станки используются для лэппинга калибров высокой точности, каток шарикоподшипников, шариков подшипников.
Другой тип вертикальной установки имеет абразивную ткань, закрепленную на нижней лапе. Идентичные детали можно лэппировать, перемещая держатель случайным образом — это называется транспонированием.
Примечание: Нижняя лапа должна быть зафиксирована при обработке плоской поверхности, иначе она может опрокинуться.
2. Бесцентровый лэппинговый станок
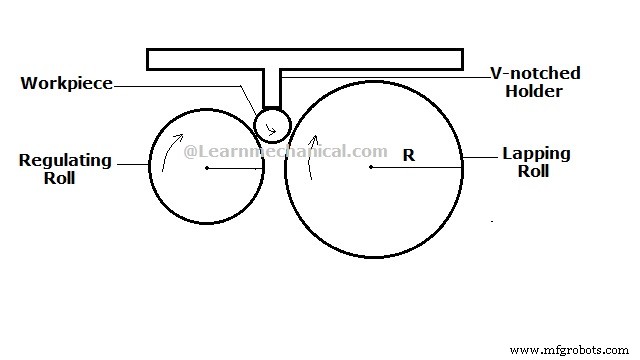
Состоит из регулирующего валика, лэппингового валика, детали и V-образного волокнистого стержня. Регулирующий валик приводом вращается двигателем.
Лэппинговый валик обрабатывает деталь с другой стороны. Диаметр лэппингового валика в два раза больше диаметра регулирующего. Оба из чугуна для устойчивости и низкой стоимости.
Валики покрыты абразивными частицами. V-образный стержень удерживает деталь для подачи между валиками. Деталь подается очень медленно с реципроцирующим движением.
Удаление материала происходит за счет действия абразива. Достигается чистота 0,05 микрон. Удаление материала очень медленное.
3. Сферическое лэппинговое оборудование
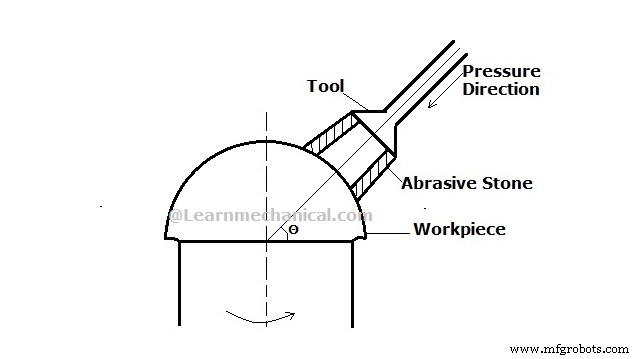
Конструкция отличается. Используются два шпинделя.
Деталь закрепляется на первом шпинделе для вращения. Второй шпиндель удерживает инструмент под определенным углом к детали.
На деталь также воздействует давление от шпинделя инструмента. При вращении детали удаление материала происходит за счет контакта абразивного инструмента с деталью.
4. Ленточное лэппинг
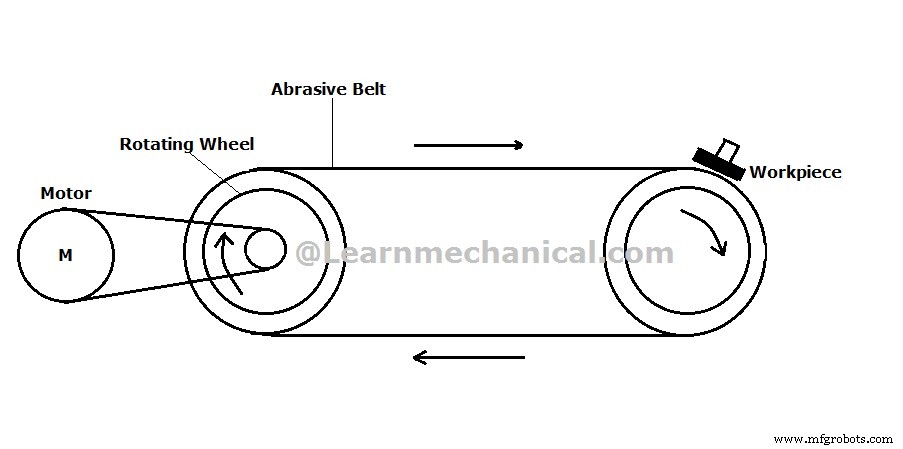
Использует ленту из абразивной ткани. Лента приводом двигателем через два колеса.
Деталь вручную прижимается к ленте на колесе. Удаление материала происходит при контакте с движущейся лентой.
Удобный метод для низкоточных работ. Не требует зажима детали.
Абразивы для лэппинга
- Разные абразивы для разной твердости материалов.
- Для твердых материалов: карбид кремния и сплавленная алюмина.
- Для мягких материалов: оксид хрома, несплавленная алюмина, гранат.
Носители (vehicles) для лэппинга
Обычно используются водорастворимые масла, растительные масла, минеральные масла, вазелин или смазки. Носители должны обладать следующими свойствами:
- Частицы должны равномерно распределяться при смешивании, без комков.
- Вязкость не должна меняться при изменении температуры.
- Не должны испаряться при высоких температурах.
- Не должны вызывать коррозию металлических поверхностей.
- Должны быть нетоксичными.
- Не должны липнуть к детали и легко удаляться простой очисткой.
Материалы для лэппинга
Чугун, керамика, вольфрам, пластики, углеродные соединения, нержавеющая сталь, бронза, каучук, кремний и другие.
Параметры процесса лэппинга
- Скорость лэппинга: Оптимальный диапазон 1,5–4 м/с.
- Давление лэппинга: Зависит от твердости материала и абразива. Для мягких материалов 10–30 кПа, для твердых — до 70 кПа.
- Допуск на лэппинг: Прямо пропорционален времени лэппинга. Зависит от материала:
- Чугун — 0,2 мм
- Алюминиевый сплав — 0,1 мм
- Мягкая сталь — 0,05–0,1 мм
- Закаленная сталь — 0,005–0,02 мм
Преимущества лэппинга
Повышает чистоту поверхности за счет снижения пиков и впадин. Придает эстетический вид.
Увеличивает срок службы сопрягаемых деталей за счет снижения трения.
Улучшает геометрию и размеры детали, обеспечивает идеальное сочетание.
Тепловые напряжения не возникают из-за минимального тепла.
Процесс может выполняться неквалифицированным персоналом благодаря простоте и отсутствию ЧПУ.
Повышает параллелизм между двумя деталями для соединительных операций.
Недостатки лэппинга
Дорогой процесс из-за больших потерь абразива, что увеличивает затраты на производство.
Очень медленный процесс. Низкая скорость удаления металла делает обработку трудоемкой, снижая производительность.
Проблемы с утилизацией отходов. Большое количество абразивных отходов трудно утилизировать.
Некоторые абразивные соединения могут встраиваться в поверхность детали, вызывая последующие повреждения.
Процесс слабо автоматизирован, что увеличивает трудозатраты и себестоимость.
Применение лэппинга
Полировка твердых и хрупких металлов, трудных для обработки другими методами.
Обработка материалов вроде стекла благодаря низкой скорости удаления материала.
Изготовление образцов для металлографического анализа.
Производство клапанов благодаря точному равномерному удалению материала.
Автомобильная промышленность для различных полировальных операций.
Промышленные технологии
- Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
- Типы стружки при металлорезании: формирование и влияние на обработку
- Угол наклона режущего инструмента: типы, значение и рекомендации по выбору
- Быстродействующий возвратный механизм: определение, типы, принцип работы и применение
- Электронно-лучевая сварка: определение, процесс, применение, плюсы и минусы
- Процесс экструзии (прессования): принципы, типы, применение и экспертные рекомендации
- Понимание процессов формовки (штамповки): типы, применение и преимущества
- Прессование: процесс, виды и практические применения
- Твердофазная сварка: принципы, виды, применение, преимущества и недостатки
- Тренная сварка: принцип, методы, типы, применение, плюсы и минусы