



Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
Здравствуйте! Добро пожаловать в наш блог. В этой статье мы подробно рассмотрим определение, конструкцию, принцип работы, преимущества, недостатки и области применения процесса шлифовки (хонинга).
История процесса хонинга
В XVI веке Леонардо да Винчи впервые использовал инструмент для шлифовки внутренних стенок деревянной трубы с помощью палочки, к которой была прикреплена абразивная бумага. Эта палочка могла двигаться как по линейному, так и по радиальному направлению.
Инструменты для хонинга были разработаны в начале XX века для обработки внутренних компонентов двигателей внутреннего сгорания.
В 1924 году был спроектирован и запатентован первый пятилопастной хонинговый инструмент с палочкой и пружинным креплением. Через несколько лет процесс хонинга начал использоваться в промышленном производстве.
Перейдем к основной теме.
Что такое процесс хонинга?
Хонинг — это абразивный процесс механической обработки, сочетающий в себе черты шлифования и сверления. В процессе хонинга используется абразивный шлифовальный инструмент для высокоточной обработки детали. Хонинг улучшает качество поверхности детали и обеспечивает размерную точность обрабатываемой детали.
Движущийся абразивный камень контактирует с обрабатываемой деталью, обеспечивая точное финишное качество.
Хонинг применяется в отраслях, где важны и точность, и эстетика. Обычно процесс хонинга управляется ЧПУ для направления инструмента по детали. В основном хонинг используется для финишной обработки отверстий в деталях.
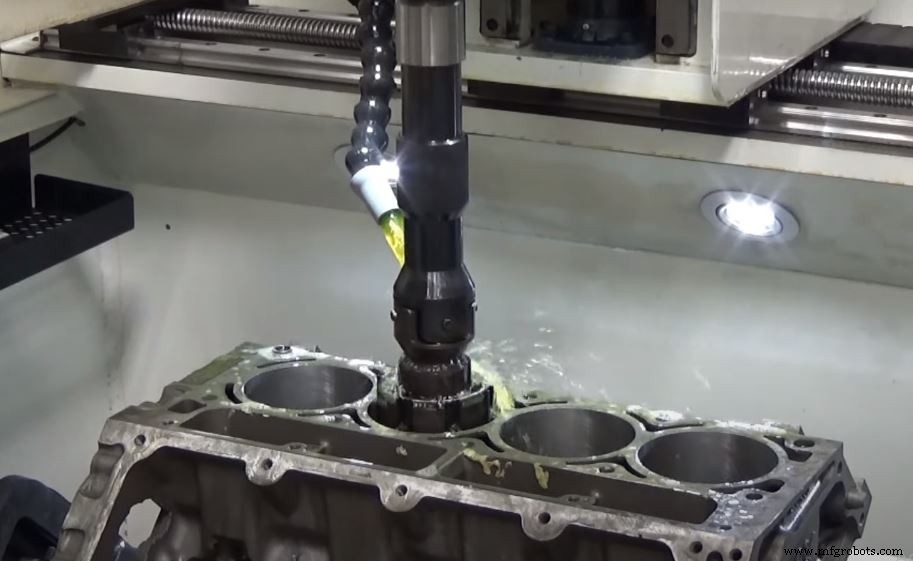
Характеристики процесса хонинга
Основные характеристики процесса хонинга:
- Это низкоскоростной, высокоточный процесс.
- Хонинг формирует перекрестный рисунок на поверхности детали, который удерживает смазочные материалы.
- Может использоваться для исправления округлости отверстия.
- Достигается высокая допускаемая точность 2–3 микрометра.
- Можно обрабатывать как твердые, так и мягкие материалы.
- Диапазон скоростей резания варьируется от 0,25 до 1 м/с.
- Угол резания составляет от 60 до 90°.
- Давление, прикладываемое к боковой поверхности детали при хонинге, составляет от 1000 до 2500 кПа.
Принцип работы процесса хонинга
Основной принцип хонинга заключается в режущем действии абразивных частиц при приложении линейного и тангенциального усилий. Трение, возникающее при контакте абразивных камней с деталью, приводит к удалению материала с детали.
Последовательность операций процесса хонинга:
Деталь для хонинга устанавливается на рабочем столе и зажимается с помощью приспособлений. Необходимый хонинговый инструмент устанавливается на шпиндель и проверяется его стабильность.
Оператор выбирает параметры, такие как подача и скорость инструмента. Когда инструмент входит в отверстие, он расширяется из-за конического сечения конуса внутри инструмента.
Силы действуют перпендикулярно и параллельно боковой поверхности отверстия. Эти силы вызывают режущее действие абразивных камней и обеспечивают отличную чистоту поверхности.
При необходимости в процессе подается охлаждающая жидкость для предотвращения перегрева поверхности. После завершения хонинга инструмент извлекается из отверстия, а камни под действием пружинной силы возвращаются внутрь.
Деталь дается остыть, затем снимается ослаблением приспособлений.
Типы хонинговых станков
Существует два типа хонинговых станков:
- Вертикальные хонинговые станки
- Горизонтальные хонинговые станки
Конструкция хонингового станка очень похожа на сверлильные станки. Кроме того, хонинговый инструмент можно установить на токарном или сверлильном станке. Единственное требование к процессу хонинга — инструмент должен вращаться и двигаться параллельно оси отверстия.
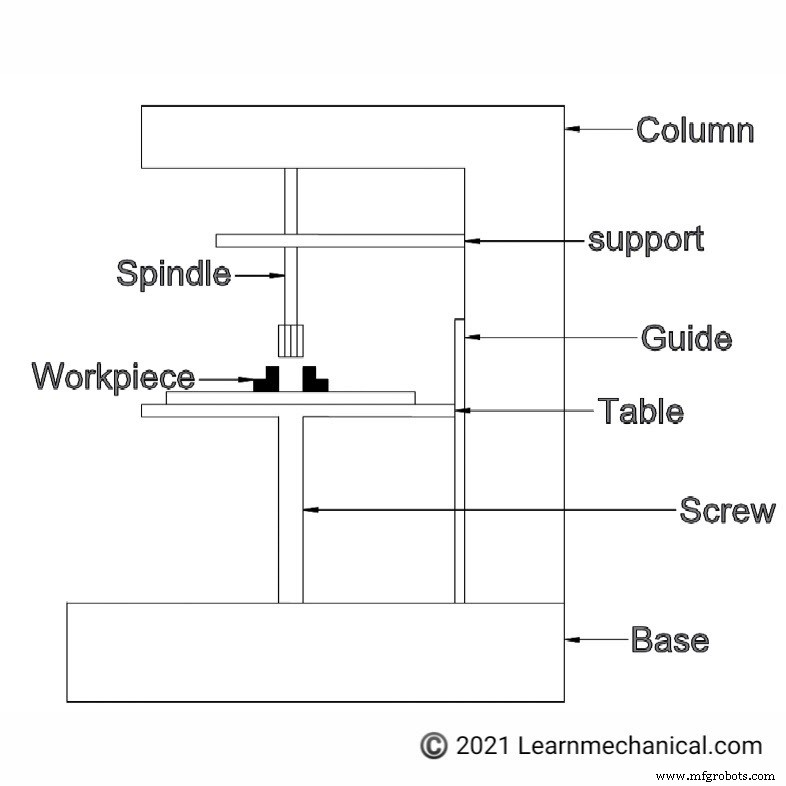
Конструкция и узлы вертикального хонингового станка
Колонна и подъемный винт установлены на чугунной базе. Колонна соединяет ЧПУ с двигателем и содержит поддерживающие элементы.
Подъемный винт соединяется со столом, к которому крепятся приспособления.
Один конец шпинделя соединен с двигателем, а другой — с инструментом через поддерживающий элемент. Конструкция во многом похожа на сверлильный станок.
База: База — несущий элемент, жестко фиксирующий всю установку хонингового оборудования. Изготавливается из чугуна для максимального поглощения вибраций и обеспечения устойчивости.
Колонна: Основной несущий элемент установки. Вертикальная колонна удерживает двигатели, шпиндель, инструмент и деталь. Также служит соединительным элементом для различных рабочих частей.
Направляющие: Используются для вертикального перемещения детали.
Рабочий стол: Служит для установки приспособлений. Может быть подвижным или неподвижным.
Приспособления: Зажимные устройства для фиксации детали. При хонинге приспособления должны быть прочными и жесткими для обеспечения требуемой точности.
Шпиндель: Соединительное устройство для передачи вращательного движения от двигателя к инструменту.
Опора: Элемент для поддержки шпинделя и предотвращения его излома.
Подъемный винт: Предназначен для регулировки высоты рабочего стола.
ЧПУ: Числовое программное управление для контроля движения инструмента относительно детали или детали относительно инструмента.
Источник питания: В процессе хонинга используется источник постоянного тока.
Хонинговый инструмент: Самая важная часть процесса. Хонинговый инструмент отличает хонинг от шлифования и сверления. Инструменты для вертикальных и горизонтальных станков похожи и описаны ниже.
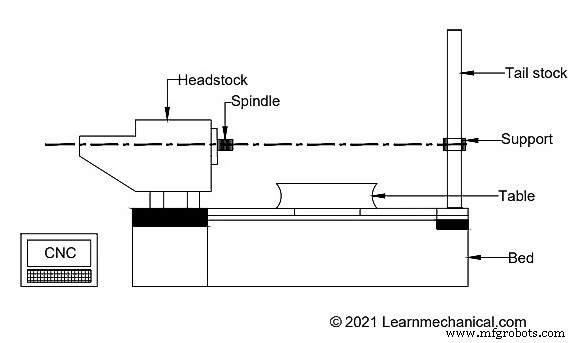
Конструкция и узлы горизонтального хонингового станка
Конструкция горизонтального хонингового станка проста. База служит платформой для монтажа всех элементов.
Тыловик установлен на одном конце, а приводная головка — на другом. Рабочий стол расположен между тыловиком и приводной головкой.
Рабочий стол движется в горизонтальной плоскости. Шпиндель соединен с приводной головкой и инструментом, передавая движение двигателя к инструменту. Приспособления на рабочем столе зажимают деталь.
Приводная головка: Содержит двигатель и шестеренную передачу для изменения скорости вращения инструмента.
Бедрень: Аналогична базе вертикального станка. Изготавливается из чугуна, работает как демпфер.
Шпиндель: Соединительный элемент между двигателем и инструментом.
Колонна: Несущий элемент для поддержки приводной головки.
Приспособления: Зажимают деталь и ограничивают степени свободы. При горизонтальном хонинге приспособления должны быть очень точными, так как на деталь воздействует значительная сила.
ЧПУ: Числовое программное управление для обеспечения высокой точности и исключения человеческих ошибок.
Хонинговый инструмент: Ключевой элемент, описанный ниже.
Тыловик: Элемент на противоположном конце базы, обеспечивающий поддержку детали.
Хонинговый инструмент
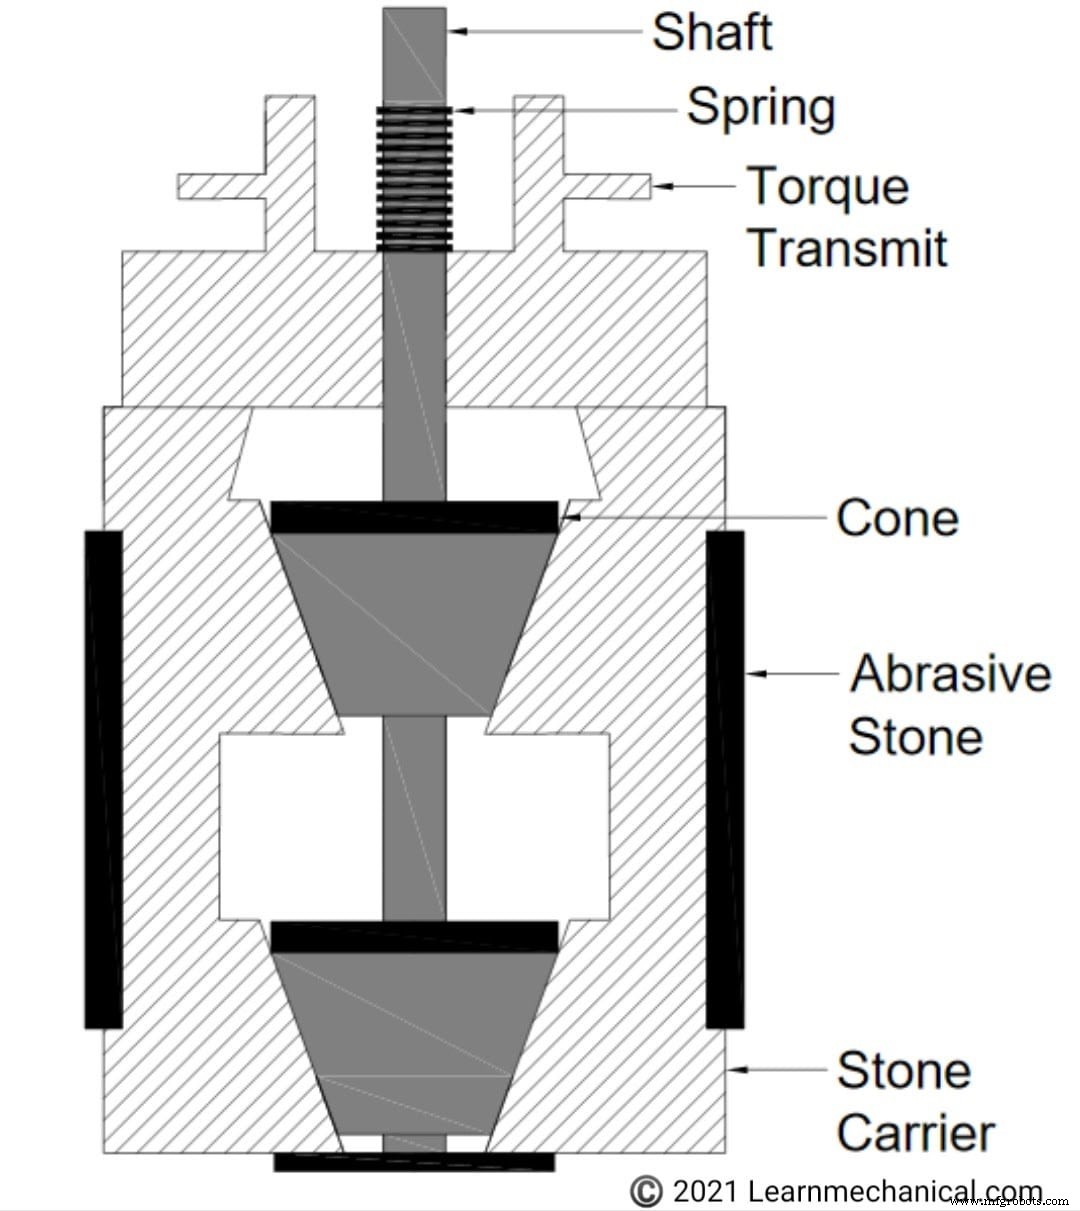
Существует множество типов хонинговых инструментов для различных целей. На схеме показан двухконусный хонинговый инструмент.
Он состоит из абразивного камня на внешнем диаметре инструмента. Камень — это часть, контактирующая с деталью.
Внутри держателя камней расположены два конуса. При приложении линейной силы к валу камни раздвигаются наружу.
Это происходит из-за конического сечения конуса. Камни возвращаются назад под действием обратной силы пружин.
Абразивные частицы
Абразивные камни — это абразивные частицы, связанные в твердую структуру, способную создавать трение при контакте с другим материалом. Существует множество типов абразивов в зависимости от размера зерна, требуемой чистоты поверхности и других факторов. Наиболее часто используются оксид алюминия, карбид кремния и карбид вольфрама.
Важные параметры процесса хонинга
1. Выбор абразива
Операция хонинга в высокой степени зависит от используемых абразивных частиц. Выбор абразива определяется твердостью детали и требуемой чистотой поверхности. Для очень твердых деталей используется алмазный инструмент.
2. Скорость шпинделя
Скорость вращения шпинделя (об/мин) — важный параметр, определяющий характеристики детали. Например, если приоритет — высокая производительность по удалению материала, скорость должна быть минимальной. Если приоритет — качество поверхности, скорость должна быть высокой.
3. Скорость реципрокации
Скорость возвратно-поступательного движения инструмента относительно детали влияет на чистоту поверхности. Высокая скорость реципрокации ухудшает качество поверхности.
4. Давление при хонинге
Как упоминалось, давление при хонинге составляет 1000–2500 кПа. Низкое давление дает малое удаление материала, высокое — ухудшает качество поверхности.
Преимущества процесса хонинга
Точность: Хонинг — высокоточный и прецизионный процесс. В отраслях, где критична точность диаметра отверстия или бура, хонинг дает большое преимущество.
Твердость детали: Хонинг может обрабатывать любой материал независимо от его твердости и молекулярной структуры.
Сохранение центральной линии: Хонинг сохраняет центральную линию отверстия или бура. Другие финишные процессы могут сместить центральную линию.
Удаление материала: Удаляется незначительное количество материала, а финиш достигается за счет абразивного инструмента.
Образуемый рисунок: Хонинг создает перекрестный рисунок на поверхности детали, что обеспечивает преимущество удержания смазки.
Недостатки процесса хонинга
Высокая начальная стоимость: Оборудование дорогое, что является экономическим недостатком.
Быстрый износ инструмента: Абразивные камни — основной режущий элемент. Их шероховатость быстро снижается при хонинге.
Прямолинейность отверстия: Хонинг улучшает только внутреннее качество поверхности отверстия или бура. Он не улучшает прямолинейность отверстия.
Типы материалов: Хонинг подходит в основном для черных металлов, на цветных металлах он менее эффективен.
Применение процесса хонинга
- Финишная обработка автомобильных коленчатых валов.
- Финишная обработка шестерен в автомобильной промышленности.
- Серийное производство, где полые цилиндрические буры должны быть точно отшлифованы.
- Финишная обработка внутреннего диаметра ДВС.
- Улучшение округлости отверстий.
Промышленные технологии
- Процесс лэппинга: принципы, типы, материалы и применение
- Угол наклона режущего инструмента: типы, значение и рекомендации по выбору
- Быстродействующий возвратный механизм: определение, типы, принцип работы и применение
- Электронно-лучевая сварка: определение, процесс, применение, плюсы и минусы
- Процесс экструзии (прессования): принципы, типы, применение и экспертные рекомендации
- Штамповка (сваживание): принцип, применение, преимущества и недостатки
- Процесс экструзии (прессования): принцип, виды, применение, преимущества и недостатки
- Куполная печь: устройство, принцип работы, преимущества и применение в литейных цехах
- Абразивно-струйная обработка (AJM): принцип, узлы, применение, плюсы и минусы
- Ультразвуковая обработка (USM): детали, процесс, применение и преимущества — PDF-руководство