



Типы стружки при металлорезании: формирование и влияние на обработку
При резании металлов на детали различных форм и размеров происходит потеря материала в виде стружки. Разные процессы резания дают разные типы стружки. В этой статье мы рассмотрим основные типы стружки при обработке различных материалов.
Что такое стружка в процессе металлорезания?
Чтобы придать металлу желаемую форму и размер, лишний металл удаляется с поверхности с помощью режущих инструментов и технологий. Этот удаленный и деформированный металл называется стружкой.
Перед глубоким изучением стружки ознакомимся с базовой терминологией металлорезания.
Передняя поверхность (Rake face): Рабочая грань режущего инструмента.
Угол наклона передней поверхности (Rake angle):
- Угол между передней поверхностью и нормалью к обрабатываемой поверхности.
- Больший угол обеспечивает лучшее резание и снижает силу резания.
- Но его можно увеличить в пределах, так как это уменьшает металлозапас у режущей кромки, снижая прочность наконечника и отвод тепла через инструмент.
- Обычно порядка 15 градусов, может быть нулевым или отрицательным при необходимости.
Угол заднего зазора (Clearance Angle):
- Угол между нижней гранью инструмента (боковой грань) и обработанной поверхностью.
- Задается, чтобы инструмент не трулся и не портил поверхность металла.
- Увеличивает силы резания, обычно 5–6 градусов.
- Также называется углом разлегчения.
Формирование стружки:
- При контакте инструмента с поверхностью металла происходит упругая, затем пластическая деформация металла в зоне контакта с передней гранью. Возникают сдвиговые напряжения, приводящие к текучести или разрыву.
- Деформированный металл (стружка) течет по передней грани инструмента и удаляется.
- Стружка дополнительно деформируется под действием трения в зависимости от условий резания.
Типы стружки при металлорезании
Существует три основных типа стружки:
- Непрерывная стружка
- Прерывистая стружка
- Непрерывная стружка с наростом (BUE)
1. Непрерывная стружка
Стружка, образующаяся без интервалов при резании, называется непрерывной. Возникает при резании вязких материалов, например, стали.
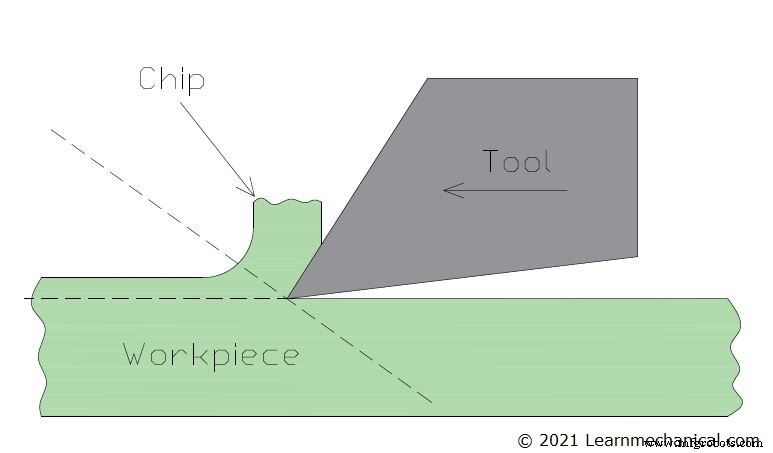
Причины образования непрерывной стружки:
- Высокая скорость резания: Новый материал срезается до поломки стружки.
- Большой угол наклона: Обеспечивает плавное течение стружки.
- Вязкий материал: Вязкость — ключевой фактор. Чем выше вязкость, тем более непрерывная стружка.
- Низкий коэффициент трения: Высокое трение дает много тепла, делая материал хрупким.
- Малая глубина резания: Большая глубина склоняет к поломке стружки. Малая глубина и высокая скорость дают отличную чистоту поверхности.
- Низкое потребление энергии: Низкое трение и смазка снижают энергопотребление.
- Долгая жизнь инструмента: Вязкий материал, малое трение и смазка продлевают жизнь режущего инструмента.
2. Прерывистая стружка
При поломке или разрушении стружки в процессе резания образуется прерывистая стружка. Возникает при резании хрупких материалов, например, чугуна.
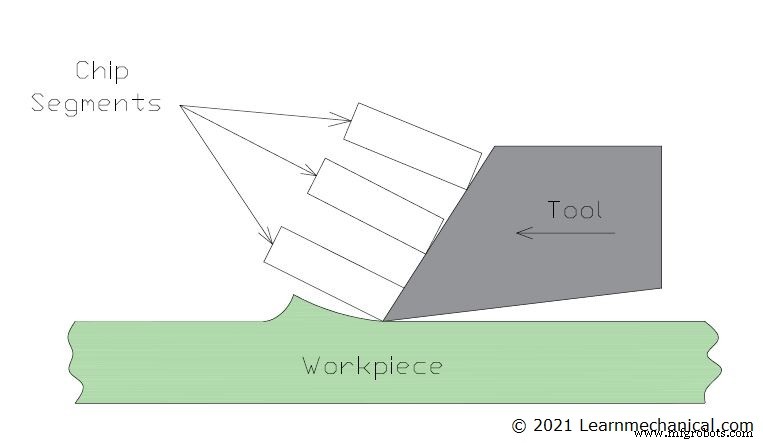
Причины образования прерывистой стружки:
- Низкая скорость резания: Стружка ломается до продвижения инструмента.
- Малый угол наклона: Выталкивает стружку вместо изгиба.
- Хрупкие материалы: Свойство ломаться дает прерывистую стружку.
- Высокие силы трения: Тепло делает материал хрупким.
- Большая глубина резания: Увеличивает толщину удаляемого слоя, вызывая поломку.
Последствия прерывистой стружки:
- Большое удаление материала: Полезно при большой разнице размеров заготовки и детали.
- Продление жизни инструмента на низких скоростях: Малый угол наклона помогает.
- Удобная утилизация: Маленькие куски легко утилизировать и перерабатывать.
3. Непрерывная стружка с наростом (BUE)
Тип непрерывной стружки при очень высоком трении между инструментом и деталью. Из-за высокого трения и температуры небольшое количество материала сваривается со стружкой.
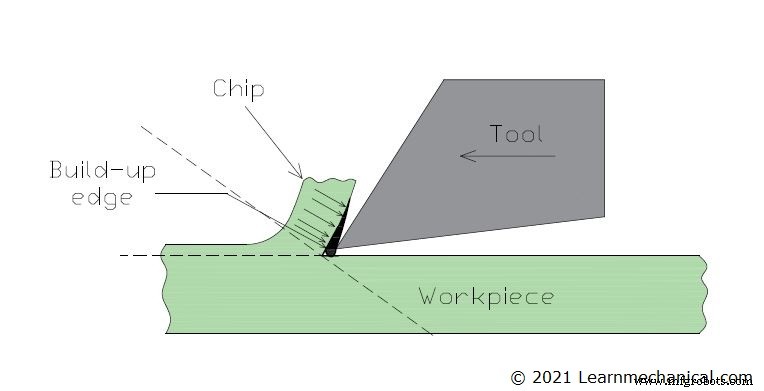
Причины образования нароста:
- Высокая температура: Главная причина. При температуре выше температуры плавления металл сваривается, образуя нарост. Остальные факторы способствуют нагреву.
- Очень высокое трение: Основная причина повышения температуры.
- Недостаточное охлаждение: Малое количество СОЖ (обычно эмульсия масла и воды).
- Тип материала: Для непрерывной стружки материал должен быть вязким, поэтому нарост образуется на вязких материалах.
- Малый угол наклона: Фактор образования нароста, так как необходим для непрерывной стружки.
Последствия стружки с наростом:
- Продление жизни инструмента: Нарост защищает инструмент от высокой температуры.
- Шероховатая поверхность: Наросты на рабочей поверхности дают высокую шероховатость.
- Повышенное энергопотребление: Малый угол наклона и большая глубина резания увеличивают потребление энергии.
Резюме
При металлорезании образуются три типа стружки. Непрерывная стружка дает отличную чистоту поверхности — позитивное влияние.
Прерывистая стружка имеет и положительные, и отрицательные последствия.
Стружка с наростом оказывает преимущественно негативное влияние на деталь.
Промышленные технологии
- SteinerZ LLC — точное металлообработка и фabricация, ISO-сертифицированный, Хай-Пойнт, Миссури
- Штамповка: виды, процессы и применение в металлообработке
- Литье: определение, виды и процессы производства
- Образование стружки: типы стружки при металлорезании
- Металлическое покрытие: типы, преимущества и применение
- Ключевые механические процессы точного производства: обзор технологий
- Образование стружки при металлорезании: типы, процессы и применение
- Типы стружки при металлорезе: классификация, причины и влияние на процесс
- Операции с листовой сталью: типы, технологии и схемы
- Metal Cutting Corporation: понимание нашей роли в металлообработке