



Освоение допусков листового металла: практические идеи для точного производства
При выборе производителя для ваших деталей из листового металла, термин допуск часто возникает. Все хотят, чтобы их детали были точными репликами своих моделей, но в правде всегда должно быть некоторое пространство для маневра в определении совершенства. Та вариация — то, что мы все называем допуском. Хотя термин используется все время, реальность производственных допусков может стать довольно сложной в зависимости от процесса в вопросе. Этот пост сравнит обработку, 3D печать и процессы листового металла и как они влияют на достижимые допуски.
Листовая металлообработка vs Обработка vs 3D печать
Обработка и 3D печать — высокоточные производственные методы, точно удаляющие или добавляющие (соответственно) материал для производства конечной геометрии. Листовой металл — слегка менее точный метод производства, полагающийся на резку, гибку и растяжение тонких листов металла для производства конечной геометрии. Более свободные допуски, достигнутые методом листового металла, являются продуктом высоковариативных процессов, используемых для достижения геометрии.
Обработка предоставляет наиболее понятный референс для производственных допусков. Мы часто видим блоки допусков обработки на чертежах листового металла, как этот справа.
В инженерной школе они учат, что ±0,005 дюйма (0,127 мм) для трех значащих цифр — базовый допуск. Это возможно, потому что есть один станок, создающий признаки вне зависимости от уже созданных признаков. Неважно, сверлили ли вы отверстие в одном месте, следующая позиция и размер отверстия будут определены исключительно станком, делающим разрез.
3D печать также точный производственный метод, хотя фактический уровень точности определяется материалами и процессами, используемыми. Имейте в виду, как обработка, 3D печать создает признаки на детали независимо от признаков, пришедших до неё. Она продолжит добавлять материал в необходимые места и поддерживать высокий уровень точности (предполагая, что ваш дизайн правильно поддерживает деталь во время производства). Здесь в Protolabs, допуски 3D печати варьируются от ±0,002 дюйма до ±0,012 дюйма (±0,051 мм до 0,305 мм).
|
Если не указано иное: |
|
|
.XX |
±0.01 |
|
.XXX |
±0.005 |
|
.XXXX |
±0.0005 |
|
Углы |
± 0.5* |
В каком-то смысле, листовый металл идет линией между производством и ремесленными товарами. Мы гнем и растягиваем материал для достижения конечной геометрии. Мы не добавляем и удаляем металл с одним высокоточным станком. Фактически, листовая металлообработка требует почти дюжину станков, в зависимости от требуемых признаков. Даже самая базовая сформированная деталь требует станка резки и станка гибки, каждый со своими допусками и ограничениями.
Допуски листового металла Protolabs
Мы разбиваем допуски на две категории.
- Допуски на одной поверхности
- Допуски через множественные поверхности
Допуски на одной поверхности намного теснее тех, что через множественные поверхности. Когда смотрим на одну поверхность, большинство признаков создаются с использованием одного станка, лазера или перфоратора. Как обработка и 3D печать, это позволяет нам держать более тесные допуски. Когда мы вводим изгибы в геометрию, вещи становятся немного менее ясными.
Допуски на одной поверхности
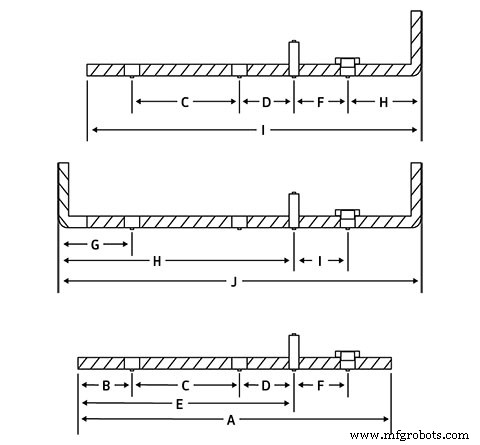
Обратитесь к таблице ниже для стандартных допусков для каждой отмеченной секции детали.
|
Признак |
Референс |
Допуск +/- |
|
Край к краю |
A |
0.005 дюйма (0.13 мм) |
|
Край к отверстию |
B |
0.005 дюйма (0.13 мм) |
|
Отверстие к отверстию |
C |
0.005 дюйма (0.13 мм) |
|
Отверстие к оборудованию* |
D |
0.010 дюйма (0.25 мм) |
|
Край к оборудованию* |
E |
0.010 дюйма (0.25 мм) |
|
Оборудование к оборудованию* |
F |
0.015 дюйма (0.38 мм) |
|
Изгиб к отверстию |
G |
0.015 дюйма (0.38 мм) |
|
Изгиб к оборудованию* |
H |
0.015 дюйма (0.38 мм) |
|
Изгиб к краю |
I |
0.010 дюйма (0.25 мм) |
|
Изгиб к изгибу |
J |
0.015 дюйма (0.38 мм) |
*Оборудование считается шпильками, гайками, стойками или другими саморежущими продуктами.
Допуски через множественные поверхности
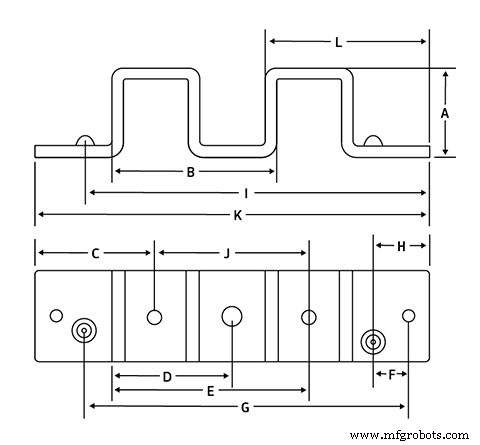
Обратитесь к таблице ниже для стандартных допусков для каждой отмеченной секции детали.
|
Признак |
Референс |
Допуск +/- |
|
Изгиб к изгибу |
A |
0.015 дюйма (0.38 мм) |
|
Изгиб к изгибу |
B |
0.030 дюйма (0.76 мм)* |
|
Край к отверстию |
C |
0.015 дюйма (0.38 мм) |
|
Изгиб к отверстию |
D |
0.030 дюйма (0.76 мм)* |
|
Изгиб к отверстию |
E |
0.030 дюйма (0.76 мм)* |
|
Отверстие к сформированному признаку |
F |
0.010 дюйма (0.25 мм) |
|
Отверстие к сформированному признаку |
G |
0.030 дюйма (0.76 мм)* |
|
Край к сформированному признаку |
H |
0.010 дюйма (0.25 мм) |
|
Край к сформированному признаку |
I |
0.030 дюйма (0.76 мм) |
|
Отверстие к отверстию |
J |
0.020 дюйма (50 мм)* |
|
Край к краю |
K |
0.030 (.76 мм) * |
|
Край к изгибу |
L |
0.030 (.76 мм) * |
*Некоммулятивные.
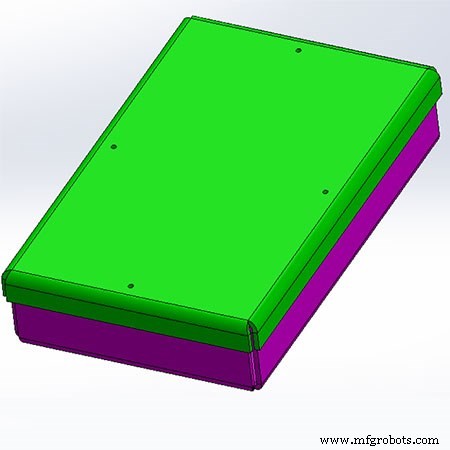
Коробка из листового металла с базовой крышкой может выглядеть просто в дизайне, но есть нюансы для рассмотрения, чтобы обеспечить правильное сцепление.
Борьба с накоплением
Давайте используем эту коробку и крышку как кейс-стади по допускам листового металла. Это позволит нам проанализировать последствия производства листового металла на достижимые допуски. Эта сборка обманчива в своей простоте. Пока мы делаем глубокий погружение в дизайн, посмотрите на нюансы, вовлеченные в дизайн хороших деталей листового металла.
Сначала посмотрите на зеленую крышку. Эта деталь имеет четыре фланца, сформированные вверх от центрального участка. Этот центральный участок имеет четыре отверстия, используемые для монтажа крышки на розовую коробку ниже. Эти четыре отверстия резаются лазером и их позиция и размер тесно контролируются компьютерно-контролируемым процессом. Эти отверстия будут расположены точно и свободны от влияния окружающих допусков угла изгиба и линейных допусков.
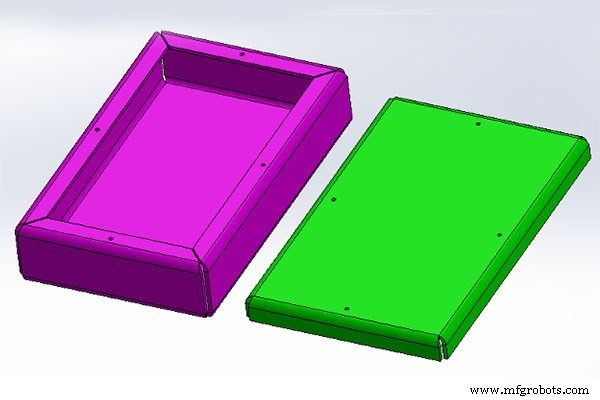
С крышкой листового металла удаленной, дополнительные признаки раскрыты, помогающие создать хорошо спроектированную коробку с крышкой.
Ситуация слегка отличается для отверстий в нашей розовой коробке. В отличие от отверстий на крышке, которые все на одной поверхности, отверстия на коробке на четырех разных поверхностях, каждая разделенная четырьмя изгибами. Переход через четыре изгиба, измерение отверстие-к-отверстию, дает нам линейный допуск ±0,030 дюйма (±0,762 мм) и накопленный угловой допуск 1° на изгиб. Это означает, что расположение этих отверстий не почти так же тесно контролируется, как на крышке. Критично держать это в уме, когда вы проектируете компоненты листового металла.
Итак, что вы можете сделать, чтобы преодолеть это? Вы могли бы расширить отверстия в крышке для допуска невыравнивания монтажных отверстий или использовать плавающее оборудование в коробке, которое позволяет невыравнивание между крышкой и коробкой. Объедините оба подхода и вы эффективно тривиализируете накопленные допуски, видимые в коробке. Вы получите функциональную сборку, которая надежно сцепляется и удивит вашего клиента вашей искусностью дизайна листового металла.
Выводы по допускам
Мы производим высокоточные компоненты листового металла. Однако точность не одинакова во всех производственных методах. Дизайнер не может ожидать держать допуски обработки в своей детали листового металла. Если вы понимаете это, и задумчивы о руководящих принципах дизайна и вашем подходе к листовому металлу, вы тоже можете достичь великих вещей с вашими деталями.
Промышленные технологии
- Мастерство гибки листового металла пресс-гибкой: Техники, CNC мощь и отраслевые инсайты
- Почему партнерство с локальным металлообработчиком повышает надежность и рентабельность
- Формование листового металла: Техники и применения для современного производства
- Точный гиб листового металла: экономичная и надежная фабрикация
- Профессиональная листовая металлообработка: резка, формовка и прессование для промышленных применений
- Ножничный раскрой листового металла: экономичное преимущество для современного производства
- Понимание ножничного раскроя листового металла: процесс, инструменты, применение
- Тонкий лист металла: универсальные применения нержавеющей стали
- Выпрямление листового металла: что это такое и зачем нужно
- Операции с листовой сталью: типы, технологии и схемы